Tratamiento superficial · selección de proceso
Niquelado químico · aleación Ni-P
Níquel químico de fósforo medio
De la electrónica a piezas generales: elija según la aplicación.
El níquel químico de fósforo medio se basa en Ni-P para desgaste y corrosión. Esta página reúne cinco opciones base (electrónica, general equilibrada, compatible con aluminio, brillante general y bajo níquel general) y el tipo ajustable por temperatura. Seleccione según sustrato, fósforo objetivo y línea.
Cinco opciones base y el tipo ajustable por temperatura
Los parámetros conservan temperatura y condiciones
Con espesor, pretratamiento y entorno
Gráficos y condiciones de ensayo
Gráficos de referencia sobre tratamiento térmico y estado superficial del níquel químico general, independientes de los parámetros de esta página. Muestran tendencias; cada producto se elige según su proceso y condiciones.
Níquel químico general: temperatura de tratamiento vs. dureza
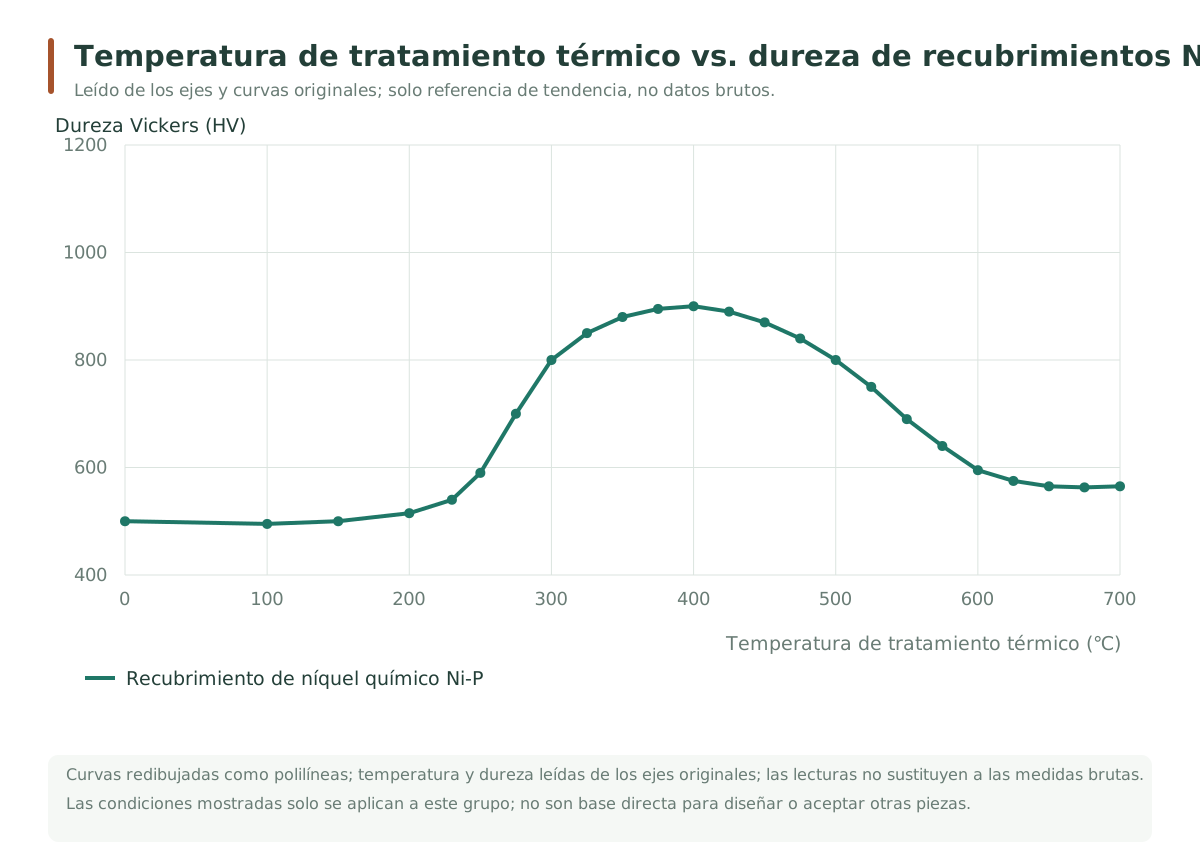
Método y condiciones de ensayo
- Probeta
- Níquel químico general Ni-P
- Temperatura de tratamiento térmico
- Eje horizontal 0–700 ℃, ver gráfico
Valores de ensayo de una fábrica japonesa, no garantizados. La curva se lee del gráfico original para ilustrar la tendencia; no puede usarse directamente como curva de aceptación de productos actuales.
Rugosidad superficial antes y después del recubrimiento
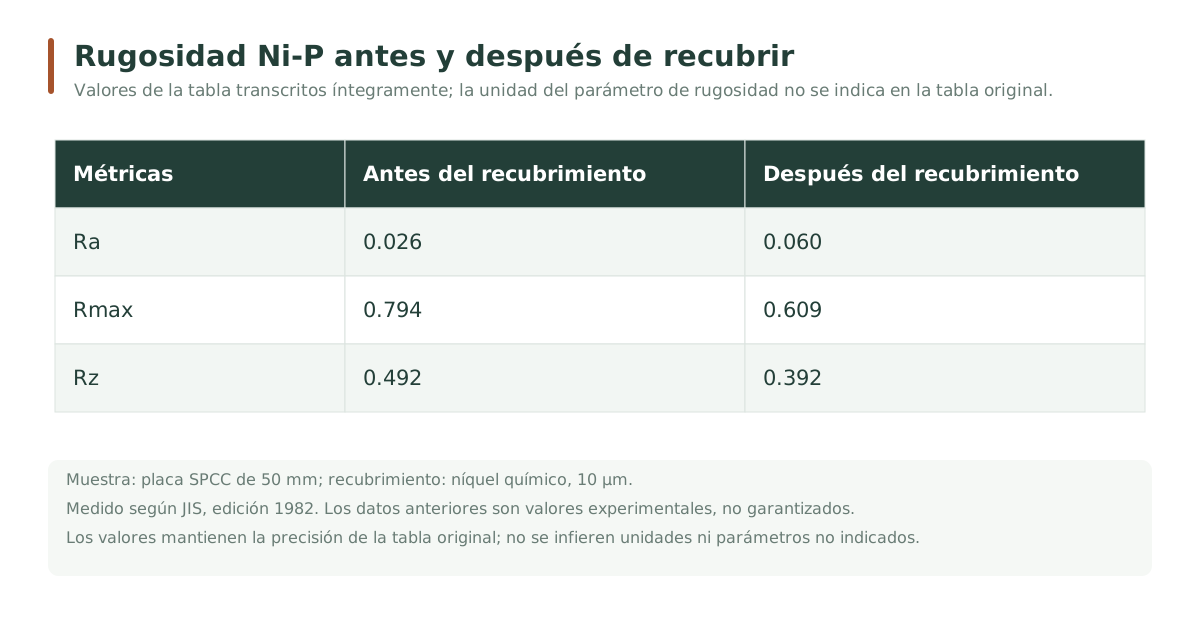
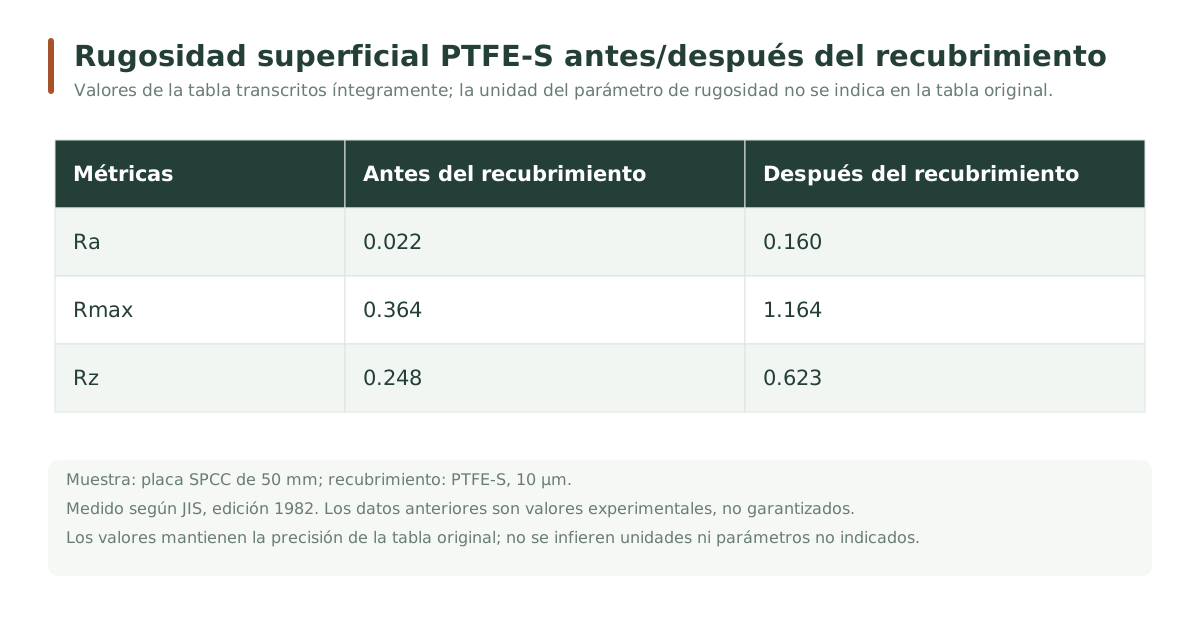
Método y condiciones de ensayo
- Norma fuente citada
- JIS, edición 1982 (según la fuente)
- Sustrato
- Placa SPCC de 50 × 50 mm
- Recubrimiento / espesor
- Níquel químico general Ni-P / compuesto PTFE-S; ambos 10 μm
- Métricas
- Ra, Rmax, Rz (solo para comparar con la tabla original, no para especificaciones)
Datos de ensayo de una fábrica japonesa, no garantizados. Solo para comparar dentro del grupo, no para fijar límites. PTFE-S es la serie S de la fuente.
1 / Opciones de proceso
Cinco opciones base para distintas necesidades
Entienda las diferencias por aplicación y pase a la comparación.
Industria electrónica
Tipo electrónica
Enfoque en aspecto y estabilidad en producción continua
Para piezas electrónicas, equilibrando corrosión, desgaste y resistencia química. El brillo se mantiene estable en uso continuo, ideal para uniformidad de lotes y gestión del baño.
- Fósforo 5 %–9 % (fracción másica).
- Dureza depositada aprox. 450–550 HV.
- Según las instrucciones, el brillo se mantiene estable en uso continuo.
- Admite análisis y reposición automáticos para gestión continua.
16±2 μm/hBaño nuevo · 90℃
Piezas generales
Tipo general equilibrado
Equilibra recubrimiento funcional y gestión diaria
Para piezas generales, equilibrando corrosión, desgaste y resistencia química. Baño estable, fácil de gestionar y compatible con análisis y reposición automáticos.
- Fósforo 8 %–10 % (fracción másica).
- Dureza depositada aprox. 500 HV.
- Equilibra corrosión, desgaste y resistencia química.
- Preparación de dos componentes, admite análisis y reposición automáticos.
18±2 μm/hBaño nuevo · 90℃
Piezas de aluminio y aleaciones
Tipo compatible con aluminio
Para aluminio, equilibrando prestaciones y estabilidad de línea
Para aluminio, combina corrosión, desgaste y resistencia química. Sin plomo, baño estable, compatible con análisis y reposición automáticos. La selección se verifica con serie de aleación, pretratamiento y piezas reales.
- Fósforo 6 %–9 % (fracción másica).
- Dureza depositada 500 HV.
- Formulación sin plomo para necesidades funcionales.
- Admite análisis y reposición automáticos para control continuo.
18±2 μm/hBaño nuevo · 86℃
Varios sustratos · aspecto brillante
Tipo brillante general
Equilibra aspecto, desgaste y uso multisustrato
Apto para aleaciones de aluminio, inoxidable, acero al carbono, aleado y aleaciones de cobre. Recubrimiento brillante, funcional y decorativo; las instrucciones dan dureza depositada, tras tratamiento y datos de niebla salina en condiciones concretas.
- Fósforo 5 %–8 % (fracción másica).
- Dureza depositada aprox. 500 HV; 750 HV tras 280 ℃ durante 1 hora.
- Sin plomo ni cadmio, apto para diversos metales.
5%–8%fósforo · fracción másica
Tambor · capas finas · piezas con mucho arrastre
Tipo general bajo en níquel
Menor concentración de níquel para gestionar pérdidas por arrastre
Para aplicaciones generales, en especial tambor, capas finas y piezas complejas que retienen solución. Menores concentraciones de níquel e hipofosfito reducen la pérdida por arrastre, con brillo, uniformidad y resistencia a desgaste y corrosión.
- Níquel metálico en el baño 2,4–3,4 g/L, típico 3,0 g/L.
- El fósforo se mantiene en 5 %–8 %, recubrimiento de P medio.
- Dureza depositada aprox. 500 HV.
- Sin plomo ni cadmio, centrada en aprovechamiento químico y gestión continua.
3.0 g/Lníquel metálico en el baño · típico
Proceso complementario / tipo ajustable por temperatura
Tipo ajustable por temperatura
Níquel químico ajustable · rango de P medio a alto
En las condiciones de ensayo, la temperatura afecta a la vez velocidad, fósforo y tensión. Confirme la composición objetivo con la temperatura de producción.
Fósforo · lectura aproximada de la curva
Rango de temperatura de ensayo
Condición térmica del gráfico de dureza
Según la clasificación existente del sitio
Abarca P medio y alto; se confirma según condiciones.
La clasificación del sitio es P medio 5–10 % y alto 10–13 %. El tipo ajustable ronda el 9–10,5 % y cruza el límite; esta página presenta el proceso completo y la página de alto P mantiene una entrada. Cerca o por encima del 10 % debe confirmarse la composición; no todas las temperaturas son condiciones de alto P.
Temperatura ligada a velocidad y fósforo
En el mismo grupo, más temperatura aumenta la velocidad y reduce el fósforo.
Defina primero la composición y luego evalúe la velocidad
Condiciones: pH 6,00, sulfato de níquel 25,0 g/L, 70–90 ℃; el rango es la ventana de ensayo.
La tensión interna varía con la temperatura
El gráfico muestra que la tensión baja al subir la temperatura.
Atención a tensión y requisitos dimensionales
Refleja las condiciones de ensayo y no indica tensión nula ni un nivel uniforme.
La dureza aumenta tras el tratamiento
El gráfico compara dureza depositada y tras 300 ℃ × 1 h.
Evaluar junto con las condiciones térmicas
En el gráfico, unos 500 HV depositado y 900 HV tras tratamiento; lecturas aproximadas.
| Aspecto | Registro de datos | Condiciones aplicables / notas |
|---|---|---|
| Fósforo del recubrimiento | aprox. 9–10,5 % en peso | Lectura aproximada de la curva temperatura-fósforo; varía con la temperatura, no es especificación fija. |
| Temperatura de ensayo | 70–90℃ | Ventana de ensayo para efectos de la temperatura. |
| pH / sulfato de níquel | 6.00 / 25.0 g/L | Condiciones comunes del mismo grupo de curvas. |
| Velocidad / tensión interna | Más temperatura aumenta la velocidad y reduce la tensión | Según la tendencia del gráfico; no se extiende a garantías. |
| Dureza tal como se deposita | aprox. 500 HV | Lectura aproximada de la curva de dureza. |
| Dureza tras tratamiento térmico | aprox. 900 HV | 300 ℃ × 1 h; lectura aproximada. Probeta SPCC, espesor 15 μm; carga 50 g, 10 segundos. |
Según pp. 2–5 de los datos técnicos (2008.01). Las curvas muestran tendencias; las piezas se confirman por fósforo, temperatura y prestaciones.
2 / Comparación de prestaciones
Comparación
Compare datos publicados conservando las condiciones de cada uno.
En pantallas estrechas, deslice para ver las cinco opciones →
| Elemento comparado | Tipo electrónica | Tipo general equilibrado | Tipo compatible con aluminio | Tipo brillante general | Tipo general bajo en níquel |
|---|---|---|---|---|---|
| Enfoque de selección | ElectrónicaAspecto estable y producción continua | Piezas generalesFunción y gestión sencilla | AluminioCompatibilidad con aleación y pretratamiento | Uso multisustratoBrillo con función | General y alto arrastreMenor níquel en el baño |
| Fósforo del recubrimiento | 5%–9%fracción másica | 8%–10%fracción másica | 6%–9%fracción másica | 5%–8%fracción másica | 5%–8%fracción másica |
| Dureza tal como se deposita | aprox. 450–550 HVsin tratamiento | aprox. 500 HVsin tratamiento | 500 HVsin tratamiento | aprox. 500 HVsin tratamiento | aprox. 500 HVsin tratamiento |
| Comportamiento frente a la corrosión | Buena | Buena | Buena | Niebla salina 100 hAcero al carbono, espesor 25,4 μm, ASTM B117 | Aleación de aluminio 96 h; acero al carbono >96 hPaneles 2024 / 1010; espesor 25,4 μm, tiempo hasta el primer punto de corrosión, ASTM B117 |
| Comportamiento al desgaste | Buena | Buena | Buena | Buena | 13–16 mg/1000 ciclosDepositado, pérdida Taber; 11–13 mg/1000 ciclos tras 345 ℃ × 1 hora |
| Velocidad de deposición | 16±2 μm/hBaño nuevo, 90℃ | 18±2 μm/hBaño nuevo, 90℃ | 18±2 μm/hBaño nuevo, 86℃ | 10–20 μm/h89℃ | 13–20 μm/h90℃ |
- Referencia térmica: tipo brillante 750 HV (280 ℃ × 1 hora); tipo bajo níquel 900–950 HK100 (370 ℃ × 1 hora; acero, 76,2 μm, carga 100 g). Cada uno con su proceso y probetas.
- Las velocidades se cotejaron con cada documento original, conservando el rango completo con su temperatura y baño nuevo. El límite superior no es velocidad sostenida ni garantía; datos a distintas temperaturas, edades y formulaciones no sirven para clasificar eficiencia.
- HV es dureza Vickers; HK100, dureza Knoop con su carga. Métodos, espesor y tratamiento difieren, por lo que no se clasifican directamente. Los datos Taber son referencia; acuerde muela y carga antes de la aceptación.
- Los datos del tipo brillante son resultados sobre acero al carbono a un espesor dado; los del bajo níquel, el tiempo hasta el primer punto en paneles a 35 ℃, 5 % NaCl. Sustratos, espesores y criterios difieren; no se clasifican ni convierten en vida útil.
- Fósforo y dureza de los tipos electrónica, general y aluminio, y la dureza del bajo níquel, usan parámetros confirmados. Los resultados reales dependen de sustrato, pretratamiento, espesor y gestión.
3 / Selección por aplicación
Resumen por sector y escenario
Defina su necesidad principal y elija la orientación.
Fabricación electrónica
Enfoque en aspecto, estabilidad de lotes y montaje posterior.
Evaluar primero: tipo electrónica
Si hay soldadura, contacto eléctrico o fiabilidad especial, verifique en la estructura real.
Maquinaria y piezas generales
Enfoque en desgaste, corrosión y gestión continua.
Evaluar primero: tipo general equilibrado; si además se busca brillo, el tipo brillante
Defina con sustrato, espesor, fricción y medios.
Procesado de aluminio y piezas de aleación
Enfoque en serie de aleación, pretratamiento y prestaciones.
Evaluar primero: tipo compatible con aluminio
El tipo brillante también incluye aleaciones de aluminio y puede evaluarse según aspecto y prestaciones.
Tambor general, capas finas y piezas con alto arrastre
Enfoque en pérdidas por arrastre, aprovechamiento y coste.
Evaluar primero: tipo bajo en níquel
El beneficio real se calcula con arrastre, reposición y rendimiento.
Resumen de selección
Elija el proceso de P medio según su aplicación.
La electrónica valora estabilidad, las piezas generales equilibrio, el aluminio compatibilidad, el brillo considera varios sustratos y el alto arrastre se centra en bajo níquel. La aplicación marca la dirección y las piezas reales lo confirman.
Referencia de condicionesDesplegar para temperatura, pH y concentración
Valores típicos o rangos de cada documento, a usar con los requisitos del proceso.
| Elemento comparado | Tipo electrónica | Tipo general equilibrado | Tipo compatible con aluminio | Tipo brillante general | Tipo general bajo en níquel |
|---|---|---|---|---|---|
| Temperatura | 85–95℃ | 85–95℃ | 85–95℃tabla de condiciones | típico 89℃temperatura típica de producción | 88–91℃típico 89℃ |
| pH | 4.70±0.05 | 4.80±0.05 | 4,6±0,3rango de trabajo | típico 4,9condiciones para aluminio confirmadas aparte | típico 5,0referencia de gestión diaria 4,9–5,2 |
| Concentración de níquel en el baño | 22,5±1 g/Lsulfato de níquel hexahidratado; níquel metálico al preparar aprox. 5,02 g/L | 24±1 g/Lsulfato de níquel hexahidratado | 5,6±0,5 g/Lníquel metálico | 4,9–6,4 g/Lníquel metálico; típico 6,0 g/L | 2,4–3,4 g/Lníquel metálico; típico 3,0 g/L |
- El rango de temperatura del tipo brillante no concuerda con el límite superior posterior del documento, por lo que solo se indica la temperatura típica de 89 ℃; el pH para aluminio se confirma con las condiciones completas.
- La tabla del tipo bajo níquel da pH 4,9–5,3 y la sección de mantenimiento 4,9–5,2. Se muestra el típico 5,0 y el rango de mantenimiento.
- Sulfato hexahidratado y níquel metálico son bases distintas; los valores no se comparan directamente. Es referencia de selección, no un procedimiento completo.
4 / FAQ
Antes de elegir, entienda estas diferencias
¿Bajo níquel es lo mismo que bajo fósforo?
No. "Bajo níquel" describe la concentración de níquel metálico en el baño; "P medio", el fósforo del recubrimiento. El tipo bajo níquel tiene típicamente 3,0 g/L en el baño, pero el recubrimiento sigue con 5 %–8 % de fósforo.
¿Por qué las opciones tienen rangos de fósforo distintos?
Cada proceso tiene su rango: 5 %–9 % electrónica, 8 %–10 % general equilibrado y 6 %–9 % aluminio (con parámetros complementarios); brillante y bajo níquel 5 %–8 % según instrucciones. Se mantienen por separado. El tipo ajustable ronda el 9–10,5 %, abarca medio y alto, y se lista aparte con sus condiciones.
¿Qué opción tiene el mejor rendimiento global?
Parta de los requisitos. La electrónica busca producción continua y aspecto estable; piezas generales, equilibrio de desgaste y corrosión; aluminio, compatibilidad; el brillante, varios sustratos y aspecto; el bajo níquel, menor concentración y arrastre. Solo la verificación en piezas reales determina la opción.
Funciones especiales y sustratos
Explore otros sistemas por aplicación.
Ni-P-W para resistencias de película delgada →
Níquel químico neutro a baja temperatura para vidrio y cerámica →
Confirme una solución de níquel químico de P medio con un ingeniero
Para productos, indique sustrato, prestaciones y condiciones de línea; para servicio, también cantidad y requisitos del plano.