Traitement de surface · choix du procédé
Nickelage chimique · alliage Ni-P
Nickel chimique moyenne teneur en phosphore
De l’électronique aux pièces courantes : choisir le dépôt selon l’application.
Le nickel chimique moyenne teneur repose sur un dépôt Ni-P pour l’usure et la corrosion. Cette page présente cinq options de base — électronique, polyvalent équilibré, compatible aluminium, brillant polyvalent et bas nickel polyvalent — plus le type réglable en température. Choix selon substrat, teneur visée et ligne.
Cinq options de base et le type réglable en température
Les paramètres gardent température et conditions d’essai
Avec épaisseur, prétraitement et environnement
Graphiques & conditions d’essai
Graphiques de référence sur traitement thermique et état de surface du nickel chimique courant, indépendants des paramètres de cette page. Ils montrent des tendances ; chaque produit se choisit selon son procédé et ses conditions.
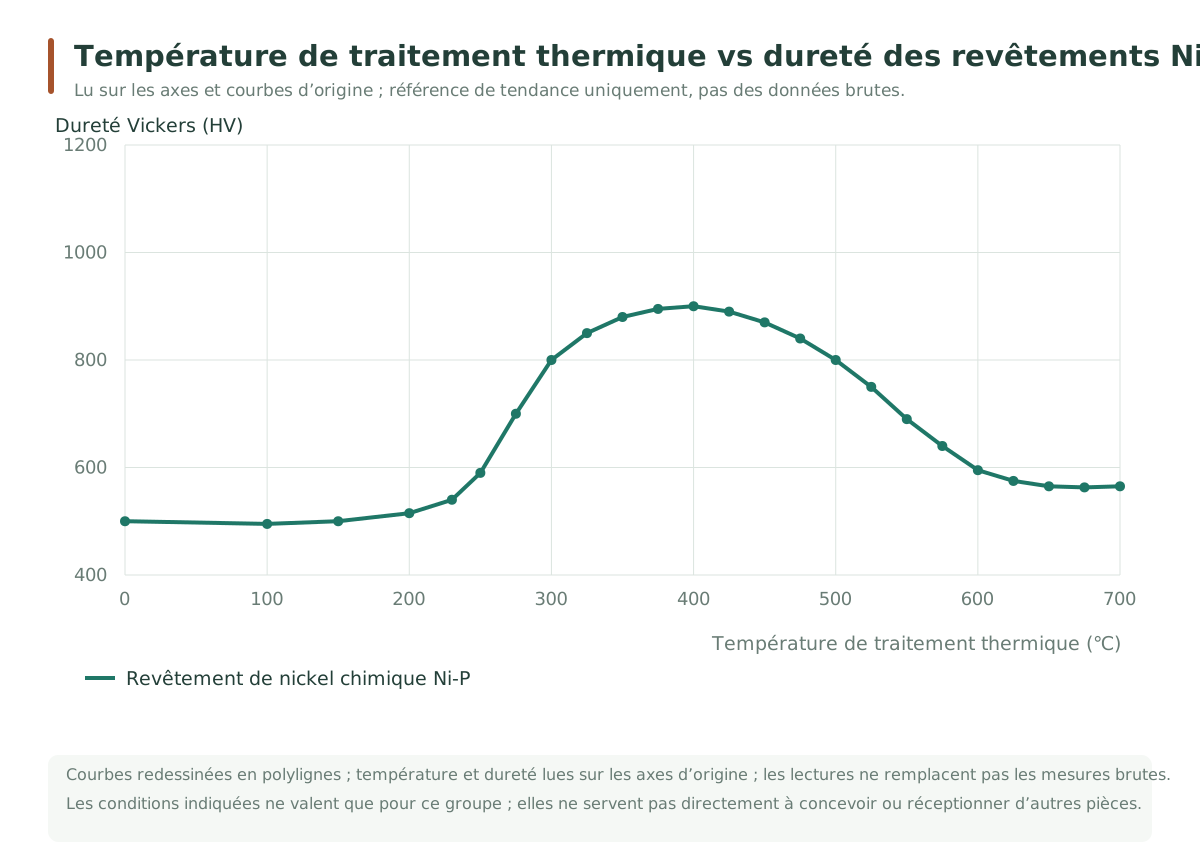
Nickel chimique standard : température de traitement vs dureté
Méthode & conditions d’essai
- Éprouvette
- Nickel chimique standard Ni-P
- Température de traitement thermique
- Abscisse 0–700 ℃, voir graphique
Valeurs d’essai d’une usine japonaise, non garanties. La courbe est lue sur l’original pour illustrer la tendance ; elle ne peut servir directement de courbe de réception des produits actuels.
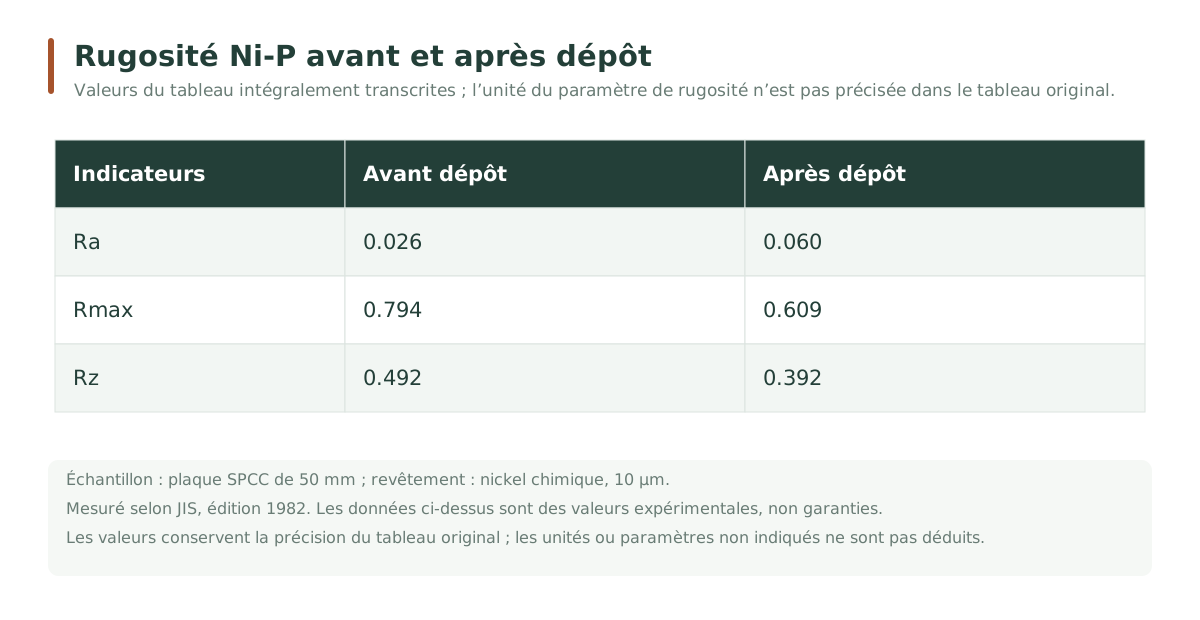
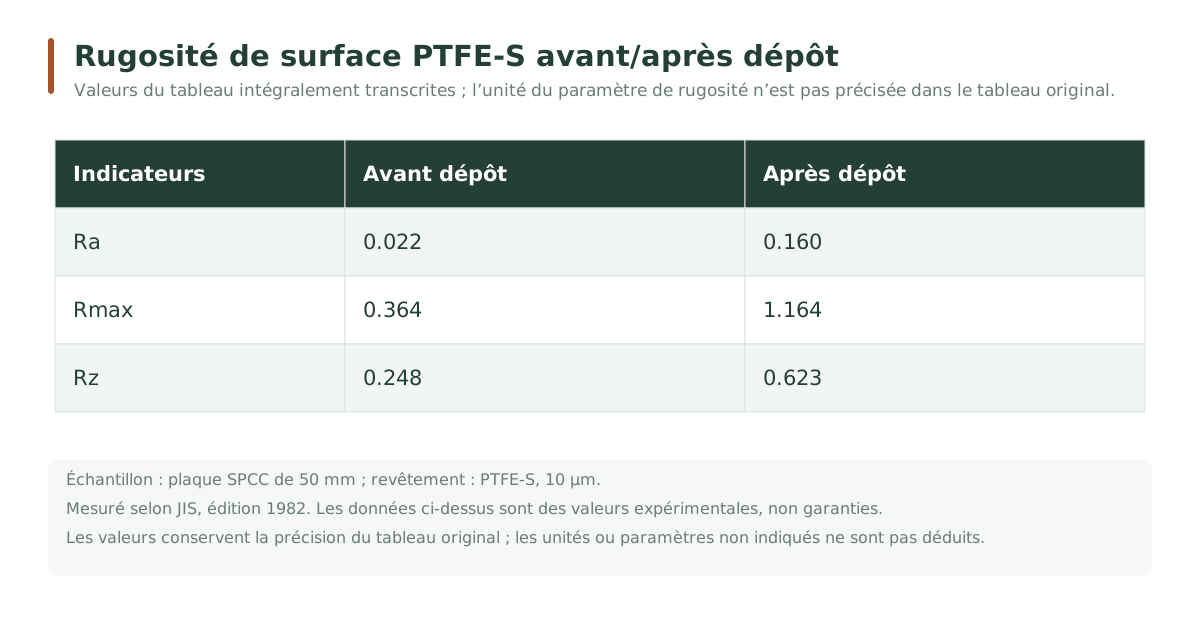
Rugosité de surface avant et après dépôt
Méthode & conditions d’essai
- Norme source citée
- JIS, édition 1982 (selon la source)
- Substrat
- Plaque SPCC 50 × 50 mm
- Revêtement / épaisseur
- Nickel chimique standard Ni-P / composite PTFE-S ; 10 μm chacun
- Indicateurs
- Ra, Rmax, Rz (pour comparaison avec le tableau original uniquement, pas pour spécification)
Données d’essai d’une usine japonaise, non garanties. Pour comparaison au sein du groupe uniquement, pas pour fixer des limites. PTFE-S désigne la série S composite de la source.
1 / Options de procédé
Cinq options de base pour différents besoins
Comprendre les différences par application, puis passer à la comparaison.
Industrie électronique
Type électronique
Accent sur l’aspect et la stabilité qualité en continu
Pour les pièces électroniques, équilibre corrosion, usure et tenue chimique. La brillance reste stable en continu, idéal pour l’uniformité des lots et la gestion du bain.
- Teneur en P 5 %–9 % (fraction massique).
- Dureté brute env. 450–550 HV.
- Selon la notice, la brillance reste stable en continu.
- Compatible analyse et réajustement automatiques pour la gestion continue.
16±2 μm/hBain neuf · 90℃
Pièces courantes
Type polyvalent équilibré
Équilibre revêtement fonctionnel et gestion quotidienne
Pour les pièces courantes, équilibre corrosion, usure et tenue chimique. Bain stable, facile à gérer, compatible analyse et réajustement automatiques.
- Teneur en P 8 %–10 % (fraction massique).
- Dureté brute env. 500 HV.
- Équilibre corrosion, usure et tenue chimique.
- Montage deux composants, compatible analyse et réajustement automatiques.
18±2 μm/hBain neuf · 90℃
Pièces en aluminium & alliages
Type compatible aluminium
Pour l’aluminium, équilibre performances et stabilité de ligne
Pour l’aluminium, allie corrosion, usure et tenue chimique. Sans plomb, bain stable, compatible analyse et réajustement automatiques. Choix à vérifier avec série d’alliage, prétraitement et pièces réelles.
- Teneur en P 6 %–9 % (fraction massique).
- Dureté brute 500 HV.
- Formule sans plomb pour les besoins fonctionnels.
- Compatible analyse et réajustement automatiques pour le pilotage continu.
18±2 μm/hBain neuf · 86℃
Multi-substrats · aspect brillant
Type brillant polyvalent
Équilibre aspect, usure et usage multi-substrats
Convient aux alliages d’aluminium, inox, acier carbone, acier allié et alliages de cuivre. Dépôt brillant, fonctionnel et décoratif ; la notice donne dureté brute, après traitement et données de brouillard salin dans des conditions précises.
- Teneur en P 5 %–8 % (fraction massique).
- Dureté brute env. 500 HV ; 750 HV après 280 ℃ pendant 1 heure.
- Sans plomb ni cadmium, adapté à divers métaux.
5%–8%teneur en P · fraction massique
Tonneau · dépôts minces · pièces à fort entraînement
Type polyvalent bas nickel
Concentration en nickel réduite pour maîtriser les pertes par entraînement
Pour les applications courantes, notamment tonneau, dépôts minces et pièces complexes retenant la solution. Des concentrations plus faibles en nickel et hypophosphite réduisent les pertes à entraînement égal, avec brillance, uniformité, usure et corrosion.
- Nickel métal du bain 2,4–3,4 g/L, typique 3,0 g/L.
- La teneur reste à 5 %–8 %, dépôt moyenne teneur.
- Dureté brute env. 500 HV.
- Sans plomb ni cadmium, axée sur l’utilisation des produits et la gestion continue.
3.0 g/Lnickel métal du bain · typique
Procédé complémentaire / type réglable en température
Type réglable en température
Nickel chimique réglable · plage moyenne à haute teneur
Dans les conditions d’essai, la température influe à la fois sur vitesse, teneur en P et contrainte. Confirmez la composition visée avec la température de production.
Teneur en P · lecture approximative de la courbe
Plage de température d’essai des données
Condition thermique du graphique de dureté
Selon la classification existante du site
Couvre moyenne et haute teneur ; confirmé selon les conditions.
Classification du site : moyenne 5–10 %, haute 10–13 %. Le type réglable se situe vers 9–10,5 % et chevauche la limite ; cette page présente le procédé complet et la page haute teneur garde une entrée correspondante. Près de 10 % ou au-delà, confirmez la composition réelle ; toutes les températures d’essai ne sont pas des conditions haute teneur.
Température liée à la vitesse et à la teneur en P
Dans le même groupe, la hausse de température augmente la vitesse et réduit la teneur.
Définir d’abord la composition, puis évaluer la vitesse
Conditions : pH 6,00, sulfate de nickel 25,0 g/L, 70–90 ℃ ; la plage est la fenêtre d’essai.
La contrainte interne varie avec la température
Le graphique montre une contrainte décroissante avec la température.
Attention à la contrainte et aux exigences dimensionnelles
Ce résultat reflète les conditions d’essai et n’indique ni contrainte nulle ni niveau uniforme.
La dureté augmente après traitement
Le graphique compare dureté brute et après 300 ℃ × 1 h.
Évaluer avec les conditions de traitement
Sur le graphique, env. 500 HV brut et 900 HV après traitement ; lectures approximatives.
| Critère | Relevé de données | Conditions applicables / notes |
|---|---|---|
| Teneur en P du dépôt | env. 9–10,5 % en masse | Lecture approximative de la courbe température–P ; varie avec la température, pas une spécification fixe. |
| Température d’essai | 70–90℃ | Fenêtre d’essai des effets de la température. |
| pH / sulfate de nickel | 6.00 / 25.0 g/L | Conditions communes du même groupe de courbes. |
| Vitesse / contrainte interne | La hausse de température augmente la vitesse et réduit la contrainte | Selon la tendance du graphique ; non étendu à une garantie de production. |
| Dureté brute de dépôt | env. 500 HV | Lecture approximative de la courbe de dureté. |
| Dureté après traitement thermique | env. 900 HV | 300 ℃ × 1 h ; lecture approximative. Éprouvette SPCC, épaisseur 15 μm ; charge 50 g, maintien 10 secondes. |
D’après les p. 2–5 des données techniques (2008.01). Les courbes montrent les tendances ; les pièces se confirment par teneur, température et performances.
2 / Comparaison des performances
Comparaison
Comparer les données publiées en gardant les conditions de chacune.
Sur écran étroit, faites défiler pour voir les cinq options →
| Critère | Type électronique | Type polyvalent équilibré | Type compatible aluminium | Type brillant polyvalent | Type polyvalent bas nickel |
|---|---|---|---|---|---|
| Critère de choix | ÉlectroniqueAspect stable & production continue | Pièces courantesFonction & gestion simple | AluminiumCompatibilité alliage & prétraitement | Multi-substratsAspect brillant & fonction | Polyvalent & fort entraînementNickel du bain réduit |
| Teneur en P du dépôt | 5%–9%fraction massique | 8%–10%fraction massique | 6%–9%fraction massique | 5%–8%fraction massique | 5%–8%fraction massique |
| Dureté brute de dépôt | env. 450–550 HVnon traité | env. 500 HVnon traité | 500 HVnon traité | env. 500 HVnon traité | env. 500 HVnon traité |
| Tenue à la corrosion | Bonne | Bonne | Bonne | Brouillard salin 100 hAcier carbone, épaisseur 25,4 μm, ASTM B117 | Alliage d’aluminium 96 h ; acier carbone >96 hPlaques 2024 / 1010 ; épaisseur 25,4 μm, temps jusqu’au premier point de corrosion, ASTM B117 |
| Tenue à l’usure | Bonne | Bonne | Bonne | Bonne | 13–16 mg/1000 cyclesBrut, perte Taber ; 11–13 mg/1000 cycles après 345 ℃ × 1 heure |
| Vitesse de dépôt | 16±2 μm/hBain neuf, 90℃ | 18±2 μm/hBain neuf, 90℃ | 18±2 μm/hBain neuf, 86℃ | 10–20 μm/h89℃ | 13–20 μm/h90℃ |
- Référence thermique : type brillant 750 HV (280 ℃ × 1 heure) ; type bas nickel 900–950 HK100 (370 ℃ × 1 heure ; acier, 76,2 μm, charge 100 g). Chacun avec son procédé et ses éprouvettes.
- Les vitesses ont été vérifiées sur chaque notice, en gardant la plage complète avec température et bain neuf. La borne haute n’est ni une vitesse soutenue ni une garantie ; des données à températures, âges et formules différents ne permettent pas de classer l’efficacité.
- HV est la dureté Vickers ; HK100 la dureté Knoop sous charge correspondante. Méthodes, épaisseur et traitement diffèrent : pas de classement direct. Les données Taber sont indicatives ; convenir du type de meule et de la charge avant réception.
- Les données du type brillant sont des résultats sur acier carbone à épaisseur donnée ; celles du type bas nickel, le temps jusqu’au premier point sur plaques à 35 ℃, 5 % NaCl. Substrats, épaisseurs et critères diffèrent ; ni classement ni conversion en durée de vie.
- Teneur en P et dureté des types électronique, polyvalent et aluminium, ainsi que la dureté du type bas nickel, reprennent des paramètres confirmés. Résultats réels selon substrat, prétraitement, épaisseur et gestion.
3 / Choix par application
Synthèse par secteur et scénario
Définissez votre besoin principal, puis l’orientation.
Fabrication électronique
Accent sur aspect, stabilité des lots et montage ultérieur.
À évaluer d’abord : type électronique
En cas de brasage, contact électrique ou fiabilité particulière, vérifier sur la structure réelle.
Mécanique & pièces courantes
Accent sur usure, corrosion et gestion en continu.
À évaluer d’abord : type polyvalent équilibré ; pour un aspect brillant, le type brillant
Définir avec substrat, épaisseur, frottement et milieux.
Transformation de l’aluminium & pièces en alliage
Accent sur série d’alliage, prétraitement et performances.
À évaluer d’abord : type compatible aluminium
Le type brillant inclut aussi les alliages d’aluminium et peut être évalué selon aspect et performances.
Tonneau, dépôts minces & pièces à fort entraînement
Accent sur pertes par entraînement, utilisation du métal et coût de série.
À évaluer d’abord : type bas nickel
Le gain économique réel se calcule avec entraînement, réajustement et rendement.
Synthèse du choix
Choisir le procédé moyenne teneur selon votre application.
L’électronique privilégie la stabilité, les pièces courantes l’équilibre, l’aluminium la compatibilité, la brillance tient compte de plusieurs substrats et le fort entraînement vise le procédé bas nickel. L’application oriente, les pièces réelles confirment.
Référence des conditionsDéplier pour température, pH et concentration
Valeurs typiques ou plages de chaque notice, à utiliser avec les exigences du procédé.
| Critère | Type électronique | Type polyvalent équilibré | Type compatible aluminium | Type brillant polyvalent | Type polyvalent bas nickel |
|---|---|---|---|---|---|
| Température | 85–95℃ | 85–95℃ | 85–95℃tableau des conditions | typique 89℃température de production typique | 88–91℃typique 89℃ |
| pH | 4.70±0.05 | 4.80±0.05 | 4,6±0,3plage de travail | typique 4,9conditions aluminium confirmées séparément | typique 5,0référence de gestion quotidienne 4,9–5,2 |
| Concentration en nickel du bain | 22,5±1 g/Lsulfate de nickel hexahydraté ; nickel métal au montage env. 5,02 g/L | 24±1 g/Lsulfate de nickel hexahydraté | 5,6±0,5 g/Lnickel métal | 4,9–6,4 g/Lnickel métal ; typique 6,0 g/L | 2,4–3,4 g/Lnickel métal ; typique 3,0 g/L |
- La plage de température de la notice du type brillant contredit la limite haute indiquée plus loin ; cette page ne garde que la température typique de 89 ℃ ; le pH pour l’aluminium se confirme avec les conditions complètes.
- Le tableau du type bas nickel indique pH 4,9–5,3, la section entretien 4,9–5,2. Cette page montre la valeur typique 5,0 et la plage d’entretien.
- Sulfate hexahydraté et nickel métal sont des bases différentes ; les valeurs ne se comparent pas directement. Référence de choix, pas un mode opératoire complet.
4 / FAQ
Avant de choisir, comprendre ces différences
Bas nickel signifie-t-il basse teneur en phosphore ?
Non. "Bas nickel" décrit la concentration en nickel métal du bain ; "moyenne teneur" la teneur en P du dépôt. Le type bas nickel a typiquement 3,0 g/L de nickel dans le bain, mais le dépôt reste à 5 %–8 % de P.
Pourquoi les options ont-elles des plages de P différentes ?
Chaque procédé a sa plage : 5 %–9 % électronique, 8 %–10 % polyvalent équilibré, 6 %–9 % aluminium (paramètres complémentaires) ; brillant et bas nickel 5 %–8 % selon notice. Données présentées séparément. Le type réglable, vers 9–10,5 %, chevauche moyenne et haute teneur et figure à part avec ses conditions.
Quelle option offre la meilleure performance globale ?
Partez des exigences. L’électronique vise production continue et aspect stable ; les pièces courantes, l’équilibre usure/corrosion ; l’aluminium, la compatibilité ; le type brillant, multi-substrats et aspect ; le bas nickel, concentration réduite et entraînement. Seule la vérification sur pièces réelles tranche.
Fonctions spéciales & substrats
Découvrir d’autres systèmes par application.
Ni-P-W pour résistances à couche mince →
Nickel chimique neutre basse température pour verre & céramique →
Valider une solution nickel chimique moyenne teneur avec un ingénieur
Pour les produits, indiquez substrat, performances et conditions de ligne ; pour le traitement de pièces, ajoutez quantité et exigences du plan.