AUTRA / PTFE COMPOSITE PLATING
Nickel chimique-PTFEComposite Ni-P / PTFE
Des surfaces de précision plus glissantes et moins collantes. Particules de PTFE codéposées dans le nickel chimique pour ajustements glissants et démoulage.
Plage de référence pour 30–35 % vol. de PTFE, sans garantie. Le frottement dépend de la contre-pièce, de la charge, de la vitesse et de la lubrification ; vérifier par groupe et conditions réelles, sans transposition entre groupes.
Surfaces à faible frottement pour mouvement de précision et démoulage
Matrice Ni-P et particules de PTFE forment un composite. Vérifier frottement, usure et adhérence avec forme et exigences de surface.
Ajustements glissants
Pour tiges, axes de guidage, vannes pneumatiques ; évaluer contre-pièce, lubrification et usure admissible.
Démoulage & anti-adhérence
Pour moules à résine et outillage ; confirmer avec matériau, température et nettoyage.
Choisir selon la pièce
Indiquez substrat, dimensions, surfaces fonctionnelles et contraintes de prétraitement ; un ingénieur évaluera dépôt et méthode de vérification.
Plages de frottement par fraction de PTFE ci-dessous. Grandeur sans dimension ; le comportement réel dépend de la contre-pièce, de la charge, de la vitesse et de la lubrification.
Graphiques & conditions d’essai
Comparaisons lubrification, angle de contact et état de surface des composites PTFE, avec références historiques de teneur et traitement. Conditions sous chaque graphique.
SRV lubrifié : coefficient de frottement & profondeur d’usure
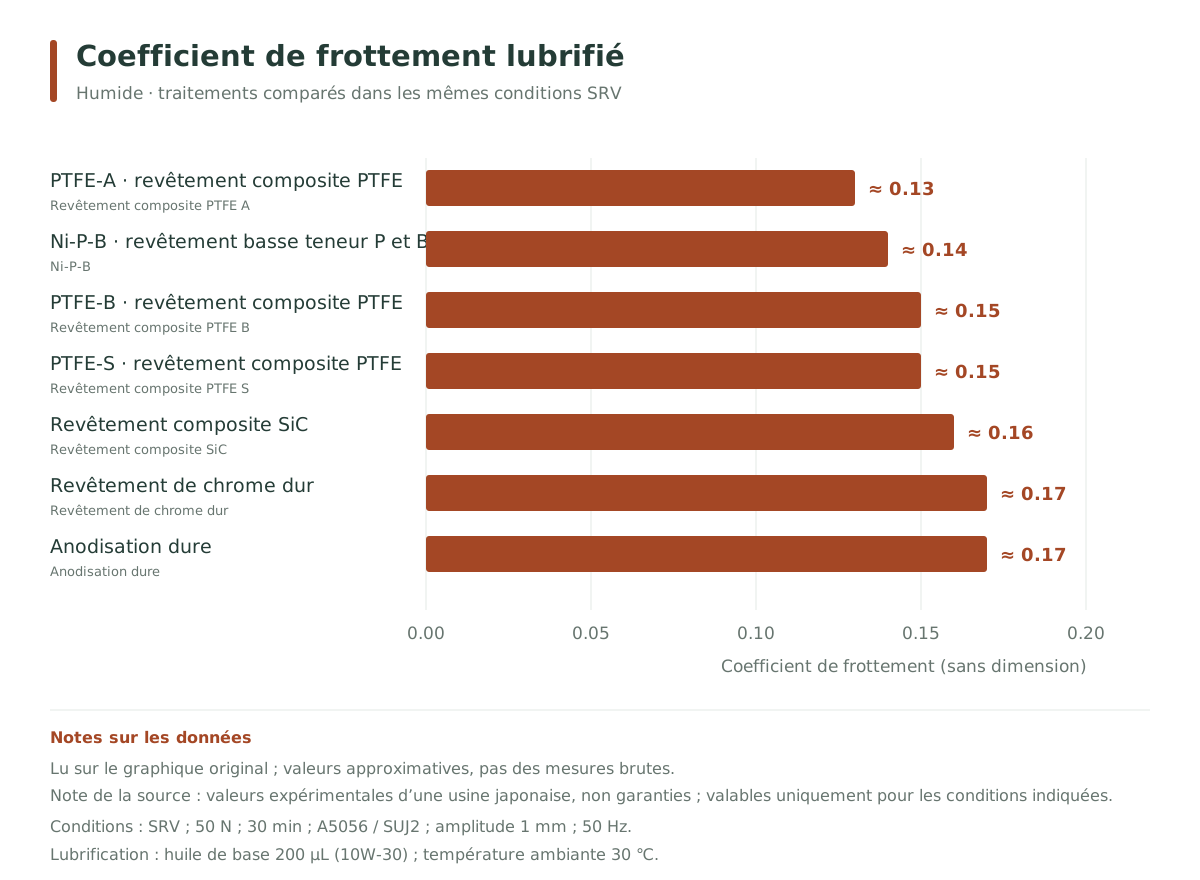
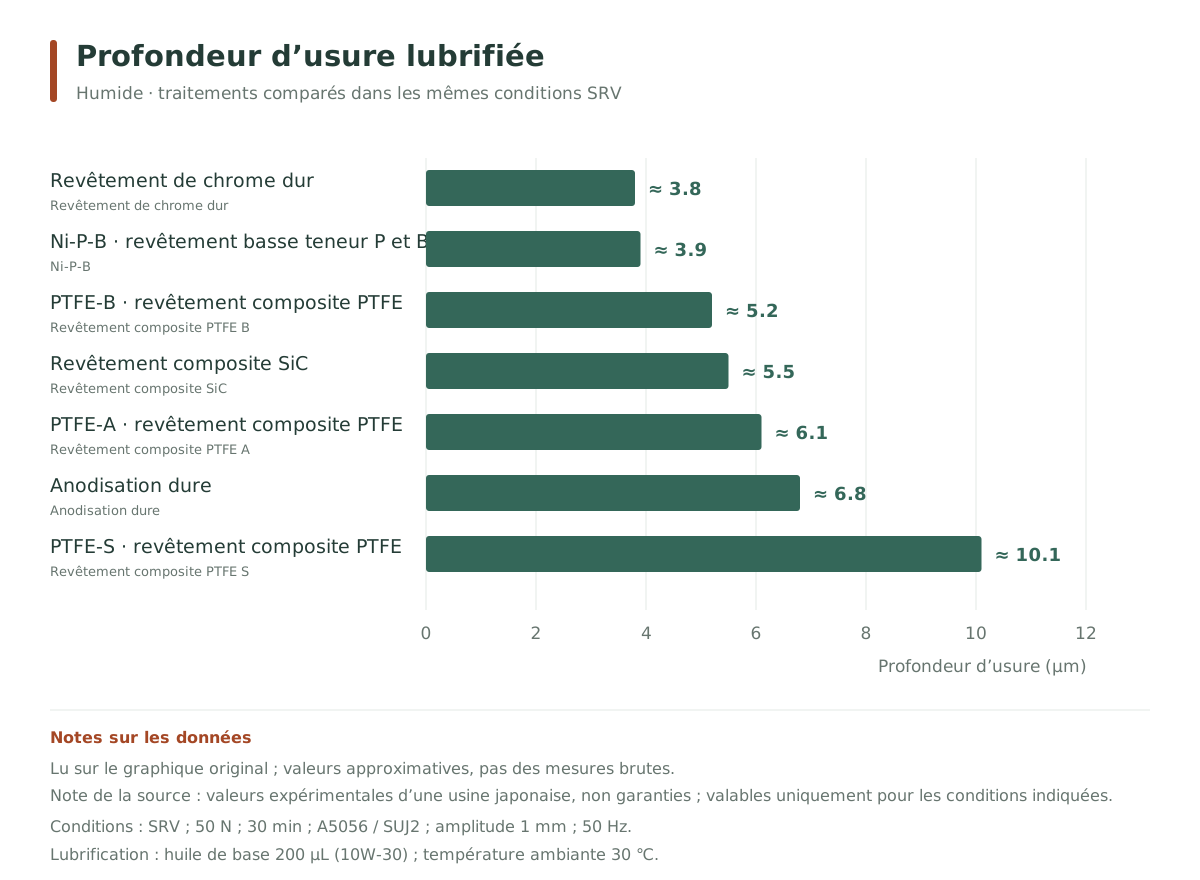
Méthode & conditions d’essai
- Appareil d’essai
- SRV
- Appareil d’essai
- SRV
- Charge / fréquence
- 50 N / 50 Hz
- Durée / amplitude
- 30 min / 1 mm
- Substrat revêtu / antagoniste
- A5056 / SUJ2
- Lubrifiant
- Huile de base 10W-30, 200 μL
- Température
- Température ambiante 30 ℃
Valeurs d’essai d’une usine japonaise, non garanties. Longueurs lues sur les graphiques originaux, valeurs approximatives ; valables uniquement dans les conditions indiquées.
Composite PTFE vs revêtement PTFE : angle de contact à 2 μL
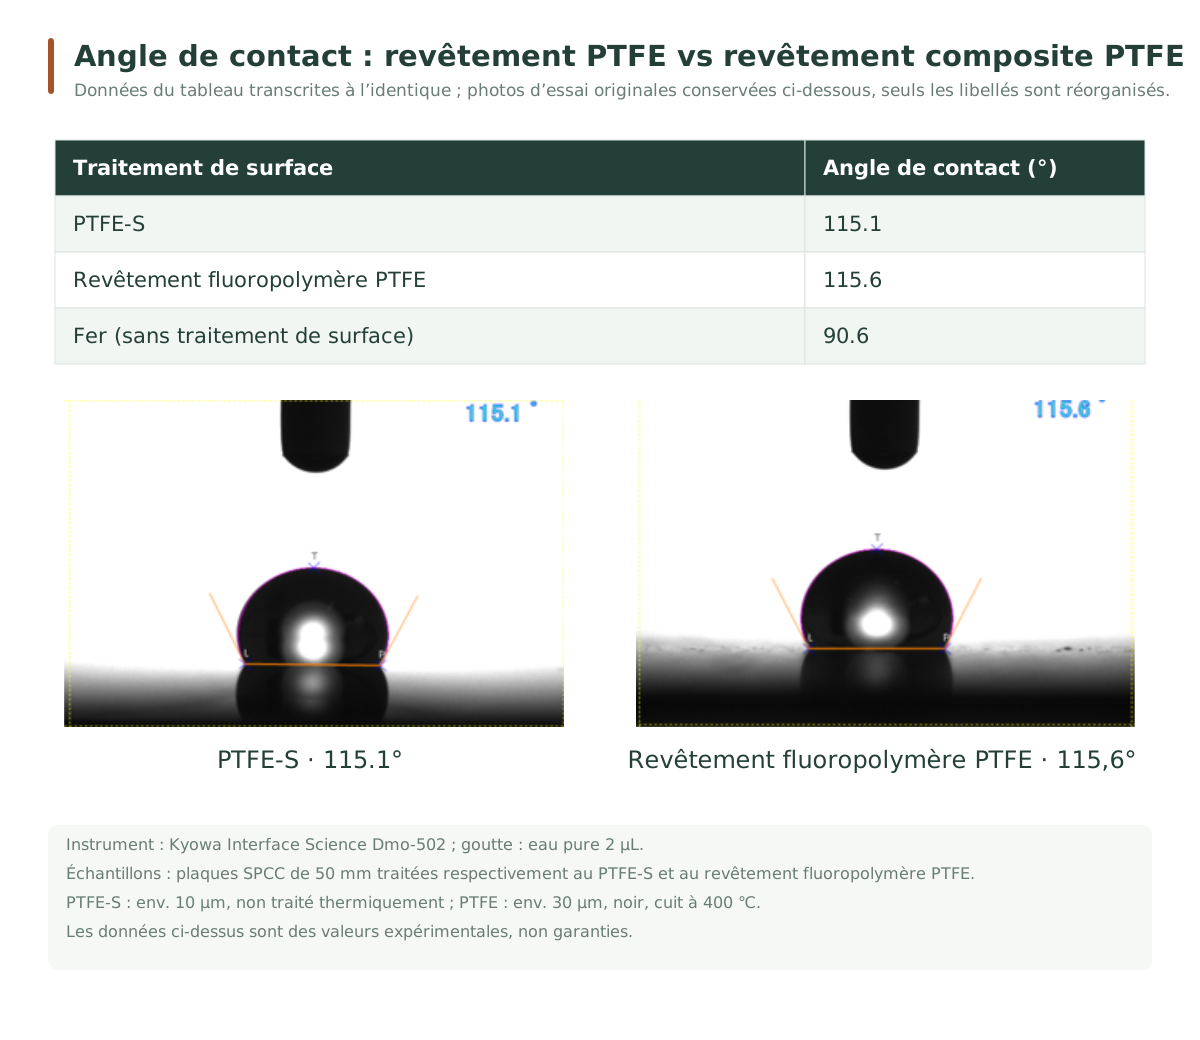
Méthode & conditions d’essai
- Appareil d’essai
- Kyowa Interface Science Dmo-502 (selon la source)
- Goutte
- Eau pure 2 μL
- Substrat
- Plaque SPCC 50 × 50 mm ; tôle de fer non traitée comme témoin
- Composite PTFE-S
- env. 10 μm ; non traité thermiquement
- Revêtement fluoropolymère PTFE
- env. 30 μm ; noir ; cuit à 400 ℃
Valeurs d’essai d’une usine japonaise, non garanties. PTFE-S est la série S composite de la source ; ce groupe et l’essai existant à 1 μL, 300 ℃, 10 s sont présentés séparément.
Rugosité de surface avant et après dépôt
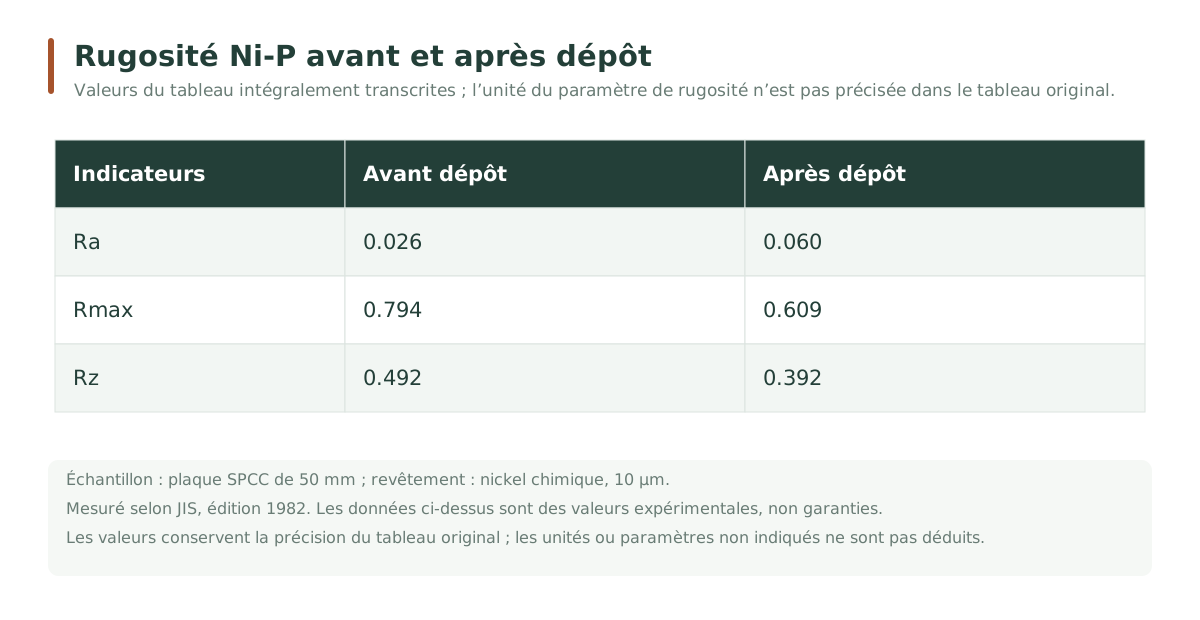
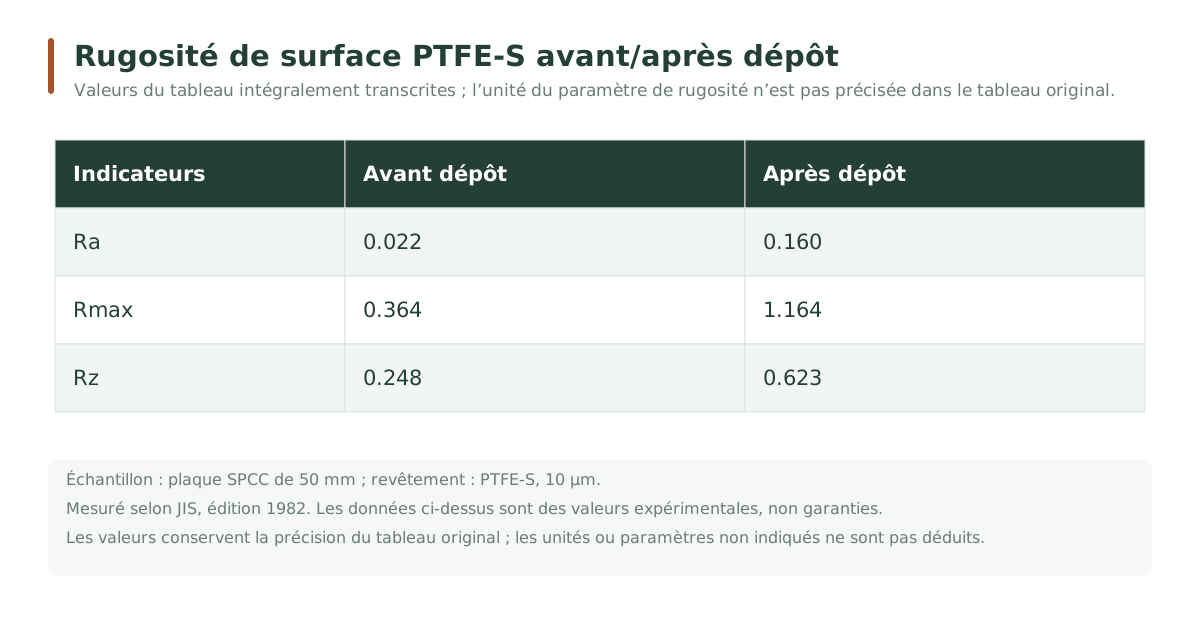
Méthode & conditions d’essai
- Substrat
- Plaque SPCC 50 × 50 mm
- Revêtement / épaisseur
- Nickel chimique standard Ni-P / composite PTFE-S ; 10 μm chacun
Valeurs d’une usine japonaise, non garanties. Transcrites à l’identique ; unités manquantes comme à l’original. PTFE-S désigne la série S.
Teneur en PTFE & orientation
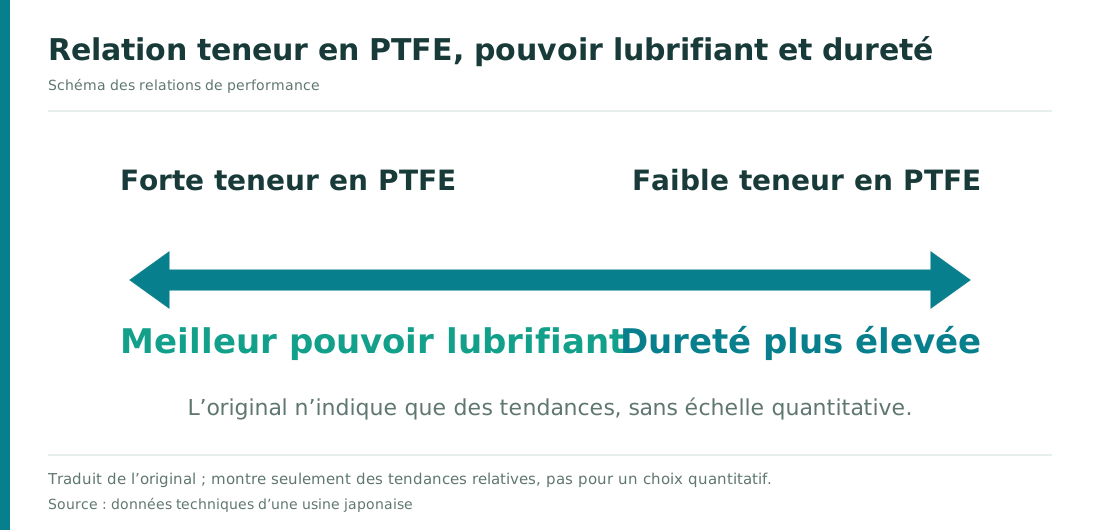
Méthode & conditions d’essai
- Nature des données
- Diagramme qualitatif, sans échelle numérique
Exprime le sens de la relation teneur–performance pour expliquer le choix.
Composite PTFE : dureté après traitement à 200 ℃ et 300 ℃
| PTFE-B | PTFE-A | PTFE-S | |
|---|---|---|---|
| Traitement après dépôt 200 ℃ | 400~550Hv | 250~350Hv | 200~300Hv |
| Traitement après dépôt 300 ℃ | 750 Hv ou plus | 400~600Hv | 300~400Hv |
Méthode & conditions d’essai
- Série d’éprouvettes
- Séries PTFE-B / A / S de la source
- État
- Traitement 200 ℃ / 300 ℃, présenté séparément
Référence d’éprouvettes d’une usine japonaise, non garantie ni critère de réception. La série B est notée ≥750 HV à 300 ℃ ; cela n’indique que la borne basse.
Paramètres techniques & conditions
Sur mobile, faites défiler pour voir tout le tableau.
| Critère | Notes |
|---|---|
| Autolubrifiant | Les particules de PTFE en surface et dans le dépôt améliorent le glissement. |
| Anti-adhérent & hydrophobe | Pour démoulage, adhérence de gouttes et nettoyage ; vérifier avec substances et conditions réelles. |
| Conductivité & transfert thermique | La matrice métallique diffère du PTFE pur ; précisez exigences de résistance de contact, antistatique ou conductivité thermique. |
| Corrosion & adhérence | Dépend du substrat, du prétraitement, de l’épaisseur et de la porosité ; "recouvrement uniforme" ne signifie pas absence de pores sur chaque pièce. |
Voir d’abord le critère, puis valeurs et traitement. Charges, durées et normes correspondent à des essais précis ; spécifications confirmées par procédé et pièce.
Composite PTFE · teneur & performances
Composite PTFE : comparaison par teneur
Plus de PTFE privilégie la lubrification ; moins de PTFE donne une dureté brute plus élevée.
Sur mobile, faites défiler pour voir tout le tableau.
| Critère | 30–35 vol% | 20–25 vol% | 10–15 vol% | 3–7 vol% |
|---|---|---|---|---|
| Fraction de PTFE (% vol.) | 30–35 | 20–25 | 10–15 | 3–7 |
| Coefficient de frottement μ (sans dimension) | 0.05–0.08 | 0.08–0.10 | 0.10–0.15 | 0.12–0.20 |
| Dureté brute (HV) | 200–250 | 250–350 | 350–400 | 400–500 |
| Dureté après 300 ℃ (HV) | 300–350 | 400–500 | 650–700 | 750–800 |
| Vitesse de dépôt (μm/h) | 8.5–10 | 9–11 | 9–11.5 | 9–11.5 |
Essais au HEIDON-14D, charge 200 g, bille d’alumine φ10 mm. Valeurs de référence dans ces conditions ; frottement, dureté et vitesse sont des essais distincts à convenir séparément.
Coefficients mis à jour selon les plages confirmées par AUTRA, conditions selon documents ; autres paramètres d’après la p. 1 des "données techniques du composite PTFE". Chaque groupe est distinct ; pas de garantie uniforme.
Applications & critères de choix
Sur mobile, faites défiler pour voir tout le tableau.
| Orientation d’application | Pièces ou usages typiques | Conditions à confirmer |
|---|---|---|
| Ajustements glissants | Plongeurs, tiges de piston, axes de guidage, vannes | Contre-pièce, lubrification et usure admissible |
| Démoulage & nettoyage | Moules à résine, trémies, outillage de formage | Matériau en contact, température, force de démoulage et nettoyage |
| Assemblages de précision | Rondelles de différentiel, pièces d’équipements semi-conducteurs | Jeu, exigences particulaires et état de surface |
Usages issus des données techniques et orientations ; cela ne signifie pas que toute pièce convient. Après identification de la défaillance clé, convenir du dépôt et de la vérification.
Images & documents techniques
Les quatre images MEB sont classées par groupes de teneur en PTFE, extraites du PDF original, chacune avec sa barre d’échelle.
PTFE 30–35 % vol. · MEB original des données japonaises
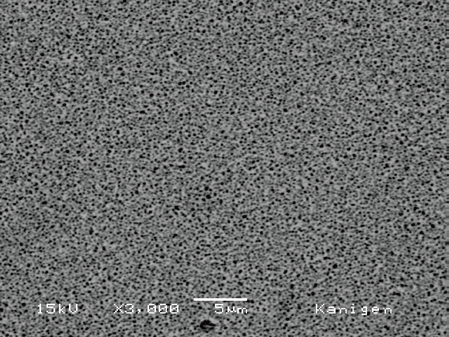 Cliquer pour agrandir ⤢
PTFE 20–25 % vol. · MEB original des données japonaises
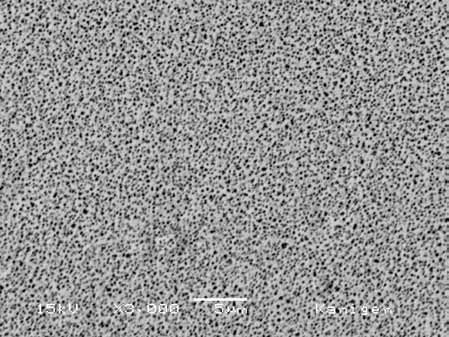 Cliquer pour agrandir ⤢
PTFE 10–15 % vol. · MEB original des données japonaises
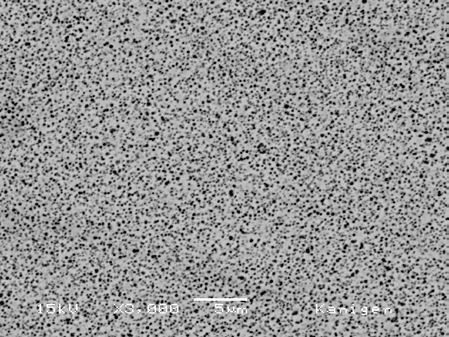 Cliquer pour agrandir ⤢
PTFE 3–7 % vol. · MEB original des données japonaises
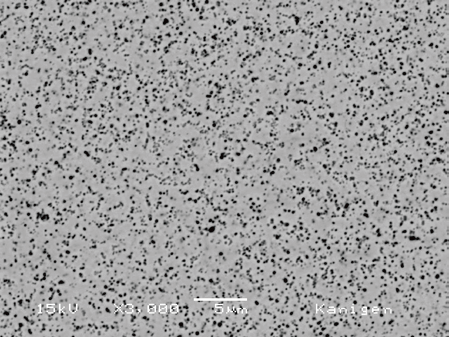 Cliquer pour agrandir ⤢
Données de performance & d’essai associées
Limites d’application
Les données publiques sont une référence ; demandez les documents techniques pour confirmer procédé, bain, épaisseur et réception.
Notes de choix
Les clients traitement indiquent objectifs, substrat et quantité ; un ingénieur définit le dépôt. Les clients produits ajoutent cuve, procédé, température et cadence pour confirmer la TDS.
Source : données techniques de l’entreprise ↗ ; données et micrographies japonaises : "données techniques du composite PTFE" · Mis à jour : 2026-09-30
Besoins & cas d’évaluation
Voir revêtements candidats, questions et listes de vérification selon des défaillances concrètes.
Sous vide, corrosion par gaz halogénés et adhérence de corps étrangers ; corrosion et glissement vérifiés séparément.
Voir les détails ↗
Des vis nickelées électrolytiquement grippaient et se bloquaient ; accent sur serrage, démontage après usage et ajustement du filetage.
Voir les détails ↗