Cas & FAQ ingénierie de surface
Pièces à traiter ou produits à acheter ? Choisissez l’entrée et consultez d’abord les questions fréquentes.
FAQ service de traitement
D’abord pièce, objectifs et quantité, puis procédé, coût et livraison.
Ma pièce est-elle traitable ? Et si je n’ai pas choisi le revêtement ?
Indiquez nuance, usage et problème : corrosion, usure, collage ou cotes. Même sans nom de revêtement, contactez-nous.
L’aptitude dépend aussi de l’état, de la surface, de la structure et de l’environnement ; pour les cas spéciaux, un plan d’échantillons d’abord.
Que préparer pour une première demande ?
Indiquez simplement matériau, quantité et objectifs. Si connus : dimensions, tolérances, milieux, température et délai.
Pour l’évaluation, ajoutez indice du plan, surfaces, zones non traitées, épaisseur et réception ; en cas de doute, choisissez "suggestion d’un ingénieur".
Plans confidentiels : puis-je d’abord ne pas les envoyer en entier ?
Oui. Au premier échange, décrivez matériau, usage et besoins non confidentiels.
Avant les plans sensibles, un accord de confidentialité (NDA) peut être signé, fixant finalité, destinataires et mode de transfert.
Comment définir l’épaisseur ? Affecte-t-elle l’assemblage ?
L’épaisseur se définit avec performances et tolérances. Précisez si les cotes sont avant ou après dépôt et s’il faut une surépaisseur d’usinage.
Pour arbres, alésages, portées d’étanchéité et filetages, indiquez points et critères, et restrictions de traitement thermique.
Trous profonds, borgnes et dépôt sélectif ?
Nous examinons diamètre, profondeur, structure et zones non traitées, et évaluons montage, écoulement et dégazage.
Recouvrement et épaisseur dans les alésages se confirment par méthodes adaptées ; si besoin, échantillons et coupes.
Échantillons d’abord, série ensuite ?
Oui. Nombre d’échantillons, performances et plan de série aident à organiser essais et contrôle.
Coût, échantillons et délai par pièce. Après échantillons, épaisseur et cotes vérifiées, puis série confirmée.
Comment est établi le devis ? Quand le délai est-il confirmé ?
Le devis prend en compte matériau, structure, cotes, quantité, revêtement et contrôles. Mentionnez reprise, masquage ou usinage.
Le délai dépend de l’arrivée matière, de la gamme et du contrôle. Pour livraisons partielles, quantité et date par lot.
Un rapport de contrôle est-il fourni ?
Le contrôle d’épaisseur peut être réalisé et convenu par lot ; la forme des rapports joints à l’expédition dépend du devis et de l’accord technique.
Les essais de brouillard salin et d’épaisseur peuvent être confiés à des laboratoires tiers par projet ; forme d’éprouvette, méthode, coût et délai sont confirmés séparément.
FAQ achat de produits
À partir de votre procédé et objectifs, vérifier produits, usage et conditions.
Je ne sais pas quel produit choisir : par où commencer ?
Décrivez substrat, usage et objectifs, puis procédé, taille de bain et production. Si vous visez un produit, indiquez-le.
Le choix examine exigences, pré/post-traitement et équipements pour définir produits et essais.
Puis-je tester d’abord ? Quelle quantité minimale ?
Échantillons, conditionnements et minimums par produit. Indiquez produits, objectif et usage prévu.
Si la consommation n’est pas définie, décrivez bain et plan ; puis produits et achat sont confirmés.
Quelles données pour le montage et le réajustement ?
Utilisez la documentation complète du produit. Chaque produit se confirme séparément.
Indiquez volume, équipements, charge et capacités d’analyse.
Puis-je garder bain et équipements en changeant de produit ?
Nous examinons système, relevés, matériaux et flux, puis périmètre et essais.
Suivre le plan confirmé ; ne pas mélanger ni remplacer simplement parce que le revêtement porte le même nom.
Peut-on évaluer les équipements avec l’achat ?
Oui : filtration, analyse/réajustement et montage automatiques. Indiquez bain, équipements, site et cadence.
Spécifications et périmètre se confirment avec le système chimique.
Comment obtenir TDS, SDS et les langues souhaitées ?
Indiquez produit ou modèle, fiche technique (TDS), de sécurité (SDS) ou les deux, et chinois ou anglais.
Indiquez version ou date des documents existants. Disponibilité par produit.
Que fournir en cas d’anomalie du bain ou du dépôt ?
Notez modèle, moment, matériau et phénomène, et fournissez température, pH, analyses, réajustements et changements.
Photos et comparaison avec lots normaux aident. Nous vérifions puis testons.
Comment vérifier stockage, durée de conservation et transport ?
Selon étiquette, SDS et documents ; chaque modèle séparément.
Avant achat, lieu, consommation et stockage ; à réception, vérifier modèle, lot, emballage et documents.
Scénarios & questions techniques
[Critères de choix pour conditions typiques] Ces cas montrent notre approche d’ingénierie de surface et d’analyse de défaillance. Pour protéger les conceptions et secrets sous NDA, ni plans ni détails ne sont montrés ; les images sont des illustrations, pas des preuves de résultats. Procédé et spécifications selon plans et échantillons convenus.
Déplier pour contexte, images et vérifications.
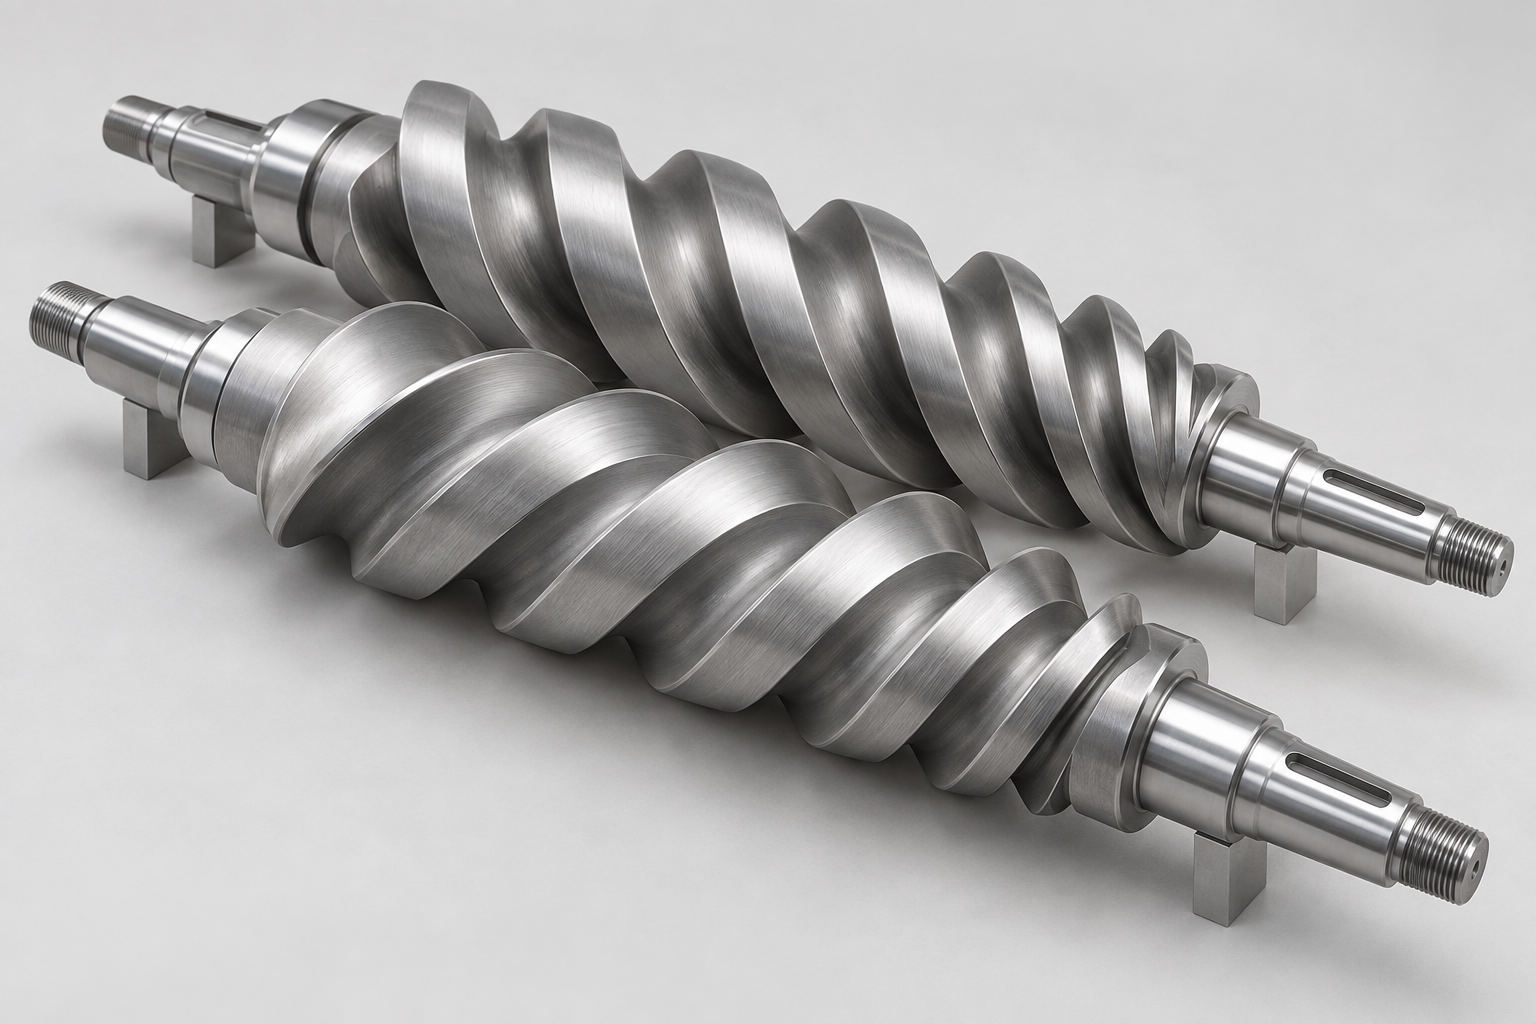 Rotors & carters de pompes à videÉquilibre corrosion, recouvrement du profil et jeuIllustration IA
Voir l’original ↗Rotor à vis sec · illustration IA
Montre vis appariées, pas variable et bouts d’arbre pour comprendre épaisseur et jeu.
Généré par IA · pas une pièce client réelle
Pour protéger le client, image générée par IA ; explique la forme seulement, pas une base de fabrication ni de réception.
Sur profils, sommets, pieds de dents et carter, évaluer recouvrement, tenue aux milieux et cotes.
Conditions & enjeux
- Gaz corrosifs & condensats
Décrire gaz, température, humidité et nettoyage ; distinguer sec et condensation.
- Profils complexes & ajustements précis
Écarts d’épaisseur et effet sur le jeu de fonctionnement.
- Substrat & défauts
Porosité, anciens dépôts et dommages à évaluer avant.
Solution & orientation
- Évaluer le nickel chimique à haute teneur en phosphore
Choisir les procédés avec milieux réels et confirmer sur éprouvettes.
- Convenir des points sur profils clés
Inclure épaisseur, tolérance, zones et surépaisseur.
- Série après premier article
Recontrôler cotes et aspect ; jeu et équilibrage selon équipement.
Questions associées
Q : Peut-on monter sans contrôler l’équilibrage ?
R : Usinage et recontrôle selon plan et équipement. Épaisseur, limites et post-traitement entrent dans l’évaluation.
Q : Le nickel chimique à haute teneur en phosphore convient-il à tous les gaz corrosifs ?
R : Tenir compte du gaz, de la température, de la condensation et du nettoyage, puis vérifier sur éprouvettes représentatives.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Épaisseur & cotes | Épaisseur et cotes aux sommets, pieds, faces et carter. | Plan des points, épaisseur, tolérance et jeu. |
| Tenue aux milieux | Éprouvettes en milieux convenus, relevé d’aspect et corrosion. | Composition, concentration, température, durée et critères. |
| Adhérence & fonctionnement | Confirmer la méthode d’adhérence et recontrôler montage et équilibrage. | Selon substrat, cycles thermiques et spécifications. |
 Chambres à vide semi-conducteursCompatibilité à partir des exigences de propreté
Voir en taille réelle ↗Chambre à vide – illustration technique
Avec ouvertures, portées et surfaces internes, explication du dépôt, du nettoyage et de la propreté.
Illustration technique 3D originale
Explique seulement structure et évaluation ; ne montre pas de pièces réelles ni ne sert de base de fabrication ou réception.
Pour les chambres de réaction sous vide, liners et pièces associées, le traitement de surface est évalué avec les exigences de nettoyage, d’étuvage, de particules et de dégazage.
Conditions & enjeux
- Particules & résidus
Effet des particules, résidus et défauts après nettoyage.
- Vide & cycles thermiques
Décrire vide, étuvage et cycles, et méthode de dégazage.
- Plasma & atmosphère de procédé
Gaz, plasma et zones exposées séparément.
Solution & orientation
- Évaluer le prétraitement selon le substrat
Nuance et surface de l’aluminium ou autre, cotes et rugosité.
- Convenir d’un nettoyage unifié
Inscrire nettoyage, emballage, étuvage et état de livraison.
- Vérification en conditions réelles
Vérifier particules, dégazage et plasma séparément.
Questions associées
Q : Le nom du revêtement suffit-il pour l’ultravide ?
R : À confirmer avec nettoyage, étuvage et usage ; seuls les résultats comptent.
Q : Comment maîtriser les cotes des chambres à paroi mince ?
R : Évaluer matériau, structure et état, puis marge, montage, épaisseur et points.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Particules & propreté | Confirmer avec nettoyage, prélèvement et comptage convenus. | Plage, lieu, procédé et limites. |
| Dégazage & vide | Vérification avec étuvage et méthode définis. | Vide, température, bruit de fond et méthode. |
| Cotes & compatibilité | Recontrôler structures, cotes et surface en atmosphère réelle. | Matériau, surfaces, cycles et exposition. |
 Filières d’extrusion & pièces de formageUsure et démoulage selon matière et température
Voir en taille réelle ↗Moule – illustration technique
Avec canal, lèvres et surfaces, discussion d’épaisseur, surface et cotes sur la longueur.
Illustration technique 3D originale
Explique seulement structure et évaluation ; ne montre pas de pièces réelles ni ne sert de base de fabrication ou réception.
À partir de l’usure et du collage, discuter nickel chimique ou composites.
Conditions & enjeux
- Usure & rayures
Résine, charges, température et exploitation influent sur l’usure.
- Collage & démoulage
Décrire substance, nettoyage et zones, pas seulement l’angle de contact.
- Grandes longueurs & tolérance d’ouverture
Confirmer épaisseur et marge aux lèvres, canaux et arêtes.
Solution & orientation
- Comparer les procédés selon objectifs
Évaluer nickel chimique et composites en arbitrant usure, frottement et démoulage.
- Vérifier les limites thermiques
D’abord matériau, traitement et température, puis post-traitement.
- Confirmer par éprouvettes et essais de moulage
Combiner démoulage, usure et cotes ; pour outils anciens, évaluer décapage et marge.
Questions associées
Q : Haute dureté et bon démoulage simultanément ?
R : À évaluer avec résine, température et frottement via éprouvettes et essais. Des compromis sont possibles.
Q : Les outils anciens peuvent-ils être décapés et retraités ?
R : Examiner matériau, ancien dépôt, usure et marge, puis décapage et réparation, et recontrôle.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Épaisseur & surfaces | Recontrôler épaisseur, cotes et rugosité sur la longueur. | Dimensions, poids, contraintes d’accrochage et points. |
| Dureté & résistance à l’usure | Confirmer séparément les conditions et noter l’état brut ou traité. | Convenir charge, contre-pièce, température et critères. |
| Démoulage réel | Essais avec résine convenue, relevé de force ou résidus. | Formulation, température, cycles et nettoyage. |
 Clapets & sièges de vannesMilieux, érosion et étanchéité à la fois
Voir en taille réelle ↗Clapet et cage – illustration technique
Avec épaulements, orifices et diamètres, explication de l’usure, de l’épaisseur et des ajustements.
Illustration technique 3D originale
Explique seulement structure et évaluation ; ne montre pas de pièces réelles ni ne sert de base de fabrication ou réception.
En tenant compte de la pression, de la pression différentielle, du fluide et des particules, nous évaluons l’influence de l’épaisseur, de l’état de surface et du post-traitement sur l’étanchéité.
Conditions & enjeux
- Érosion & dommages locaux
Décrire débit, pression, solides et zones ; distinguer usure, érosion et corrosion.
- Épaisseur & ajustement
La surépaisseur affecte l’ajustement ; prévoir marge et conditions.
- Milieux spéciaux & exigences matière
En service acide (soufré), évaluer substrat et revêtement selon les exigences applicables.
Solution & orientation
- Confirmer le revêtement selon conditions
Comparer objectifs et convenir épaisseur et surfaces.
- Évaluer adhérence & post-traitement
Discuter le procédé et vérifier l’adhérence.
- Vérifier dépôt et étanchéité séparément
D’abord épaisseur, rugosité, cotes ; puis étanchéité et cycles.
Questions associées
Q : Un revêtement peut-il remplacer le choix matière en service acide ?
R : Évaluer la solution complète ; le revêtement ne dispense pas du choix matière ni de la vérification.
Q : Comment valider un dépôt épais pour portées d’étanchéité ?
R : Outre épaisseur et adhérence, rugosité, cotes et étanchéité ; durée par cycles convenus.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Épaisseur & adhérence | Mesurer l’épaisseur et choisir la méthode d’adhérence. | Tolérance, échantillonnage, méthode et critères. |
| Surfaces & ajustement | Confirmer rugosité, géométrie et état après usinage. | Plans d’étanchéité, tolérances et usinage. |
| Étanchéité & cycles | Essais d’étanchéité et de cycles séparés. | Milieu, température, pression, cycles et fuite. |
 Bagues à trou profond & micro-manchonsRecouvrement selon écoulement et dégazage
Voir en taille réelle ↗Manchon à trou profond – illustration technique
Avec l’alésage et les épaulements, discussion du recouvrement, du dégazage et du contrôle.
Illustration technique 3D originale
Explique seulement structure et évaluation ; ne montre pas de pièces réelles ni ne sert de base de fabrication ou réception.
Selon diamètre, profondeur et structure, évaluer montage, écoulement, dégazage et épaisseur.
Conditions & enjeux
- Renouvellement au fond de l’alésage
Forme et écoulement influent ; indiquer diamètre, profondeur et trous croisés.
- Bulles & manques locaux
Orientation et dégazage avec la structure.
- Diamètre & glissement après dépôt
Effet sur le diamètre, contre-pièce, lubrification et rugosité.
Solution & orientation
- Montages selon forme de l’alésage
Discuter accrochage, circulation et dégazage ; confirmer l’accès du bain.
- Vérifier l’épaisseur sur premier article
Mesurer à l’entrée, au milieu et au fond, avec coupes si besoin.
- Convenir du contrôle série
Méthode selon diamètre et accès ; recontrôler cotes.
Questions associées
Q : Le dépôt chimique garantit-il une épaisseur égale dans tous les trous profonds ?
R : Dépend de la forme, de l’écoulement et du dégazage ; confirmé sur premier article. Le nom ne le garantit pas.
Q : Comment contrôler la paroi des petits trous ?
R : Coupe du premier article ; série selon diamètre, accès et échantillonnage. La pesée ne reflète pas le recouvrement.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Répartition de l’épaisseur dans l’alésage | Premier article coupé ou mesuré à l’entrée, au milieu et au fond. | Plan du trou, épaisseur visée et points représentatifs. |
| Aspect & continuité | Méthode selon accessibilité ; vérifier le recouvrement sur éprouvettes. | Convenir périmètre, critères et taille d’échantillon. |
| Cotes & glissement | Recontrôler diamètre, circularité et rugosité ; frottement avec contre-pièce convenue. | Cotes avant/après, lubrification, charge et mouvement. |
Graphiques & conditions d’essai associés
Besoins & exemples d’évaluation
À partir du procédé, de la défaillance et des conditions, voir candidats et vérifications.
 Usure de pièces de glissement en aluminiumAlternative au dépôt d’origine sous cotes strictes
Agrandir l’image ↗Image d’une pièce glissante en aluminium
Sur surfaces et ajustements, confirmer zones, marge et points d’usure.
L’entreprise M devait remplacer son revêtement car le sous-traitant ne le proposait plus. Les pièces sont en aluminium avec une précision dimensionnelle stricte ; un nickel chimique standard a été essayé mais s’est usé lors des essais de glissement. L’évaluation a porté sur la résistance à l’usure face à l’antagoniste et sur les cotes après dépôt.
Conditions & enjeux
- Traitement d’origine arrêté
Une alternative conforme est nécessaire.
- Précision dimensionnelle stricte
L’électrolyse ne tenait pas les cotes ; évaluer épaisseur et ajustement ensemble.
- Le dépôt d’essai s’est usé
Le nickel chimique courant n’a pas suffi ; revoir les conditions réelles.
Solution & orientation
- Évaluer un dépôt chimique anti-usure
Ni-P-B en candidat, comparé dans les mêmes conditions.
- Vérifier épaisseur & marge
Définir plage et points selon les ajustements.
- Reproduire l’essai de glissement
Contre-pièces et charges représentatives ; relever l’usure.
Questions associées
Q : Le nickel chimique s’use : suffit-il d’épaissir ?
R : Évaluer zone, contre-pièce et marge, puis comparer épaississement et autre dépôt.
Q : Les cotes du traitement d’origine sont-elles reprises telles quelles ?
R : Comme point de départ ; préciser avant ou après dépôt et confirmer épaisseur et points.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Usure par glissement | Comparer usure et dépôt restant. | Contre-pièce, charge, vitesse, lubrification, cycles et critères. |
| Épaisseur & ajustement | Vérifier épaisseur et ajustements. | Plan, cotes avant dépôt, tolérances et marge. |
| Substrat & état du dépôt | Confirmer prétraitement, adhérence et surface après essai. | Nuance, traitement d’origine, relevés et échantillons défaillants. |
Notes images & données
Images retravaillées par IA pour illustrer le scénario.
 Anti-grippage de pièces en aluminiumForte pression et glissements répétés
Agrandir l’image ↗Image d’une pièce glissante en aluminium
Accent sur le contact : ajustement, charges et grippage.
Les pièces de l’entreprise I subissent forte pression et nombreux cycles ; l’aluminium nu grippe. Un nickel chimique de 10 μm a été utilisé, mais le grippage persistait ; une meilleure solution était recherchée.
Conditions & enjeux
- Glissements répétés sous forte pression
Forte pression et nombreux cycles sont déterminants.
- Grippage malgré le dépôt actuel
Le dépôt de 10 μm n’a pas satisfait aux critères.
- Anti-grippage et cotes comptent
Comparer sous les cotes existantes, pas seulement par la dureté.
Solution & orientation
- Évaluer Ni-P-B en candidat
Comparer les candidats en conditions réelles.
- Vérifier surfaces & ajustement
Vérifier contre-pièce, surface et jeu, et définir l’essai.
- Planifier l’essai cyclique
Relever cycles jusqu’au grippage, frottement et dommages, puis juger.
Questions associées
Q : 10 μm peuvent-ils servir d’épaisseur pour la nouvelle solution ?
R : 10 μm est l’épaisseur testée ; la nouvelle se reconfirme avec marge, recouvrement et essai.
Q : La dureté suffit-elle à juger l’anti-grippage ?
R : Comparer sous pression, contre-pièce, lubrification et cycles réels, avec relevés de grippage.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Glissement cyclique | Relever grippage, frottement et dommages. | Pression, course, vitesse, cycles et lubrification. |
| Cotes d’ajustement | Vérifier épaisseur, cotes et jeu. | Nuance, plans, tolérances et plage d’épaisseur. |
| Comparaison des défaillances | Comparer les zones de grippage 10 μm et candidats. | Conditions, critères et échantillons ou photos. |
Notes images & données
Images retravaillées par IA pour illustrer le scénario.
 Durabilité dans de petits alésages aluminiumLigne automatisée : usure et intervalles
Agrandir l’image ↗Image de pièce en contact avec un fil
Avec le trou φ3 × 15 mm, discuter dépôt intérieur, diamètre et contrôle.
Les pièces de l’entreprise C s’usent au contact du fil. Passage en ligne automatisée ; objectif : env. 2× de durabilité. Substrat imposé ; zone : trou φ3 × 15 mm.
Conditions & enjeux
- La zone en contact avec le fil s’use
Durée courte ; le contact est au centre.
- La ligne automatisée exige plus de durée
Env. 2× est l’objectif ; définir d’abord référence et critères.
- Substrat et petit alésage imposés
Substrat imposé ; zone : paroi du trou φ3 × 15 mm.
Solution & orientation
- Évaluer un dépôt anti-usure dans l’alésage
Ni-P-B candidat avec aluminium et fil.
- Confirmer recouvrement & cotes
Évaluer montage, écoulement et contrôle, et la marge.
- Essai comparatif de durée
Pièce actuelle en référence ; comparer en conditions de ligne.
Questions associées
Q : Comment juger l’approche de l’objectif ~2× ?
R : Convenir référence, conditions et critères, puis comparer à base égale.
Pour le contrôle des alésages : Bagues & micro-manchons · questions ↗
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Recouvrement dans l’alésage | Vérifier à l’entrée, au milieu et à la sortie. | Plan, épaisseur, prélèvement et points. |
| Diamètre après dépôt | Vérifier diamètre et ajustement au fil. | Diamètre, tolérance, fil et contact. |
| Durabilité & maintenance | Relever usure, temps à défaillance et intervalle. | Matériau du fil, vitesse, tension, durée et cadence. |
Notes images & données
Images retravaillées par IA pour illustrer le scénario.
 Durée de vie de moules à résine haute températureVers 300 ℃ : usure et compatibilité
Agrandir l’image ↗Image de moule à résine
Sur surfaces de contact et d’écoulement, discuter usure et cotes.
Les moules de l’entreprise B travaillent vers 300 ℃ ; l’écoulement les use. Le SUS420J2, coûteux, a été choisi pour la corrosion ; on veut prolonger la durée de vie.
Conditions & enjeux
- Usure par écoulement à haute température
Env. 300 ℃ et contact résine.
- La tenue à la corrosion doit être maintenue
Le SUS420J2 a été choisi pour la corrosion ; évaluer avec cette exigence.
- Moule coûteux, durée de vie à prolonger
Comparer avec les relevés du moule actuel.
Solution & orientation
- Évaluer un dépôt chimique anti-usure
Ni-P-B candidat ; pré et post-traitement pour SUS420J2.
- Vérifier limites de température & cotes
Distinguer température d’usage et traitement ; vérifier état, cotes et limites.
- Planifier un moulage représentatif
Relever usure, surface et intervalles avec résine et température.
Questions associées
Q : Peut-on fixer le traitement à partir des ~300 ℃ d’usage ?
R : Conditions différentes ; confirmer le traitement séparément.
Q : Comment évaluer l’allongement de durée ?
R : Moule actuel en témoin ; relever usure, qualité et intervalles.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Usure à haute température | Relever l’usure en conditions représentatives. | Résine, température, durée ou cycles et limites. |
| Cotes & surface | Vérifier cotes, surface et évolutions après traitement. | Plans, état SUS420J2, épaisseur et limites. |
| Corrosion & maintenance | Vérifier avec usage et nettoyage. | Milieux, nettoyage et relevés actuels. |
Notes images & données
Images retravaillées par IA pour illustrer le scénario.
 Corrosion & anti-adhérence sous videCorrosion halogène et grippage par corps étrangers
Agrandir l’image ↗Image de pièce d’équipement sous vide
Avec zones exposées et de glissement, discuter corrosion et adhérence séparément.
Les produits de l’entreprise A se corrodent sous halogènes ; les dépôts provoquent du grippage ; on cherchait anti-adhérence ou glissement malgré les dépôts.
Conditions & enjeux
- Corrosion par gaz halogénés
Préciser gaz et exposition pour définir le périmètre.
- Les dépôts nuisent au glissement
Ils peuvent pénétrer le contact et provoquer du grippage ; vérifier origine et nature.
- Corrosion et anti-adhérence doivent être satisfaites
Améliorer le glissement ne suffit pas.
Solution & orientation
- Évaluer le composite Ni-P/PTFE
Candidat pour anti-adhérence et glissement ; compatibilité confirmée à part.
- Séparer corrosion et grippage
Essais séparés pour ne pas mélanger les critères.
- Vérifier les conditions réelles de vide
Confirmer avec température, vide et nettoyage.
Questions associées
Q : Comment évaluer séparément corrosion et grippage ?
R : Relever séparément corrosion après exposition et grippage avec dépôts ; les deux servent à l’évaluation.
Q : Le frottement d’échantillons propres suffit-il ?
R : Il faut aussi évaluer avec dépôts réels.
Pour l’aptitude aux milieux : Rotors & carters de pompes · questions ↗
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Exposition aux gaz | Observer corrosion, aspect et état. | Gaz, température, vide, durée et critères. |
| Corps étrangers & glissement | Comparer adhérence et grippage ou dommages. | Composition, emplacement, charge, course et contre-pièce. |
| Nettoyage & surface | Vérifier la surface après nettoyage. | Milieux, méthode, fréquence et exigences. |
Notes images & données
Images retravaillées par IA pour illustrer le scénario.
 Anti-grippage de vis d’équipements semi-conducteursVérification par serrage et desserrage
Agrandir l’image ↗Image de boulon et écrou
Sur filetage et contact, confirmer périmètre, ajustement et essai de montage.
Les boulons de l’entreprise K pour équipements de fabrication de semi-conducteurs étaient nickelés électrolytiquement mais grippaient en service. L’entreprise cherchait un traitement évitant le grippage tout en facilitant le serrage et le démontage.
Conditions & enjeux
- Le nickelage actuel se bloquait
Confirmer avec vis défaillantes et pièces.
- Exigences de serrage et desserrage
Le desserrage après usage doit aussi être relevé.
- Conditions encore à préciser
Usage connu ; matériau, température, pièces et fréquence à confirmer.
Solution & orientation
- Évaluer un composite à faible frottement
Ni-P/PTFE candidat, comparé au nickelage actuel.
- Vérifier épaisseur sur filetage & ajustement
Évaluer avec spécification, tolérances et zone.
- Essais répétés de montage/démontage
Relever serrage, desserrage et grippage, puis juger.
Questions associées
Q : Le couple d’origine reste-t-il valable ?
R : À confirmer par essais de montage avec la nouvelle surface.
Q : Comment valider anti-grippage et desserrage facile ?
R : Après usage représentatif, comparer couple de desserrage, blocages et dommages selon critères.
Points de vérification & d’échange
Points, conditions et critères par projet. Sur petit écran, faites défiler.
| Élément vérifié | Contenu | Informations à confirmer |
|---|---|---|
| Montage & grippage | Relever blocages, dommages et manipulation. | Matériaux, cycles, température et lubrification. |
| Conditions de serrage | Relever couples et état requis. | Spécifications, précharge, durée et procédure. |
| Ajustement du filetage | Vérifier cotes, entre/n’entre pas et surfaces. | Spécification, tolérance, épaisseur et zones. |
Notes images & données
Images retravaillées par IA pour illustrer le scénario.
Références typiques. Dépôts, produits et procédés à confirmer selon substrat, structure et usage ; résultats vérifiés sur pièces réelles.
Commencez par votre besoin
Pour des pièces : substrat, quantité, objectifs ; pour des produits : procédé, bain et consommation.