Shanghai Autra Precision Surface Treatment Co., Ltd.
AUTRA · SURFACE ENGINEERING

De l’usinage CNC de précision à la finition de surface fonctionnelle.

Fabrication clé en main par un seul fournisseur : envoyez vos plans 2D/3D pour recevoir des pièces finies revêtues, ou procurez-vous nos solutions chimiques de traitement exclusives.

01 / Usinage de précision clé en main

J’ai des pièces à traiter

Tournage et fraisage CNC complets + traitement chimique en interne. Nous calculons les tolérances avant dépôt.

Le contrôle d’épaisseur peut être réalisé et convenu par lot ; la forme des rapports joints à l’expédition dépend du devis et de l’accord technique.

Voir les performances et choisir les exigences →
Demandes clients & suivi des commandes

De la validation du besoin aux lots, rapports de contrôle et expédition : suivez en un seul endroit l’avancement publié par AUTRA.

En savoir plus sur le suivi des commandes →
02 / Approvisionnement en solutions chimiques

J’ai besoin des bons produits chimiques

Fourniture directe de bains propriétaires de nickel chimique et de dépôts composites pour lignes de traitement intégrées.

Voir les produits chimiques →
Demandes de produits chimiques & suivi des livraisons

Validation du choix, lots livrés, informations d’expédition et retours d’utilisation dans un seul historique.

En savoir plus sur le suivi des demandes →

Un doute sur le procédé ? Demandez à un ingénieur ↗

PRECISION ENGINEERING MATRIX

Des objectifs de performance aux solutions d’ingénierie de surface

Explorez les procédés possibles selon la performance visée. Les valeurs ci-dessous correspondent aux données et conditions propres à chaque produit ; les valeurs réelles sont confirmées selon la pièce, le revêtement et la méthode d’essai. Les résultats d’essais différents ne sont pas classés entre eux.

01 / Usure extrême
900–1200 HV · après traitement thermique

Revêtement composite SiC traité thermiquement

Référence 300 ℃ × 1 h selon la fiche technique SiC

Données japonaises SiC : dureté de 900–1200 HV après traitement thermique à 300 ℃ × 1 h ; ce n’est pas une valeur de réception universelle et inconditionnelle, elle est évaluée selon le substrat, l’antagoniste et la charge d’usure.

Usages typiques : coulisseaux de moules · vis d’injection · rouleaux guide-fil
En savoir plus sur les procédés SiC anti-usure ↗
02 / Faible frottement & démoulage
0,05–0,08 μ · coefficient de frottement

Revêtement composite Ni-PTFE

Composite Ni-PTFE à 30–35 % vol. · valeurs de référence pour couples de frottement définis

S’applique au groupe à 30–35 % vol. de PTFE et à des essais contre un antagoniste donné ; le pouvoir lubrifiant et l’anti-adhérence réels sont vérifiés selon l’antagoniste, la charge, la vitesse et la lubrification.

Usages typiques : vannes pneumatiques de précision · moules de démoulage · pistons à faible frottement
En savoir plus sur les procédés lubrifiants PTFE ↗
03 / Dureté brute de dépôt
≥700 HV · brut de dépôt

Revêtement en alliage ternaire Ni-P-B

Dureté élevée brute de dépôt pour l’aluminium & les pièces glissantes

La dureté brute de dépôt provient de données d’essai existantes. La charge, la méthode, l’épaisseur et l’état du substrat variant, elle ne constitue pas une garantie de réception universelle pour toute pièce.

Usages typiques : axes de piston automobiles · arbres d’engrenages de précision · pièces en alliage d’aluminium
En savoir plus sur le procédé Ni-P-B ↗
04 / Haute résistance à la corrosion
1000 h · brouillard salin neutre ASTM B117

Nickel chimique haute teneur en phosphore

Testé en brouillard salin neutre selon ASTM B117

Données relevées pour un procédé fonctionnel précis en brouillard salin neutre ASTM B117 ; elles ne sont pas généralisées aux autres nuances de nickel chimique haute teneur en phosphore ou conventionnelles. Substrat, épaisseur et critères de réception sont vérifiés par projet.

Usages typiques : tuyauteries & vannes chimiques · raccords marins très résistants à la corrosion · boîtiers électroniques
En savoir plus sur les procédés anticorrosion haute teneur en phosphore ↗
05 / Maîtrise des tolérances
5–80 μm · plage de données courante

Calcul CAO des surépaisseurs avant usinage

Pour respecter le GD&T du plan final

La plage d’épaisseur courante dans les données existantes est de 5–80 μm, la plupart des applications entre 5 et 30 μm. Les couches minces, épaisses et composites sont évaluées séparément et confirmées selon les points de mesure du plan, l’écart admissible et les cotes après dépôt.

Points à confirmer : épaisseur au plan · écart admissible · surfaces d’ajustement critiques
Saisir l’épaisseur et la tolérance ↗
PTFE · réduction du frottement & démoulage — Ni-P-B · évaluation de la dureté brute de dépôt — SiC · évaluation des conditions d’usure — Nickel haute teneur en P · évaluation des conditions de corrosion
Aller à la page traitement pour comparer les performances et saisir les exigences ↗
  • Système qualité ISO 9001:2015

    Les documents de management et d’assurance qualité peuvent être fournis par projet ; l’entité certifiée, le périmètre et la validité sont ceux indiqués dans les documents vérifiés.

  • Documentation de conformité RoHS & REACH par lot

    Les certificats RoHS / REACH peuvent être vérifiés pour des produits, procédés et lots donnés, pour les exigences export et environnementales industrielles.

  • Rapports d’essai de tiers accrédités (ASTM/ISO)

    Les essais de brouillard salin et d’épaisseur peuvent être confiés à des laboratoires tiers par projet ; forme d’éprouvette, méthode, coût et délai sont confirmés séparément.

QUALITY & COMPLIANCE

Documents qualité & conformité

AUTRA conserve les documents qualité et conformité pertinents, disponibles sur demande. Les documents précis, produits ou éprouvettes concernés et leur portée sont vérifiés par nos ingénieurs pour chaque projet.

Management de la qualité

Documents de management de la qualité

Les documents de management et d’assurance qualité peuvent être fournis par projet ; l’entité certifiée, le périmètre et la validité sont ceux indiqués dans les documents vérifiés.

Conformité produit

Documents RoHS / REACH

Les certificats RoHS / REACH peuvent être vérifiés pour des produits, procédés et lots donnés, pour les exigences export et environnementales industrielles.

Essais tiers

Rapports tiers brouillard salin & épaisseur

Les essais de brouillard salin et d’épaisseur peuvent être confiés à des laboratoires tiers par projet ; forme d’éprouvette, méthode, coût et délai sont confirmés séparément.

Demander les documents à un ingénieur →

ENVIRONMENTAL RESPONSIBILITY

Déclaration de conformité environnementale & chimie verte

Vérifié selon l’usine effectivement contractée, les produits concernés et les exigences du projet, en précisant le périmètre applicable à la production et aux essais produits.

Site de production

EIE & conformité des rejets

Selon l’usine contractée, le site et le procédé, nous vérifions les procédures d’étude d’impact, les autorisations ou déclarations de rejet et les exigences de management environnemental applicables.

Filière d’élimination

Protocoles d’eaux usées en boucle fermée

Nous vérifions le traitement et le rejet des eaux usées, ainsi que les registres de collecte sélective, stockage, transfert et élimination contractuelle des déchets dangereux ; agréments du prestataire, bordereaux et registres sont contrôlés par projet.

Choix du produit

Protocoles sans métaux lourds (sans plomb/cadmium)

Pour les exigences sans plomb ni cadmium, les TDS / SDS et données d’essai sont vérifiées selon le produit chimique ou le revêtement, la méthode d’essai et les limites applicables. Les résultats d’un produit ou d’une éprouvette ne valent pas pour tous les produits.

Vous pouvez demander à AUTRA de vérifier les documents pertinents ; entité concernée, validité, objet d’essai et portée disponible sont confirmés point par point. "Sans plomb / sans cadmium" s’apprécie selon les limites convenues entre les parties et les résultats d’essai correspondants.

Contactez AUTRA pour vérifier les exigences environnementales de votre projet →
PRECISION APPLICATIONS

Comprendre la valeur technique des revêtements à travers des exigences typiques de pièces

[Critères de choix pour conditions typiques] Ces cas montrent notre approche d’ingénierie de surface et d’analyse de défaillance. Pour protéger les conceptions et secrets sous NDA, ni plans ni détails ne sont montrés ; les images sont des illustrations, pas des preuves de résultats. Procédé et spécifications selon plans et échantillons convenus.

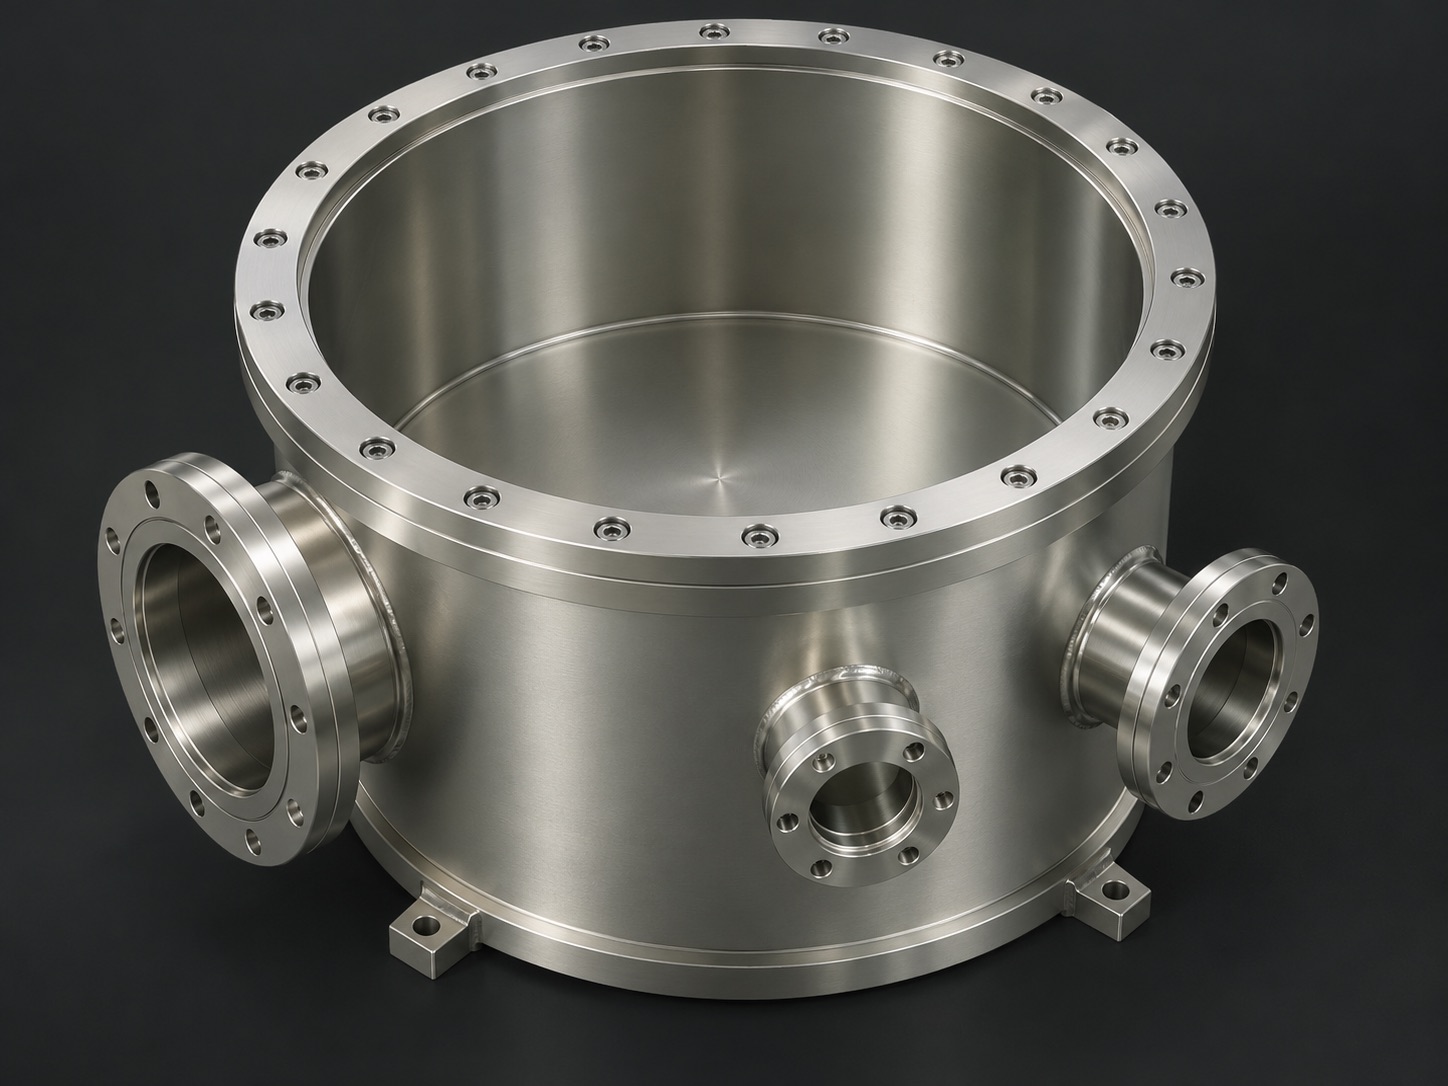
Illustration : nickel chimique haute teneur en phosphore sur les parois d’une chambre à vide haute propreté
Dégazage, haute pureté & compatibilité chimique

① Chambre à vide pour semi-conducteurs

Pour les chambres de réaction sous vide, liners et pièces associées, le traitement de surface est évalué avec les exigences de nettoyage, d’étuvage, de particules et de dégazage.

Voir les détails ↗
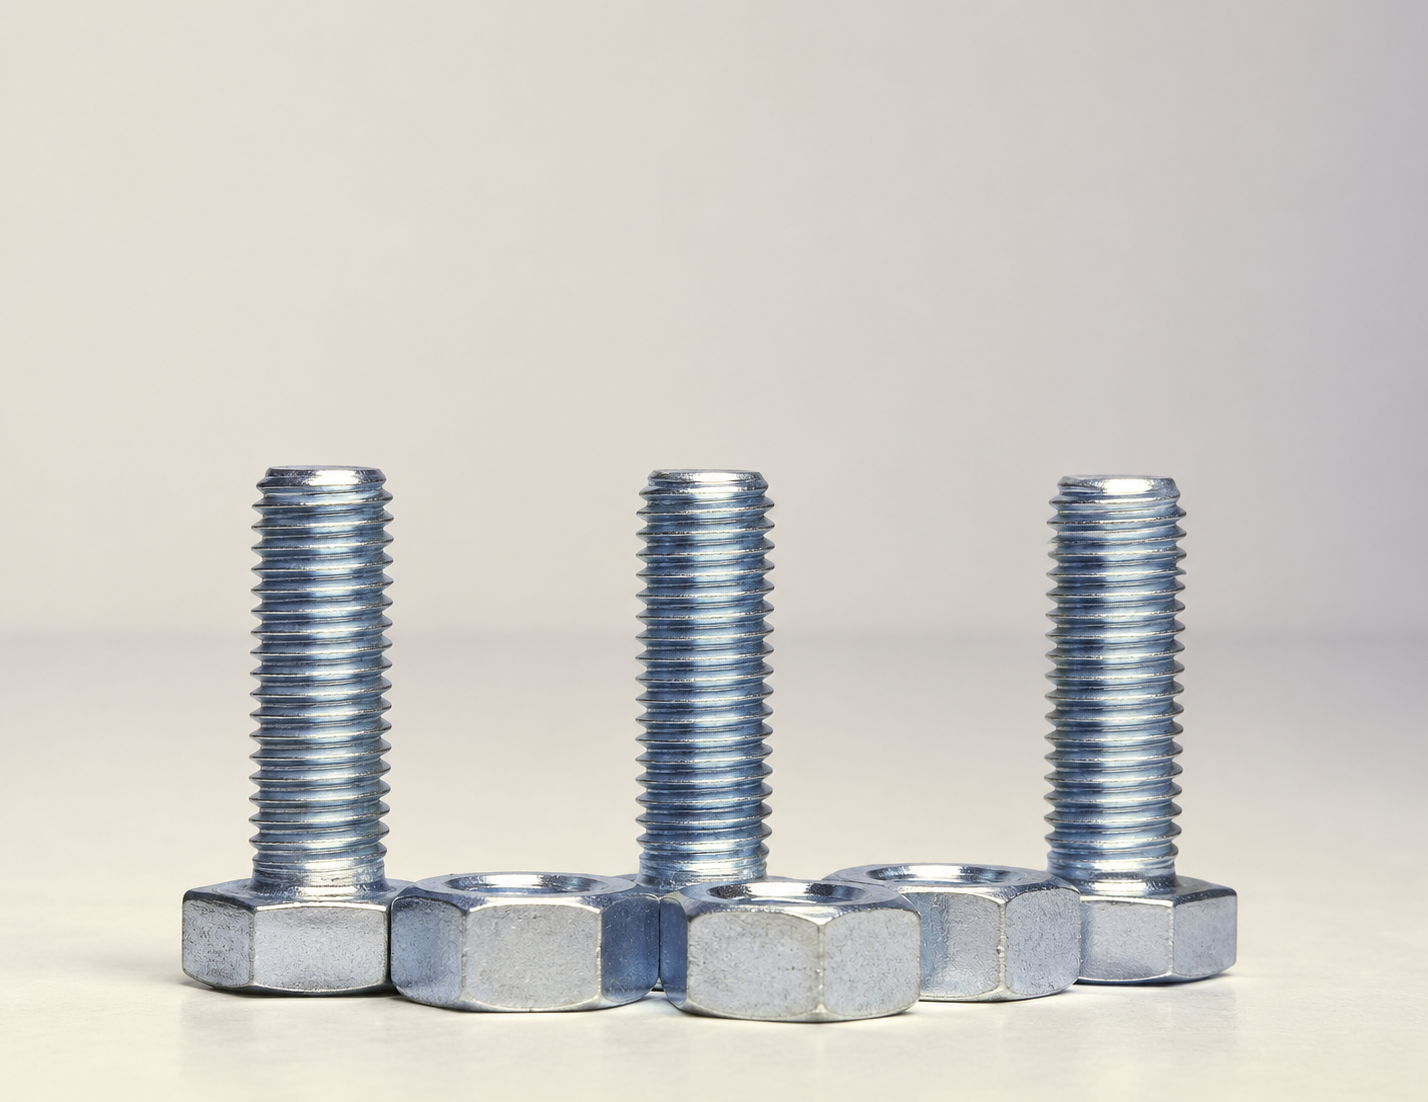
Image de boulon et écrou
Prévention du grippage des filetages à couple élevé

② Solution anti-grippage pour fixations

Les boulons de l’entreprise K pour équipements de fabrication de semi-conducteurs étaient nickelés électrolytiquement mais grippaient en service. L’entreprise cherchait un traitement évitant le grippage tout en facilitant le serrage et le démontage.

Voir les détails ↗
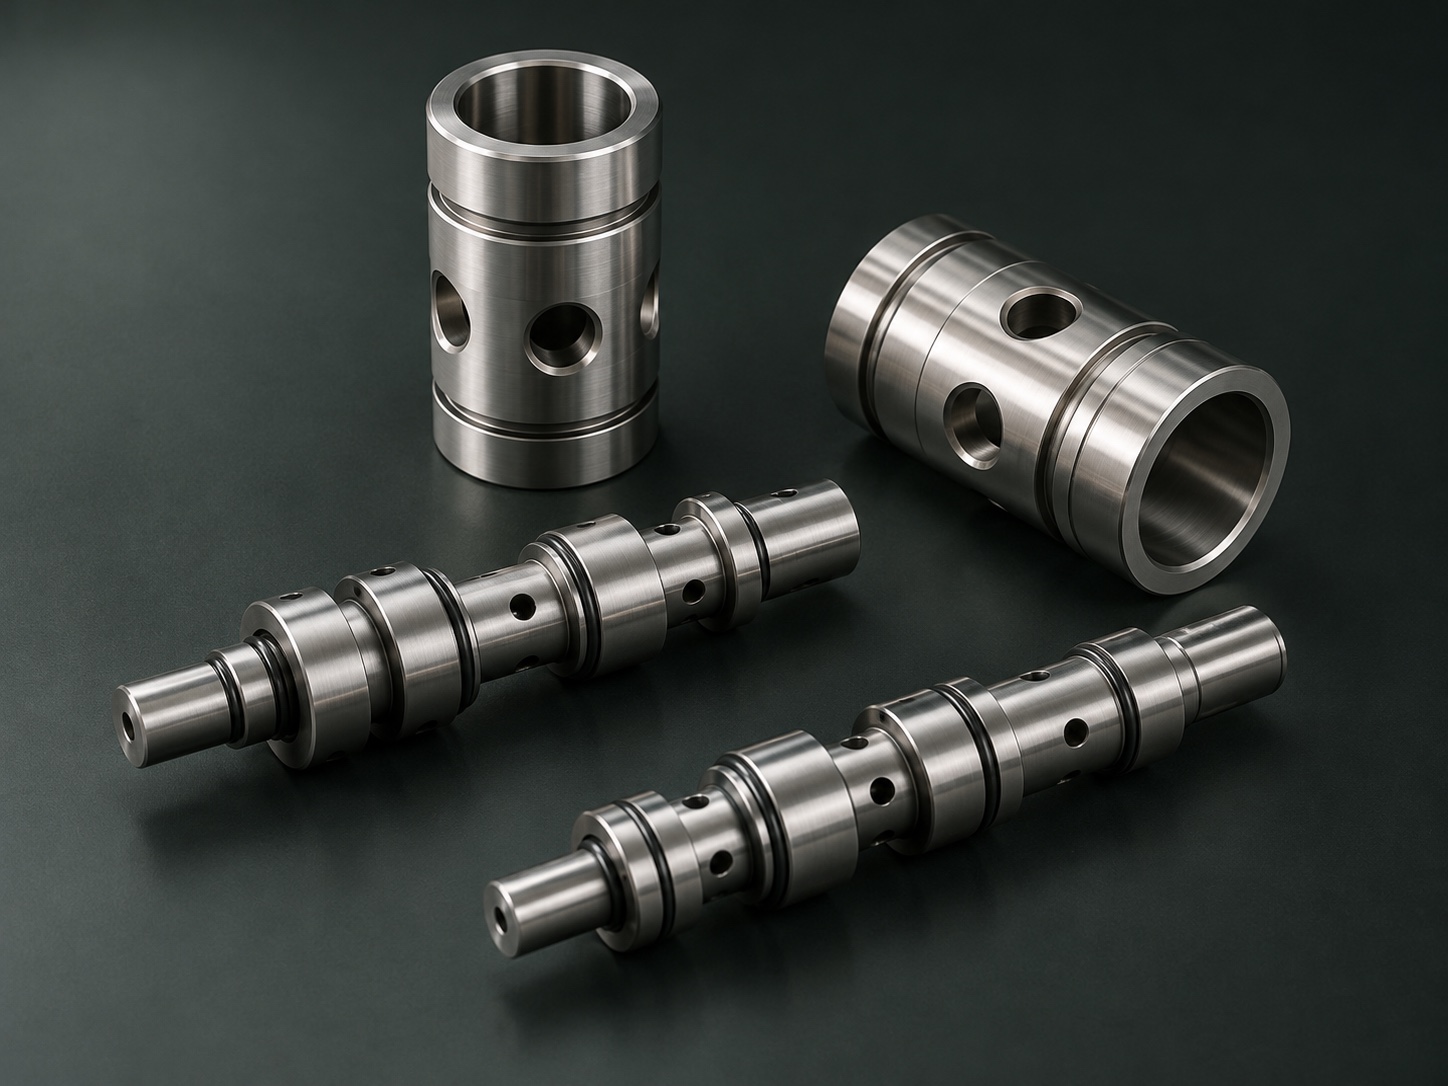
Illustration technique : épaulements, orifices et portées d’un clapet et de sa cage
Résistance à l’érosion & intégrité des portées d’étanchéité

③ Vanne de régulation & siège d’étanchéité

En tenant compte de la pression, de la pression différentielle, du fluide et des particules, nous évaluons l’influence de l’épaisseur, de l’état de surface et du post-traitement sur l’étanchéité.

Voir les détails ↗
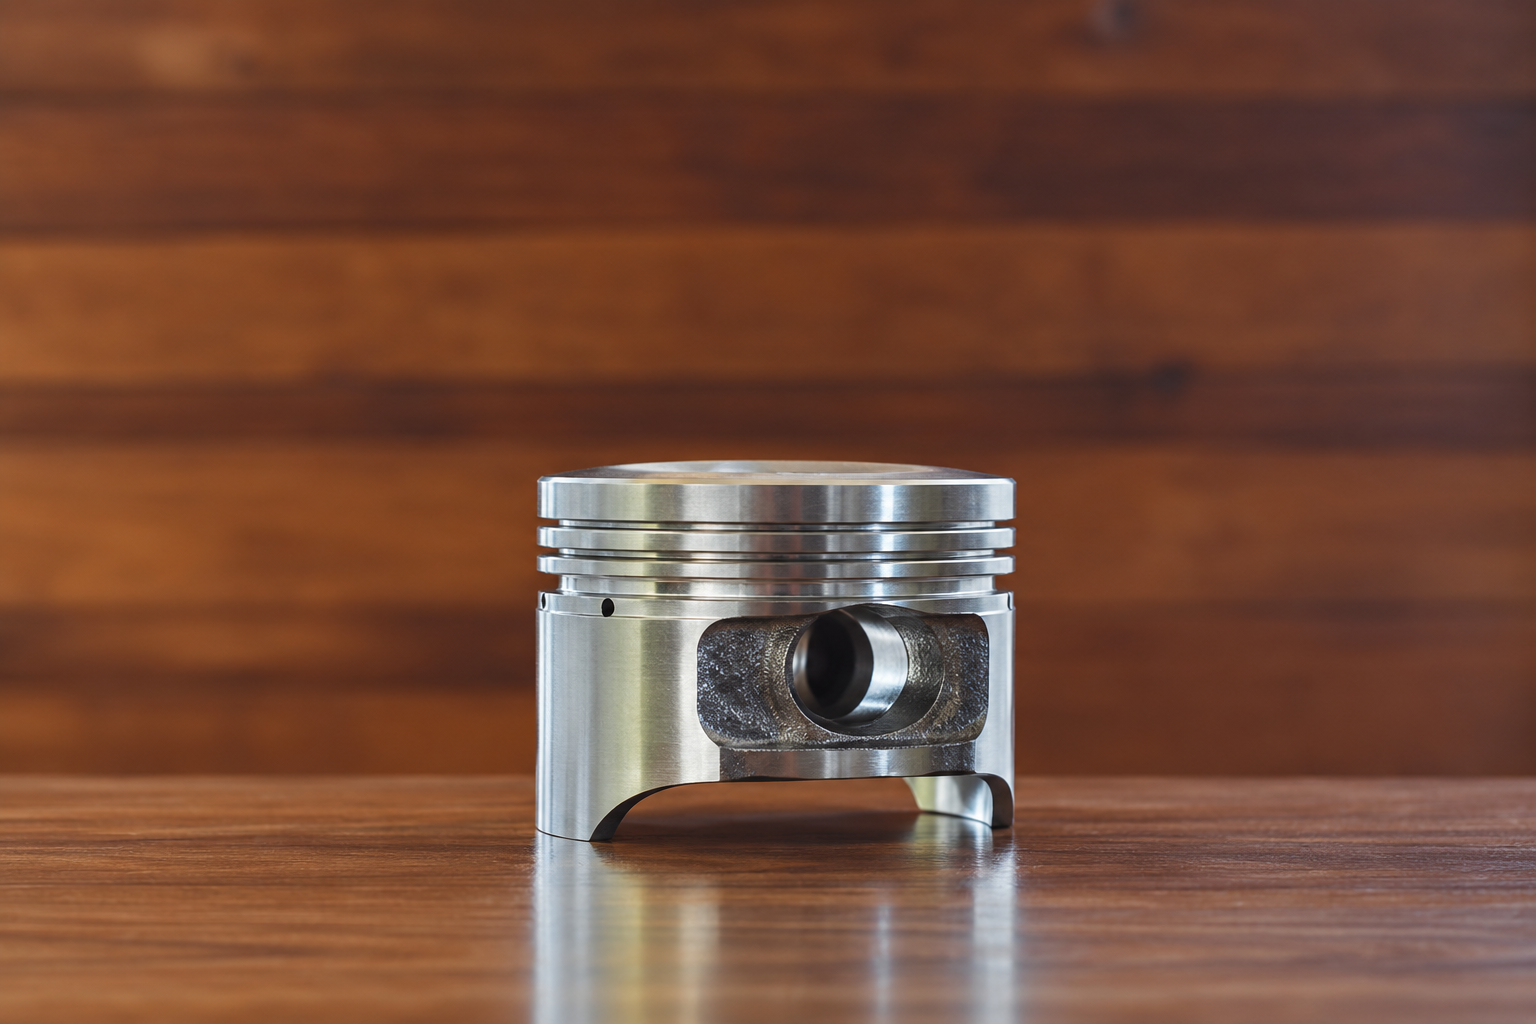
Image d’une pièce glissante en aluminium
Alternative au chrome dur avec tolérances serrées

④ Pièces glissantes en aluminium

L’entreprise M devait remplacer son revêtement car le sous-traitant ne le proposait plus. Les pièces sont en aluminium avec une précision dimensionnelle stricte ; un nickel chimique standard a été essayé mais s’est usé lors des essais de glissement. L’évaluation a porté sur la résistance à l’usure face à l’antagoniste et sur les cotes après dépôt.

Voir les détails ↗

Pour protéger les clients, illustrations 3D et images autorisées. Procédé et réception par pièce.

Voir tous les cas & la FAQ ↗

SUBSTRATE EVALUATION

Les substrats spéciaux sont aussi évalués à partir de la pièce elle-même

Au-delà des métaux courants, des matériaux comme les alliages d’aluminium et de titane, les plastiques, céramiques et verres nécessitent la nuance, l’état de surface et les exigences de service pour définir le prétraitement, l’adhérence et la gamme de procédé.

01 / Métaux courants

Acier au carbone, acier inoxydable, cuivre & laiton

Lancez l’évaluation à partir de l’état du substrat, de la structure de la pièce, des tolérances critiques et des performances visées.

02 / Alliages spéciaux

Alliages d’aluminium (6061, 7075), titane (grade 5)

Pour l’aluminium, l’accent est mis sur le prétraitement et l’adhérence ; les alliages de titane et autres métaux difficiles sont jugés par projet et sur échantillons.

03 / Non-métaux

Métallisation de plastiques techniques, céramiques et verres techniques

Confirmer d’abord la composition, la méthode d’activation et l’adhérence requise, puis étudier les solutions de métallisation ou de dépôt envisageables.

Ce sont des familles de matériaux pouvant être soumises à évaluation ; cela ne signifie pas que toute nuance, structure ou lot peut être traité. Le périmètre définitif dépend de la validation de nos ingénieurs et d’essais sur échantillons.

Choisir les exigences selon le substrat ↗
QUALITY & RESEARCH

Le contrôle qualité va au-delà de l’aspect.

Épaisseur, dureté, essais de corrosion et observation en coupe ont chacun leurs conditions de contrôle. Équipements, enregistrements et intervenant sont vérifiés d’après les documents du projet.

Points de mesure d’épaisseurMicroduretéConditions de brouillard salinObservation en coupe

Laboratoire R&D de Shanghai & usine de Quanzhou · Grande cuve de production : 1800×900×1000 mm (~70,8"×35,4"×39,4") | Cuve de précision : 800×400×400 mm (~31,5"×15,7"×15,7") · Métrologie MMT 3 axes + mesure d’épaisseur par XRF

Voir les conditions de contrôle & axes techniques →
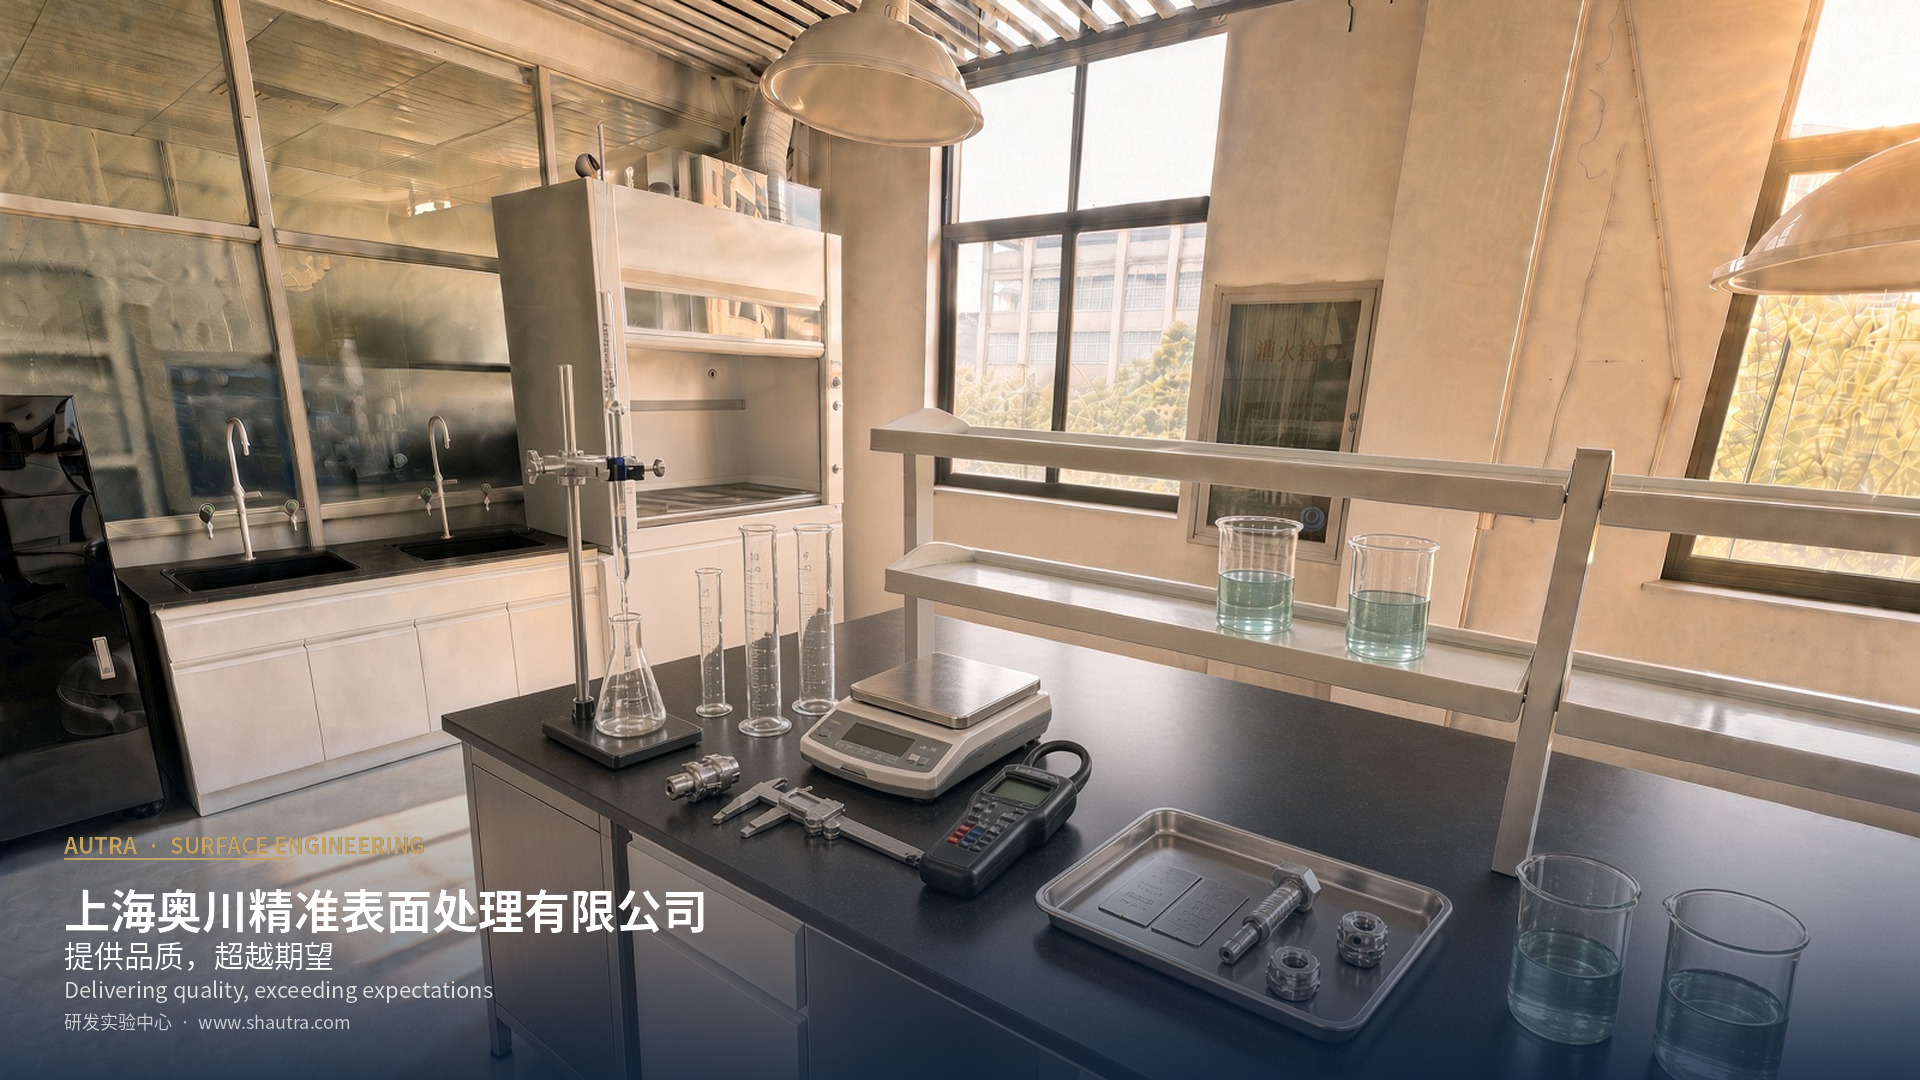
Laboratoire de Shanghai · paillasses et outils
Laboratoire R&D de Shanghai

Paillasses, balances, instruments de mesure et verrerie du laboratoire de Shanghai.

Voir l’image en taille réelle ↗
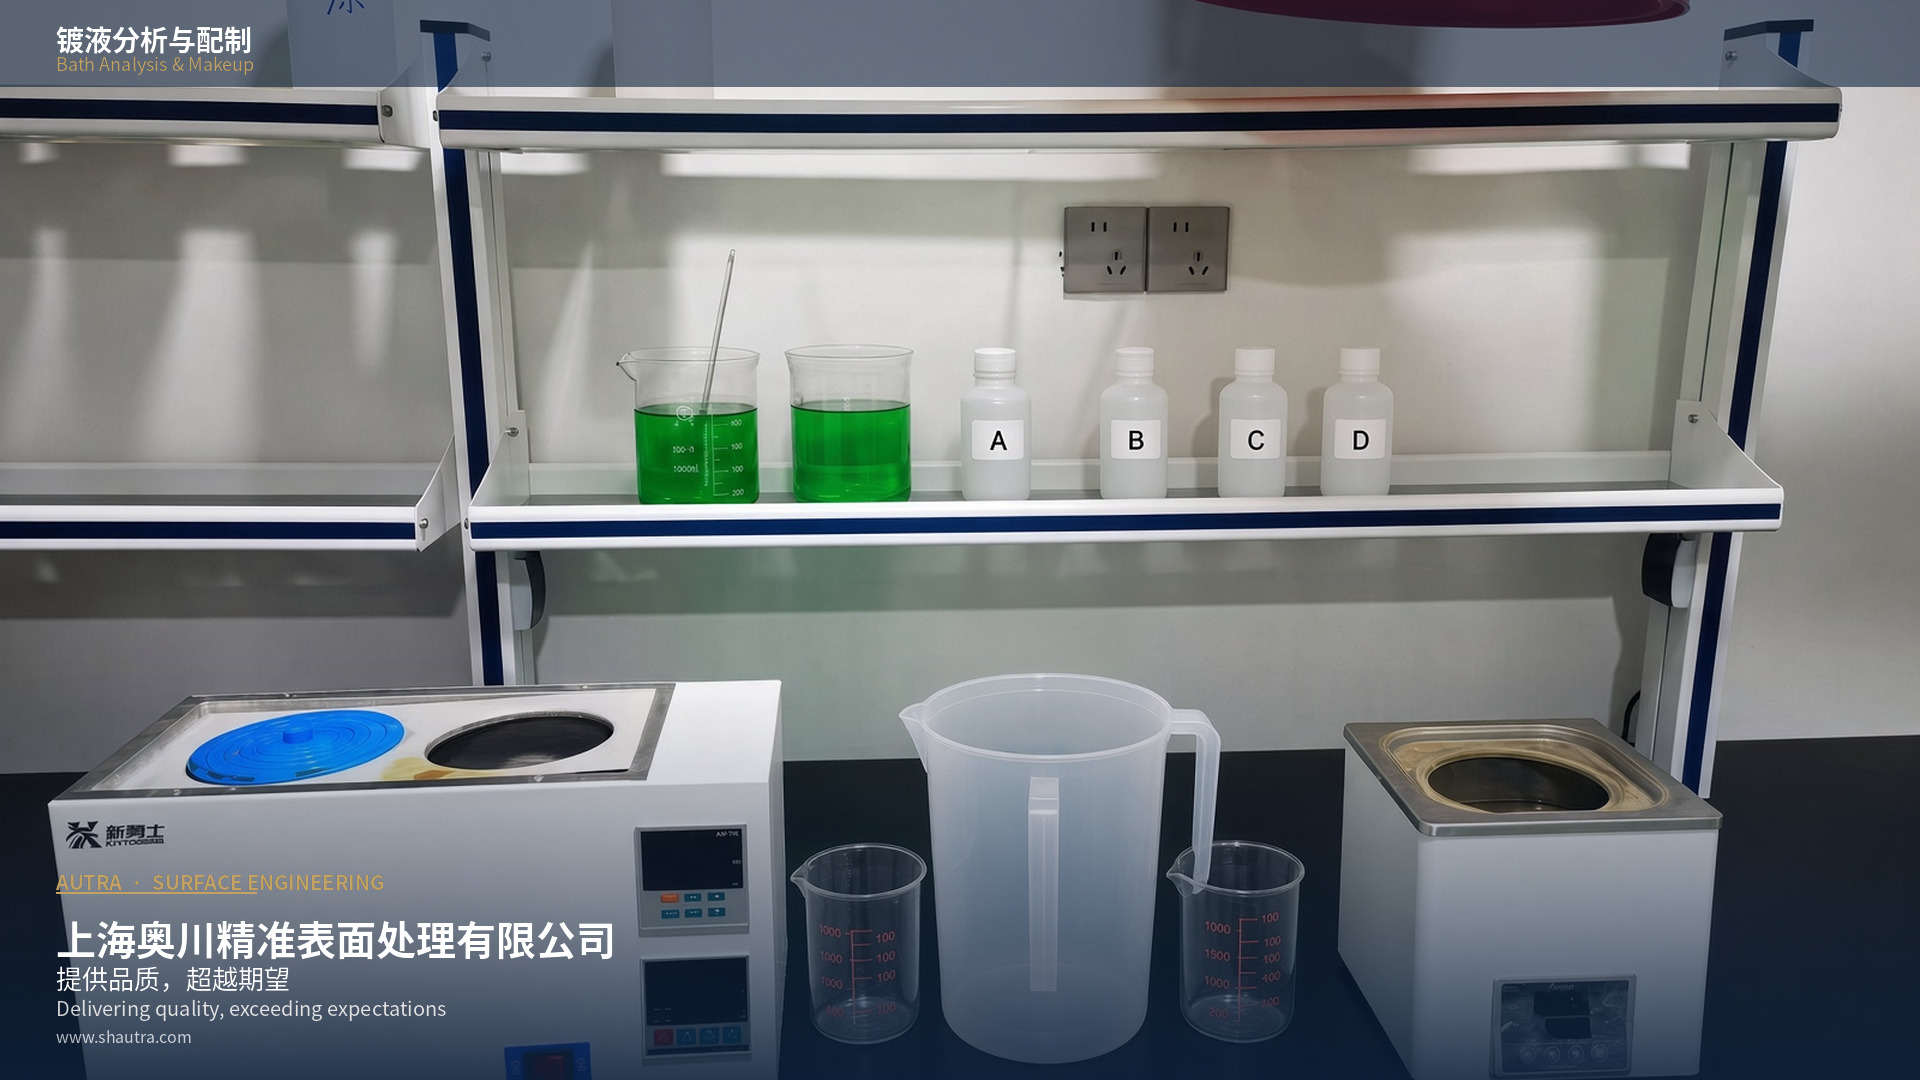
Laboratoire de Quanzhou · supervision de production et échantillonnage
Usine de production de Quanzhou

Échantillons, outils et zones de travail pour la supervision de production et l’échantillonnage au laboratoire de Quanzhou.

Voir l’image en taille réelle ↗
TECHNICAL SUPPORT

Choix des produits & support procédé

Pièces de précision clé en main par un seul fournisseur (usinage CNC + traitement Kanigen agréé). Nous calculons et réservons la surépaisseur de dépôt avant usinage pour mettre fin aux renvois de responsabilité entre usineur et traiteur. Chimie et procédé Kanigen agréés, sur la base de MIL-C-26074. Selon le matériau, les conditions de service et les performances visées, AUTRA propose le choix des produits chimiques, la documentation technique, l’évaluation des pièces et les équipements associés.

09 / EMBALLAGE & DOCUMENTS D’EXPÉDITION

Emballage export & documents qualité

Toutes les pièces sont emballées sous vide dans des sachets anticorrosion VCI avec protection en mousse EPE haute densité. FAIR (rapport d’inspection du premier article) + CoC (certificat de conformité) joints à la livraison.

Sachets sous vide anticorrosion VCIProtection mousse EPE haute densitéFAIR · Rapport d’inspection du premier articleCoC · Certificat de conformité