Oberflächenbehandlung · Prozessauswahl
Chemisch Vernickeln · Ni-P-Legierung
Chemisch Nickel, mittlerer Phosphorgehalt
Von der Elektronikfertigung bis zu allgemeinen Teilen: Schicht nach Anwendung wählen.
Chemisch Nickel mittlerer P-Gehalt basiert auf einer Ni-P-Legierungsschicht für Verschleiß- und Korrosionsschutz. Diese Seite führt fünf Basisoptionen – Elektronik, allgemein ausgewogen, aluminiumtauglich, glänzend universell und nickelarm universell – sowie den temperaturregelbaren Typ. Auswahl nach Grundwerkstoff, Ziel-P-Gehalt und Linienbedingungen.
Fünf Basisoptionen und der temperaturregelbare Typ
Parameter behalten Temperatur und Prüfbedingungen
Mit Dicke, Vorbehandlung und Einsatzumgebung
Prüfdiagramme & Prüfbedingungen
Referenzdiagramme zu Wärmebehandlung und Oberflächenzustand von allgemeinem Chemisch Nickel, unabhängig von den Parametern der Chemikalien dieser Seite. Die Diagramme zeigen Prüftrends; konkrete Produkte werden nach ihrem Prozess und ihren Prüfbedingungen gewählt.
Standard-Chemisch-Nickel: Wärmebehandlungstemperatur vs. Härte
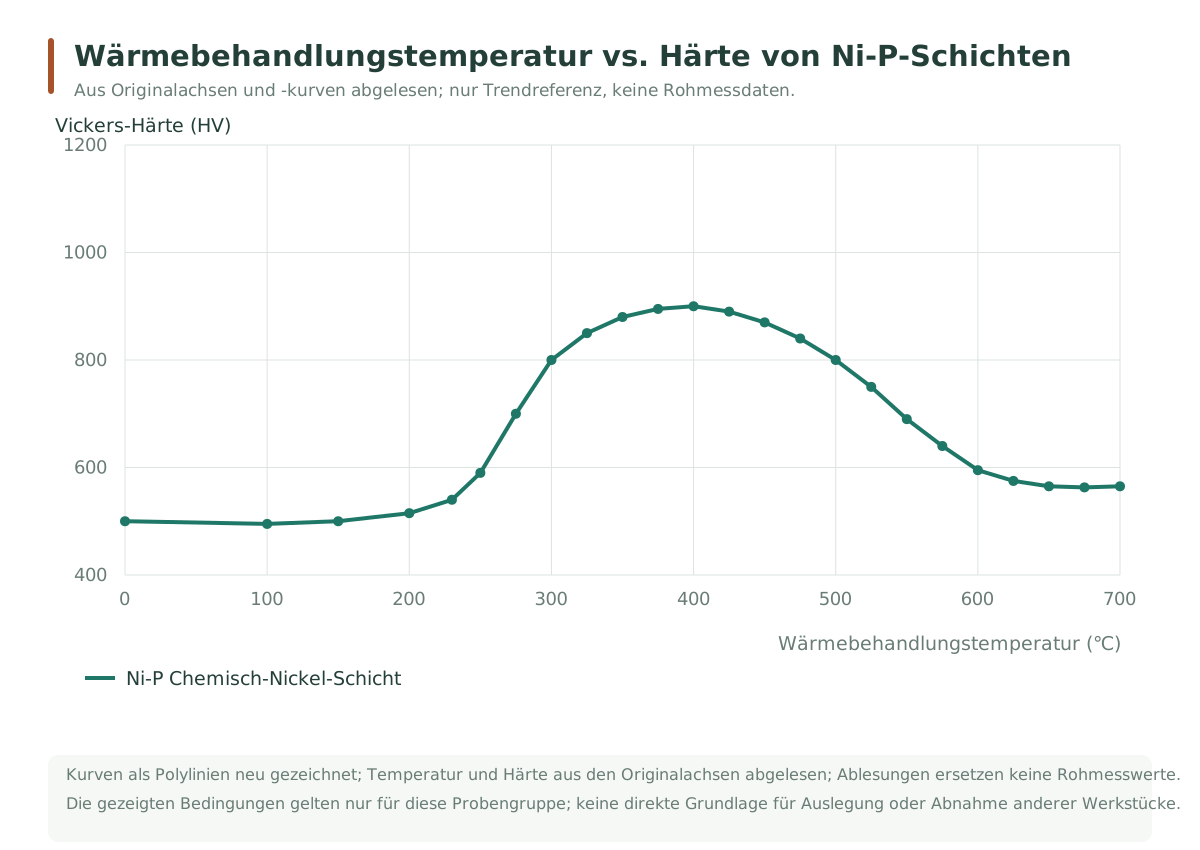
Prüfmethode & Bedingungen
- Probe
- Standard-Chemisch-Nickel Ni-P
- Wärmebehandlungstemperatur
- Horizontale Achse 0–700 ℃, siehe Diagramm
Prüfwerte eines japanischen Werks, keine garantierten Werte. Die Kurve wurde aus dem Originaldiagramm abgelesen, um den Wärmebehandlungstrend zu zeigen; sie ist nicht direkt als Abnahmekurve aktueller Produkte verwendbar.
Oberflächenrauheit vor und nach dem Beschichten
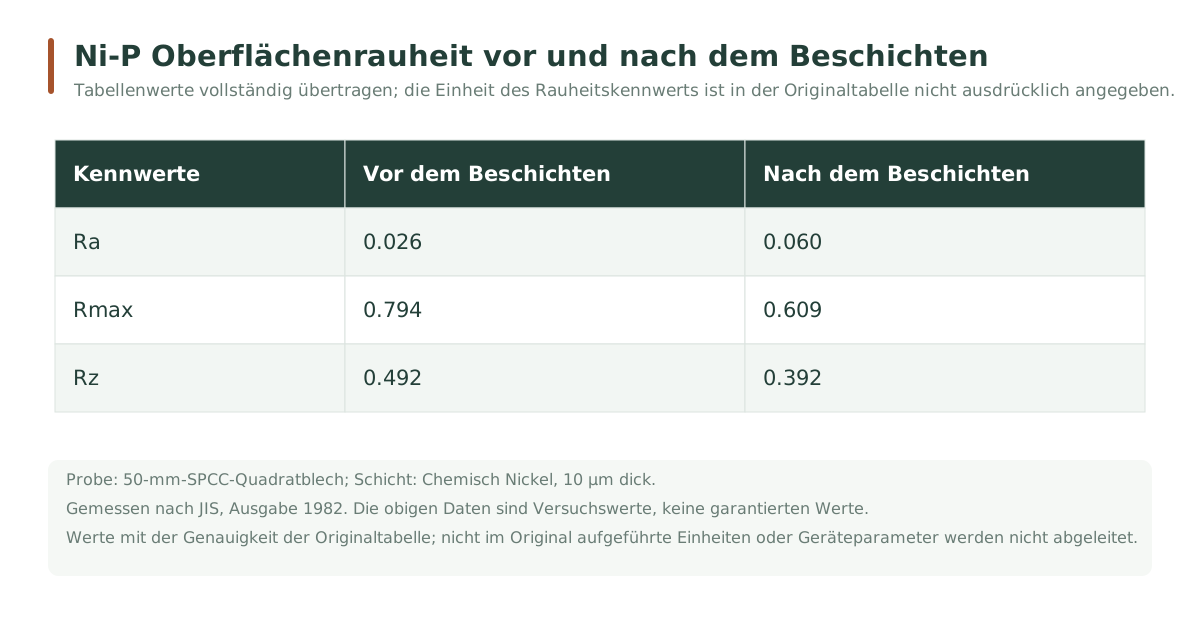
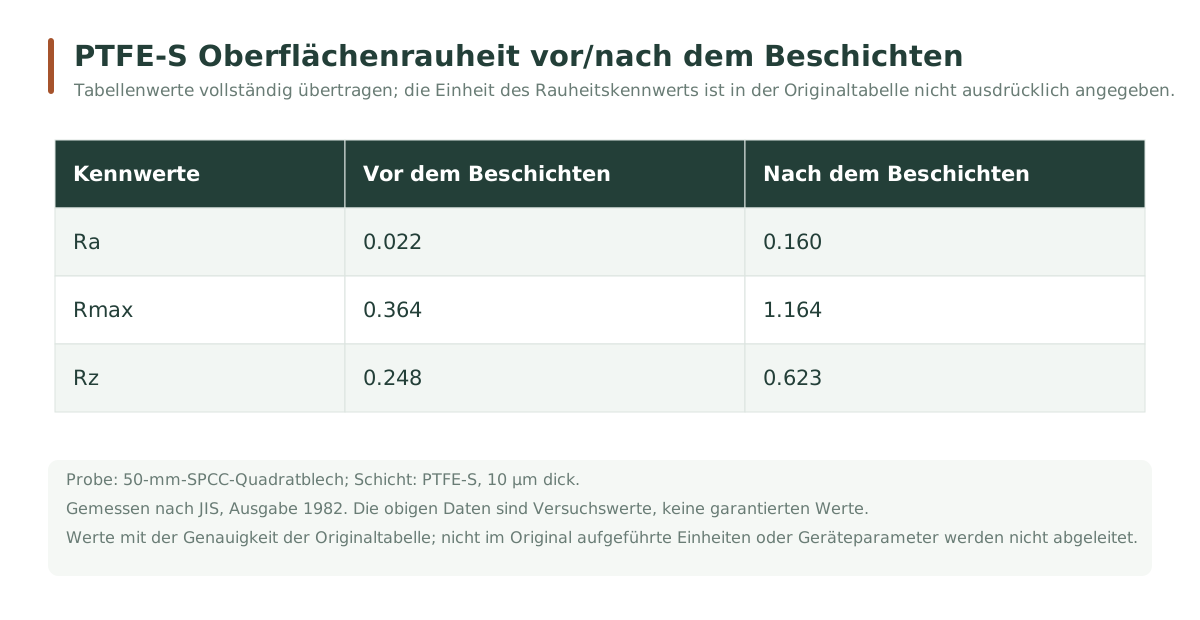
Prüfmethode & Bedingungen
- Quellnorm wie zitiert
- JIS, Ausgabe 1982 (laut Quelle)
- Grundwerkstoff
- SPCC-Blech 50 × 50 mm
- Schicht / Dicke
- Standard-Chemisch-Nickel Ni-P / PTFE-S-Dispersionsschicht; jeweils 10 μm
- Kennwerte
- Ra, Rmax, Rz (nur zum Vergleich mit der Originaltabelle, nicht zur Spezifikationsbewertung)
Prüfdaten eines japanischen Werks, keine garantierten Werte. Originaltabellenwerte dienen nur dem Vergleich innerhalb derselben Gruppe und nicht der Festlegung von Rauheitsgrenzen. PTFE-S bezeichnet die S-Serie der Dispersionsschicht der Quelle.
1 / Prozessoptionen
Fünf Basisoptionen für unterschiedliche Anforderungen
Prozessunterschiede nach Anwendungsrichtung verstehen, dann zum Parametervergleich übergehen.
Elektronikindustrie
Elektroniktyp
Fokus auf Optik und Qualitätsstabilität in kontinuierlicher Produktion
Für Chemisch-Nickel-Bedarf von Elektronikteilen, ausgewogen zwischen Korrosions-, Verschleiß- und Chemikalienbeständigkeit. Der Glanz bleibt im Dauerbetrieb stabil – geeignet für Produktion mit Fokus auf gleichmäßige Chargenoptik und Badführung.
- P-Gehalt der Schicht 5 %–9 % (Massenanteil).
- Härte im Abscheidezustand ca. 450–550 HV.
- Laut Anleitung bleibt der Glanz im Dauerbetrieb stabil.
- Unterstützt automatische Analyse und Ergänzung für kontinuierliche Produktionsführung.
16±2 μm/hFrisches Bad · 90℃
Allgemeine Teile
Allgemein ausgewogener Typ
Ausgewogen zwischen Funktionsschicht und täglicher Produktionsführung
Für die Oberflächenbehandlung allgemeiner Teile, ausgewogen zwischen Korrosions-, Verschleiß- und Chemikalienbeständigkeit. Das Bad ist stabil, leicht zu führen und mit automatischer Analyse und Ergänzung kompatibel.
- P-Gehalt der Schicht 8 %–10 % (Massenanteil).
- Härte im Abscheidezustand ca. 500 HV.
- Ausgewogen zwischen Korrosions-, Verschleiß- und Chemikalienbeständigkeit.
- Zwei-Komponenten-Ansatz, unterstützt automatische Analyse und Ergänzung.
18±2 μm/hFrisches Bad · 90℃
Aluminium- & Aluminiumlegierungsteile
Aluminiumtauglicher Typ
Für Aluminiumteile, ausgewogen zwischen Schichtleistung und Linienstabilität
Für die Oberflächenbehandlung von Aluminiumteilen verbindet die Schicht Korrosions-, Verschleiß- und Chemikalienbeständigkeit. Bleifreie Rezeptur, stabiles Bad, kompatibel mit automatischer Analyse und Ergänzung. Die Auswahl für Aluminiumteile ist mit Legierungsserie, Vorbehandlung und realen Werkstücken zu prüfen.
- P-Gehalt der Schicht 6 %–9 % (Massenanteil).
- Härte im Abscheidezustand 500 HV.
- Bleifreie Rezeptur für funktionale Schichtanforderungen.
- Unterstützt automatische Analyse und Ergänzung für kontinuierliche Produktionssteuerung.
18±2 μm/hFrisches Bad · 86℃
Mehrere Grundwerkstoffe · glänzende Optik
Glänzender Universaltyp
Ausgewogen zwischen Optik, Verschleißfestigkeit und Mehrsubstrat-Einsatz
Geeignet für Aluminiumlegierungen, Edelstahl, Kohlenstoffstahl, legierten Stahl und Kupferlegierungen. Die Schicht ist glänzend und erfüllt funktionale und dekorative Anforderungen; die Anleitung nennt Härte im Abscheidezustand, nach Wärmebehandlung und Salzsprühnebeldaten unter festgelegten Bedingungen.
- P-Gehalt der Schicht 5 %–8 % (Massenanteil).
- Härte im Abscheidezustand ca. 500 HV; 750 HV nach Wärmebehandlung bei 280 ℃ für 1 Stunde.
- Blei- und cadmiumfreie Rezeptur, geeignet für verschiedene Metallsubstrate.
5%–8%P-Gehalt der Schicht · Massenanteil
Trommelgalvanik · dünne Schichten · Werkstücke mit hoher Ausschleppung
Nickelarmer Universaltyp
Geringere Nickelkonzentration im Bad zur Steuerung von Ausschleppverlusten
Für allgemeine Chemisch-Nickel-Anwendungen, besonders Trommelgalvanik, dünne Schichten und komplexe Werkstücke, die leicht Lösung einschließen. Geringere Konzentrationen an Nickel und Hypophosphit senken den Chemikalienverlust bei gleicher Ausschleppmenge und bieten zugleich glänzende Optik, gleichmäßige Schicht sowie Verschleiß- und Korrosionsschutz.
- Metallisches Nickel im Bad 2,4–3,4 g/L, typisch 3,0 g/L.
- P-Gehalt bleibt bei 5 %–8 %, eine Schicht mittleren P-Gehalts.
- Härte im Abscheidezustand ca. 500 HV.
- Blei- und cadmiumfreie Rezeptur mit Fokus auf Chemikalienausnutzung und kontinuierliche Produktionsführung.
3.0 g/LMetallisches Nickel im Bad · typisch
Ergänzender Prozess / temperaturregelbarer Typ
Temperaturregelbarer Typ
Temperaturregelbares Chemisch Nickel · Bereich mittel bis hoch P
Unter den Prüfbedingungen der Daten beeinflusst die Temperatur gleichzeitig Abscheiderate, P-Gehalt und Eigenspannung. Bei der Auswahl Zielzusammensetzung zusammen mit der Produktionstemperatur bestätigen.
P-Gehalt · Näherungsablesung der Originalkurve
Prüftemperaturbereich der technischen Daten
Wärmebehandlungsbedingung im Härtediagramm
Nach der bestehenden Einteilung dieser Website gewählt
Überspannt mittleren und hohen P-Bereich; nach Betriebsbedingungen bestätigt.
Die bestehende Einteilung dieser Website: mittlerer P 5–10 %, hoher P 10–13 %. Der temperaturregelbare Typ liegt im Diagramm bei ca. 9–10,5 Gew.-% und überspannt die Grenze; diese Seite zeigt den vollständigen Prozess, und die Hochphosphor-Seite behält einen entsprechenden Eintrag. Bei Bedingungen nahe oder über 10 % ist die tatsächliche Zusammensetzung gesondert zu bestätigen; nicht alle Prüftemperaturen gelten als Hochphosphorbedingungen.
Temperatur gekoppelt mit Abscheiderate und P-Gehalt
In derselben Kurvengruppe erhöht steigende Temperatur die Rate und senkt den P-Gehalt.
Zuerst Zielzusammensetzung festlegen, dann Abscheiderate bewerten
Prüfbedingungen: pH 6,00, Nickelsulfat 25,0 g/L, 70–90 ℃; der Temperaturbereich ist das Prüffenster.
Eigenspannung variiert mit der Temperatur
Das Originaldiagramm zeigt sinkende Eigenspannung bei steigender Temperatur.
Spannung und Maßanforderungen beachten
Dieses Ergebnis spiegelt die Prüfbedingungen der Daten wider und bedeutet weder Spannungsfreiheit noch ein einheitliches Spannungsniveau für alle Werkstücke.
Härte steigt nach Wärmebehandlung
Das Originaldiagramm vergleicht die Härte im Abscheidezustand mit der nach 300 ℃ × 1 h.
Zusammen mit Wärmebehandlungsbedingungen bewerten
Im Diagramm ca. 500 HV im Abscheidezustand und 900 HV nach Wärmebehandlung; Näherungsablesungen.
| Punkt | Datenaufzeichnung | Geltende Bedingungen / Hinweise |
|---|---|---|
| P-Gehalt der Schicht | ca. 9–10,5 Gew.-% | Näherungsablesung der Temperatur-P-Kurve; variiert mit der Temperatur, keine feste Zusammensetzungsspezifikation. |
| Prüftemperatur | 70–90℃ | Prüffenster der Daten für Temperatureinflüsse. |
| pH / Nickelsulfat | 6.00 / 25.0 g/L | Gemeinsame Prüfbedingungen derselben Kurvengruppe. |
| Abscheiderate / Eigenspannung | Steigende Temperatur erhöht die Rate und senkt die Eigenspannung | Gemäß Trend des Originaldiagramms; nicht als Produktionsgarantie erweitert. |
| Härte im Abscheidezustand | ca. 500 HV | Näherungsablesung der Original-Härtekurve. |
| Härte nach Wärmebehandlung | ca. 900 HV | 300 ℃ × 1 h; Näherungsablesung der Original-Härtekurve. Probe SPCC, Dicke 15 μm; Last 50 g, Haltezeit 10 Sekunden. |
Basierend auf S. 2–5 der technischen Daten des temperaturregelbaren Typs (2008.01). Die Kurven zeigen Trends dieser Prüfgruppe; reale Werkstücke werden nach Ziel-P-Gehalt, Temperatur und Schichtleistung bestätigt.
2 / Leistungsvergleich
Leistungsvergleich
Veröffentlichte Daten vergleichen und die Bedingungen jedes Punkts beibehalten.
Auf schmalen Bildschirmen seitlich wischen, um alle fünf Optionen zu sehen →
| Vergleichspunkt | Elektroniktyp | Allgemein ausgewogener Typ | Aluminiumtauglicher Typ | Glänzender Universaltyp | Nickelarmer Universaltyp |
|---|---|---|---|---|---|
| Auswahlschwerpunkt | ElektronikindustrieStabile Optik & kontinuierliche Produktion | Allgemeine TeileFunktion & einfache Führung | AluminiumteileLegierungs- & Vorbehandlungsverträglichkeit | Mehrsubstrat-UniversalGlänzende Optik mit Funktion | Allgemein & hohe AusschleppungGeringere Nickelkonzentration im Bad |
| P-Gehalt der Schicht | 5%–9%Massenanteil | 8%–10%Massenanteil | 6%–9%Massenanteil | 5%–8%Massenanteil | 5%–8%Massenanteil |
| Härte im Abscheidezustand | ca. 450–550 HVnicht wärmebehandelt | ca. 500 HVnicht wärmebehandelt | 500 HVnicht wärmebehandelt | ca. 500 HVnicht wärmebehandelt | ca. 500 HVnicht wärmebehandelt |
| Korrosionsverhalten | Gut | Gut | Gut | Salzsprühnebel 100 hKohlenstoffstahl, Dicke 25,4 μm, ASTM B117 | Aluminiumlegierung 96 h; Kohlenstoffstahl >96 hFlachproben 2024-Aluminium / 1010-Kohlenstoffstahl; Dicke 25,4 μm, Zeit bis zum ersten Korrosionspunkt, ASTM B117 |
| Verschleißverhalten | Gut | Gut | Gut | Gut | 13–16 mg/1000 ZyklenAbscheidezustand, Taber-Gewichtsverlust; 11–13 mg/1000 Zyklen nach 345 ℃ × 1 Stunde |
| Abscheiderate | 16±2 μm/hFrisches Bad, 90℃ | 18±2 μm/hFrisches Bad, 90℃ | 18±2 μm/hFrisches Bad, 86℃ | 10–20 μm/h89℃ | 13–20 μm/h90℃ |
- Wärmebehandlungsreferenz: glänzender Universaltyp 750 HV (280 ℃ × 1 Stunde); nickelarmer Universaltyp 900–950 HK100 (370 ℃ × 1 Stunde; Stahl, Dicke 76,2 μm, Last 100 g). Jeweils eigener Prozess und eigene Proben.
- Abscheideraten wurden gegen jede Originalanleitung geprüft und behalten den vollen Bereich mit zugehöriger Temperatur und Frischbadbedingung. Die Bereichsobergrenze ist keine dauerhafte Serienrate oder Vor-Ort-Garantie; Daten unterschiedlicher Temperaturen, Badalter und Rezepturen eignen sich nicht für ein Ranking der Produktionseffizienz.
- HV ist Vickershärte; HK100 bezeichnet Knoop-Härte mit der zugehörigen Prüflast. Prüfmethoden, Dicke und Wärmebehandlung unterscheiden sich, daher kein direktes Ranking. Taber-Daten sind nur Referenz für den jeweiligen Prozess; Rollentyp und Prüflast vor der Abnahme vereinbaren.
- Die Salzsprühnebeldaten des glänzenden Universaltyps sind Anleitungsergebnisse auf Kohlenstoffstahl bei festgelegter Dicke; die des nickelarmen Typs die Zeit bis zum ersten Korrosionspunkt an festgelegten Flachproben bei 35 ℃, 5 % NaCl. Grundwerkstoffe, Dicken und Kriterien unterscheiden sich; kein direktes Ranking und keine Umrechnung in Lebensdauer.
- P-Gehalt und Härte im Abscheidezustand von Elektronik-, Universal- und Aluminiumtyp sowie die Härte des nickelarmen Typs nutzen bestätigte Parameter. Reale Ergebnisse hängen von Grundwerkstoff, Vorbehandlung, Dicke und Badführung ab.
3 / Anwendungsauswahl
Übersicht nach Branche und Produktionsszenario
Zuerst Ihren wichtigsten Bedarf festlegen, dann die Bewertungsrichtung wählen.
Elektronikfertigung
Fokus auf Schichtoptik, Chargenstabilität und Folgemontage.
Zuerst bewerten: Elektroniktyp
Bei Löt-, Kontakt- oder besonderen Zuverlässigkeitsanforderungen an der realen Struktur gesondert prüfen.
Maschinenbau & allgemeine Teile
Fokus auf Verschleiß- und Korrosionsbeständigkeit sowie Prozessführung in Dauerproduktion.
Zuerst bewerten: allgemein ausgewogener Typ; bei zusätzlich glänzender Optik den glänzenden Universaltyp
Lösung mit Grundwerkstoff, Schichtdicke, Reibbedingungen und Einsatzmedien festlegen.
Aluminiumverarbeitung & Aluminiumlegierungsteile
Fokus auf Legierungsserie, Einbindung der Vorbehandlung und Schichtleistung.
Zuerst bewerten: aluminiumtauglicher Typ
Der glänzende Universaltyp nennt Aluminiumlegierungen ebenfalls und kann nach Optik- und Leistungszielen zusätzlich bewertet werden.
Allgemeine Trommelgalvanik, dünne Schichten & Werkstücke mit hoher Ausschleppung
Fokus auf Ausschleppverluste, Metallausnutzung und Serienkosten.
Zuerst bewerten: nickelarmer Universaltyp
Der reale wirtschaftliche Nutzen geringer Nickelkonzentration ist mit Ausschleppmenge, Ergänzungsmenge und Ausbeute zu berechnen.
Auswahlübersicht
Den passenden Prozess mittleren P-Gehalts rund um Ihre Anwendung wählen.
Elektronik legt Wert auf Stabilität, allgemeine Teile auf ausgewogene Leistung, Aluminiumteile auf Verträglichkeit, Glanzbedarf wird mit Blick auf mehrere Substrate gewählt und hohe Ausschleppung auf den nickelarmen Prozess fokussiert. Die Anwendung gibt die Richtung vor, reale Werkstücke bestätigen das Ergebnis.
Referenz ProzessbedingungenAufklappen für Temperatur, pH und Badkonzentration
Folgendes sind typische Werte oder Arbeitsbereiche der jeweiligen Anleitung und mit den Prozessanforderungen zusammen zu verwenden.
| Vergleichspunkt | Elektroniktyp | Allgemein ausgewogener Typ | Aluminiumtauglicher Typ | Glänzender Universaltyp | Nickelarmer Universaltyp |
|---|---|---|---|---|---|
| Temperatur | 85–95℃ | 85–95℃ | 85–95℃Betriebsbedingungstabelle | typisch 89℃typische Produktionstemperatur | 88–91℃typisch 89℃ |
| pH | 4.70±0.05 | 4.80±0.05 | 4,6±0,3Arbeitsbereich | typisch 4,9Bedingungen für Aluminiumteile gesondert bestätigt | typisch 5,0Referenz tägliche Führung 4,9–5,2 |
| Nickelkonzentration im Bad | 22,5±1 g/LNickelsulfat-Hexahydrat; metallisches Nickel bei Ansatz ca. 5,02 g/L | 24±1 g/LNickelsulfat-Hexahydrat | 5,6±0,5 g/Lmetallisches Nickel | 4,9–6,4 g/Lmetallisches Nickel; typisch 6,0 g/L | 2,4–3,4 g/Lmetallisches Nickel; typisch 3,0 g/L |
- Der Temperaturbereich in der Anleitung des glänzenden Universaltyps widerspricht der späteren Obergrenze im Dokument, daher nennt diese Seite nur die übliche typische Temperatur von 89 ℃; der pH für Aluminiumteile ist mit den vollständigen Prozessbedingungen für dieses Substrat zu bestätigen.
- Die Parametertabelle des nickelarmen Universaltyps nennt pH 4,9–5,3, der Wartungsabschnitt üblicherweise 4,9–5,2. Diese Seite zeigt den typischen Wert 5,0 und den Wartungsbereich.
- Nickelsulfat-Hexahydrat- und metallische Nickelkonzentration sind unterschiedliche Bezugsgrößen; Tabellenwerte sind nicht direkt teil- oder vergleichbar. Obiges ist eine Auswahlreferenz, kein vollständiger Badansatz oder Betriebsverfahren.
4 / FAQ
Vor der Auswahl diese Unterschiede verstehen
Ist nickelarm dasselbe wie niedrig-phosphorhaltig?
Nein. "Nickelarm" beschreibt die Konzentration an metallischem Nickel im Arbeitsbad; "mittlerer P-Gehalt" den Phosphorgehalt in der abgeschiedenen Schicht. Der nickelarme Universaltyp hat typisch 3,0 g/L metallisches Nickel im Bad, der P-Gehalt der Schicht liegt aber weiterhin bei 5 %–8 %.
Warum haben die Optionen unterschiedliche P-Bereiche?
Jeder Prozess hat seinen eigenen P-Bereich: 5 %–9 % Elektroniktyp, 8 %–10 % allgemein ausgewogen und 6 %–9 % aluminiumtauglich – diese drei mit ergänzenden Parametern; glänzender Universaltyp und nickelarmer Universaltyp laut Anleitung 5 %–8 %. Diese Seite führt Daten und Bedingungen jedes Prozesses getrennt. Der ergänzende temperaturregelbare Typ liegt bei ca. 9–10,5 Gew.-%, überspannt mittel und hoch und wird mit seinen Prüfbedingungen separat aufgeführt.
Welche Option hat die beste Gesamtleistung?
Beginnen Sie bei den Anwendungsanforderungen. Elektronik setzt auf Dauerproduktion und stabile Optik; allgemeine Teile auf Verschleiß- und Korrosionsbalance; Aluminiumteile auf Legierungs- und Vorbehandlungsverträglichkeit; der glänzende Universaltyp auf Mehrsubstrat und Optik; der nickelarme Typ auf geringere Nickelkonzentration und Ausschleppverluste. Nur die Prüfung an realen Werkstücken bei Zieldicke und -bedingungen bestimmt die passende Option.
Sonderfunktionen & Grundwerkstoffe
Weitere Systeme nach Anwendung entdecken.
Ni-P-W für Dünnschichtwiderstände →
Neutrales Niedertemperatur-Chemisch Nickel für Glas & Keramik →
Lösung Chemisch Nickel mittlerer P-Gehalt mit einem Ingenieur bestätigen
Für die Chemikalienauswahl bitte Grundwerkstoff, Zielleistung und Linienbedingungen angeben; für Teilebeschichtung auch Menge und Zeichnungsanforderungen.