Oberflächenbehandlung Schwarznickel
BLACK NICKEL · ELECTROLESS PLATINGTWO PROCESSES / BLACK FINISH
Schwarznickel
Tiefschwarze Optik, zwei Prozessoptionen.
Der nachträglich geschwärzte Typ verbindet tiefschwarze Optik mit kontinuierlicher Produktionsführung; der Direktschwarz-Typ absorbiert UV-, sichtbares und Nahinfrarotlicht durch eine feine Struktur für reflexionsarme optische Anwendungen. Wählen Sie die passende Schwarznickellösung nach Teilegeometrie und Produktionsweise.
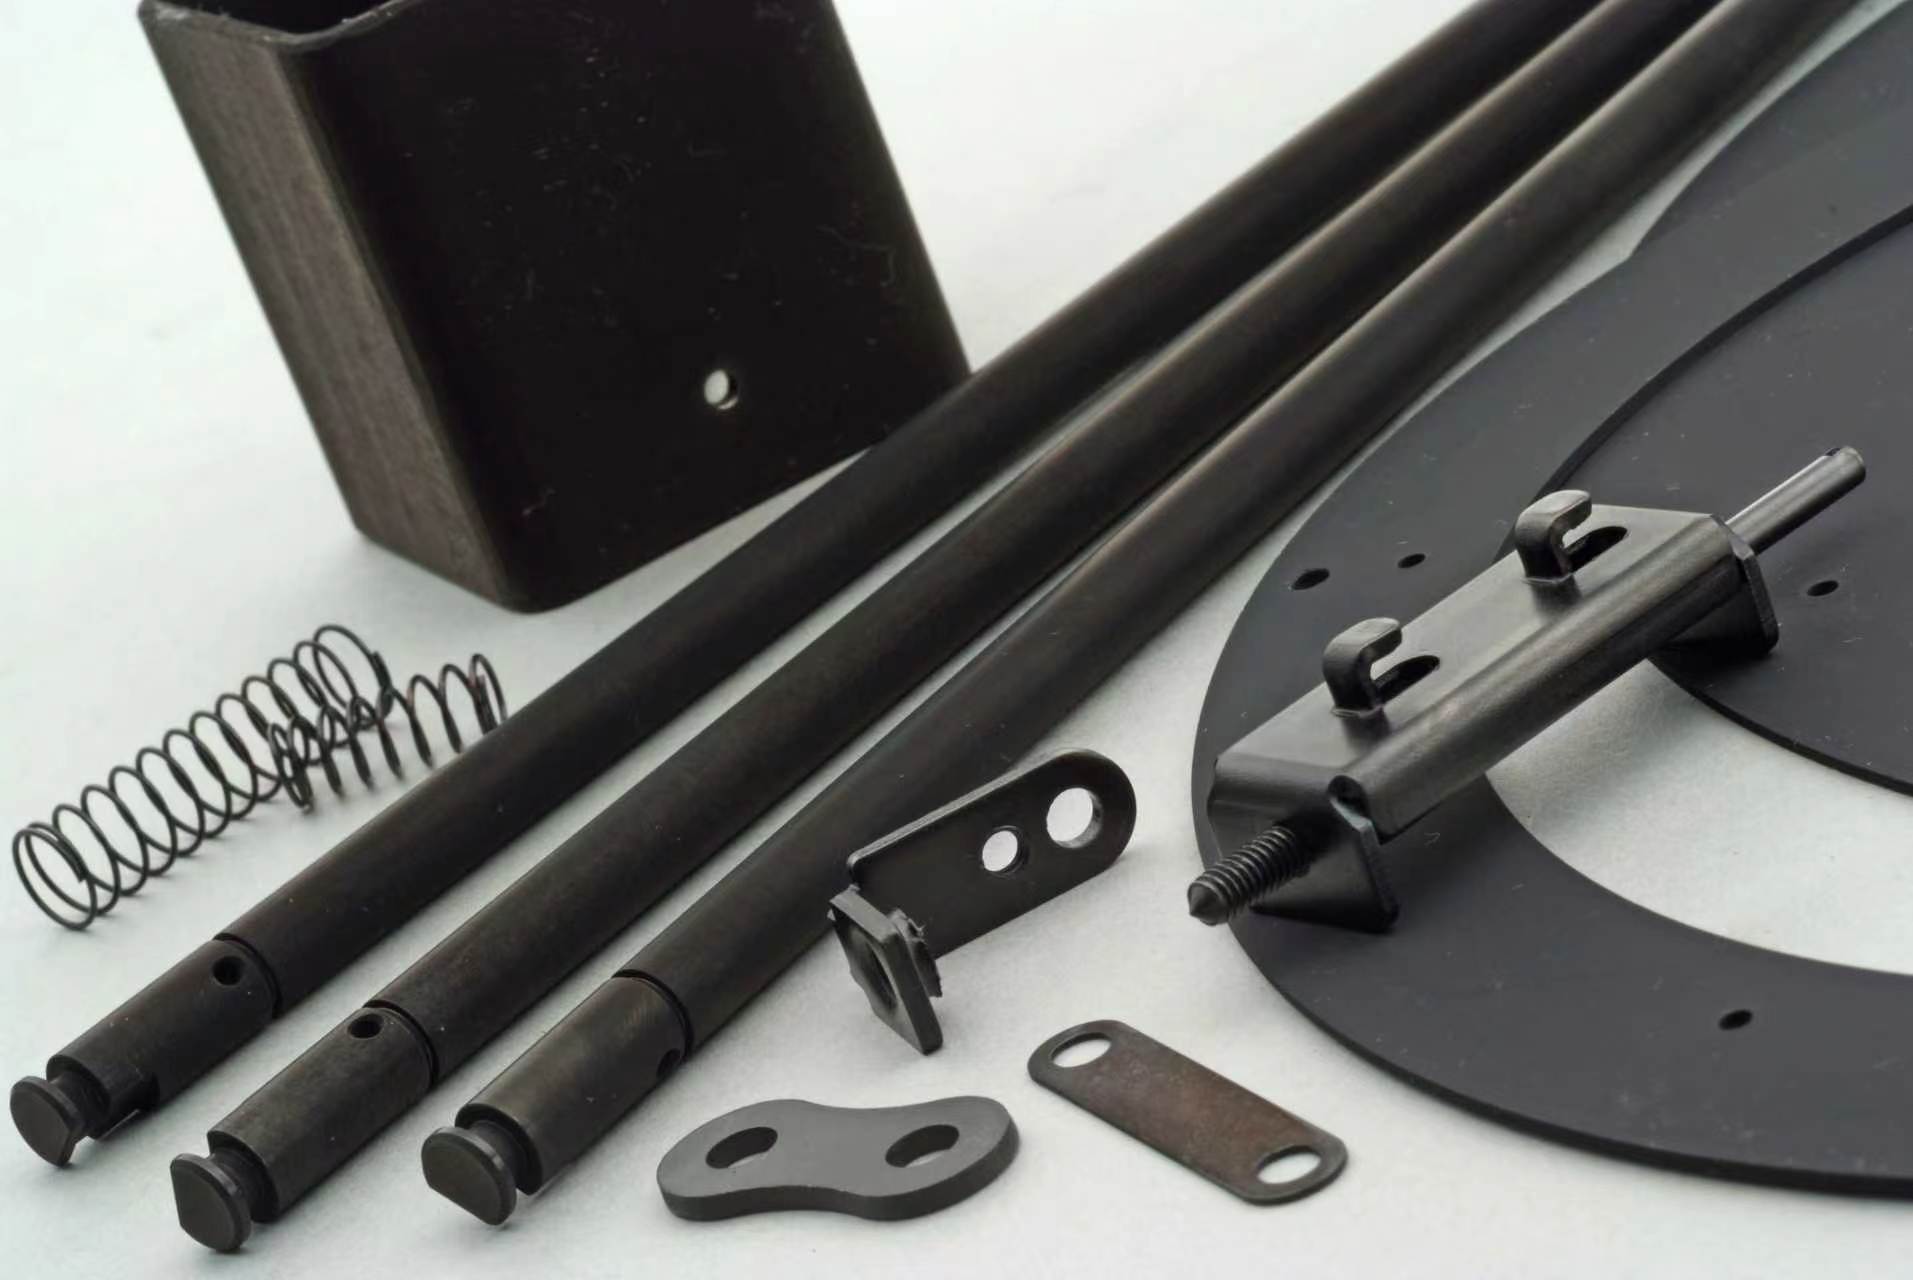
01 / PRODUCT & FINISH
An echten Mustern die Textur von Schwarznickel verstehen.
Erst die Optik, dann der Prozess. Videos und Bilder zeigen die Ergebnisse jedes Prozesses, damit Sie Oberflächen und Details betrachten können.
Nachträglich geschwärzter Typ
Gleichmäßiges Tiefschwarz, geeignet für kontinuierliche Produktionsführung.
Ein bleifreies chemisches Ni-P-System, das durch Vortauchen und anschließendes Schwärzen eine gleichmäßige, tiefschwarze Optik erzielt. Das Bad lässt sich durch Analyse und Ergänzung kontinuierlich führen und eignet sich für Produktion mit Dauerbadnutzung.
- Separater Schwärzungsschritt: Die schwarze Optik entsteht nach der chemischen Abscheidung.
- Analyse & Ergänzung: Bad und Schwärzungslösung werden jeweils nach eigenen Standards geführt.
- Zwischenschicht: Eine Ni-P-Unterschicht verbessert die Gesamtkorrosionsbeständigkeit.
- Temperatur chemische Abscheidung
- 86–93℃
- pH des chemischen Bades
- 5.6± 0.1
- Anschließende Schwärzungszeit
- 1.5–5min
Die Schwärzungstemperatur beträgt 20–30 ℃; 1,5–5 Minuten beziehen sich nur auf den Schwärzungsschritt, nicht auf den gesamten Vernicklungsprozess.
Prozessablauf ansehen
Direktschwarz-Typ
Schwarz im Abscheidezustand, mit Lichtabsorption und geringer Reflexion.
Dieser Prozess nutzt ein bleifreies alkalisches chemisches Bad; die Schicht wird bei der Abscheidung selbst schwarz. Die gleichmäßige Bedeckung der chemischen Abscheidung eignet sich für komplexe Geometrien; Anwendungen umfassen optische Einsätze wie Kameras, Mikroskope und präzise Analysegeräte.
- Schwarz im Abscheidezustand: Die schwarze Optik entsteht bei der Abscheidung.
- Breitbandabsorption: Absorption über UV, sichtbares Licht und Nahinfrarot.
- Gleichmäßige Bedeckung: Innen- und Außenflächen komplexer Formen sind behandelbar.
- Temperatur chemische Abscheidung
- 87–93℃
- Empfohlene Behandlungszeit
- 40–60min
- Empfohlene Schichtdicke
- 5–10μm
Laut Labordaten hängt die Reflexionsminderung von Dicke, Wellenlänge und Behandlungsbedingungen ab und ist an den realen optischen Anforderungen zu bestätigen.
Absorptionsdaten & NASA-Anwendung ansehenBilder und Videos zeigen die Optik. Licht, Blickwinkel und Bildschirm beeinflussen die Farbwiedergabe; das endgültige Aussehen wird an echten Mustern unter gleichen Bedingungen bestätigt.
02 / LIGHT ABSORPTION & APPLICATIONS
Direktschwarz-Typ: Schwarz wird zur lichtabsorbierenden Oberfläche.
Laut Labordaten verbindet der Direktschwarz-Typ Breitbandabsorption und geringe Reflexion. Lernen Sie diese Funktionsschicht über Spektralkurven, Dickenvariation und Materialeigenschaften kennen.
BROAD-SPECTRUM ABSORPTION
Von UV über sichtbares Licht bis Nahinfrarot.
Laut Labordaten helfen die feine Oberflächenstruktur und das säulenförmige Gefüge, einfallendes Licht zu absorbieren und Oberflächenreflexion zu verringern – geeignet für streulichtempfindliche optische Teile.
- UVUltraviolett
- VISIBLESichtbares Licht
- NEAR IRNahinfrarot
Basierend auf Labordaten. Die konkrete Reflexion variiert mit Wellenlänge, Dicke und Oberflächenzustand.
Feine Partikel und säulenförmiges Gefüge
Die Oberfläche zeigt eine gehäufte Textur mit Mikropartikeln von ca. 0,2–0,4 μm. Rillen zwischen den Partikeln und die poröse Struktur bilden zusammen eine lichtabsorbierende Oberfläche.
Dickere Schicht, geringerer Glanz und Reflexion
Mit wachsender Schicht vertiefen sich die Mikrorillen weiter. Labordaten unter verschiedenen Einfallswinkeln zeigen sinkenden Glanz bei zunehmender Dicke.
Für komplexe Formen und Präzisionsteile
Scheidet sich gleichmäßig auf Innen- und Außenflächen sowie scharfen Ecken komplexer Teile ab; geeignet, wo Dickengleichmäßigkeit und Maßgenauigkeit zählen.
LABORATORY DATA / Optische & Materialdaten
Oberflächenleistung in Kurven.
Auf Basis von Labordaten: spektrale Reflexion, Zusammenhang Dicke–Glanz und Härteänderung durch Wärmebehandlung. Kurven- und Tabellenwerte sind Näherungsablesungen aus den Diagrammen.
Wellenlänge vs. Reflexion
Horizontale Achse: Wellenlänge (nm) · vertikale Achse: Reflexion (%)
Vergrößern ↗
Die kurzwellige Kurve liegt nahe der Nulllinie; die Tabelle nutzt "<0.1%" für den aus dem Diagramm abgelesenen Näherungswert, keine absolute Nullreflexion. Die Kurve zeigt nur den Trend der dargestellten Probe; reale Teile sind nach vereinbartem Band, Messwinkel und Dicke zu prüfen und können sie nicht direkt als Abnahmekurve nutzen.
Referenz spektrale Reflexion
Folgende Werte sind Näherungsablesungen der gezeigten Kurve, nur zum Verständnis des Zusammenhangs von Wellenlänge und Reflexion, keine garantierten Werte.
| Wellenlänge nm | Reflexion ca. Kurvenwert |
|---|---|
| 200 | <0.1% |
| 500 | <0.1% |
| 1000 | <0.1% |
| 1500 | <0.1% |
| 2000 | ca. 0,26 % |
| 2500 | ca. 1,05 % |
| 2700 | ca. 1,80 % |
Dickere Schicht, geringerer Glanz
Horizontale Achse: Dicke (μm) · vertikale Achse: Glanz (%)
Vergrößern ↗
Das Diagramm unterscheidet Einfallswinkel von 45°, 60° und 75°. Glanz beschreibt die optische Reaktion unter einem festgelegten Winkel und wird getrennt von spektraler Reflexion und Absorption aufgeführt.
| Dicke μm | 45° | 60° | 75° |
|---|---|---|---|
| 2 | <0.5 | ca. 7,0 | ca. 32 |
| 4 | <0.5 | ca. 1,6 | ca. 15 |
| 6 | <0.5 | ca. 1,1 | ca. 9 |
| 10 | <0.5 | ca. 0,5 | ca. 2 |
Wärmebehandlungstemperatur vs. Vickers-Härte
Horizontale Achse: Wärmebehandlungstemperatur (℃) · vertikale Achse: Vickershärte (HV)
Vergrößern ↗
Laut Labordaten liegt die Härte im Abscheidezustand bei ca. 220–280 HV; sie steigt mit der Wärmebehandlungstemperatur, erreicht im Diagramm bei etwa 500 ℃ ihr Maximum und sinkt dann. Die Kurve zeigt den Trend der Probe.
Leistungsproben wurden bei 90 ℃, pH 8,5 hergestellt. Wärmebehandlungskurve und aktuelle Produktionsbadparameter werden getrennt aufgeführt; konkrete Prozesse sind am Werkstück zu verifizieren.
Daten zu Leitfähigkeit, Phasenübergangstemperatur, Magnetismus und Oberfläche ansehen
| Punkt | Zustand / Stufe | Wert |
|---|---|---|
| Leitfähigkeit | Abscheidezustand | 0.06% IACS |
| Leitfähigkeit | Nach Wärmebehandlung 300 ℃ | 0.3% IACS |
| Schmelztemperatur | Beginn / Ende | 884 / 901℃ |
| Erstarrungstemperatur | Beginn / Ende | 864 / 853℃ |
| Punkt | Zustand / Bedingung | Wert |
|---|---|---|
| Massenmagnetisches Moment | Abscheidezustand, 5 kOe | 1.29 emu/g |
| Massenmagnetisches Moment | Geglüht bei 200 ℃, 5 kOe | 1.5 emu/g |
| Massenmagnetisches Moment | Geglüht bei 300 ℃, 5 kOe | 4.9 emu/g |
| Projizierte Fläche | Mittelwert | 9.2×10² μm² |
| 3D-Oberfläche | Mittelwert | 8.4×10⁴ μm² |
Auf Basis von Labordaten. Erstarrung erfolgt beim Abkühlen, daher liegt die Anfangs- über der Endtemperatur; Phasenübergangstemperaturen sind keine Einsatztemperaturen. Das Flächenverhältnis beträgt ca. 91×, zusammengefasst ca. 100×, und beschreibt die Mikromorphologie.
APPLICATION / Luft- und Raumfahrt
Anwendung an NASA-Satelliten
Zur Unterdrückung von Laserreflexion.
Diese schwarze chemische Schicht wurde an NASA-Satelliten zur Unterdrückung von Laserreflexion eingesetzt.
Historisches Anwendungsbeispiel. Dicke, Wellenlängenband und Einsatzbedingungen konkreter Teile sind gesondert zu bestätigen.
Kameras, Mikroskope & Analysegeräte
Eingesetzt in optischen Geräten und Analysegerätekomponenten, wo Präzisionsmessung und Dickengleichmäßigkeit gefragt sind.
UV-Unterdrückung in Anlagen
Diese Schicht wird an Teilen von Halbleiteranlagen eingesetzt, die UV-Unterdrückung erfordern.
Wärmestrahlung & Entwärmung CPU / LSI
Die reiche Mikrotextur und das säulenförmige Gefüge vergrößern die Oberfläche und schaffen Bedingungen für Wärmestrahlung und Entwärmung.
LABORATORY COATING PROPERTIES
Über Lichtabsorption hinaus: vielfältige Oberflächeneigenschaften.
Auf Basis von Labordaten folgen Probenbeobachtungen und Prüfergebnisse. Leistungsproben wurden bei 90 ℃, pH 8,5 hergestellt; aktuelle Prozessparameter siehe Vergleichstabelle unten.
Härte
220–280 HV
Laut Labordaten beträgt die Vickershärte im Abscheidezustand ca. 220–280 HV. Nach Wärmebehandlung steigt sie, mit dem Maximum im Diagramm bei etwa 500 ℃.
Labordaten · Abscheidezustand & wärmebehandeltFarbstabilität nach Wärmebehandlung
400℃ × 1 Stunde
Proben zeigten nach Wärmebehandlung bei 400 ℃ × 1 Stunde im Luftofen kaum Verfärbung. Dies ist eine Optikaufzeichnung unter der angegebenen Wärmebehandlung und keine Dauereinsatztemperatur.
Labordaten · Optikaufzeichnung nach WärmebehandlungHaftung
Keine Ablösung im Biegeversuch
Nach Erwärmen auf 200 ℃ wurden Proben gebogen; es wurde keine Schichtablösung beobachtet.
Labordaten · BiegeversuchKorrosionsverhalten mit Unterschicht
14 Tage Feuchtwärmeprüfung
Ni-P-Unterschicht 2–5 μm, Schwarzschicht jeweils 5, 10 und 15 μm; nach 14 Tagen bei 35 ℃ und 90 % r. F. wurde an keiner Probe Rost beobachtet. Dies ist eine Feuchtwärmeprüfung.
Labordaten · Proben mit UnterschichtMikroskopische Oberfläche
ca. 100 ×
Laut Lasermikroskopmessung beträgt die tatsächliche Oberfläche ca. das 100-Fache der projizierten Fläche. Der Wert beschreibt die Morphologie, kein Vielfaches der Entwärmungseffizienz.
Labordaten · 3D-MorphologieLeitfähig, staubabweisend & gleitfähig
Funktionale Metalloberfläche
Die Schicht selbst ist leitfähig. Leitfähigkeit hilft gegen Staub; die Mikrotextur verringert die Kontaktfläche zum Gegenstück und unterstützt die Gleitfähigkeit.
Labordaten · MaterialeigenschaftenAuf Basis von Labordaten veranschaulichen obige Eigenschaften die Direktschwarz-Schicht; reale Teile sind nach Grundwerkstoff, Dicke, Zielband und Einsatzumgebung zu bestätigen.
Prüfdiagramme & Prüfbedingungen
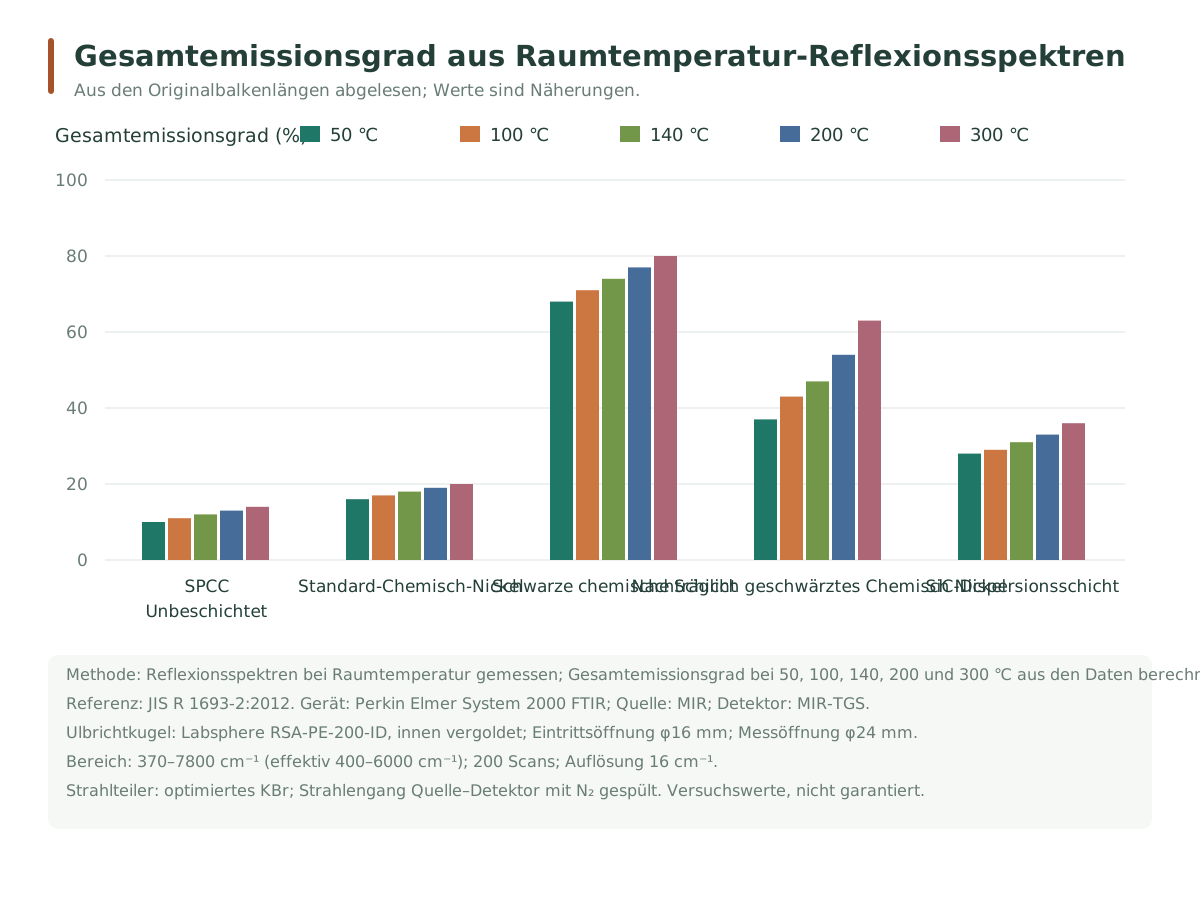
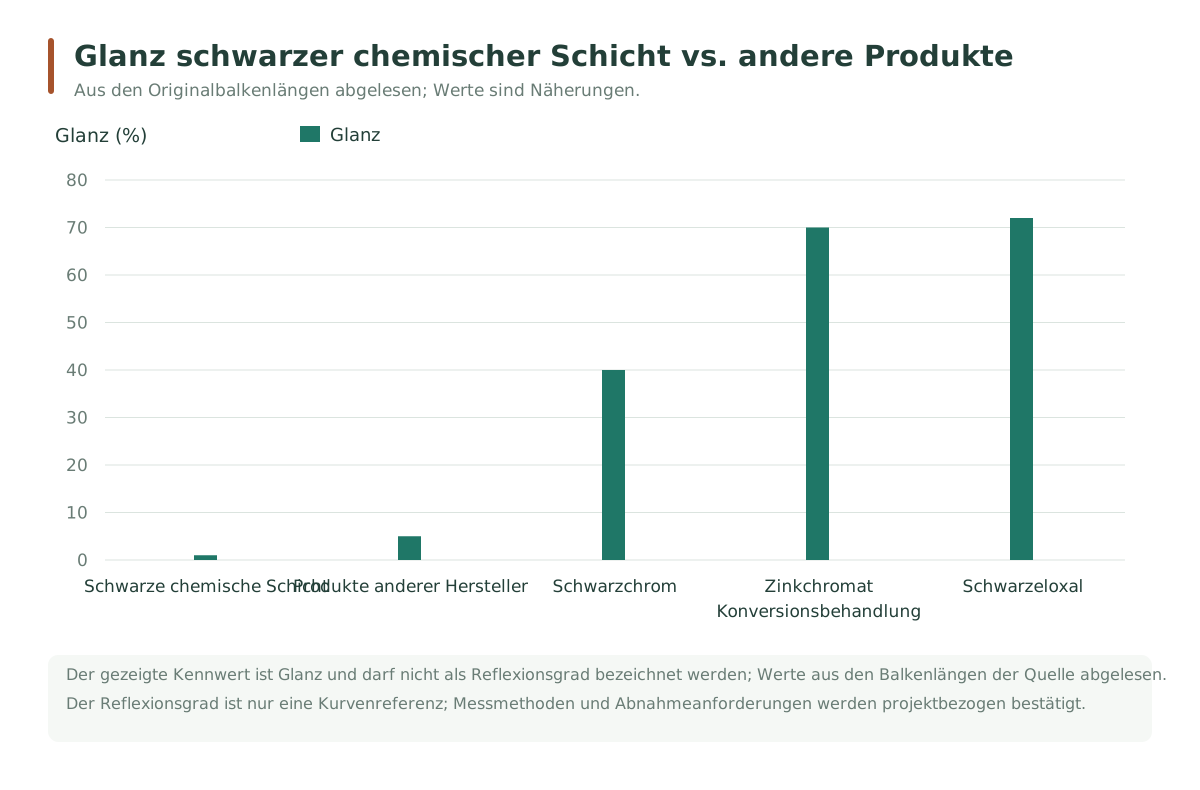
Emissionsgrad und Glanz verschiedener Schwarzbehandlungen vergleichen. Die schwarze chemische Schicht im Glanzdiagramm ist der Direktschwarz-Typ; Prüfmethoden und bekannte Normen stehen unter den Diagrammen. Diagramm zum Vergrößern anklicken.
Gesamtemissionsgrad aus Raumtemperatur-Reflexionsspektren
Prüfmethode & Bedingungen
- Von der Quelle zitierte Norm
- JIS R 1693-2:2012
- Mess- & Berechnungsmethode
- Reflexionsspektren bei Raumtemperatur gemessen, dann Gesamtemissionsgrad für 50 / 100 / 140 / 200 / 300 ℃ berechnet
- FTIR / Lichtquelle / Detektor
- Perkin Elmer System 2000 / MIR / MIR-TGS
- Ulbricht-Kugel
- Labsphere RSA-PE-200-ID; vergoldete Innenwand
- Eintritts- / Messöffnung
- φ16 mm / φ24 mm
- Wellenzahlbereich
- 370–7800 cm⁻¹; Nutzbereich 400–6000 cm⁻¹
- Scans / Auflösung
- 200 Scans / 16 cm⁻¹
- Strahlteiler / Strahlengang
- optimiertes KBr / N₂-Spülung
- Schichtdicke / Substratdetails
- Von der Quelle über die Materialbezeichnungen im Diagramm hinaus nicht vollständig angegeben
Prüfwerte eines japanischen Werks, keine garantierten Werte. Balkenlängen sind aus dem Originaldiagramm geschätzt; es handelt sich um den aus Raumtemperaturspektren berechneten Gesamtemissionsgrad bei festgelegten Temperaturen. Schwarze chemische Schicht und nachträglich geschwärztes Chemisch Nickel sind zwei verschiedene Prozesse.
Glanz schwarzer chemischer Schicht vs. andere Schwarzbehandlungen
Prüfmethode & Bedingungen
- Kennwerte
- Glanz (Einheit im Quelldiagramm: %)
Prüfwerte eines japanischen Werks, keine garantierten Werte. Balkenlängen aus dem Originaldiagramm geschätzt. Dargestellt ist Glanz, auf dieser Seite getrennt von Reflexion und Gesamtemissionsgrad.
03 / PROCESS COMPARISON
Beides Schwarznickel, jeder Prozess mit eigenem Schwerpunkt.
Die beiden Optionen unterscheiden sich in Schwarzbildung, pH und Badführung. Unten Referenzbedingungen beider Prozesse zum Auswahlvergleich.
Tabelle seitlich wischen, um alle Parameter beider Optionen zu sehen →
| Vergleichspunkt | Nachträglich geschwärzter Typ | Direktschwarz-Typ |
|---|---|---|
| Schwarzbildung | Nach der chemischen Abscheidung in separater Behandlung geschwärzt | Wird bei der chemischen Abscheidung direkt schwarz |
| Badführung | Analyse und Ergänzung, Dauerbetriebstyp | Einmallösung |
| Temperatur chemische Abscheidung | 86–93℃ | 87–93℃ |
| pH des chemischen Bades | 5.6 ± 0.1 | 8.20 ± 0.10 |
| Konzentration Nickelsulfat-Hexahydrat | 22.5 ± 2 g/L | 25 ± 1 g/L |
| Zeit & Dicke | Schwärzen: 1,5–5 Minuten, 20–30 ℃Temperatur und Zeit gelten nur für den anschließenden Schwärzungsschritt und dienen nicht zur Ableitung von Vernicklungszeit oder Dicke. | Empfohlene Vernicklung: 40–60 MinutenEntspricht der empfohlenen Dicke von 5–10 μm; für gutes Schwarz mindestens 30 Minuten beschichten. Bei Badansatz beträgt die Referenzabscheiderate bei 90 ℃ 8 ± 2 μm/h. |
| Bewegung | Luftbewegung, mechanische Bewegung oder Warenbewegung | Propeller- oder Umwälzbewegung, optional mit WarenbewegungLuftbewegung ist verboten; zu starke Strömung kann die Farbgleichmäßigkeit beeinträchtigen. |
| Korrosionsauslegung | Ni-P-Unterschicht empfohlen | Dünne Ni-P-Unterschicht empfohlen |
| Auswahlschwerpunkt | Gleichmäßige tiefschwarze Optik; Analyse/Ergänzung und kontinuierliche Produktionsführung | Direktschwarz; gleichmäßige Bedeckung komplexer Formen; optische reflexionsarme Anwendungen |
Beide Optionen sind bleifrei. Die Tabelle nennt die jeweils eigenen Bedingungen und ist kein Leistungsranking unter gleichen Bedingungen; der konkrete Prozess wird mit Grundwerkstoff, Vorbehandlung, Unterschicht und Musterprüfung festgelegt.
04 / PROCESS SELECTION
Nach Optikziel und Produktionsweise wählen.
Grundwerkstoff, Teilegeometrie, Zielschwärze sowie Anforderungen an Reflexionsarmut oder Korrosion klären, dann Prozessroute und Prüfbedingungen festlegen.
Tiefschwarze Optik gefragt
mit kontinuierlicher Badführung.
Chemische Abscheidung und Schwärzen werden getrennt geführt, das Bad durch Analyse und Ergänzung gehalten. Der Referenzablauf für allgemeine Eisenwerkstoffe dient als Gesprächsgrundlage.
- 01 Substratvorbehandlung & Ni-P-Unterschicht
- 02 Spezielle chemische Ni-P-Abscheidung
- 03 Vortauchen → Schwärzen
- 04 Neutralisieren, Trocknen & erforderliche Nachbehandlung
Gleichmäßige schwarze Bedeckung gefragt
mit Blick auf optische Reflexion.
Für schwarze, reflexionsarme Anforderungen an Teilen für Kameras, Mikroskope, präzise Analysegeräte u. Ä. Chargen und Beladung werden um das Einmalbad geplant.
- 01 Vorbehandlung nach Grundwerkstoff festlegen
- 02 Dünne Ni-P-Unterschicht für bessere Korrosionsbeständigkeit
- 03 Chemische Abscheidung bildet Schwarz
- 04 Optik, Dicke und Reflexion gegen Ziele prüfen
Was ist bei der Prozessbestätigung noch zu beachten?
Nachträglich geschwärzter Typ: Vernicklung und Schwärzen getrennt führen
Referenz-Vortauchbedingungen: Raumtemperatur, 30–60 Sekunden; danach ohne Spülen direkt schwärzen. In der Produktion sind Spülen, Analyse/Ergänzung und Nachbehandlung mit dem Gesamtprozess festzulegen; obiger Ablauf ist eine Auswahlübersicht.
Direktschwarz-Typ: Beladung und Strömung ausbalancieren
Referenz-Badbeladung V/A: 60–100 mL/cm². Zu starke Strömung verursacht ungleichmäßige Farbe, Anheben der Ware während der Vernicklung kann Streifen erzeugen. Chargenbedingungen sind mit Tank, Werkstückfläche und Bewegungsart zu bestätigen.
05 / QUESTIONS & ANSWERS
Was Sie über Schwarznickel wissen möchten.
Was ist der Hauptunterschied zwischen nachträglich geschwärztem und Direktschwarz-Typ?
Der nachträglich geschwärzte Typ erhält tiefes Schwarz durch einen separaten Schwärzungsschritt nach der chemischen Abscheidung; sein Bad kann analysiert, ergänzt und kontinuierlich genutzt werden. Der Direktschwarz-Typ wird bei der Abscheidung schwarz und nutzt ein Einmalbad. Sie unterscheiden sich in pH, Bewegung und Produktionsführung, daher sind die Prozesse getrennt einzurichten.
Welchen sollte ich für reflexionsarme Anwendungen erwägen?
Laut Labordaten absorbiert der Direktschwarz-Typ UV-, sichtbares und Nahinfrarotlicht und eignet sich für optische reflexionsarme Anwendungen. Feine Textur und säulenförmiges Gefüge unterstützen die Absorption, und steigende Dicke senkt Glanz und Reflexion. Die Leistung ist gegen Zielband und Teileanforderungen zu verifizieren. Die beiden Schwarznickel nutzen verschiedene Prozesse; ihre optischen Parameter sind nicht austauschbar.
Lässt sich die Absorption direkt aus der Reflexion berechnen?
Absorption, Gesamtreflexion und Transmission erfüllen die Energieerhaltung. Nur wenn die Probe undurchsichtig ist und die Reflexion alles gerichtete und diffuse Licht umfasst, gilt Absorption ≈ 100 % − Reflexion. Daher ist die Absorption anhand optischer Messprotokolle der Probe zu bewerten; eine einfache Umrechnung ist kein Messergebnis.
Bedeutet eine schwarze Schicht ausreichende Korrosionsbeständigkeit?
Schwarze Optik allein sagt nichts über Korrosionsbeständigkeit. Für beide Optionen wird eine Ni-P-Unterschicht empfohlen; die poröse Struktur des Direktschwarz-Typs schützt das Substrat allein nur begrenzt. Korrosionsprüfbedingungen sind mit Grundwerkstoff, Unterschicht und Dicke festzulegen.
Welche Informationen helfen bei der Festlegung des Behandlungsplans?
Bitte Grundwerkstoff, Teilezeichnungen oder Muster, zu beschichtende Fläche, Maßtoleranzen, Ziel-Schwarzmuster sowie Korrosions- oder Optikziele bereithalten. Für reflexionsarme Anwendungen Zielband und Messbedingungen ergänzen; für Serien Losgröße und vorhandene Linienbedingungen.
Übergeben Sie Ihre Anforderungen an AUTRA-Ingenieure
Nennen Sie Grundwerkstoff, Zielleistung und Menge oder Ihre vorhandenen Tanks und Produktionsbedingungen; ein Ingenieur bestätigt die passende Lösung.