Ni-P-B · Nickel-Phosphor-Bor-Prozess
Chemisch Ni-P-B
Hohe Härte, auch ohne Wärmebehandlung.
Verbindet die Eigenschaften von Ni-P und Ni-B für Präzisionsteile, die Härte im Abscheidezustand, Verschleiß- und Schlagfestigkeit benötigen.
Härte im Abscheidezustand
Ohne Wärmebehandlung erreichbare Härtereferenz
Referenzwert im Abscheidezustand aus den technischen Daten des Ni-P-B-Prozesses; die Abnahme folgt der für das Werkstück vereinbarten Last, Dicke und Messpunkten.
01 / COATING PERFORMANCE
Mehr als Härte – für den realen Einsatz gemacht.
Eine Nickelbasis-Legierungsschicht mit niedrigem P- und B-Gehalt, die Eigenschaften von Ni-P- und Ni-B-Systemen verbindet.
Härte im Abscheidezustand & Verschleißfestigkeit
Härte im Abscheidezustand ≥700 HV. Geeignet für Teile mit Verschleißproblemen an Gleitbereichen, die Wärmebehandlungsschritte reduzieren möchten.
Gleichmäßige Schicht & Präzisionspassung
Die technischen Daten beschreiben eine gleichmäßige Schicht für Teile mit engen Passanforderungen; Dicke und Toleranzen werden je realem Aufbau bestätigt.
Schlagfest, mit Funktionseigenschaften
Die Daten nennen Schlagfestigkeit, Wärmebeständigkeit, Lötbarkeit und Leitfähigkeit. Konkrete Temperatur- und elektrische Spezifikationen sind je Betriebsbedingungen zu prüfen.
Härtedaten stammen von S. 2 der technischen Daten des Ni-P-B-Prozesses als Referenz im Abscheidezustand, kein garantierter Wert. Die Abnahmehärte ist mit Dicke, Prüflast und Messpunkten zu vereinbaren.
Prüfdiagramme & Prüfbedingungen
Reibung und Verschleiß von Ni-P-B mit anderen Schichten vergleichen. Jedes Diagramm nutzt eine andere Prüfmethode, Normen und Bedingungen stehen darunter; Diagramm zum Vergrößern anklicken.
SRV-Ölschmierung: Reibungskoeffizient & Verschleißtiefe
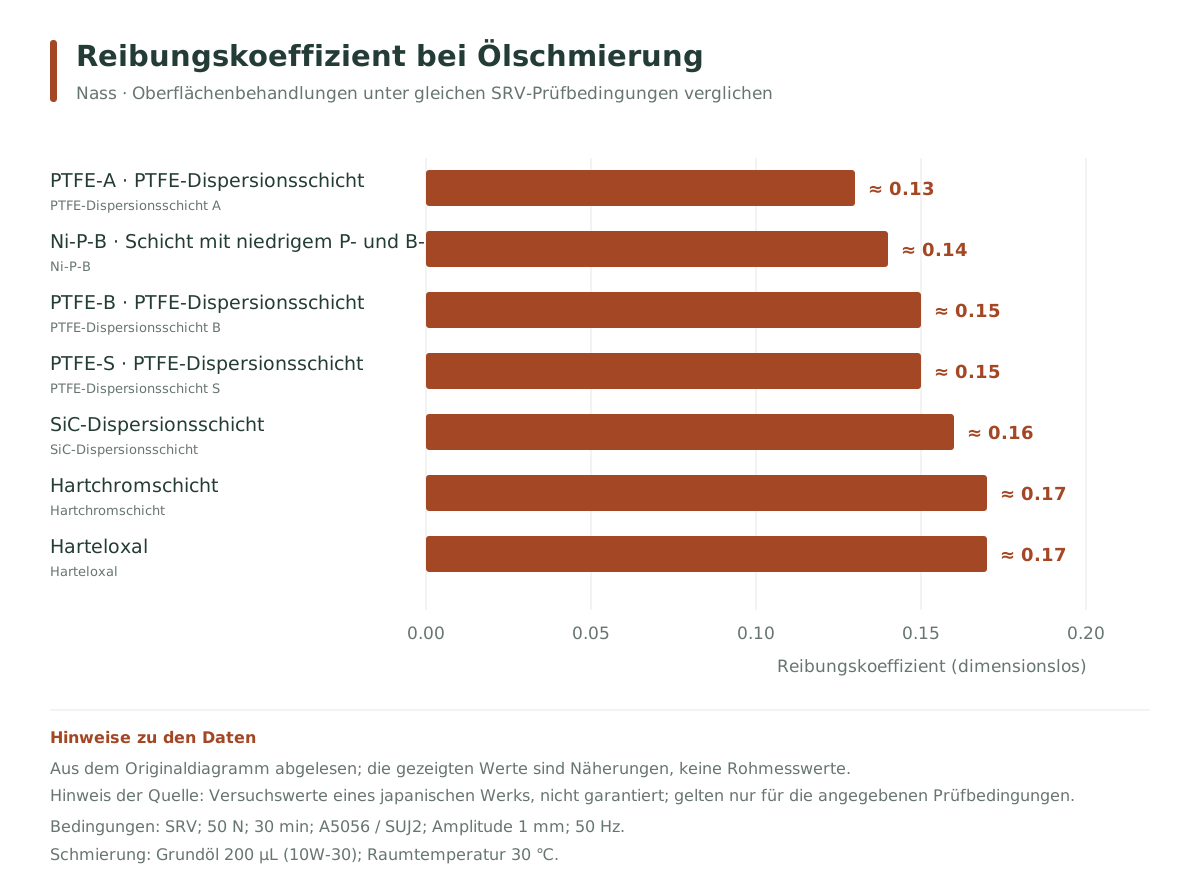
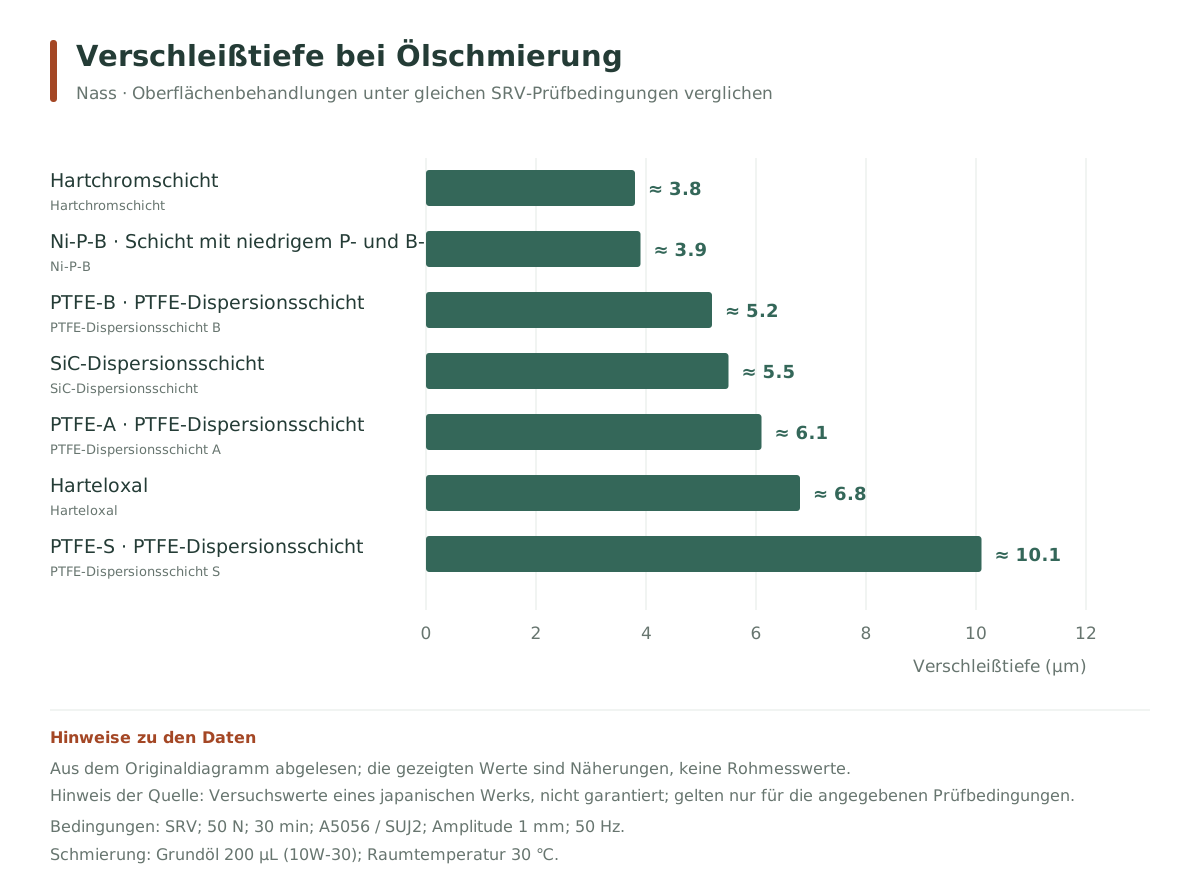
Prüfmethode & Bedingungen
- Prüfgerät
- SRV
- Prüfgerät
- SRV
- Last / Frequenz
- 50 N / 50 Hz
- Zeit / Amplitude
- 30 min / 1 mm
- Beschichteter Grundwerkstoff / Gegenkörper
- A5056 / SUJ2
- Schmierstoff
- Grundöl 10W-30, 200 μL
- Temperatur
- Raumtemperatur 30 ℃
Prüfwerte eines japanischen Werks, keine garantierten Werte. Balkenlängen aus den Originaldiagrammen abgelesen, Werte ungefähr; gelten nur für die angegebenen Prüfbedingungen.
Ölgeschmierter oszillierender Verschleiß: Schicht- und Gegenkörperverschleiß
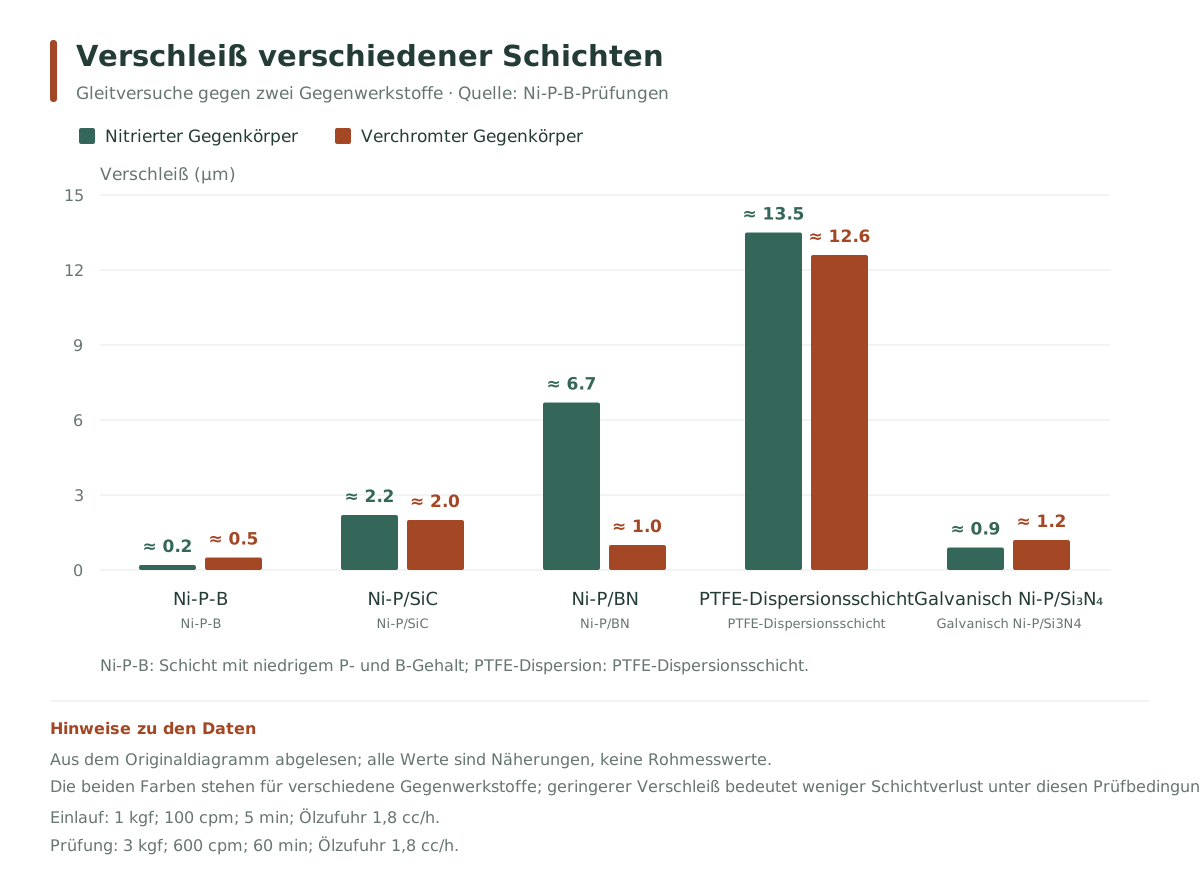
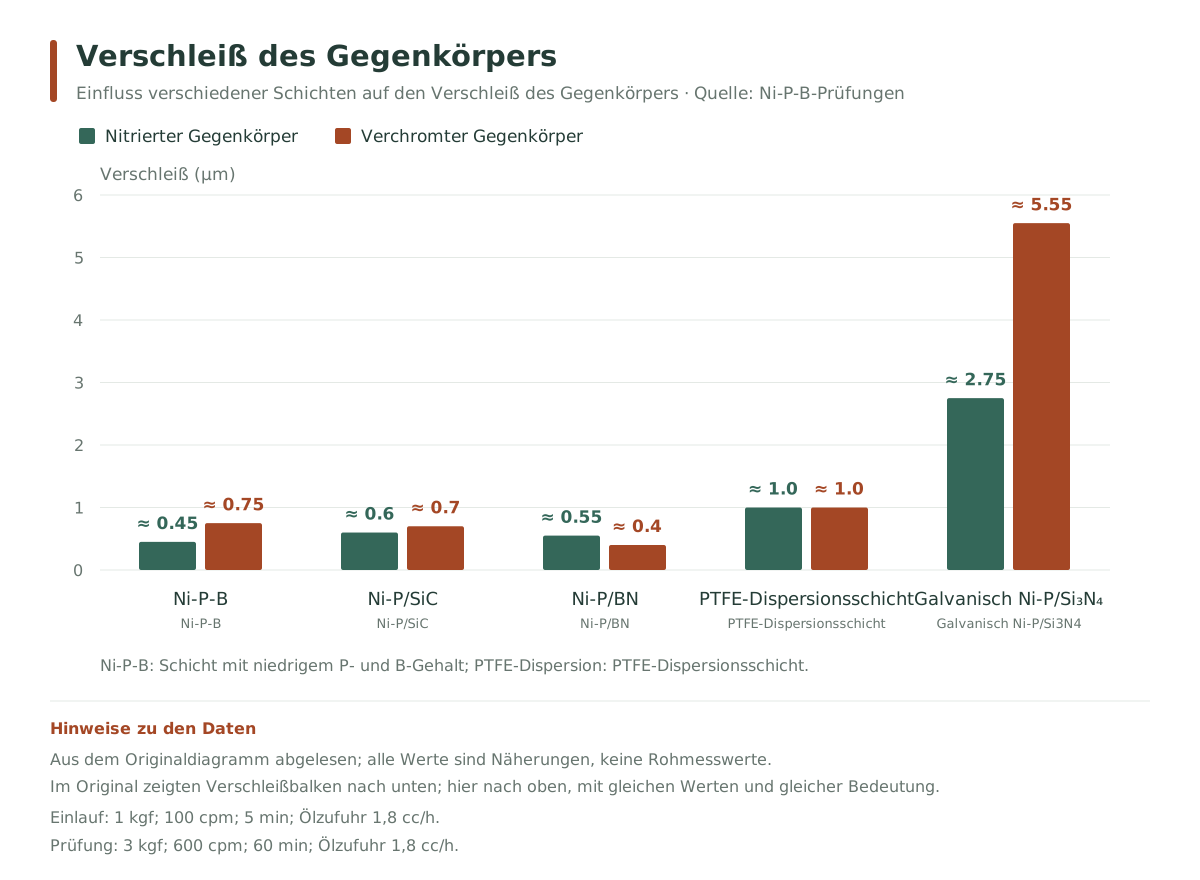
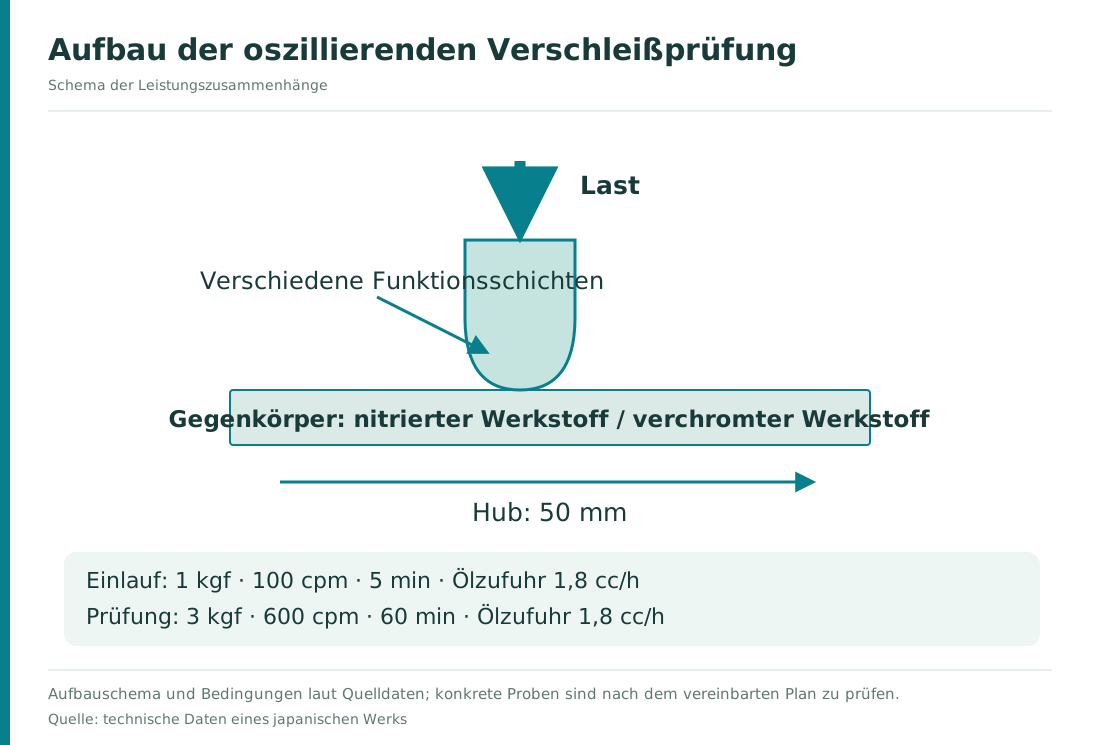
Prüfmethode & Bedingungen
- Einlaufphase
- 1 kgf;100 cpm;5 min
- Hauptprüfung
- 3 kgf;600 cpm;60 min
- Ölzufuhr in beiden Phasen
- Jeweils 1,8 cc/h
- Behandlung des Gegenkörpers
- Nitrieren / Verchromen
Prüfwerte eines japanischen Werks, keine garantierten Werte. Balkenlängen aus den Originaldiagrammen abgelesen. Die beiden Ergebnisdiagramme zeigen Schicht- bzw. Gegenkörperverschleiß; die Bedingungen dieser Gruppe gelten nur für sich.
Abrasiver Verschleiß im Vergleich mit Hartchrom
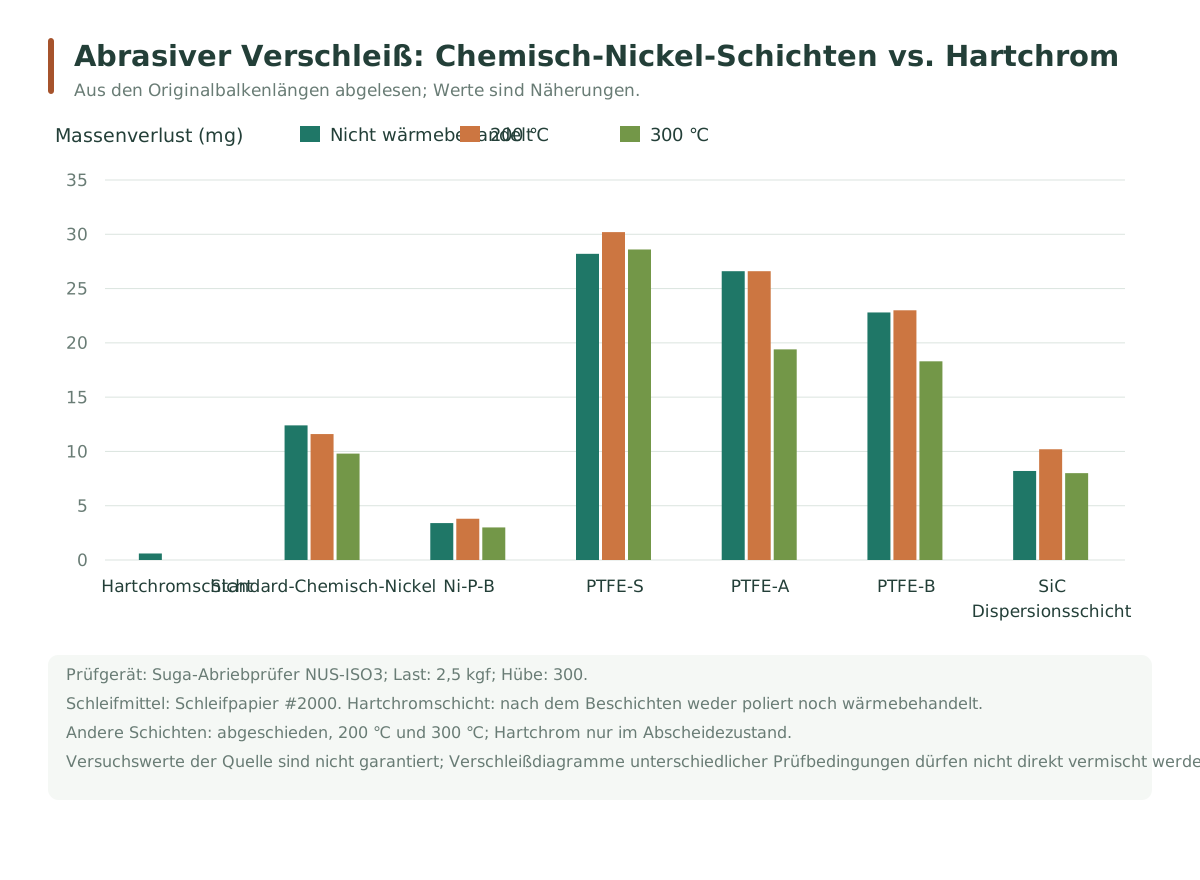
Prüfmethode & Bedingungen
- Von der Quelle zitierte Norm
- JIS H 8503
- Prüfgerät
- Suga NUS-ISO3 (laut Quelldiagramm)
- Last / Hübe
- 2,5 kgf / 300 Zyklen
- Schleifmittel
- Schleifpapier #2000
- Hartchromprobe
- Nach dem Beschichten nicht geschliffen; nicht wärmebehandelt
- Bedingungen der übrigen Schichten
- Nicht wärmebehandelt / 200 ℃ / 300 ℃
Prüfwerte eines japanischen Werks, keine garantierten Werte. Balkenlängen aus dem Originaldiagramm geschätzt. Diese 2,5-kgf-Prüfgruppe ist mit obigen Bedingungen zu verwenden und wird getrennt von anderen Temperatur-Verschleiß-Prüfungen verglichen.
Härte- & Verschleiß-Referenzkurven Ni-P-B
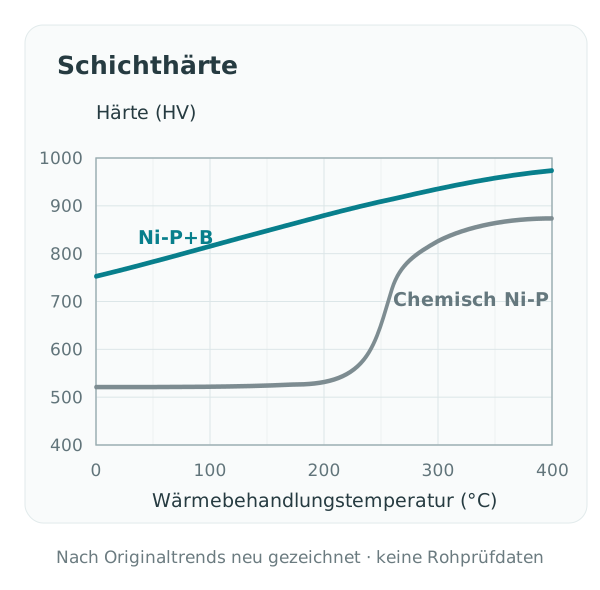
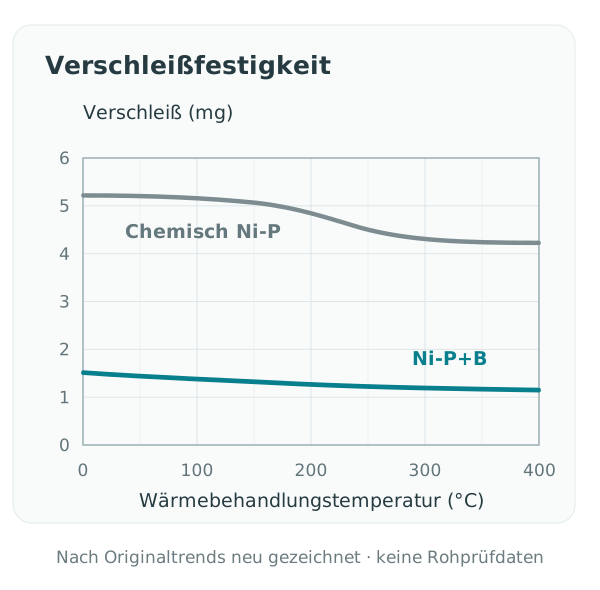
Achsen und Kurven aus dem Diagramm der technischen Daten neu gezeichnet, nur der Trend bleibt; keine Originaldaten und keine Abnahmekurve. Bei der Werkstückprüfung sind Norm, Wärmebehandlung und Prüfkraft gesondert zu vereinbaren.
Originales Referenzdiagramm prüfen ↗02 / APPLICATIONS
Nach den Ausfallproblemen der Kontaktflächen wählen.
Zuerst Verschleiß-, Schlag- und Maßanforderungen des Teils bestätigen, dann Dicke und Prüfmethode festlegen.
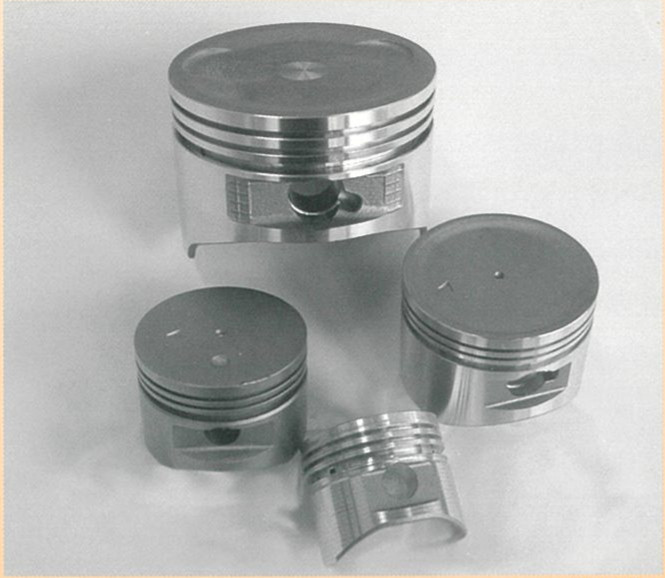 Zum Vergrößern klicken ⤢
Japanische Ni-P-B-Daten · gedruckte S. 10
- Gleitteile
- Gleitkontaktflächen mit Bedarf an Härte und Maßgleichmäßigkeit; zu bestätigen sind Reibpaarung, Flächenpressung, Schmierzustand und Oberflächenrauheit.
- Automobilteile
- Die japanischen Ni-P-B-Daten nennen Anwendungen wie Kolben, Kolbenstangen, Zahnräder, Ventile und Nockenwellen. Die reale Auswahl erfordert noch die Bestätigung von Last, Temperatur und Substratgrenzen.
- Büro- & Elektrokomponenten
- Für Gleitbereiche und Funktionsflächen; bei Löt- oder Leitfähigkeitsbedarf werden Prüfpunkte gesondert vereinbart.
03 / BATH & PROCESS
Ni-P-B-Prozess · Betriebsparameter
Folgendes sind Badbetriebsbedingungen für Chemikalienauswahl und Produktionsbewertung.
- Betriebstemperatur
- 81–83 ℃
- pH
- 6.20 ± 0.10
- Abscheiderate
- 19 ± 2 μm/h · frisches Bad, 82 ℃
- Badbeladung
- 10–20 mL/cm²
Badzusammensetzung & Parameterhinweise
| Punkt | Parameter & Bedingungen |
|---|---|
| Nickelsulfat | NiSO₄·6H₂O:25 ± 1.0 g/L |
| Schichtzusammensetzung | Nickelbasislegierung mit niedrigem P- und B-Gehalt; konkrete Zusammensetzungsbereiche werden gemäß den technischen Dokumenten vereinbart. |
| Gleichmäßigkeit | Die Daten geben eine qualitative Beschreibung. Dickenziele, Schlüsselmesspunkte und Maßtoleranzen sind je Werkstück zu bestätigen. |
| Wärmebehandlung | Die ≥700 HV auf dieser Seite sind ein Referenzwert im Abscheidezustand und keine Härte nach Wärmebehandlung; ob und wie wärmebehandelt wird, richtet sich nach dem Einsatz. |
Quelle: Betriebsbedingungen auf S. 4 der technischen Daten Ni-P-B. Die Abscheiderate ist eine Referenz unter Anfangsbedingungen und nicht gleich dem Produktionstakt über die ganze Badlebensdauer.
04 / TECHNICAL IMAGES
Bilder und Anwendungsteile vergrößern.
Formen und Kontaktbereiche der Anwendungsteile ansehen; zum Vergrößern anklicken.
Zum Vergrößern klicken ⤢Nutzt das originale gescannte Foto der japanischen Ni-P-B-Daten, gedruckte S. 10.
Vergrößern ↗Anwendungsbedarf & Bewertungsfälle
Kandidatenschichten, zugehörige Fragen und Prüflisten im Kontext konkreter Ausfallprobleme ansehen.
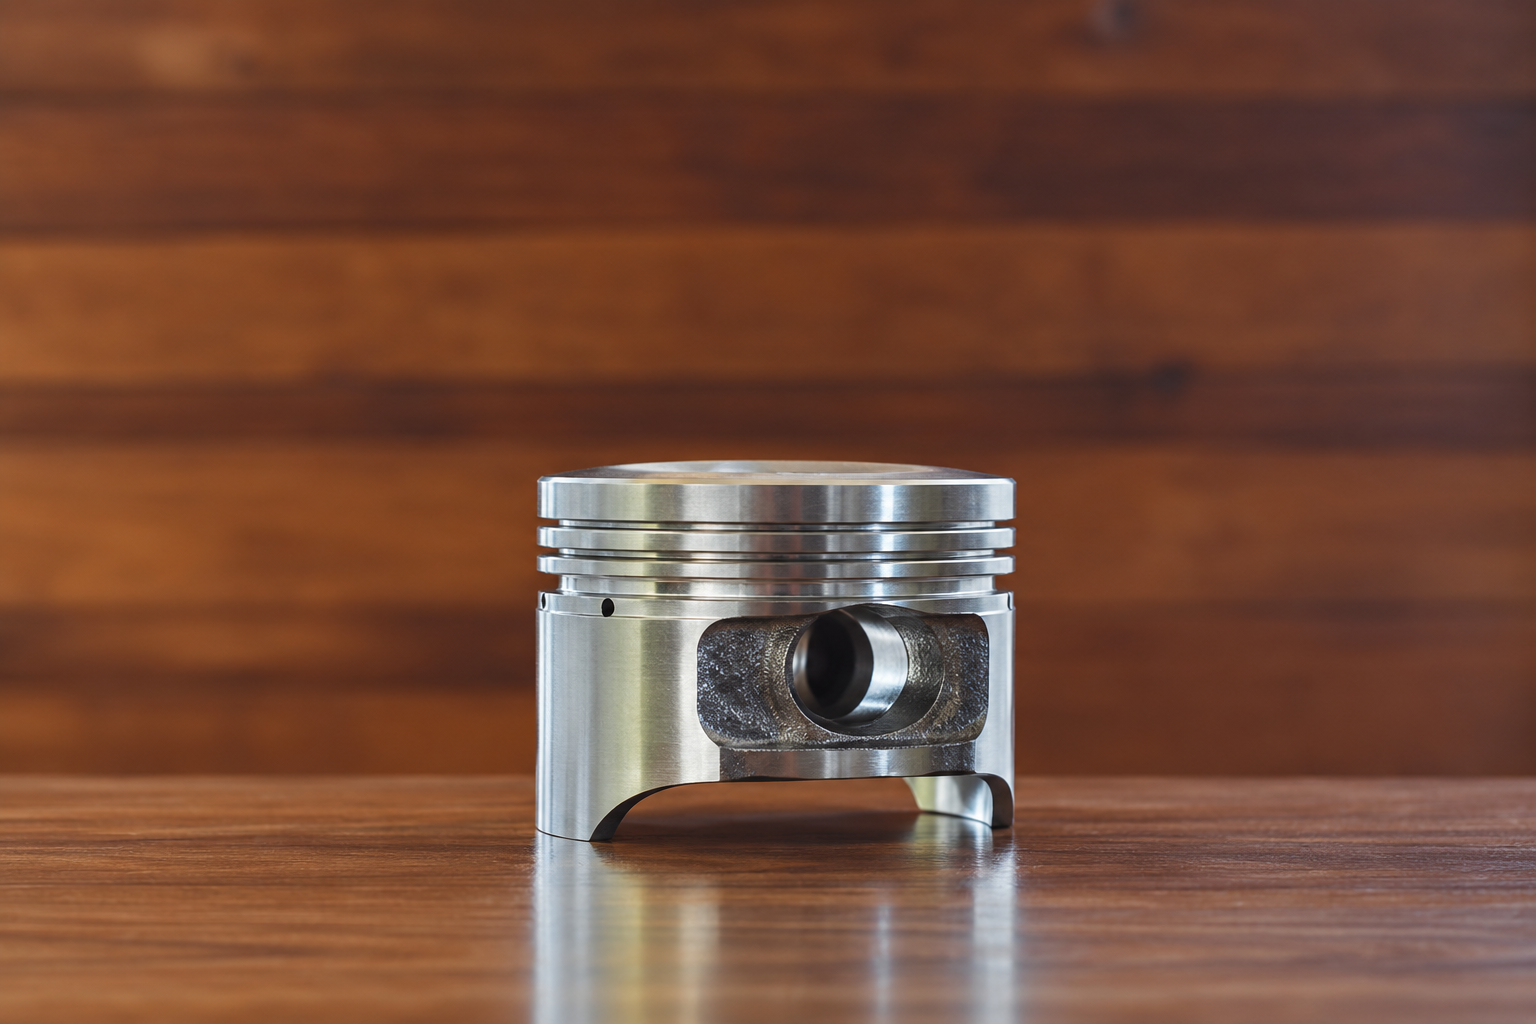
Die Originalschicht wurde eingestellt, und das Aluminiumteil hat strenge Maßanforderungen; Alternativen werden rund um Gleitverschleiß verglichen.
Details ansehen ↗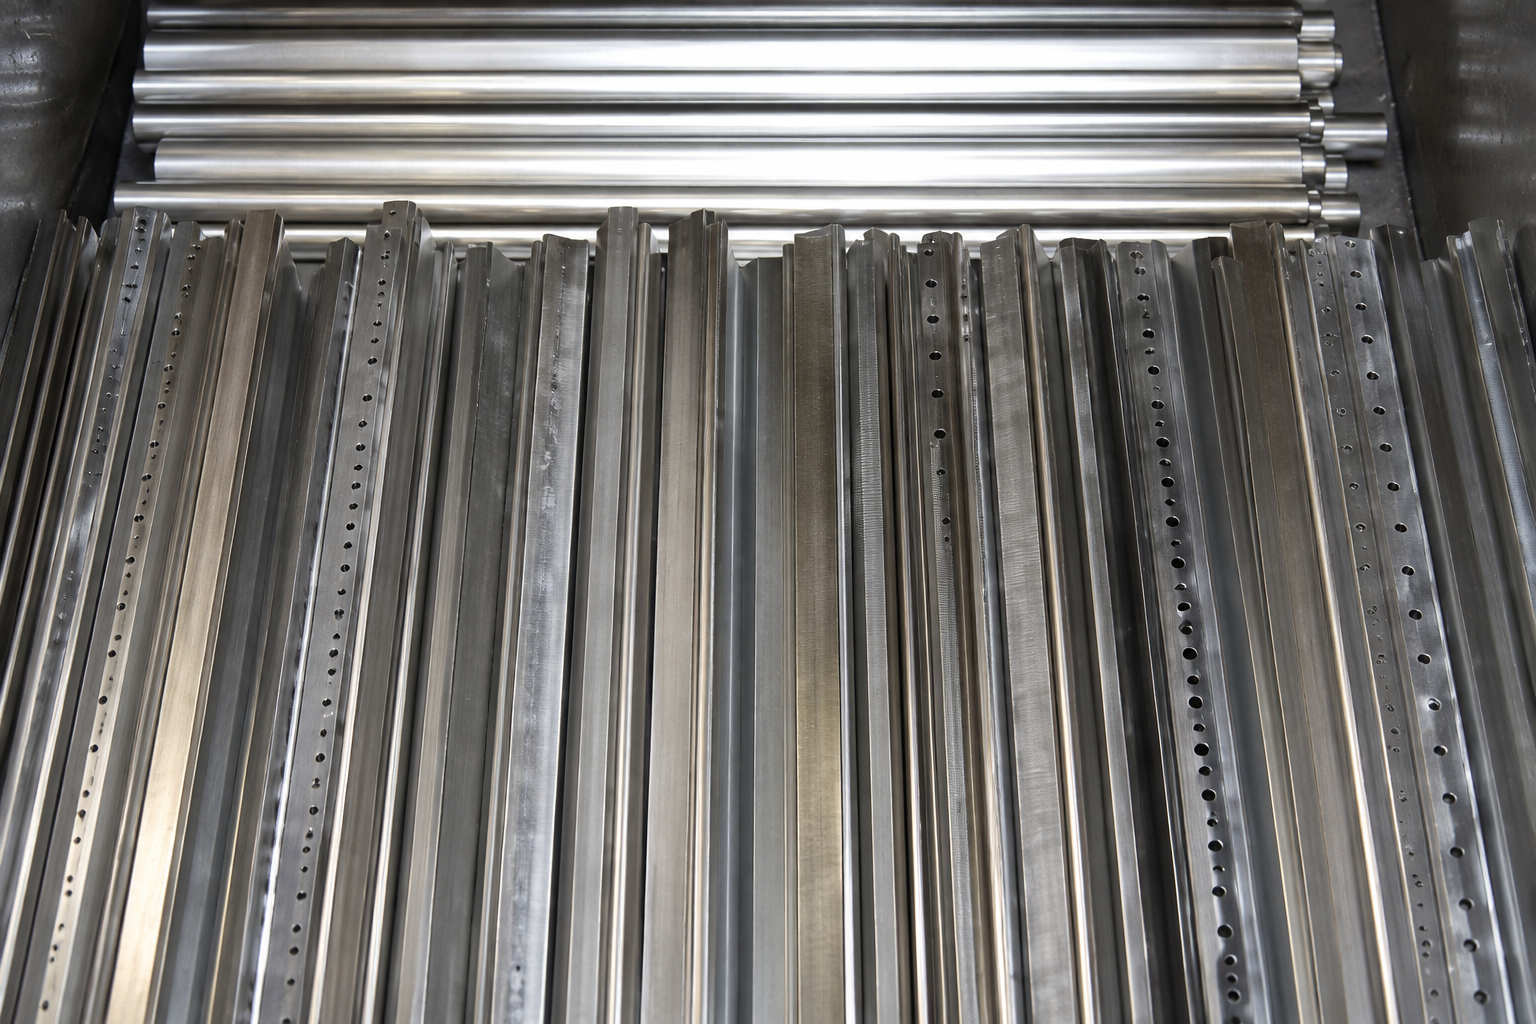
Eine allgemeine 10-μm-Chemisch-Nickel-Lösung zeigte noch Fressen; Kontaktbedingungen nach hoher Flächenpressung und wiederholtem Gleiten werden verglichen.
Details ansehen ↗
Die Innenwand einer φ3 × 15 mm Durchgangsbohrung berührt Metalldraht; Vergleich mit dem Kundenziel von etwa doppelter Haltbarkeit.
Details ansehen ↗
Einsatzumgebung ca. 300 ℃, Grundwerkstoff SUS420J2; Werkzeuglebensdauer mit Harzflussverschleiß bewertet.
Details ansehen ↗Nennen Sie uns die Einsatzbedingungen, und wir bestätigen die Schicht gemeinsam.
Für die Bearbeitungsbewertung bitte Grundwerkstoff, Schlüsselmaße, Reibpaarung und Einsatzumgebung angeben; für die Chemikalienauswahl zusätzlich Tankgröße, aktuellen Prozess und Produktionstakt.
Quelle: technische Daten "Ni-P-B-Prozess", S. 2 und 4; Produktdaten des Unternehmens ↗; Anwendungsfotos und Beispiele beziehen sich auf japanische Ni-P-B-Daten (gedruckte S. 10). Aktualisiert 2026-09-20.
Leistungsangaben sind Referenzdaten; Prozess, Grundwerkstoff, Dicke und Prüfbedingungen bestimmen gemeinsam die Endleistung, Abnahmeanforderungen werden je Teil bestätigt.