SPECIALTY ELECTROLESS ALLOY
Ni-P-Co-WNi–P–Co–W
Gleitfähig und verschleißfest,
mit hoher Härte im Abscheidezustand.
Ein quaternäres chemisches System aus Nickel, Phosphor, Kobalt und Wolfram. Verbindet hohe Härte im Abscheidezustand, Verschleißfestigkeit und Gleiteigenschaften für geschmierte Bedingungen in Buchsen, Antriebsteilen und hydraulischen Gleitbereichen.
Hohe Härte im AbscheidezustandVerschleißfest · geschmiertes Gleiten
≥650 HV
WerkstoffanleitungGleiteigenschaften
In der Werkstoffanleitung genannte FunktionsmerkmaleVerschleißverhalten
Mit Gegenstück, Last und Schmierbedingungen bewertet01 / MATERIAL ADVANTAGES
Härte, geschmiertes Gleiten und Verschleißfestigkeit.
Eignung von Ni-P-Co-W-Schichten
anhand realer Reibung, Gleiten und Produktionsbedingungen bewerten.
Hohe Härte im Abscheidezustand
Ohne Wärmebehandlung nennt die Anleitung eine Härte von 650 HV oder mehr. Für Teile mit eingeschränkter Wärmebehandlung mit Grundwerkstoff und Maßanforderungen bewerten.
AS-PLATED HARDNESSSchmier- & Gleiteigenschaften
Die Anleitung nennt ausdrücklich Gleiteigenschaften. Für Kontaktflächen wie Buchsen und Antriebsteile die Reibung beim Anlauf und im Dauergleiten mit Reibpaarung, Geschwindigkeit und Schmierzustand bewerten.
LUBRICITY & SLIDINGVerschleißfeste Kontaktflächen
Die Anleitung nennt Verschleißfestigkeit als Hauptmerkmal. Bei Maschinenteilen mit wiederholtem Kontakt Verschleißprüfung, Schichtdicke und Passmaße nach dem Beschichten gemeinsam bestätigen.
WEAR RESISTANCEFür kontinuierliche Produktionsführung geeignet
Unterstützt automatische Analyse und Ergänzung zur Steuerung des Badzustands. Ein passendes Prozessfenster mit Produktionstakt und Werkstückanforderungen festlegen.
PROCESS CONSISTENCY02 / LUBRICITY & SLIDING
Schmierung & Gleiten:
das Kontaktverhalten eigens betrachten.
Die Werkstoffanleitung nennt hervorragende Verschleißfestigkeit und Gleiteigenschaften als Hauptmerkmale. Für Buchsen, Antriebsteile und hydraulische Gleitbereiche Reibung, Bewegungswiderstand und Verschleiß unter realen Schmierbedingungen bewerten.
Werkstoffanleitung (2023.5), Text S. 1: qualitative Beschreibung von Verschleißfestigkeit und Gleiteigenschaften.
Gleitverhalten mit diesen Bedingungen bestätigen
- Reibpaarung & Kontaktart
- Gegenstückwerkstoff, Kontaktflächengeometrie, oszillierende oder rotierende Bewegung.
- Last & Bewegungsgeschwindigkeit
- Fokus auf Reibung beim Anlauf und in Dauerbewegung; reale Last und Geschwindigkeit prüfen.
- Schmierung & Oberflächenzustand
- Schmierstoff, Ölversorgung, Schichtdicke und Rauheit der Passflächen.
Vorhandene Daten nennen keine Reibwerte oder Reibungsminderung für denselben Werkstoff; entsprechende Kennwerte werden durch Vergleich unter vereinbarten Bedingungen und Mustern bestätigt.
03 / SELECTED TECHNICAL DATA
Wichtige Parameter, klar dargestellt.
Basierend auf den technischen Daten des Werkstoffs.
Werte zusammen mit Bedingungen lesen für eine fundiertere Auswahl.
Ni–P–Co–W
Quaternäres
chemisches Legierungssystem
Ein Legierungssystem aus Nickel, Phosphor, Kobalt und Wolfram ergibt eine Schicht für funktionale Oberflächenbehandlung.
Härte im Abscheidezustand und nach Wärmebehandlung sind getrennt zu verstehen. Die Wärmebehandlungstemperatur ist auch nicht die Dauereinsatztemperatur des Teils.
| Punkt | Referenzwert | Bedingungen / Hinweise |
|---|---|---|
| Legierungssystem | Ni–P–Co–W | Nickel, Phosphor, Kobalt, Wolfram |
| Härte im Abscheidezustand | ≥650 HV | Ohne Wärmebehandlung |
| Schmierung & Gleiten | Qualitative Gleiteigenschaften | Konkretes Reibverhalten wird nach Gegenstück, Last, Geschwindigkeit und Schmierzustand geprüft |
| Verschleißfestigkeit | Qualitative Verschleißfestigkeit | In der Werkstoffanleitung als Hauptmerkmal genannt; Verschleißverhalten je Betriebsbedingung bewertet |
| Abscheiderate | 19 ± 2 μm/h | Frisches Bad, 88 ℃ |
| Betriebstemperatur | 88–94℃ | Mit dem Badalter anpassen, um die Abscheiderate zu steuern |
| Betriebs-pH | 6.00 ± 0.10 | Betriebsbedingungen laut Anleitung |
Quelle: chinesische Ni-P-Co-W-Anleitung (2023.5), Text S. 1 und 3. Dicke, Vorbehandlung und Abnahmekriterien realer Werkstücke sind mit der Anwendung zu bestätigen.
04 / HARDNESS & HEAT TREATMENT
Die Härte sehen – und die Prüfbedingungen.
Die originalen technischen Daten zeigen, wie sich die Härte
über den Badnutzungszyklus bei verschiedenen Wärmebehandlungen ändert.
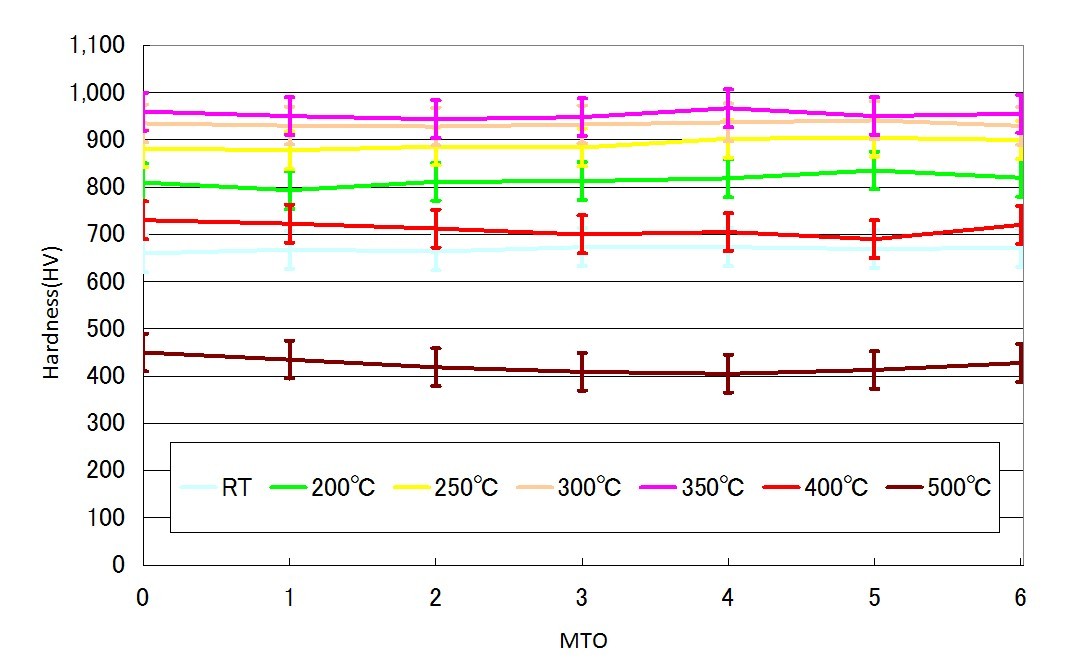
Nach Wärmebehandlung 350 ℃ × 1 h
ca. 950 HV
Diese Kurvengruppe liegt bei ca. 950 HV. Näherungsablesung aus dem Originaldiagramm für die angegebenen Proben und Prüfbedingungen.
- Probensubstrat
- SPCC
- Schichtdicke
- 30 μm
- Prüflast
- 100 g
- Messmethode
- Vickers-Mikrohärte
Im Diagramm bedeutet RT nicht wärmebehandelt; MTO ist der Metallumsatz des Bades. Temperaturen der anderen Kurven sind Wärmebehandlungstemperaturen, jeweils 1 Stunde gehalten.
Datenquellen & Parameterhinweise ansehen
Anleitung: Ni-P-Co-W-Anleitung zur chemischen Abscheidung, Ausgabe Mai 2023. Härte im Abscheidezustand und Merkmale auf Text S. 1; Abscheiderate, Temperatur und pH auf Text S. 3.
Prüfdaten: englische technische Daten Ni-P-Co-W, Juni 2020. Härtediagramm und Prüfbedingungen auf S. 4.
Härteprüfungen zeigen die Werkstoffleistung unter festgelegten Bedingungen; sie stehen nicht direkt für Verschleißlebensdauer oder Langzeittemperaturbeständigkeit. Konkrete Werkstücke unterliegen vereinbarten Prozessen und Musterprüfungen.
05 / APPLICATION DIRECTIONS
Von den Betriebsbedingungen ausgehen,
um die Funktionsoberfläche abzustimmen.
Für Maschinenteile mit Verschleiß-, Schmier- und Gleitanforderungen
kann Ni-P-Co-W in Prozessauswahl und Musterbewertung aufgenommen werden.
Lager- & Buchsenteile
Fokus auf Anlaufwiderstand sowie Reibung und Verschleiß im Dauergleiten; Passmaße nach dem Beschichten prüfen.
Zahnräder & Antriebsteile
Drehzahl, Last und Schmierölbedingungen prüfen und Reibung und Verschleiß der Kontaktflächen bewerten.
Hydraulikkolben & Gleitteile
Hubgeschwindigkeit, Medien und Dichtungsgegenstücke prüfen und Gleitwiderstand und Oberflächenverschleiß bewerten.
Obiges sind Bewertungsrichtungen; konkrete Substrate, Aufbauten und Einsatzbedingungen sind von Fachpersonal zu bestätigen.
LET’S TALK ABOUT YOUR PART
Bringen Sie die Auswahl auf Ihr Werkstück.
Nennen Sie Grundwerkstoff, Zieldicke, Betriebstemperatur und Reibbedingungen, um einen Ni-P-Co-W-Einsatzplan zu besprechen.