Oberflächenbehandlung · Prozessauswahl
HIGH PHOSPHORUS / ELECTROLESS NICKEL
Chemisch Nickel, hoher Phosphorgehalt
Verschiedene Rezepturen, getrennt gewählt.
Von der Schichtleistung bis zu Produktionsbedingungen.
Mit Fokus auf Korrosionsbeständigkeit, Funktionsschichten und kontinuierliche Produktion: Lernen Sie Prozessmerkmale, Ansatzverhältnisse und Führung jedes Produkts kennen. Wählen Sie die passende Hochphosphor-Lösung nach Grundwerkstoff, Zieldicke und Einsatzumgebung.
Standard-Ni-P-Legierungsschicht
HIGH PHOSPHORUS
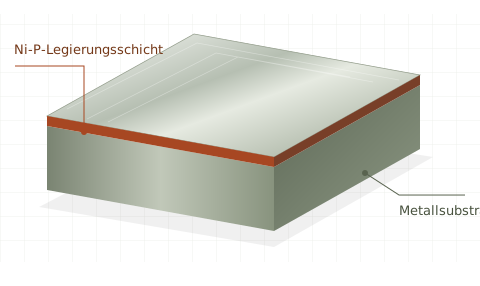
Jede mit eigenen Merkmalen und Komponenten
Abscheiderate, Härte und P-Gehalt haben jeweils eigene Grundlagen
Mit Grundwerkstoff, Dicke und realer Umgebung
Verwandter Prozess / bereichsübergreifende Auswahl
Temperaturregelbarer Typ
Temperaturregelbares Chemisch Nickel · Hinweis zum Hochphosphorbereich
Die bestehende Einteilung dieser Website: hoher P-Gehalt 10–13 %, mittlerer 5–10 %. Der im Diagramm gezeigte P-Gehalt dieses Prozesses liegt bei ca. 9–10,5 Gew.-%, variiert mit der Prüftemperatur und überspannt die Grenze mittel/hoch.
Hochphosphor-Bedingungen müssen bestimmten Temperaturen und gemessener Zusammensetzung entsprechen.
Im Prüffenster der Daten mit pH 6,00, Nickelsulfat 25,0 g/L und 70–90 ℃ erhöht steigende Temperatur die Abscheiderate und senkt P-Gehalt und Eigenspannung. Bedingungen nahe oder über 10 % können für Hochphosphorbedarf bewertet werden, doch das ganze Temperaturfenster ist nicht als hochphosphorhaltig einzustufen.
Vollständige Parameter des temperaturregelbaren Typs und seine Härte nach 300 ℃ × 1 h stehen auf der Seite mittlerer P-Gehalt. Dieser Prozess übernimmt keine Korrosionsdaten oder Salzsprühnebeldauern anderer Rezepturen dieser Seite.
Der P-Gehalt ist eine Näherungsablesung der Kurve auf S. 3 der technischen Daten des temperaturregelbaren Typs (2008.01); Abscheiderate, Spannung und Härte auf S. 2, 4 und 5. Die Einteilung dieser Website folgt den bestehenden Ni-P-Definitionen.
01 / Produktunterschiede
Jeder mit eigenem Schwerpunkt
und eigenen Prozessbedingungen.
Leistung und Rezeptur der vier Prozesse gelten jeweils separat. Der hochphosphor-angepasste Typ nutzt eine Hochphosphor-Anpassung eines Standard-Ni-P-Bades; seine Becherprüfbedingungen werden getrennt geführt.
Hochphosphor-Dauertyp
Erzielt eine Hochphosphorschicht durch erhöhtes Ansatzverhältnis und verbindet Korrosions-, Verschleiß- und Chemikalienbeständigkeit; geeignet für Prozessauswahl mit Fokus auf kontinuierliche Produktion und tägliche Badführung.
- Zwei-Komponenten-Ansatz, unterstützt automatische Analyse und Ergänzung.
- Betriebs-pH 4,80±0,10, Betriebstemperatur 85–95 ℃.
- Nach Hochphosphor-Spezifikation gewählt; reale Zusammensetzung mit Prozessbedingungen bestätigt.
12±2 μm/hFrisches Bad · 87℃
Hochphosphor-Funktionstyp
Für technische und funktionale Schichtanforderungen, mit blei- und cadmiumfreier Rezeptur. Die Anleitung nennt dichte Schicht, Druckeigenspannung, nichtmagnetische Eigenschaften und gute Lötbarkeit und liefert P-Gehalt- und Härtedaten.
- P-Gehalt der Schicht 10,6 %–12 % (Massenanteil).
- Härte im Abscheidezustand ca. 500 HV; ca. 950 HV nach 400 ℃ × 1 h.
- Neutraler Salzsprühnebel nach ASTM B117: Datenwert 1000 h unter bestimmten Bedingungen; geltende Bedingungen siehe Hinweise unten.
6–12 μm/h88℃ · pH 4.9
Hochphosphor-Korrosionsschutztyp
Klar als hochphosphorhaltiges, hochkorrosionsbeständiges chemisches Dauerbad mit bleifreier Rezeptur positioniert, erfüllt auch Verschleiß- und Chemikalienanforderungen. Ansatz- und Ergänzungsmittel sind getrennt, was die kontinuierliche Produktionsführung erleichtert.
- Zwei-Komponenten-Ansatz, unterstützt automatische Analyse und Ergänzung.
- Betriebs-pH 4,50±0,10, Betriebstemperatur 85–94 ℃.
- Für Hochphosphor-Korrosionsanwendungen; Korrosionsabnahme wird je Werkstück festgelegt.
10±2 μm/hFrisches Bad · 86℃
Hochphosphor-angepasster Typ
Auf Basis eines Standard-Ni-P-Bades entsteht eine Hochphosphorlösung durch erhöhte Reduktions-Komplexierungslösung und angepasste Temperatur. Die Bedingungen aus dem Hochphosphor-Prüfdokument werden hier verwendet; Prüfmaßstab und Ergänzungsstatus bleiben getrennt.
- Reduktions-Komplexierungslösung 140 mL/L, Nickelsalzlösung 50 mL/L, pH 4,85.
- 86 ℃, 1-L-Becher, ohne Ergänzung: gemessener P-Gehalt 10,5 %.
- Der P-Gehalt kann nach Ergänzung sinken; die Leistung in kontinuierlicher Produktion ist zu prüfen.
12,7 μm/h1-L-Becher · 86℃ · ohne Ergänzung; keine Rate der Dauerproduktion
1000 h ist ein Datenwert für neutralen Salzsprühnebel nach ASTM B117 unter bestimmten Bedingungen aus der Anleitung des Hochphosphor-Funktionstyps. Vor der Anwendung sind Grundwerkstoff, Dicke, Vorbehandlung und Bewertungskriterien zu prüfen; es ist keine einheitliche Garantie für alle Hochphosphorprozesse oder Werkstücke. Für den Dauertyp und den Korrosionsschutztyp wird keine 1000-h-Zusage gegeben.
02 / Prüffall Aluminiumteil
Chemisch Nickel mit hohem P-Gehalt auf Aluminiumteilen
Salzsäure-Abnahme & Salzsprühnebel-Morphologie
Von festgelegter Dicke und P-Gehalt bis zum Oberflächenverhalten in verschiedenen Medien. Die Ergebnisse stammen aus den bereitgestellten Falldaten eines Aluminiumteils und werden als eigenständiger Anwendungsfall gezeigt.
- Dickenaufzeichnung des Falls
- 25–28μm
- P-Gehalt-Aufzeichnung des Falls
- 10–12wt%
- Anforderung Salzsäure-Vollimmersion
- 24h / 50℃
- Morphologie nach Salzsprühnebel
- 54h
Prüfbedingungen / Abnahmeanforderungen
Salzsäure-Vollimmersion: 50 ℃, 24 Stunden
Gemäß den technischen Anforderungen des Falls aufgeführt; vorhandene Beobachtungen stehen getrennt unten.
| Prüfmedium | 50 % v/v SalzsäureVolumenanteil; die Quelle nennt in Klammern ca. 18 % w/w (Massenanteil), nicht 50 % Massenanteil. |
|---|---|
| Prüftemperatur | 50℃Mit Thermostat-Wasserbad geregelt; Prüflösungstemperatur und Badsollwert werden getrennt erfasst. |
| Eintauchart & Dauer | Proben vollständig eingetaucht, 24 hBecher mit Klarsichtfolie abgedeckt, Proben an klaren Flachbändern aufgehängt. |
| Abnahmeanforderung | Grundwerkstoff intakt; Schicht ohne Ablösung, Blasen und Verfärbung. |
| Methodengrundlage | Quelle nennt ASTM G31Konzentration, Temperatur und Dauer sind technische Anforderungen dieses Falls und keine von diesem Leitfaden einheitlich vorgeschriebenen Bedingungen. |
Fallergebnis / Salzsäure 24 h
Grundwerkstoff intakt; keine Ablösung, Blasen oder Verfärbung der Schicht beobachtet.
Der Originaltext des Falls verzeichnet obiges Ergebnis nach 24 Stunden Vollimmersion in Salzsäure. Die technischen Anforderungen stehen oben; Prüfschlüsse und tatsächliche Temperatur richten sich nach den Originalprotokollen.
Salzsprühnebel / 54 h
Nach 54 Stunden wurde die Morphologie der Funktionsfläche erfasst.
Auf dem Ergänzungsfoto ist die gezeigte Vorderseite durchgehend silbergrau ohne deutliche Ablösung oder Blasen. Gezeigt ist das Probenaussehen; die vollständige Korrosionsbewertung richtet sich nach den Originalprotokollen.
Salzsäure-Vollimmersion und Salzsprühnebel sind zwei verschiedene Prüfungen. Obige Daten gelten nur für diesen Fall, nennen keinen bestimmten Prozesstyp und sind keine gemeinsamen Garantiewerte der Produkte dieser Seite.
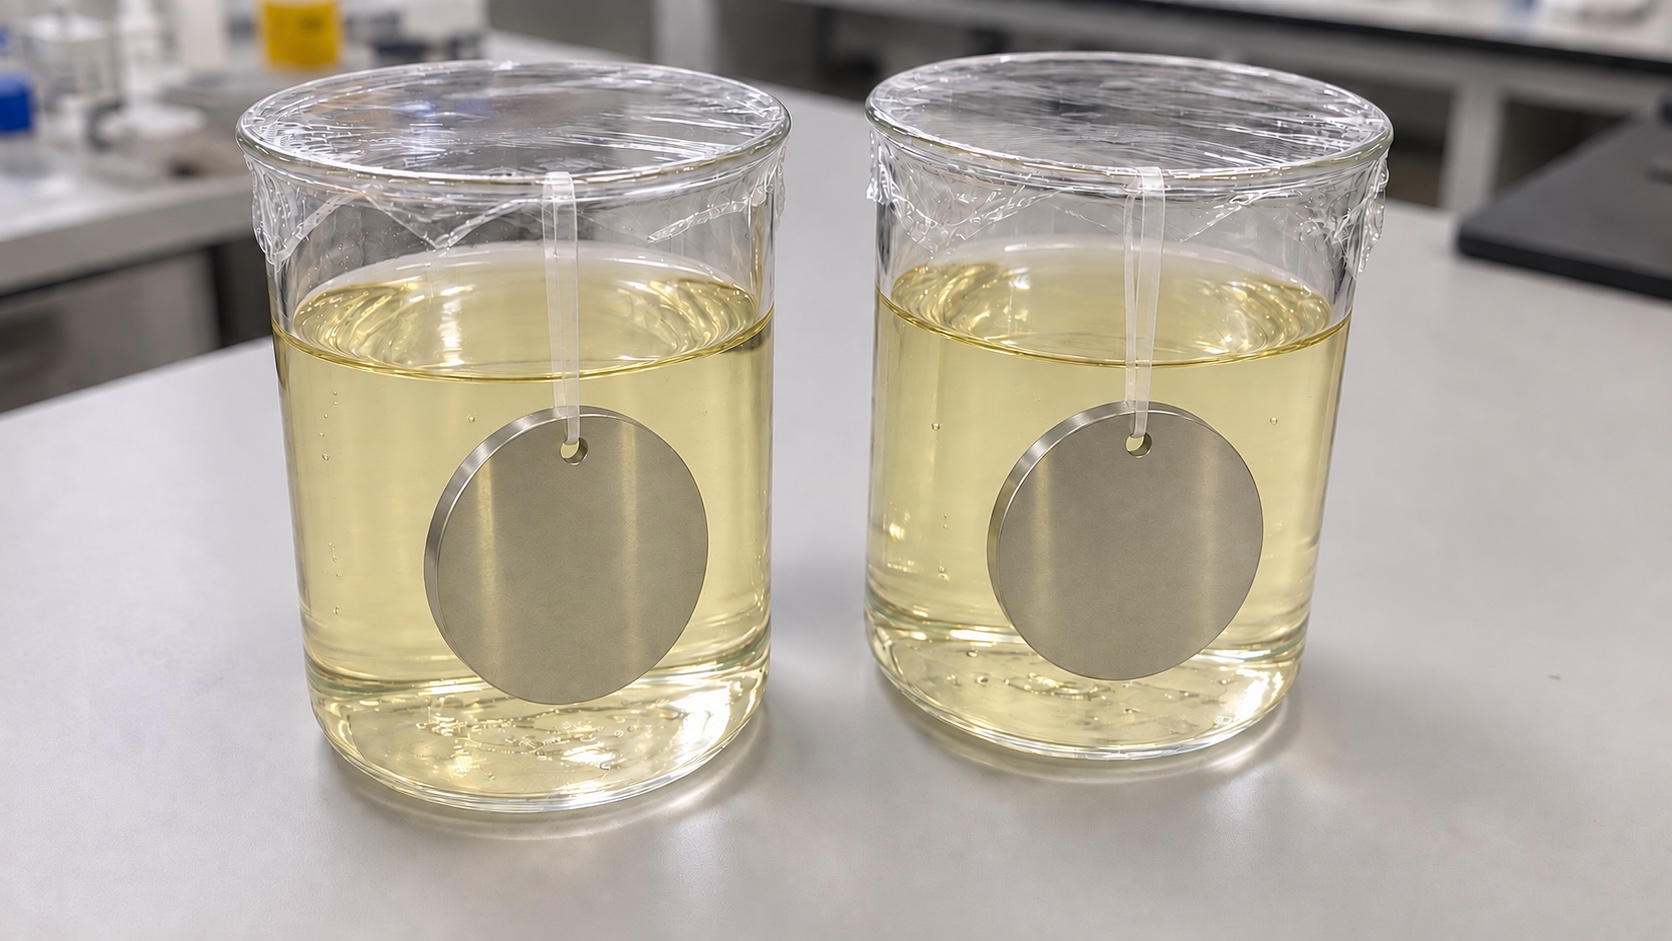
Salzsäure-Vollimmersion & Aufhängung
Klare Flachbänder führen durch die Aufhängelöcher, die Proben sind vollständig in der Prüflösung im Becher eingetaucht. Beide Bechermündungen tragen dieselbe klare Folie; die Darstellung zeigt den Aufbau vor der Temperierung im Wasserbad.
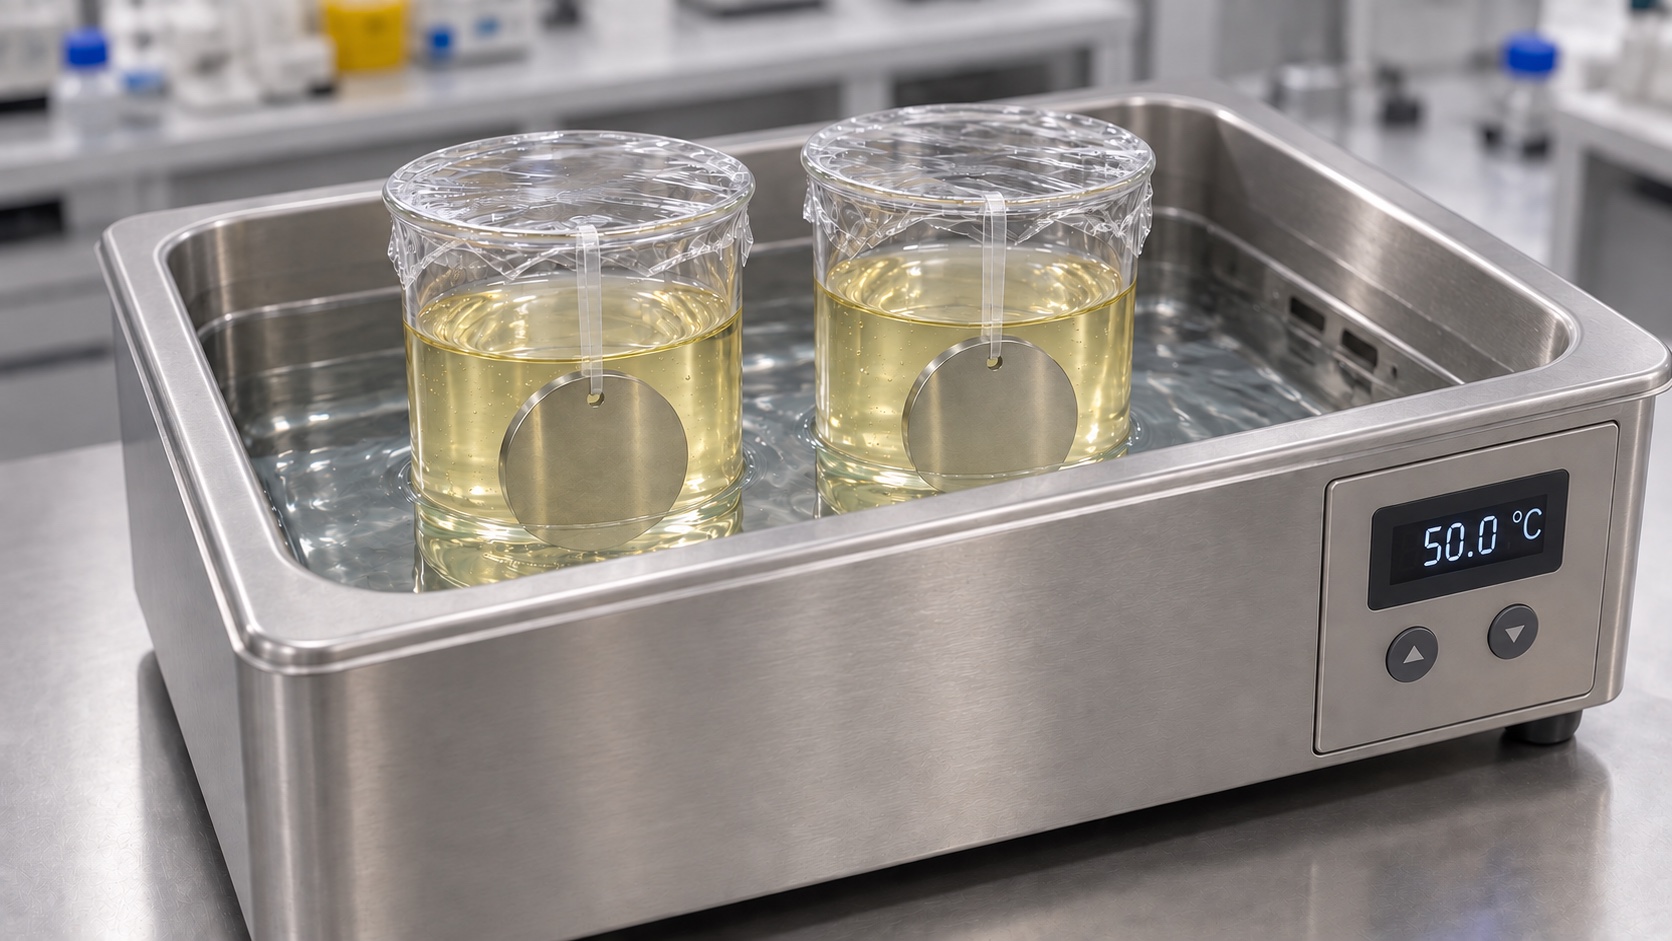
Temperatur über Thermostat-Wasserbad geregelt
Dieselben abgedeckten Becher stehen mit denselben Flachbändern in einem Wasserbad. Das Bedienfeld zeigt 50 ℃, entsprechend der 24-Stunden-Vollimmersion; die tatsächliche Lösungstemperatur richtet sich nach den Temperaturprotokollen.
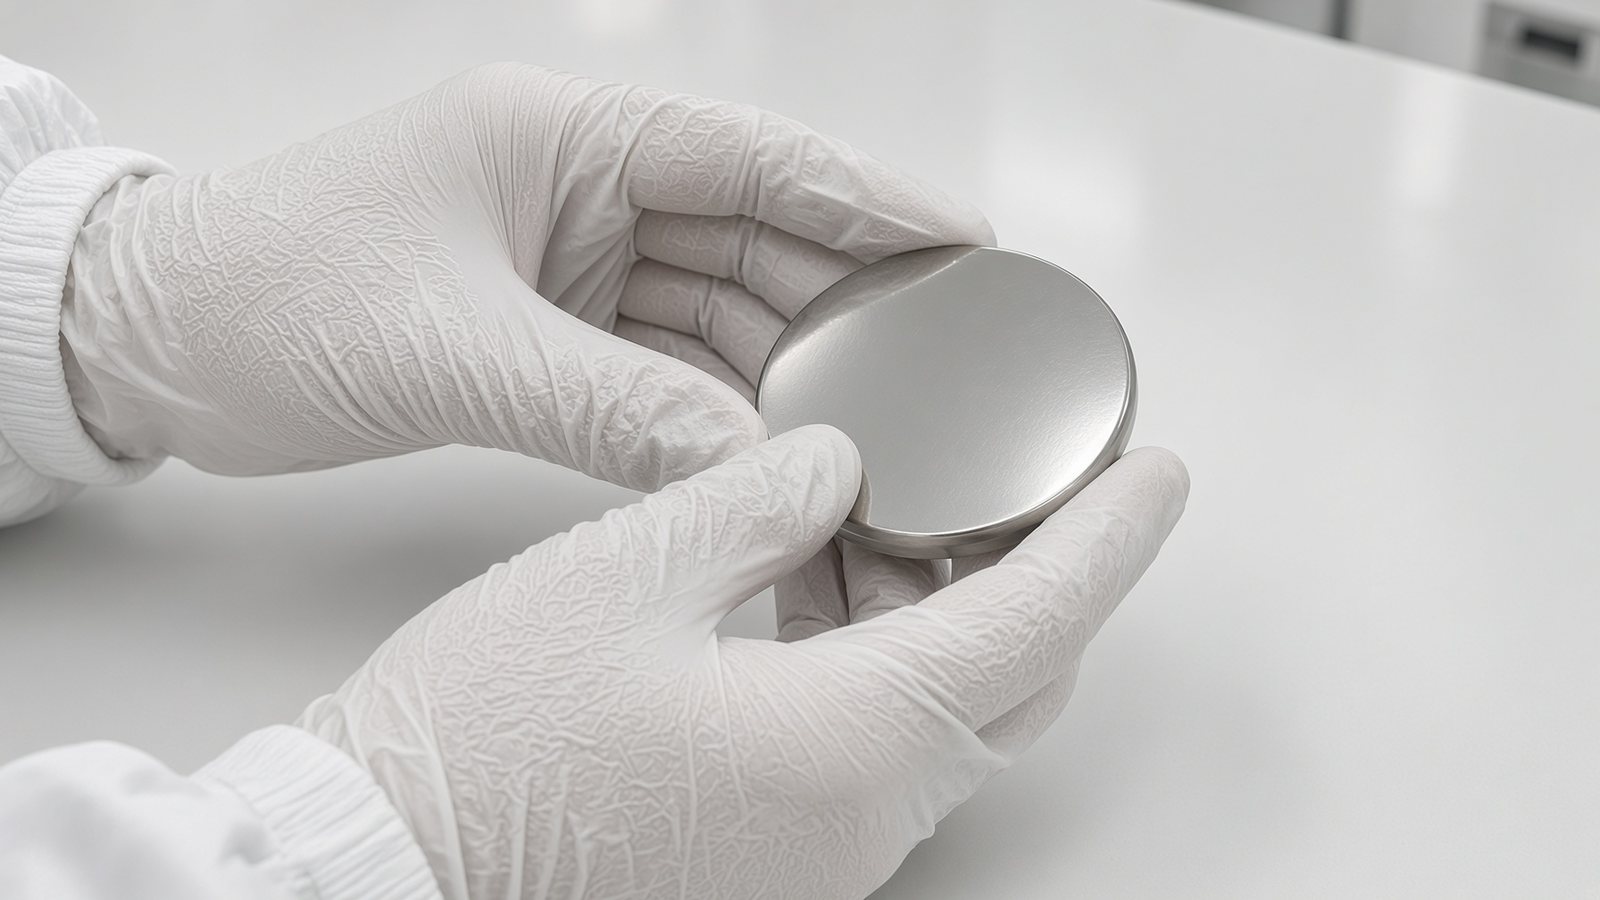
Durchgehende hell-silberne Schicht
Zeigt die Funktionsfläche durchgehend intakt ohne deutliche Blasen, großflächige Verfärbung oder Ablösung. Die Schichtdicke des Falls beträgt 25–28 μm.
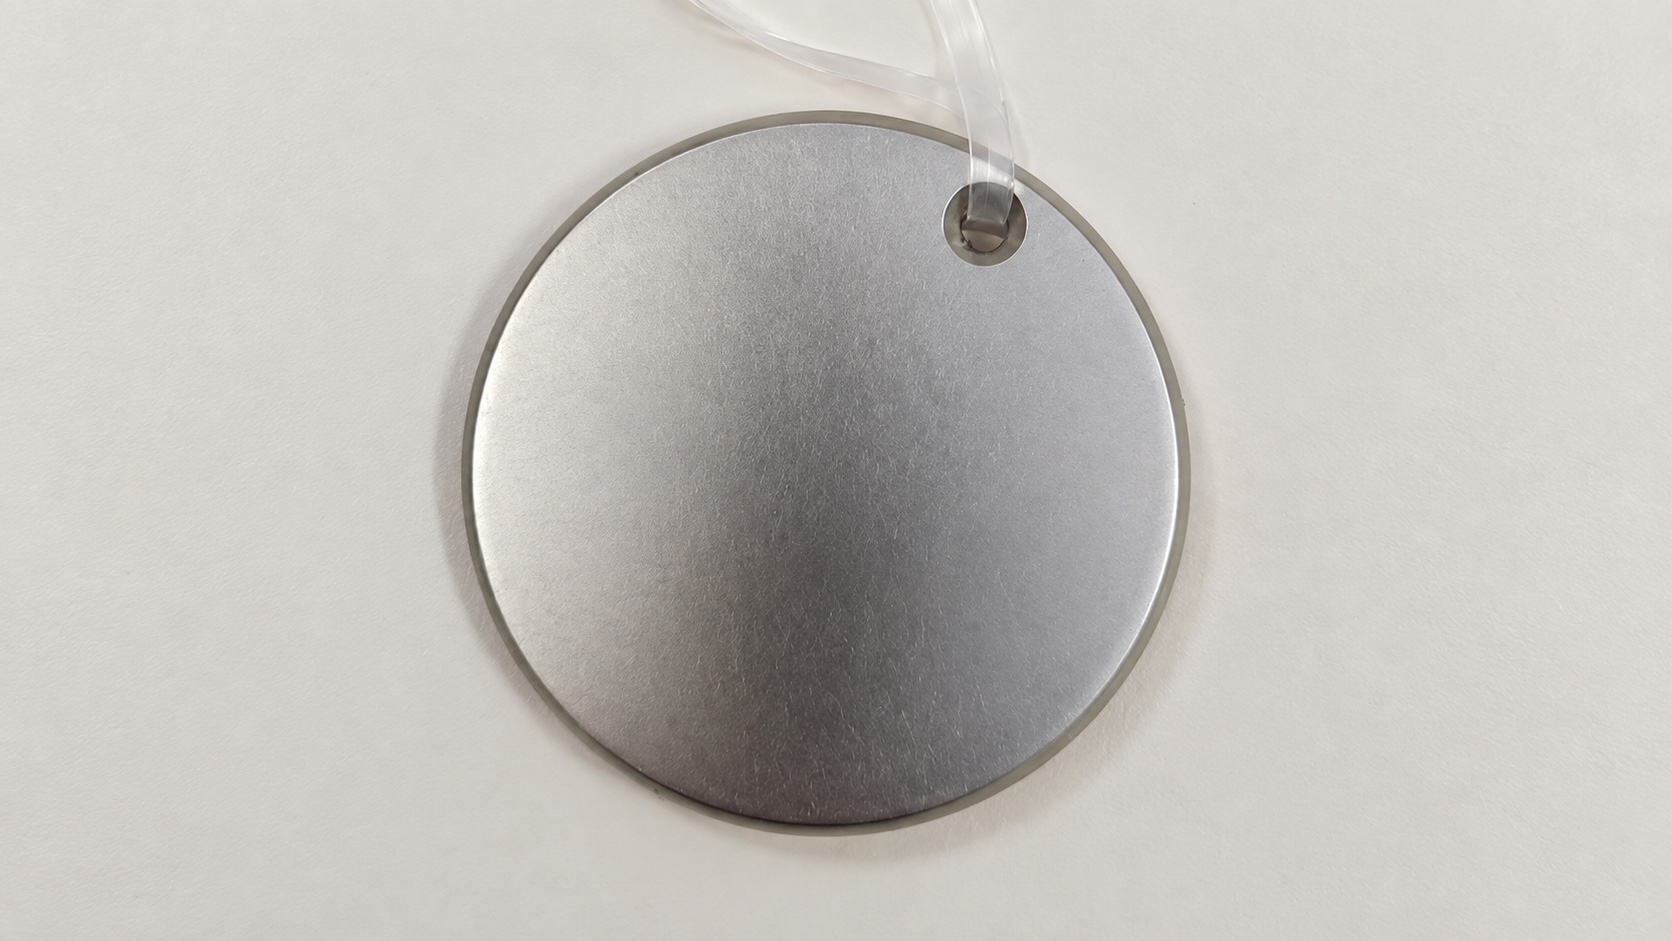
Probenaussehen nach 54 Stunden
Hintergrund und Bildaufbau aus dem ergänzenden Foto nach der Prüfung. Das runde Loch oben ist das Aufhängeloch; die klare Aufhängelinie und die silbergraue Funktionsfläche bleiben erhalten.
Abb. 1–3 veranschaulichen Prozess und Funktionsfläche; Abb. 4 ist eine KI-gestaltete Darstellung auf Basis des ergänzenden Fotos nach 54 Stunden, kein unbearbeitetes Original. Die Bilder erläutern Prozess und Optik; Prüfschlüsse richten sich nach den Originalprotokollen.
Weitere Prüfanforderungen ansehenDicke, P-Gehalt, Haftung, Porosität & Härte
| Schichtdicke | Prüfanforderungen gemäß ZeichnungDie 25–28 μm auf dieser Seite sind nur die ursprüngliche Dickenaufzeichnung des Falls. Die Quelle nennt Mikrometer-, mikroskopische und Röntgenverfahren; Röntgen-Dickenmessung entspricht ASTM B568. |
|---|---|
| Oberflächenrauheit | Gemäß Zeichnung, mit Rauheitsmessgerät gemessenQuelle nennt ASME B46.1; Ra-/Rz-Grenzen gemäß Zeichnung. |
| P-Gehalt | 10–12 Gew.-%, gemessen mit EDSQuelle nennt ISO 4527; dies ist der geforderte Bereich, kein neues Prüfzertifikat. |
| Haftung | Haftung unter vereinbarten Thermoschockbedingungen geprüftQuelle nennt ASTM B571; Anzahl der Thermoschocks, Haltezeit, Abkühlung und Beobachtung gemäß Projektprozessdokumenten. |
| Porosität | Keine roten Punkte dürfen beobachtet werdenQuelle nennt ISO 4527; vollständige Prüfbedingungen gemäß Prozessdokumenten. |
| Mikrohärte | 400–525 HK, Last 100 gQuelle nennt ASTM B578; HK ist Knoop-Härte und nicht gleich HV. |
| Exposition in Salzsäureatmosphäre | Kontrollierte Raumtemperaturumgebung, 24-h-Screening und 22 Tage DauerexpositionProjektanforderung: keine Blasen, kein Lochfraß, keine Verfärbung; dies nennt die Anforderung und bedeutet nicht, dass die 22-Tage-Prüfung bestanden wurde. |
Obiges sind Auszüge aus Projektprüfanforderungen und bedeuten nicht, dass jeder Punkt gemessen und bestanden wurde. Prüfergebnisse und Abnahmeschlüsse richten sich nach den Originalprotokollen.
03 / Parametervergleich
Ein Datenvergleich, kein allgemeines Leistungsversprechen
Jede Zahl gilt nur für den genannten Prozess und die Prüfbedingungen. Ansatzverhältnis, pH, Temperatur und Ergänzungssystem gehören zusammen; Härte-, Abscheideraten- und Salzsprühnebeldaten verschiedener Rezepturen sind nicht übertragbar.
Auf schmalen Bildschirmen seitlich wischen, um die Parameter jedes Produkts zu sehen →
| Vergleichspunkt | Hochphosphor-Dauertyp | Hochphosphor-Funktionstyp | Hochphosphor-Korrosionsschutztyp | Hochphosphor-angepasster Typ |
|---|---|---|---|---|
| P-Gehalt der Schicht | Hochphosphor-SpezifikationGemäß Prozessanforderungen an die Zusammensetzung bestätigt | 10,6 %–12 %Massenanteil | Hochphosphor-SpezifikationGemäß Prozessanforderungen an die Zusammensetzung bestätigt | 10,5 %gemessen unter festgelegten Becherbedingungen¹ |
| Abscheiderate | 12±2 μm/hFrisches Bad, 87 ℃, pH 4,80±0,10 | 6–12 μm/h88℃、pH 4.9 | 10±2 μm/hFrisches Bad, 86 ℃, pH 4,50±0,10 | 12,7 μm/h1-L-Becher, 86 ℃, ohne Ergänzung¹; keine Rate der Dauerproduktion |
| Härtedaten | Gemäß den Daten und Prüfbedingungen dieses Produkts bestätigt | Abscheidezustand ca. 500 HV ca. 950 HV nach 400 ℃ × 1 hGilt nur für den Hochphosphor-Funktionstyp | Gemäß den Daten und Prüfbedingungen dieses Produkts bestätigt | Getrennt nach dem Hochphosphor-Anpassungsschema geprüft |
| Salzsprühnebeldaten | Keine 1000-h-ZusageGemäß diesem Produkt und konkreten Werkstückbedingungen geprüft | ASTM B117, 1000 hDatenwert unter bestimmten Bedingungen der Anleitung; Grundwerkstoff, Dicke, Vorbehandlung und Bewertungskriterien sind zu prüfen; keine einheitliche Garantie | Keine 1000-h-ZusageGemäß diesem Produkt und konkreten Werkstückbedingungen geprüft | Salzsprühnebeldaten anderer Produkte werden nicht übernommen |
| Betriebstemperatur | 85–95℃ | 82–88℃typisch 87℃ | 85–94℃ | 86 ℃ gemessenEinzelne Becherprüfbedingung; Produktionsbereich gemäß Prozessdokumenten bestätigt |
| pH | 4,80±0,10Betriebswert; nach Ansatz einstellen | 4,5–5,2typisch 4,9; 5,2 für Aluminiumteile | 4.50±0.10 | 4,85Hochphosphor-Prüfwert |
| Nickelkonzentration im Bad² | 24,0±2 g/LNickelsulfat-Hexahydrat | 5,5–6,5 g/Lmetallisches Nickel; typisch 6,0 g/L | 20,0±2 g/LNickelsulfat-Hexahydrat | 22,5±2 g/LReferenzwert Nickelsulfat-Hexahydrat des Basisbades |
| Ansatzmengen der Komponenten³ | Reduktions-Komplexierungslösung: 140 mL/L Nickelsalzlösung: 60 mL/LProduktspezifische Ansatzkomponenten |
Nickelsalz-Additiv: 60 mL/L Ansatz-Additiv: 150 mL/LProduktspezifische Ansatzkomponenten |
Reduktionsmittellösung: 200 mL/L Nickelsalzlösung: 50 mL/LProduktspezifische Ansatzkomponenten |
Reduktions-Komplexierungslösung: 140 mL/L Nickelsalzlösung: 50 mL/LHochphosphor-Referenzverhältnis |
| Ergänzungssystem | Nickelsalzlösung + Reduktions-KomplexierungslösungLetztere wird mit dem 1,1-Fachen der ersteren ergänzt | Nickelsalz + ReduktionsmittelErgänzung nach Analyse des Nickelverbrauchs | Nickelsalz + ReduktionsmittelGleiche Ergänzung gemäß Analyseregeln dieses Produkts | Nickelsalz + ReduktionsmittelReferenz Basissystem; Hochphosphor-Erhalt ist neu zu prüfen |
- Die 10,5 % P-Gehalt und 12,7 μm/h des hochphosphor-angepassten Typs gehören zur selben Prüfgruppe mit Reduktions-Komplexierungslösung 140 mL/L, Nickelsalzlösung 50 mL/L, pH 4,85, 86 ℃, 1-L-Becher und ohne Ergänzung. 12,7 μm/h ist keine Rate der Dauerproduktion; Raten bei verschiedenen Temperaturen und Badaltern eignen sich nicht für ein direktes Ranking.
- Nickelsulfat-Hexahydrat (NiSO₄·6H₂O) und metallisches Nickel sind unterschiedliche Konzentrationsbasen, daher sind die Tabellenwerte nicht direkt vergleichbar; die Nickelsalzkonzentration des angepassten Typs stammt aus der Basisbadanleitung und ist kein eigenständiges Ergebnis der Hochphosphorprüfung.
- Ansatzmengen gelten je Liter fertiger Arbeitslösung, mit Wasser auf Gesamtvolumen aufgefüllt; die Komponenten jedes Produkts sind eigenständig. Die Tabelle dient der Auswahl; Ansatz und Ergänzung folgen den vollständigen Prozessdokumenten.
04 / Anwendungsauswahl
Grenzen Sie die Auswahl nach Ihrem Bedarf ein.
Zuerst die Schlüsselleistung festlegen, dann die Linienbedingungen. Unten Auswahlrichtungen aus vorhandenen Daten; endgültig bestätigt wird durch Probebeschichtung realer Werkstücke.
Klare Schichtleistungsdaten benötigt
Fokus auf P-Gehalt, Härte, nichtmagnetische Eigenschaften oder anschließendes Löten.
P-Gehalt- und Wärmebehandlungshärtedaten liegen vor; Korrosionsprüfungen werden nach realem Grundwerkstoff, Dicke und Umgebung vereinbart, konkrete Anforderungen geprüft.
Schwerpunkt Korrosionsbeständigkeit und kontinuierliche Produktionsführung
Ausgewogen zwischen Funktionsschicht, Badanalyse und täglicher Ergänzung.
Beide sind als hochphosphorhaltig positioniert, unterscheiden sich aber in Betriebs-pH, Nickelsalzkonzentration und Ergänzungskomponenten; nach vorhandenen Linienbedingungen wählen.
Hochphosphorprozess auf Basis eines Standard-Ni-P-Basisbades bewerten
Eine Standard-Ni-P-Schicht durch Anpassen von Ansatzverhältnis und Temperatur bewerten.
Von den Becherprüfbedingungen ausgehen und P-Gehalt, Rate und Leistung nach Maßstabsvergrößerung und kontinuierlicher Ergänzung erneut prüfen.
05 / Hochphosphor-Anpassungsschema
Hochphosphor-angepasster Typ · Ansatzreferenz
Folgende Bedingungen gelten nur für das Standard-Ni-P-Hochphosphorschema des angepassten Typs. Das Ansatzverhältnis stammt aus den Hochphosphor-Prüfdaten, Prüfbedingungen bleiben erhalten.
| Reduktions-Komplexierungs-AnsatzlösungReduktionsmittel, Komplexbildner, Stabilisator | 140 mL/LIn den Hochphosphor-Daten empfohlene Menge |
|---|---|
| Nickelsalz-AnsatzlösungNickelsalz, Komplexbildner | 50 mL/LAbgestimmt auf obige Menge Reduktions-Komplexierungslösung |
| pH | 4,85Zugehöriger Prüfwert |
| Temperatur | 86 ℃ (Messbedingung)Die Daten empfehlen unter 86 ℃ zu bleiben; das gesamte Temperaturfenster ist noch zu prüfen |
| P-Gehalt / Abscheiderate | 10,5 % / 12,7 μm/hErgebnisse derselben Gruppe bei 86 ℃, 1-L-Becher, ohne Ergänzung; 12,7 μm/h ist keine Dauerproduktionsrate |
| Ansatzwasser | Auf Gesamtarbeitsvolumen auffüllenNach dem Ansetzen gut mischen; pH und Konzentration messen |
Nach erhöhter Reduktions-Komplexierungsmenge kann der Ansatz-pH hoch sein; die Daten empfehlen Einstellung mit verdünnter Schwefelsäure. Der P-Gehalt wurde mit wellenlängendispersiver Röntgenfluoreszenz, die Rate mit der Gewichtsmethode gemessen.
Nach kontinuierlicher Ergänzung ist der Erhalt des hohen P-Gehalts noch zu bestätigen.
Die Ergebnisse stammen aus Becherversuchen ohne Ergänzung und weisen darauf hin, dass der P-Gehalt nach Ergänzung sinken kann. Vor der Serie sind P-Gehalt, Rate und Schichtleistung unter realer Beladung, Badalter und Ergänzung zu prüfen.
Referenz tägliche FührungAufklappen für Basisbadkonzentration, Ergänzung und Überwachungspunkte
Folgendes stammt aus der Basisbadanleitung zur Prozessbestätigung; Dauerbetriebsbedingungen nach Hochphosphor-Anpassung sind gesondert zu prüfen.
Nickelsalzkonzentration
Referenzwert des Basisbades: Nickelsulfat-Hexahydrat (NiSO₄·6H₂O) 22,5±2 g/L. Dies ist eine Nickelsalzkonzentration und nicht als Konzentration an metallischem Nickel zu verwenden.
Ergänzungskomponenten
Das Basissystem ergänzt Nickelsalz- und Reduktionsmittelkomponente getrennt. Mengen richten sich nach Analyseergebnissen, pH und P-Gehalt der Schicht werden mitgeprüft.
Prozessaufzeichnungen
Temperatur, pH, Konzentration und Badalter erfassen; bei Ansatz, Ergänzung und verschiedenen Produktionsphasen Proben ziehen, um Rate, P-Gehalt und Schichtqualität an realen Werkstücken zu prüfen.
06 / FAQ
Erst Produktunterschiede verstehen, dann entscheiden.
Warum müssen Parameter auch innerhalb der Hochphosphorrichtung getrennt bleiben?
Jeder Prozess nutzt eigene Komponenten, Ansatzverhältnisse und Ergänzungsmethoden, und auch Schichtleistung und Prüfbedingungen unterscheiden sich. Der Betriebs-pH des Dauertyps ist 4,80±0,10, der des Korrosionsschutztyps 4,50±0,10; der angepasste Typ nutzt eigene Prüfbedingungen. Ein Datensatz kann nicht geteilt werden.
Was unterscheidet den Hochphosphor-Dauertyp vom Korrosionsschutztyp?
Der Dauertyp erzielt hohen P-Gehalt durch erhöhtes Ansatzverhältnis mit Reduktions-Komplexierungs- und Nickelsalz-Ansatzlösungen, bei 24,0±2 g/L Nickelsulfat-Hexahydrat. Der Korrosionsschutztyp ist klar als hochphosphorhaltig und hochkorrosionsbeständig positioniert, bleifrei, mit getrennten Reduktionsmittel- und Nickelsalzlösungen bei 20,0±2 g/L. Beide unterstützen kontinuierliche Führung, keiner ist allein nach Abscheiderate besser.
Warum sind die Parameter des angepassten Typs als Becherversuch gekennzeichnet?
Der bereitgestellte Hochphosphorbericht nutzte einen 1-L-Becher bei 86 ℃ ohne Ergänzung und erhielt 10,5 % P und 12,7 μm/h. Diese Rate ist keine Dauerproduktionsrate. Der Bericht weist darauf hin, dass der P-Gehalt nach Ergänzung sinken kann; die Leistung unter kontinuierlicher Ergänzung ist vor der Serie zu bestätigen.
Sonderfunktionen & Grundwerkstoffe
Chemische Systeme für andere Anwendungen ansehen.
Ni-P-W für Dünnschichtwiderstände →
Neutrales Niedertemperatur-Chemisch Nickel für Glas & Keramik →
Übergeben Sie Ihre Anforderungen an AUTRA-Ingenieure
Nennen Sie Grundwerkstoff, Zielleistung und Menge oder Ihre vorhandenen Tanks und Produktionsbedingungen; ein Ingenieur bestätigt die passende Lösung.