

ELECTROLESS NICKEL · EQUIPMENT
化学镀镍
设备与配套
让镀液管理与生产准备更有序。
从循环过滤、自动分析补给,到建浴与槽体钝化,围绕化学镀镍生产过程配置设备。结合槽液规模、药水体系与现场条件,规划各环节的衔接。
围绕镀液管理,配置核心设备
循环净化、状态管理与作业准备,各有对应的设备功能。
01 / FILTRATION · SFVP
循环过滤泵
持续循环,让镀液保持洁净。
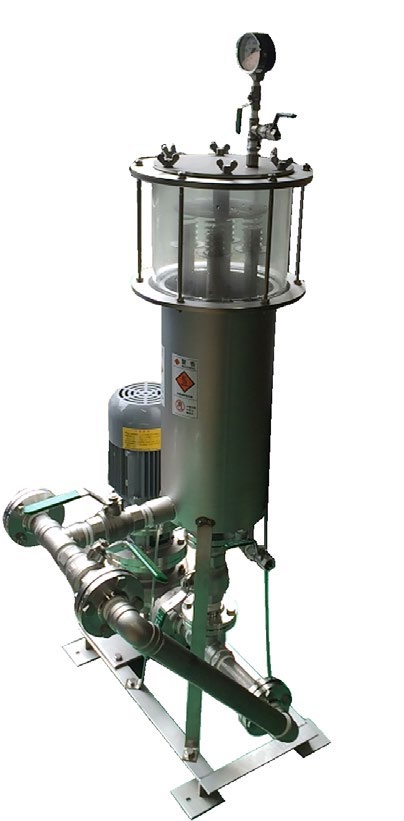
用于高温化学镀镍作业中的镀液循环,过滤异物、灰尘等杂质,帮助维持镀液洁净度与镀覆质量。
- 循环与过滤同步进行在镀液循环过程中持续去除杂质。
- 无需拆解即可观察通过透明过滤罩检查过滤状态,便于操作与维护。
- 专用防析出结构针对化学镀镍工艺设计,采用专用结构抑制镀层沉积。
- 不锈钢结构产品目录所列设备采用全不锈钢结构,并配有特殊干密封。
SFVP 系列标准规格参考
按镀槽容量比较流量、过滤面积与电机功率。
左右滑动可查看完整参数 →
| 型号 | 流量¹ L/min | 适用镀槽容量 L | 过滤面积 m² | 电机功率 kW |
|---|---|---|---|---|
| SFVP-I | 60(80) | 100–500 | 0.65 | 0.75 |
| SFVP-II | 90(110) | 500–1,000 | 1.30 | 0.75 |
| SFVP-III | 130(160) | 1,000–1,500 | 2.60 | 1.5 |
| SFVP-IV | 260(300) | 1,500–3,000 | 3.90 | 2.2 |
¹ 流量保留原资料的括号标注;两组数值的适用条件未说明,选型时需确认。标准电机电源为 200 V、三相,现场供电配置需单独核对。
查看接口与重量
| 型号 | 入口 / 出口 | 重量 |
|---|---|---|
| SFVP-I | 32A / 20A | 80 kg |
| SFVP-II | 32A / 25A | 100 kg |
| SFVP-III | 40A / 32A | 125 kg |
| SFVP-IV | 50A / 40A | 150 kg |
更大槽体:资料另列有面向最大 5,000 L 镀槽的大容量配置,具体工艺与方案另行确认。用于硝酸输送时,需确认介质条件与设备配置。
02 / ANALYSIS & REPLENISHMENT · SACP
自动分析补偿装置
把镀液状态与补给管理衔接起来。
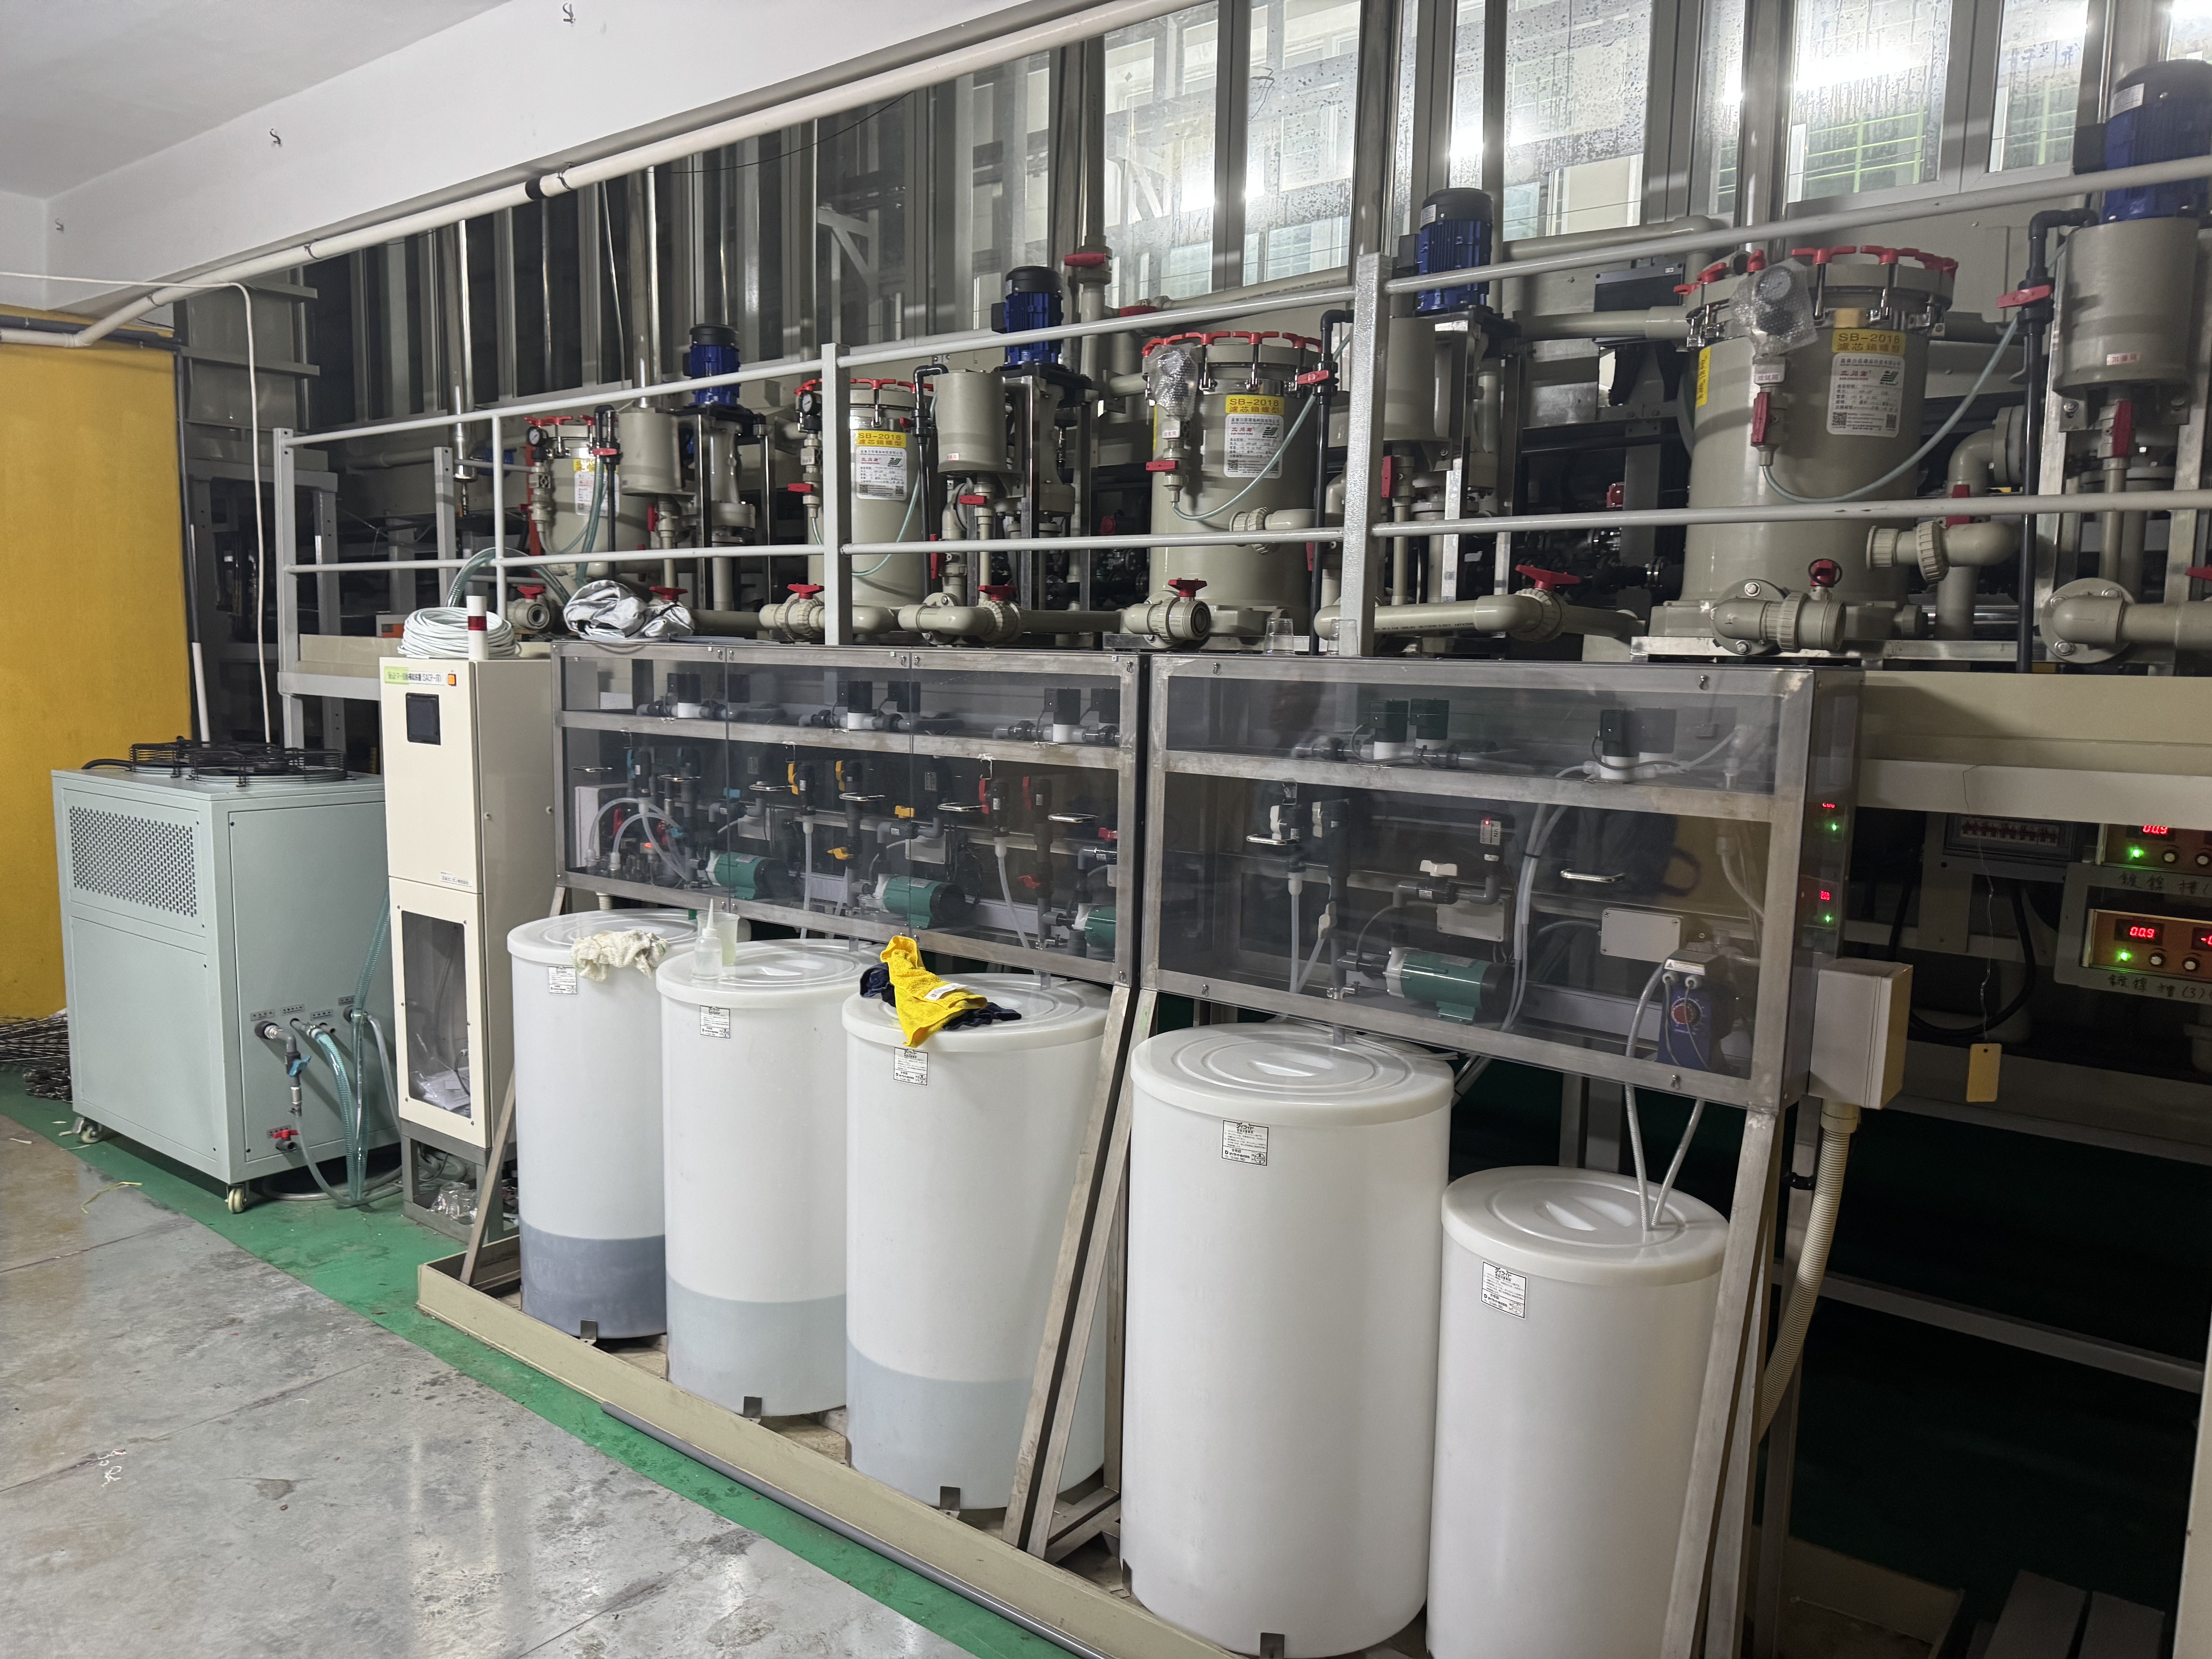
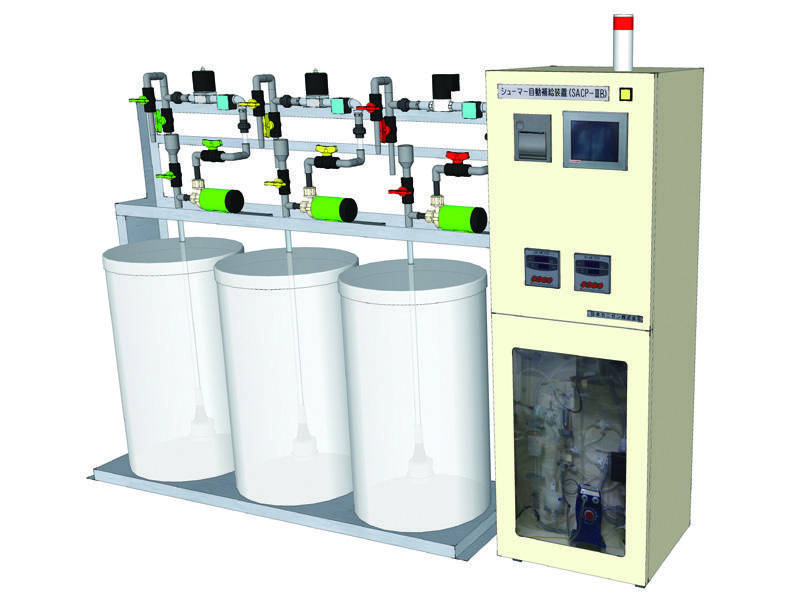
围绕镀液浓度、pH 值与温度进行管理、控制和自动补给,支持生产过程中的镀液状态管理。
- 流量计补偿采用流量计进行补给控制。
- 运行信息留存支持运行数据、警报数据和设定值的打印与记录。
- 按需扩展功能可选配 pH 自动校正及向室内计算机传输数据的功能。
03 / AUTOMATION
自动建浴与硝酸钝化系统
从槽体准备到建浴升温,衔接作业环节。
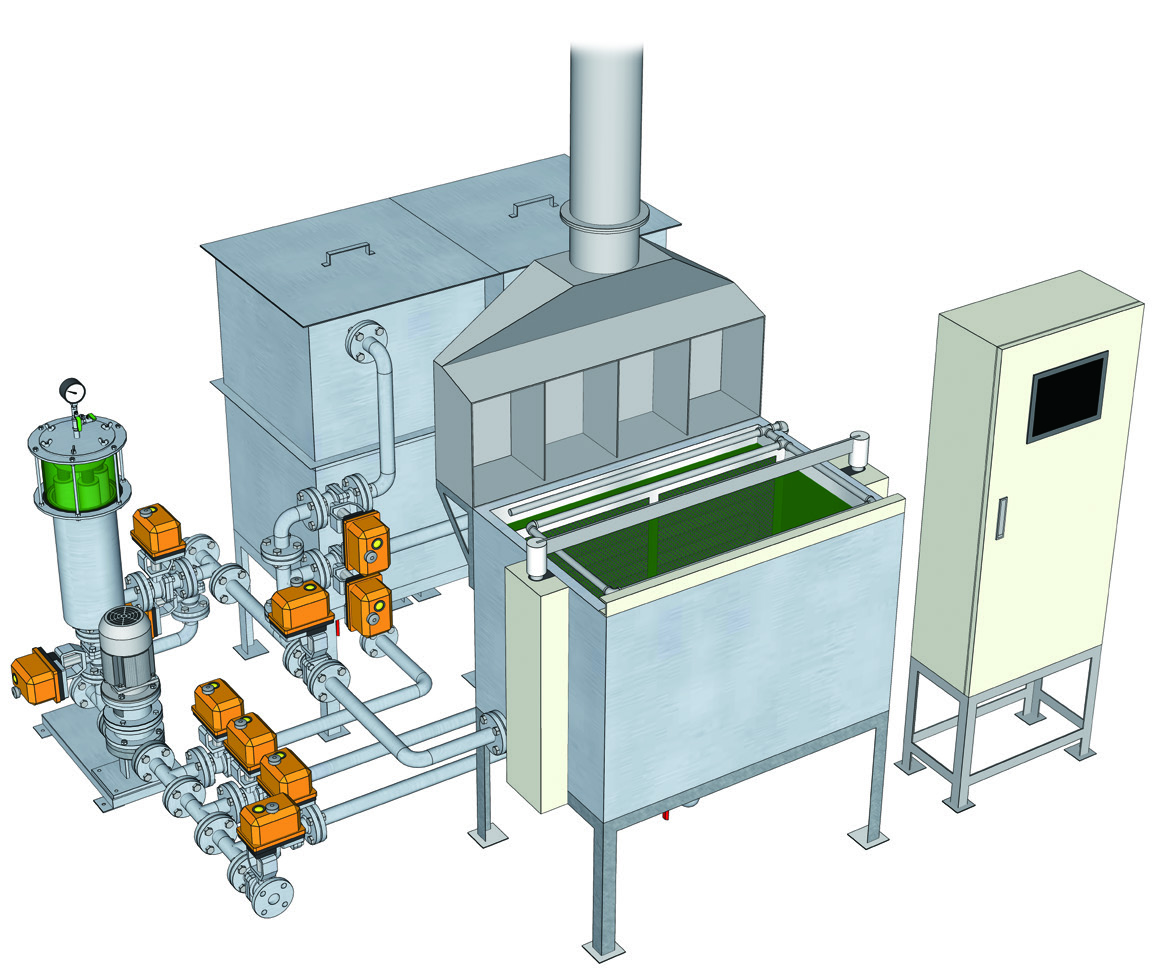
通过自动阀门与控制系统,将槽体硝酸钝化、建浴和镀液加温纳入自动化管理,减少手动阀门操作。结合现场物联网应用,可实现运行状态可视化,减少人为操作失误。
完成镀槽钝化,准备后续作业。
通过自动控制衔接建浴环节。
在作业前完成镀液升温准备。
槽体与辅助设备,协同配套
镀槽承担镀覆作业,硝酸槽服务于槽体钝化,备用槽用于清洗与钝化期间临时盛放镀液。
| 配套项目 | 参考配置 | 功能与用途 |
|---|---|---|
| 镀槽 | SUS316 / SUS304 不锈钢;船底型或 R 型槽底,内表面镜面研磨 | 结合工件与生产条件配置镀覆作业空间 |
| 硝酸槽与备用槽 | SUS316 / SUS304 不锈钢,按工艺配置容量与管路 | 分别用于镀槽钝化配套,以及维护期间临时盛放镀液 |
| 加热与搅拌 | 蒸汽管道间接加热;配套空气搅拌管道 | 满足镀液加温与搅拌需求 |
| 温度与液位管理 | 温度调节器、液面调整器 | 支持槽液温度与液面管理 |
| 其他辅助设备 | 摇动装置、用于防止析出的恒压装置等 | 根据工件和工艺要求选配 |
展开查看槽体设计参考参数
| 项目 | 目录参考值 | 对应部位或条件 |
|---|---|---|
| 分隔金属网 | 100–150 目 SUS 金属网 | 镀槽与加热槽之间 |
| 加热蒸汽压力 | 0.15–0.20 MPa | 蒸汽加热配套 |
| 液面上方预留空间 | 120–150 mm | 镀液液面至槽顶端 |
以上为槽体设计参考,不是每台设备的固定规格。槽体尺寸、容量和具体设计条件需结合实际工艺确认。
设备选型,从生产条件开始
明确以下信息,便于讨论单机配置、既有产线改造或配套系统方案。
槽液与药水
槽液体积、药水体系、工作温度,以及当前补给和换槽方式。
工件与产能
工件材质、尺寸、装载方式、批次节奏与预期处理量。
现场配套
可用空间、槽体布局、管路走向,以及水、电、蒸汽和排风条件。
自动化目标
过滤、自动补给、建浴钝化、运行记录或数据传输的具体需求。
泵的标准规格可参考上表;过滤精度、补给精度、外形尺寸与实际供货配置,按具体设备与项目方案确认。
把需求交给奥川工程师
提供基材、目标性能与数量,或现有槽体和生产条件,由工程师确认适用方案。