

表面处理 · 工艺选型
HIGH PHOSPHORUS / ELECTROLESS NICKEL
高磷化学镍
不同配方,分别选型。
从镀层性能,到生产条件。
围绕耐蚀、功能性镀层与连续生产需求,分款了解工艺特点、建浴配比和管理方式。结合基材、目标膜厚与使用环境,选择适合的高磷方案。
普通镍磷合金镀层
HIGH PHOSPHORUS
各款保留自己的特点与组分
镀速、硬度与磷含量各有依据
结合基材、膜厚与实际环境
相关工艺 / 跨范围选型
温度调节型
温度调节型化学镍 · 高磷范围说明
本站原有高磷分类为 10–13%,中磷为 5–10%。该工艺的图示磷含量约 9–10.5 wt%,随测试温度变化,跨越中磷与高磷边界。
高磷工况需对应具体温度与实测成分。
在 pH 6.00、硫酸镍 25.0 g/L、70–90℃ 的资料测试窗口内,升温时镀速提高、磷含量和内部应力降低。接近或超过 10% 的工况可按高磷需求评估,但不能将整个温度窗口都认定为高磷。
温度调节型 的完整参数及 300℃ × 1 h 热处理硬度说明集中放在中磷页。此工艺不沿用本页其他配方的耐蚀数据或盐雾时长。
磷含量为 温度调节型 技术资料(2008.01)第 3 页曲线近似读数;镀速、应力与硬度分别见第 2、4、5 页。本站分类沿用原有镍磷资料定义。
01 / 产品区别
各有侧重,
也各有独立的工艺条件。
四款工艺的性能与配方分别对应。高磷调整型采用普通镍磷高磷调整方案,并单独保留烧杯试验条件。
高磷连续型
通过提高建浴比例获得高磷镀层,兼顾耐腐蚀、耐磨损与耐化学药品性能,适合关注连续生产及日常槽液管理的工艺选型。
- 双组分建浴,支持自动分析与补加。
- 运行 pH 4.80±0.10,操作温度 85–95℃。
- 按高磷规格选型,实际成分随工艺条件确认。
12±2 μm/h新建浴 · 87℃
高磷功能型
面向工程与功能性镀层需求,采用无铅无镉配方。说明书列有致密镀层、压应力、无磁性及良好焊接性,并提供磷含量与硬度数据。
- 镀层磷含量 10.6%–12%(质量分数)。
- 镀态硬度约 500 HV;400℃ × 1 h 后约 950 HV。
- 特定条件下的 ASTM B117 中性盐雾资料值为 1000 h,适用条件见下方说明。
6–12 μm/h88℃ · pH 4.9
高磷耐蚀型
明确以高磷、高耐腐蚀连续化学镀液定位,采用无铅配方,兼顾耐磨与耐化学药品需求。建浴剂和补给剂分别设置,便于连续生产管理。
- 双组分建浴,支持自动分析与补加。
- 运行 pH 4.50±0.10,操作温度 85–94℃。
- 面向高磷耐蚀应用,按工件确定耐蚀验收要求。
10±2 μm/h新建浴 · 86℃
高磷调整型
以普通镍磷镀液为基础,通过提高 还原络合液 建浴用量并调整温度形成高磷方案。这里采用高磷化验证文件的条件,单独保留试验规模与补加状态。
- 还原络合液 140 mL/L、镍盐液 50 mL/L,pH 4.85。
- 86℃、1 L 烧杯、未补加:实测磷含量 10.5%。
- 补加后磷含量可能下降,需验证连续生产表现。
12.7 μm/h1 L 烧杯 · 86℃ · 未补加;非连续生产镀速
1000 h 为高磷功能型说明书中特定条件下的 ASTM B117 中性盐雾资料值。应用前需核对基材、膜厚、前处理与判定条件,不作为所有高磷工艺或任意工件的统一保证;高磷连续型与高磷耐蚀型不作 1000 h 承诺。
02 / 铝件实验案例
铝件高磷化学镍
盐酸验收与盐雾形貌记录
从指定膜厚与磷含量,到不同介质下的表面表现。以下结果依据提供的铝件案例资料整理,作为独立应用案例展示。
- 案例膜厚记录
- 25–28μm
- 案例磷含量记录
- 10–12wt%
- 盐酸全浸要求
- 24h / 50℃
- 盐雾后形貌记录
- 54h
试验条件 / 验收要求
盐酸全浸:50℃,持续 24 小时
按本案例技术要求列示,已有观察结果单独记录在下方。
| 试验介质 | 50% v/v 盐酸体积比;资料括注约 18% w/w(质量比),不是 50% 质量浓度。 |
|---|---|
| 试验温度 | 50℃使用恒温水浴锅控温;试液温度与水浴锅设定值分别记录。 |
| 浸泡方式与时长 | 试片全浸,24 h烧杯覆透明膜,试片以透明扁吊带悬挂。 |
| 验收要求 | 基材完好,镀层不起皮、不鼓泡、不变色。 |
| 方法依据 | 资料列示 ASTM G31上述浓度、温度和时长属于本案例技术要求,不能视为该方法指南统一规定的条件。 |
案例结果记录 / 盐酸 24 h
基材完好,镀层未见起皮、鼓泡与变色。
原案例文字记录了盐酸全浸 24 小时后的上述结果。上方列示案例的技术要求;检测结论与实际温度以原始试验记录为准。
盐雾记录 / 54 h
54 小时后,记录试片工作面形貌。
补充照片中,所示正面呈连续银灰色,未见明显起皮或鼓泡。此处展示试片外观,完整耐蚀判定以原始试验记录为准。
盐酸全浸与盐雾为两项不同试验。上述数据仅对应该案例,未指定具体工艺款型,不作为本页各款产品的共同保证值。
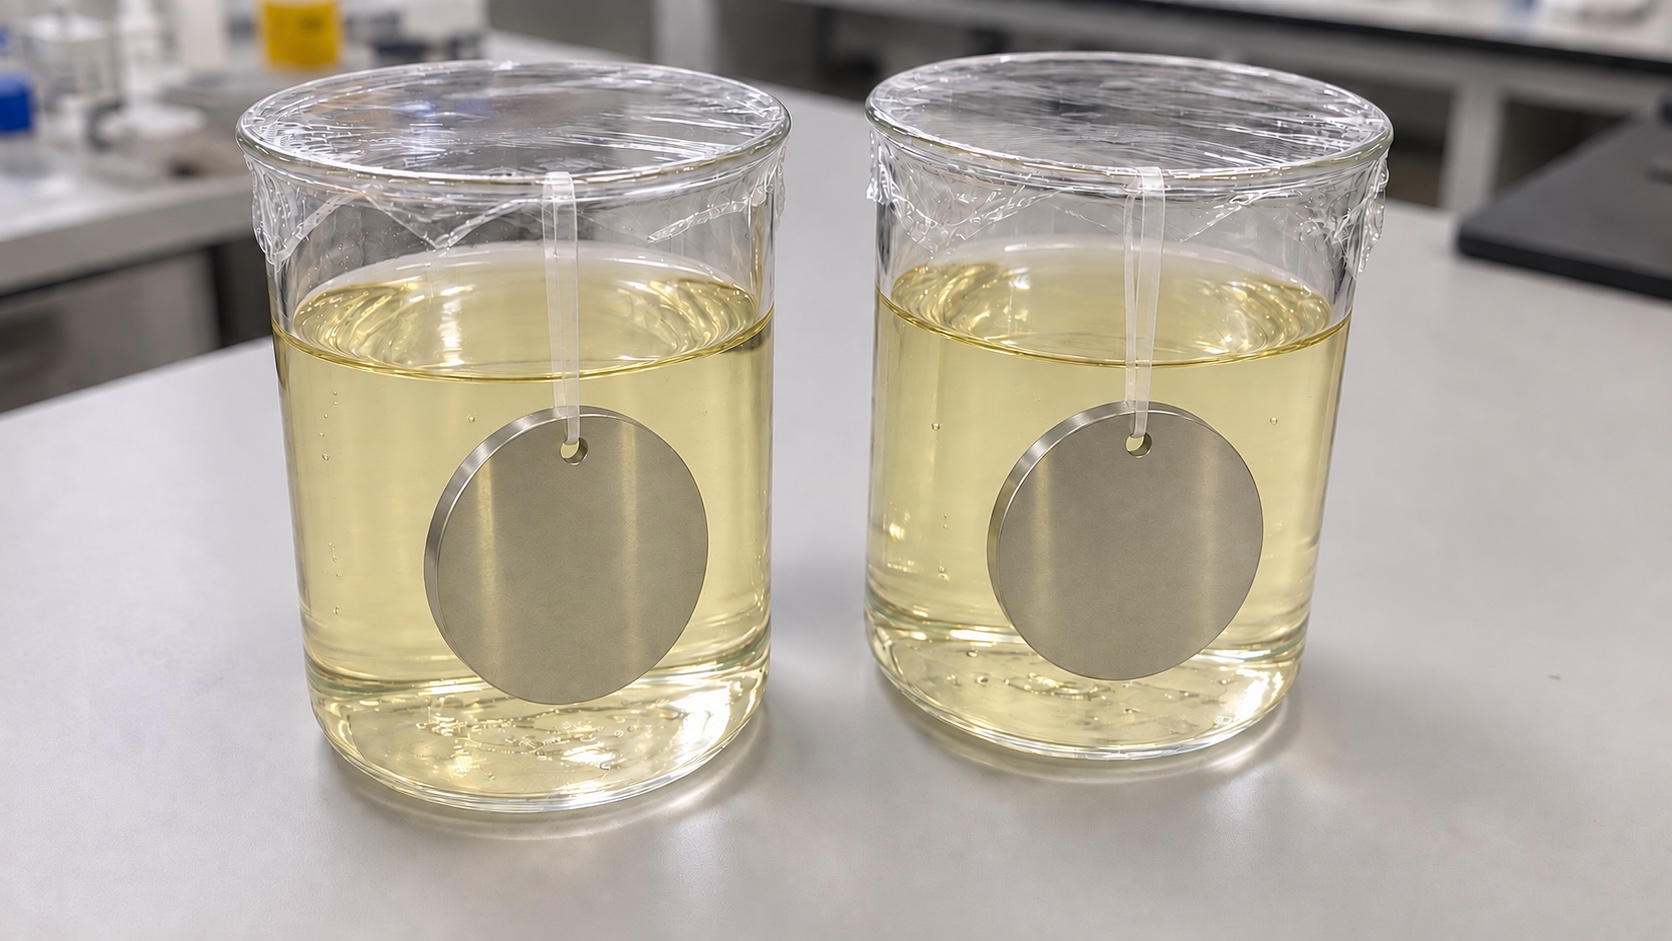
盐酸全浸与悬挂方式
透明扁吊带穿过吊挂孔,试片全浸于烧杯试液中。两只杯口使用同样的透明封口膜;图示为进入水浴控温前的浸泡布置。
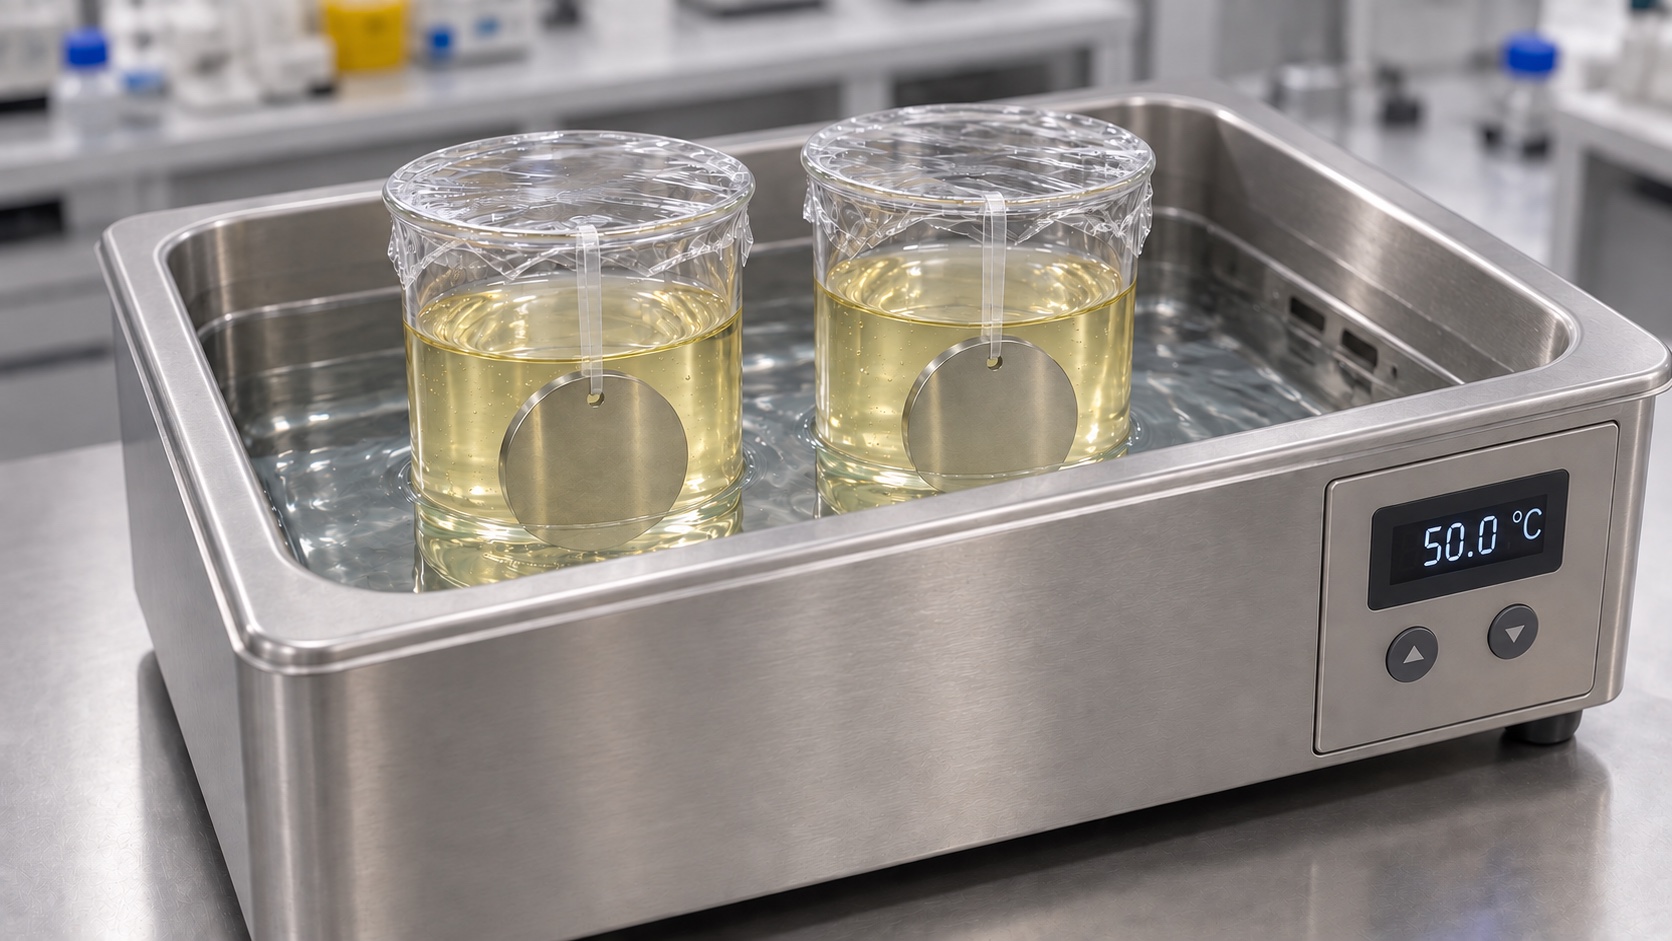
恒温水浴锅控温
同样的覆膜烧杯置于一台水浴锅中,透明扁吊带保持一致。面板示意设定为 50℃,对应 24 小时全浸试验;实际试液温度以测温记录为准。
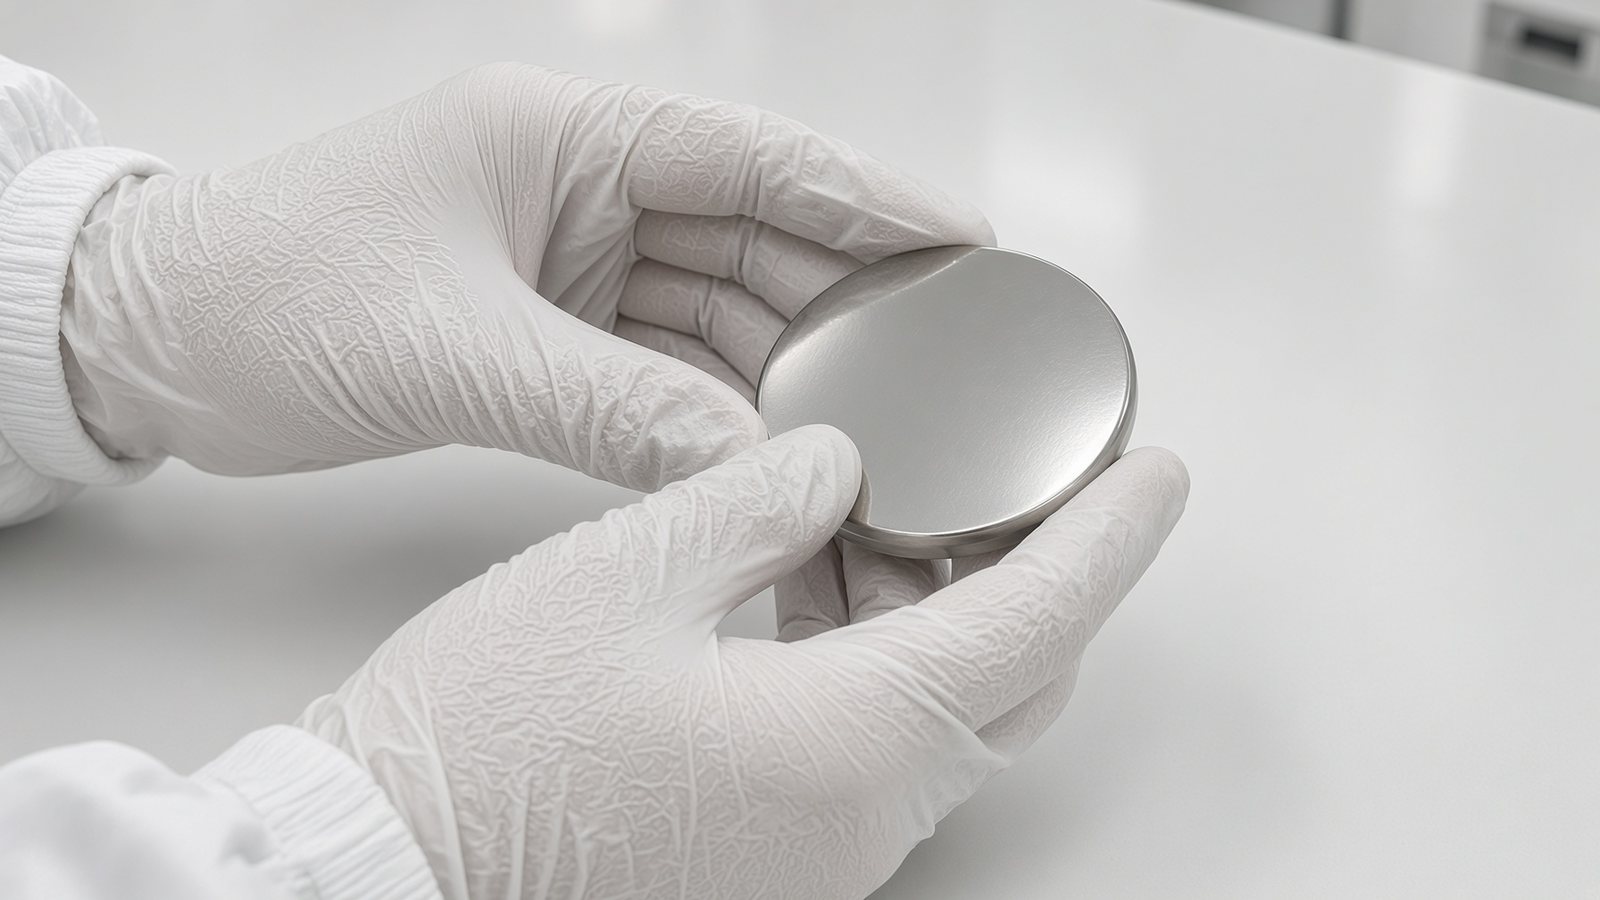
镀层连续银亮
展示工作面连续完整的状态,未见明显鼓泡、大面积变色或剥落。案例膜厚为 25–28 μm。
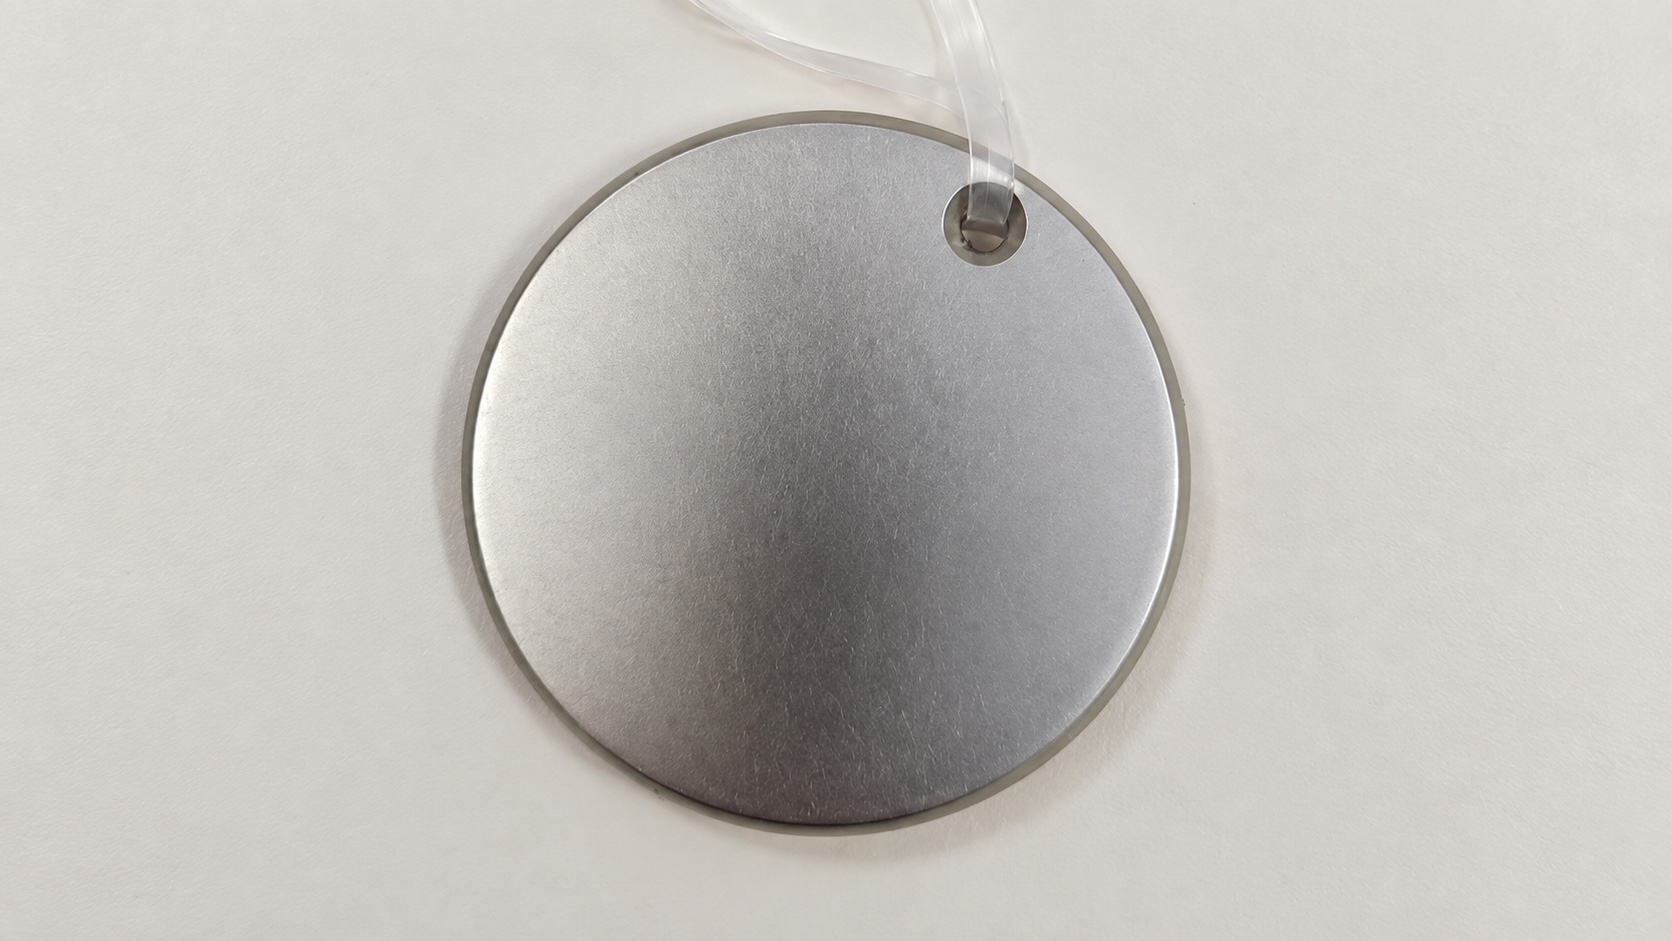
54 小时后试片外观
依据补充提供的试验后照片整理背景与构图。试片上部圆孔为吊挂孔,图中保留透明吊线与银灰色工作面。
图 1–3 为过程与工作面示意;图 4 依据补充的 54 小时后实拍照片进行 AI 展示整理,非未经处理的原始检测照片。配图用于说明过程和外观,检测结论以原始记录为准。
查看其他检测要求膜厚、磷含量、结合力、孔隙率与硬度
| 膜厚 | 按图纸约定检测要求本页 25–28 μm 仅为原案例膜厚记录。资料列示千分尺、显微和 X 射线方法,其中 X 射线测厚对应 ASTM B568。 |
|---|---|
| 表面粗糙度 | 依图纸要求,以粗糙度仪检测资料列示 ASME B46.1;Ra / Rz 限值按图纸约定。 |
| 磷含量 | 10–12 wt%,EDS 测定资料列示 ISO 4527;为要求范围,非新增检测证书。 |
| 结合力 | 按约定的热震条件检验结合力资料列示 ASTM B571;热震次数、保温、冷却与观察方法须按项目工艺文件执行。 |
| 孔隙率 | 不应观察到红点资料列示 ISO 4527,完整检测条件以工艺文件为准。 |
| 微观硬度 | 400–525 HK,载荷 100 g资料列示 ASTM B578;HK 为努氏硬度,不等同于 HV。 |
| 盐酸气氛暴露 | 室温受控环境,24 h 筛查与 22 天连续暴露项目检验要求为不起泡、无点蚀、不变色;此处列示要求,不代表已通过 22 天暴露试验。 |
以上为项目检测要求摘录,不等同于各项均已实测合格。试验结果与验收结论以对应原始记录为准。
03 / 参数对照
资料对照,不是通用能力承诺
各项数据只对应所列工艺与测试条件。开缸配比、pH、温度和补加体系须配套使用;不同配方的硬度、镀速与盐雾资料不能互相套用。
窄屏可左右滑动查看各款参数 →
| 比较项目 | 高磷连续型 | 高磷功能型 | 高磷耐蚀型 | 高磷调整型 |
|---|---|---|---|---|
| 镀层磷含量 | 高磷规格按工艺成分要求确认 | 10.6%–12%质量分数 | 高磷规格按工艺成分要求确认 | 10.5%指定烧杯条件实测¹ |
| 沉积速率 | 12±2 μm/h新建浴,87℃,pH 4.80±0.10 | 6–12 μm/h88℃、pH 4.9 | 10±2 μm/h新建浴,86℃,pH 4.50±0.10 | 12.7 μm/h1 L 烧杯,86℃,未补加¹;非连续生产镀速 |
| 硬度资料 | 按本款资料与测试条件确认 | 镀态约 500 HV 400℃ × 1 h 后约 950 HV仅对应高磷功能型 | 按本款资料与测试条件确认 | 按高磷调整方案另行验证 |
| 盐雾资料 | 不作 1000 h 承诺按本款及具体工件条件验证 | ASTM B117,1000 h说明书特定条件资料值;需核对基材、膜厚、前处理与判定条件,非统一保证 | 不作 1000 h 承诺按本款及具体工件条件验证 | 不套用其他款型的盐雾数据 |
| 操作温度 | 85–95℃ | 82–88℃典型 87℃ | 85–94℃ | 86℃ 实测单次烧杯验证条件;生产范围按工艺文件确认 |
| pH | 4.80±0.10运行值,建浴后需调整 | 4.5–5.2典型 4.9;铝件 5.2 | 4.50±0.10 | 4.85高磷试验值 |
| 槽液镍浓度² | 24.0±2 g/L硫酸镍六水合物 | 5.5–6.5 g/L金属镍;典型 6.0 g/L | 20.0±2 g/L硫酸镍六水合物 | 22.5±2 g/L基础镀液的硫酸镍六水合物参考值 |
| 建浴组分用量³ | 还原络合液:140 mL/L 镍盐液:60 mL/L本款专用建浴组分 |
镍盐添加液:60 mL/L 建浴添加液:150 mL/L本款专用建浴组分 |
还原剂液:200 mL/L 镍盐液:50 mL/L本款专用建浴组分 |
还原络合液:140 mL/L 镍盐液:50 mL/L高磷化参考比例 |
| 补加体系 | 镍盐液 + 还原络合液后者补加量为前者的 1.1 倍 | 镍盐 + 还原剂按金属镍消耗分析补加 | 镍盐 + 还原剂按本款分析规则等量补加 | 镍盐 + 还原剂基础体系参考;高磷保持需复核 |
- 高磷调整型的 10.5% 磷含量与 12.7 μm/h 镀速对应还原络合液 140 mL/L、镍盐液 50 mL/L、pH 4.85、86℃、1 L 烧杯、未补加的同组试验。12.7 μm/h 不是连续生产镀速;不同温度和浴龄下的镀速不能用于直接排名。
- 硫酸镍六水合物(NiSO₄·6H₂O)与金属镍是不同浓度口径,表内数值不能直接相比;高磷调整型 的镍盐浓度来自基础镀液说明书,不是高磷专项试验的独立结论。
- 建浴量按每升最终工作液计,用水补足至总体积;各款工艺组分独立。表中为选型参考,实际配槽与补加应采用相应完整工艺文件。
04 / 应用选型
按需求,缩小选型范围。
先确定关键性能,再看产线条件。以下为依据现有资料整理的选型方向,最终以实际工件试镀结果确认。
需要明确的镀层性能数据
关注磷含量、硬度、无磁性或后续焊接要求。
已有磷含量与热处理硬度资料;耐蚀测试按实际基材、膜厚与环境约定,并验证具体使用要求。
重视耐蚀与连续生产管理
兼顾功能性镀层、槽液分析与日常补加。
两款均有高磷定位,运行 pH、镍盐浓度与补加组分不同,需结合现有产线条件选择。
以普通镍磷母液评估高磷工艺
通过调整建浴比例与温度,评估普通镍磷镀层。
以烧杯验证条件为起点,重点复核放大生产及连续补加后的磷含量、镀速和性能。
05 / 高磷调整方案
高磷调整型 · 建浴参考
以下条件仅适用于高磷调整型 的普通镍磷高磷方案。采用高磷化验证资料中的建浴比例,并保留试验条件。
| 还原络合建浴液还原剂、络合剂、稳定剂 | 140 mL/L高磷化资料推荐用量 |
|---|---|
| 镍盐建浴液镍盐、络合剂 | 50 mL/L与上述 还原络合液 用量配套 |
| pH | 4.85对应试验值 |
| 温度 | 86℃(实测条件)资料建议控制在 86℃以下;完整温度窗口仍需验证 |
| 磷含量 / 镀速 | 10.5% / 12.7 μm/h86℃、1 L 烧杯、未补加的同组结果;12.7 μm/h 不是连续生产镀速 |
| 建浴用水 | 补足至工作液总体积配制后充分混合,实测 pH 与浓度 |
提高 还原络合液 用量后,建浴 pH 可能偏高,资料建议以稀硫酸调整。磷含量采用波长分散型 X 射线荧光分析,镀速采用重量换算法测定。
连续补加后,仍需确认高磷保持能力。
高磷化资料中的结果来自未补加的烧杯试验,并提示补加后磷含量可能下降。进入量产前,应验证实际负载、浴龄及补加条件下的磷含量、镀速和镀层性能。
日常管理参考展开查看基础镀液浓度、补加与监测要点
以下来自基础镀液说明书,供工艺确认使用;高磷化后的连续操作条件需要另行验证。
镍盐浓度
基础镀液参考值为硫酸镍六水合物(NiSO₄·6H₂O)22.5±2 g/L。该数值为镍盐浓度,不能作为金属镍浓度使用。
补加组分
基础体系分别补给镍盐组分与还原剂组分。补加量依据分析结果确定,并同步检查 pH 与镀层磷含量。
过程记录
记录温度、pH、浓度与浴龄;在建浴、补加及不同生产阶段取样,核对镀速、磷含量与实际工件的镀层质量。
06 / 常见问题
理解产品差别,再确定方案。
为什么同属高磷方向,参数仍需要分开?
各款工艺使用独立的药液组分、建浴比例与补加方式,镀层性能和测试条件也不同。高磷连续型 的运行 pH 为 4.80±0.10,高磷耐蚀型 为 4.50±0.10;高磷调整型 则采用单独的高磷化试验条件,不能共用一套数据。
高磷连续型 与 高磷耐蚀型 的区别是什么?
高磷连续型 通过提高建浴比例获得高磷,采用还原络合建浴液与镍盐建浴液,运行硫酸镍六水合物浓度为 24.0±2 g/L。高磷耐蚀型 明确定位高磷高耐蚀,采用无铅配方,分别使用还原剂建浴液与镍盐建浴液,运行浓度为 20.0±2 g/L。两者都支持连续管理,但不能仅按镀速判断优劣。
为什么 高磷调整型 的参数注明烧杯试验?
所提供的高磷化报告使用 1 L 烧杯,在 86℃、未补加条件下得到磷含量 10.5%、镀速 12.7 μm/h。该镀速不是连续生产镀速。报告提示补加后磷含量可能下降,因此量产前仍需确认连续补加条件下的表现。
特殊功能与基材
查看其他用途的化学镀体系。
把需求交给奥川工程师
提供基材、目标性能与数量,或现有槽体和生产条件,由工程师确认适用方案。