析出态硬度
无需热处理即可达到的硬度参考
镍磷硼工艺技术资料中的析出态参考值;验收时按工件约定载荷、膜厚与测点。
01 / COATING PERFORMANCE
硬度之外,兼顾实际使用。
低磷、低硼的镍基合金镀层,结合镍磷与镍硼体系的特性。
镀态硬度与耐磨
析出态硬度 ≥700 HV。适合关注滑动部位磨损、且希望减少热处理环节的零件。
均匀镀层与精密配合
技术资料说明镀层均一,适用于尺寸配合要求高的零件;膜厚与公差按实际结构确认。
耐冲击,兼具功能性
资料列有耐冲击、耐热、可焊及导电特性。具体温度与电学指标需按工况验证。
硬度数据来自镍磷硼工艺技术资料第 2 页,为析出态参考值,不等同于任意工件的保证值。验收硬度需与膜厚、试验载荷和测点一起约定。
试验图表与测试条件
查看镍磷硼与其他镀层的摩擦、磨耗对照。各图采用不同试验方法,标准和条件分别列于图下;点击图表可放大查看。
SRV 油润滑:摩擦系数与磨耗深度
测试方法与条件
- 试验设备
- SRV
- 试验设备
- SRV
- 载荷 / 频率
- 50 N / 50 Hz
- 时间 / 振幅
- 30 min / 1 mm
- 被覆基材 / 对偶材料
- A5056 / SUJ2
- 润滑剂
- 10W-30 基油,200 μL
- 温度
- 室温 30 ℃
日本工厂实验值,非保证值。柱长按原图估读,数值为近似值;仅适用于所列试验条件。
供油往复对磨:镀层与对偶材料磨耗
测试方法与条件
- 磨合阶段
- 1 kgf;100 cpm;5 min
- 正式测试
- 3 kgf;600 cpm;60 min
- 两阶段供油量
- 均为 1.8 cc/h
- 对偶材料处理
- 氮化处理 / 镀铬
日本工厂实验值,非保证值。柱长按原图估读。两张结果图分别反映镀层损耗与对偶材料损耗;本组条件单独使用。
含硬铬对照的磨料磨耗试验
测试方法与条件
- 来源引用标准
- JIS H 8503
- 试验设备
- Suga NUS-ISO3(按来源图标识)
- 载荷 / 往复次数
- 2.5 kgf / 300 次
- 磨料
- #2000 研磨纸
- 硬铬试样
- 镀后未研磨;未热处理
- 其他镀层状态
- 未热处理 / 200 ℃ / 300 ℃
日本工厂实验值,非保证值。柱长按原图估读。此组 2.5 kgf 试验须使用上述条件,与其他温度—磨耗试验分别对照。
镍磷硼硬度与磨耗参考曲线
按技术资料图形重绘坐标与曲线,仅保留图示趋势,非原始试验数据;不作为镍磷硼工艺的验收曲线。工件验证应单独约定试验标准、热处理条件和硬度试验力。
核对原始参考图 ↗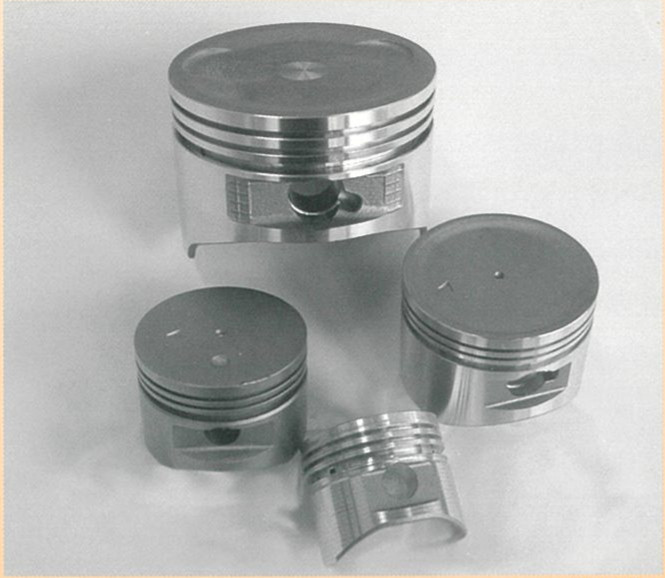
- 滑动零件
- 对硬度与尺寸均一性有要求的滑动接触面;重点确认摩擦副、接触压力、润滑状态与表面粗糙度。
- 汽车零部件
- 日文 镍磷硼 资料列举活塞、活塞杆、齿轮、阀门及凸轮轴等应用。实际选型仍需确认载荷、温度和基材限制。
- 办公与电器部件
- 面向滑动部位及功能性表面;如有焊接或导电需求,另行约定验证项目。
03 / BATH & PROCESS
镍磷硼工艺 · 作业参数
以下是镀液操作条件,用于药水选型与生产评估。
- 操作温度
- 81–83 ℃
- pH
- 6.20 ± 0.10
- 沉积速度
- 19 ± 2 μm/h · 开缸时,82 ℃
- 浴比
- 10–20 mL/cm²
查看槽液组成与参数说明
| 项目 | 参数与条件 |
|---|---|
| 硫酸镍 | NiSO₄·6H₂O:25 ± 1.0 g/L |
| 镀层组成 | 低磷、低硼镍基合金;具体成分验收范围按对应产品技术文件约定。 |
| 均匀性 | 资料为定性说明。膜厚目标、关键测点与尺寸公差须按工件确认。 |
| 热处理 | 本页 ≥700 HV 为析出态参考值,不代表热处理后的硬度;是否热处理及其条件按零件用途确认。 |
来源:镍磷硼工艺 技术资料第 4 页作业条件。沉积速度为初始条件下的参考,不能直接等同于全槽龄生产节拍。
04 / TECHNICAL IMAGES
放大看图片与应用零件。
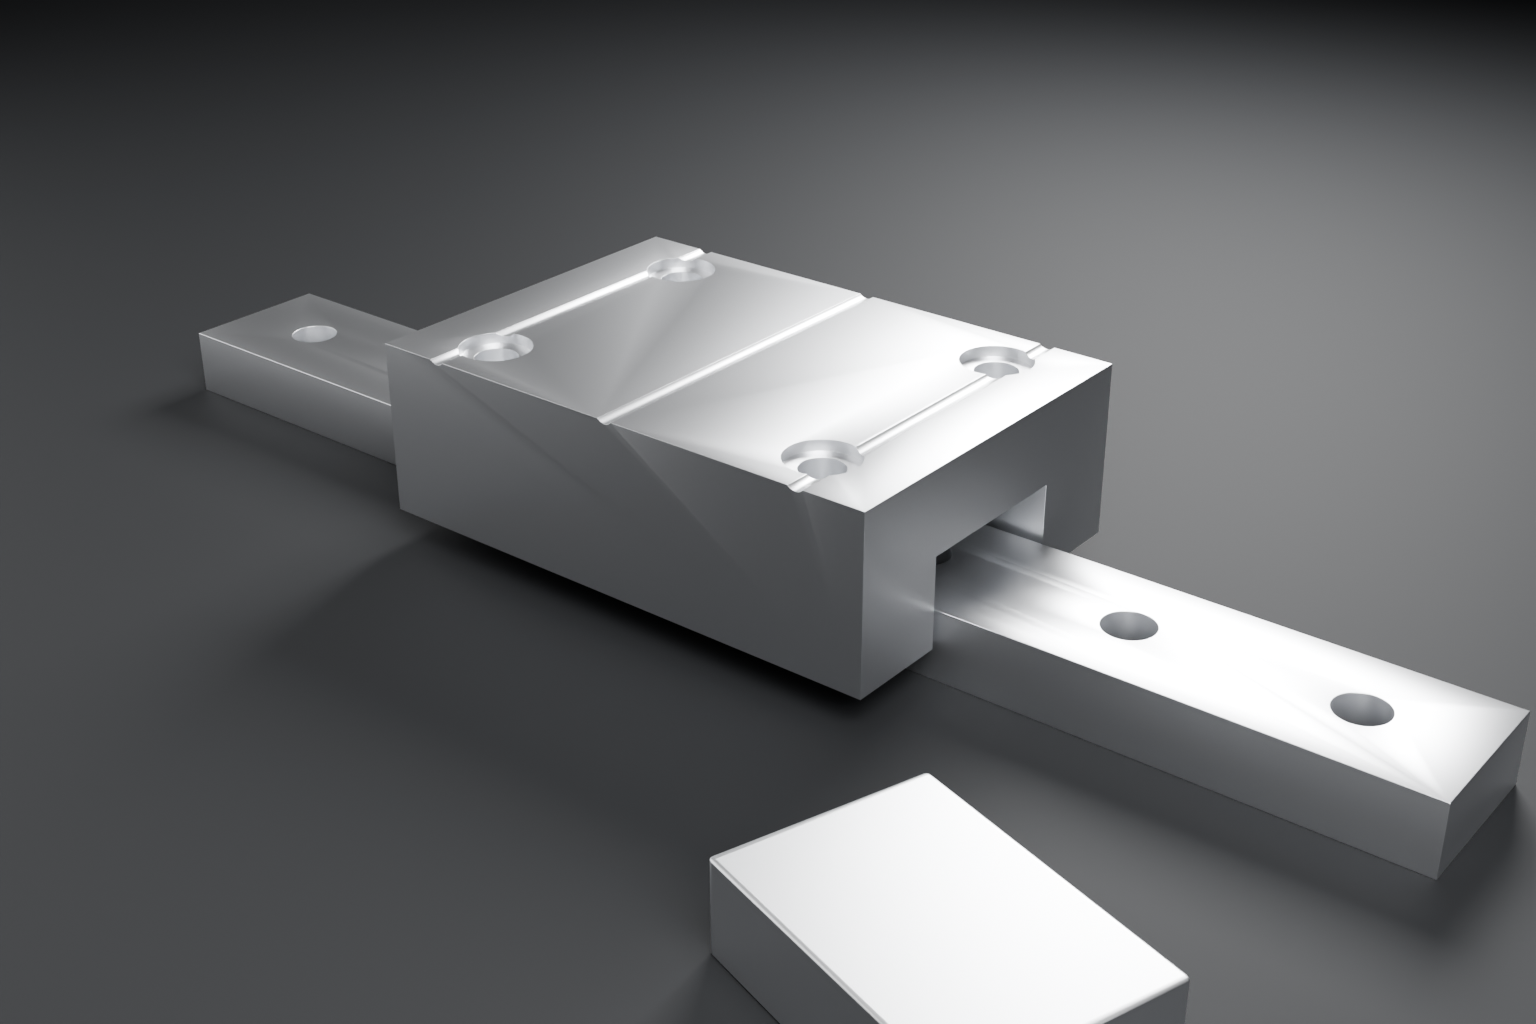
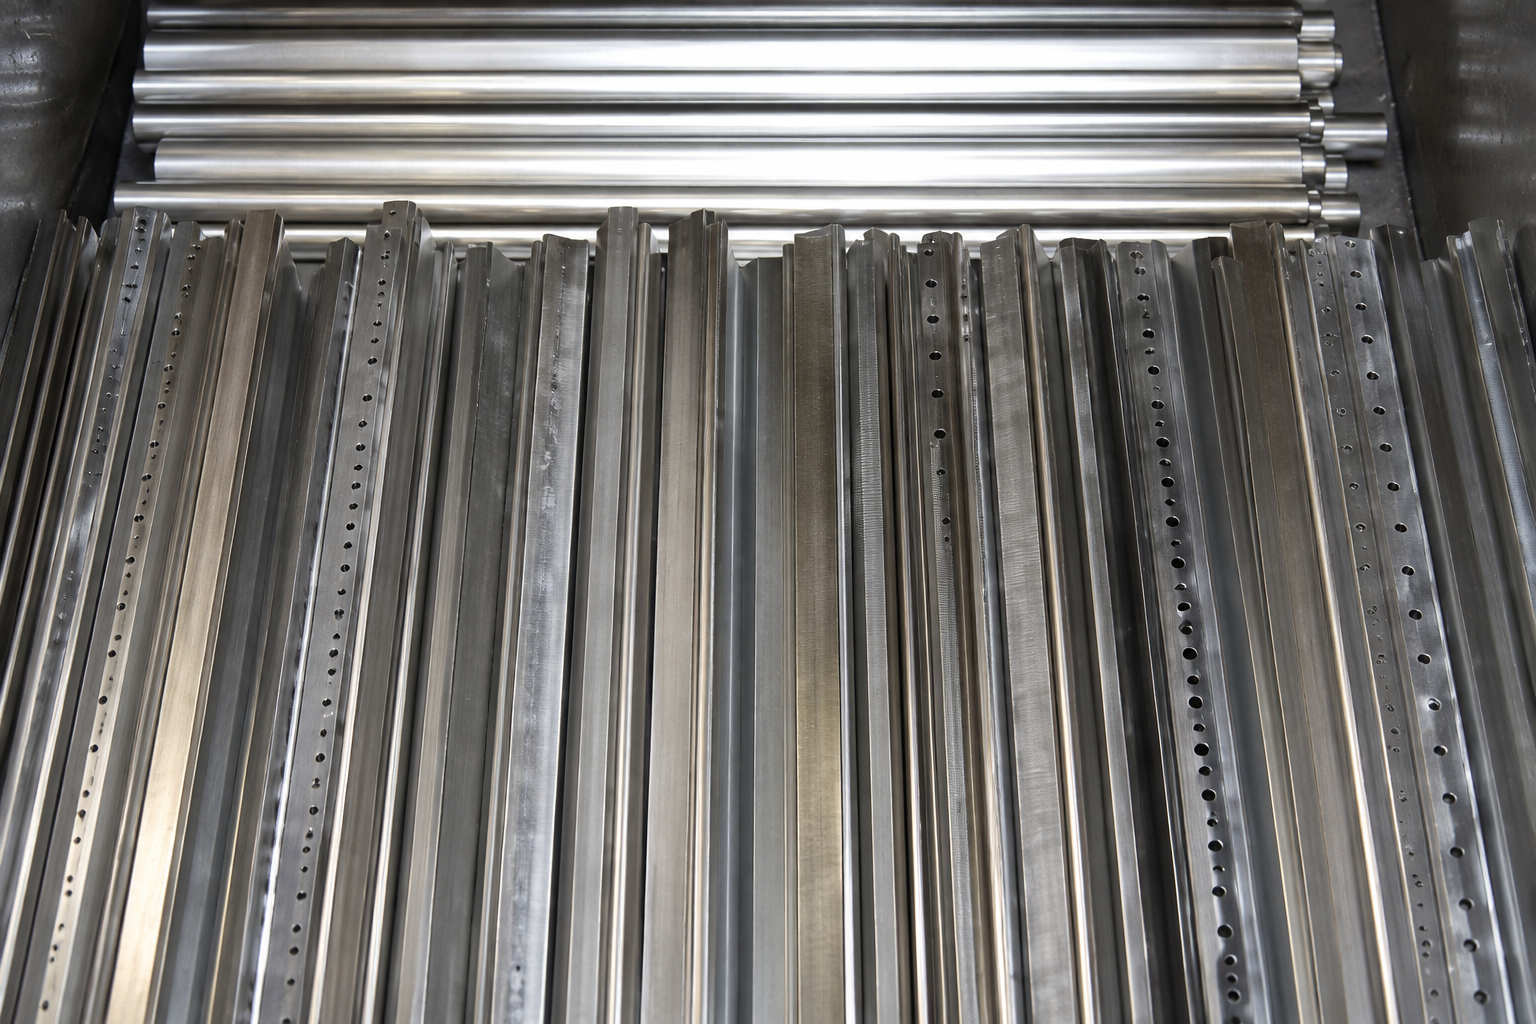
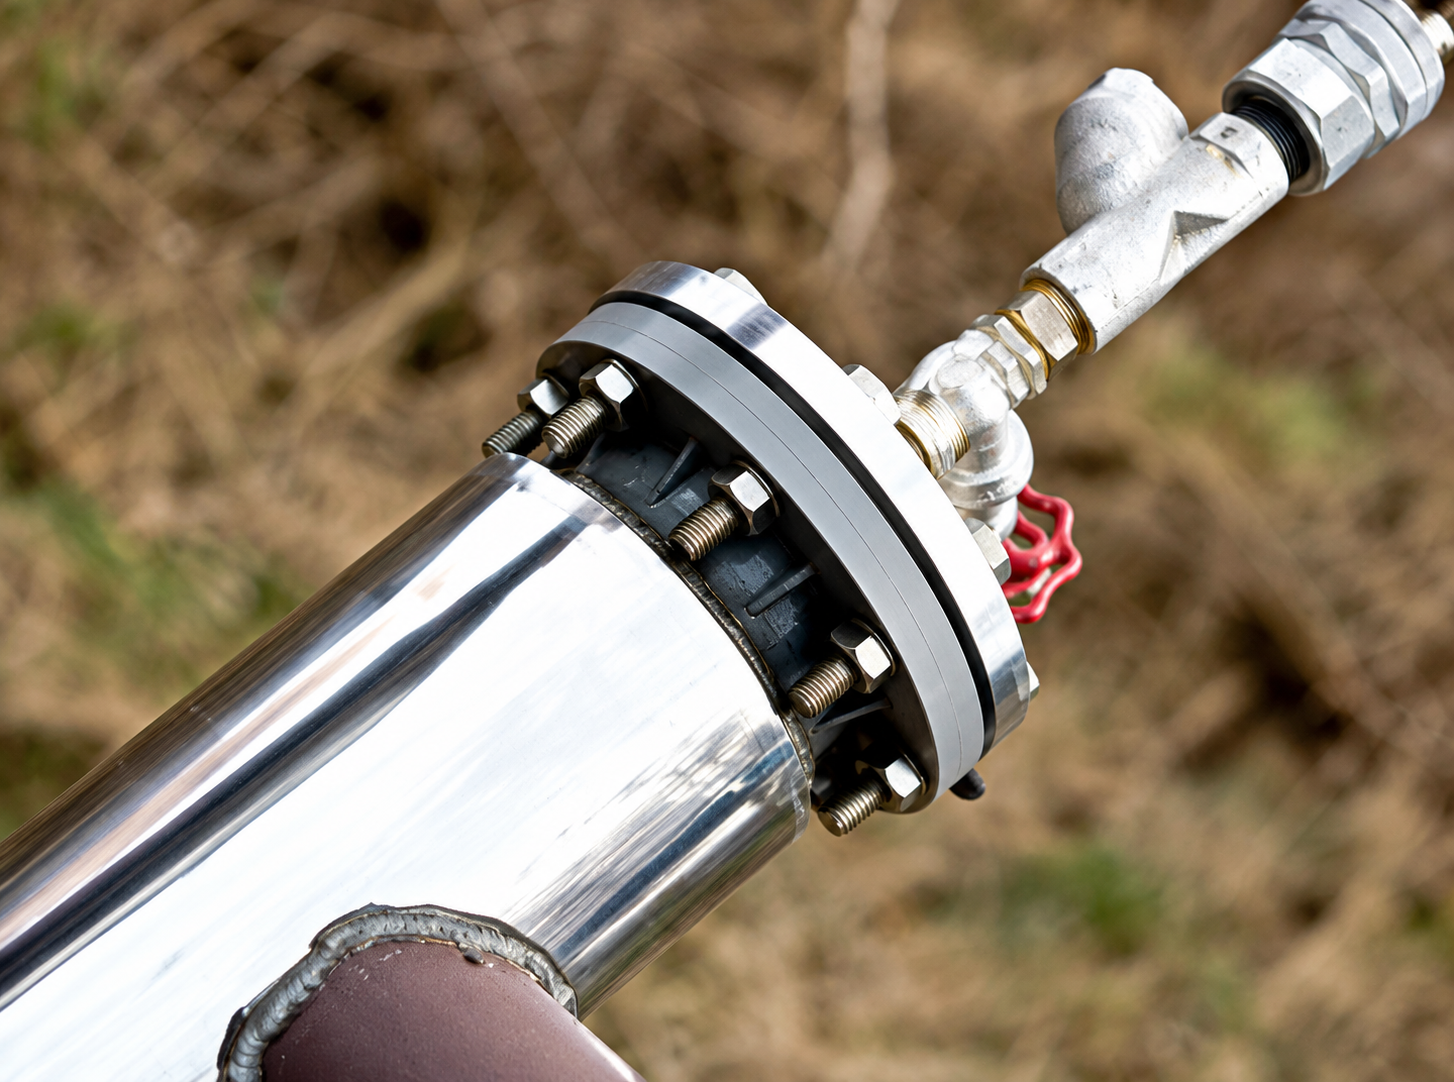
查看应用零件的形状与接触部位,可点击图片放大。
应用需求与评估案例
结合具体零件的失效问题,查看候选镀层、相关问答与验证清单。


把工况告诉我们,一起确认镀层。
加工评估请提供基材、关键尺寸、摩擦副与使用环境;药水选型请补充槽体规模、现用工艺与生产节拍。
资料依据:《镍磷硼工艺》技术资料,第 2、4 页;公司产品资料 ↗;应用照片及示例参考 日本 镍磷硼 资料(印刷第 10 页)。更新于 2026-09-20。
性能为资料参考;具体工艺、基材、膜厚与测试条件共同决定最终表现,验收要求按零件确认。