

从图纸评估到样件验证,以下问题帮助您说明工件与验收要求。表中的技术资料记录是评估起点,最终加工范围以具体工件确认。
01|哪些基材可以做化学镍加工?
公司资料列有钢铁、不锈钢、铜、铝合金等金属基材;钛合金及陶瓷、玻璃、塑料等特殊材料可按项目评估。请提供准确材料牌号、热处理状态和现有表面状态,以便确定前处理和结合力验证方式。
02|镀层能做多厚?尺寸公差怎么控制?
现有资料记录常见厚度为 5–80 μm,较多应用为 5–30 μm,也列有 1–100 μm 及厚镀案例。这些是不同条件下的资料范围,并非所有工件的承诺值。请在图纸标出关键测点、镀后尺寸和允许偏差;工程师会结合基材、结构、镀种与镀后加工确认。
03|内孔、槽和不规则形状也能加工吗?
这类结构可评估。镀液能否进入并交换、气体能否排出、前处理是否到位,以及测点能否检测,都会影响实际覆盖。请提供孔深、孔径、盲孔和关键工作面的尺寸或剖视图。
04|可以只镀局部,或者用滚镀处理小件吗?
局部镀覆可按图纸讨论遮蔽、挂点与禁镀区。小件可评估滚镀,但需同时考虑碰伤、色差和变形风险;装挂方式应在报价前与外观、尺寸要求一起确认。
05|旧镀层磨损后能退镀重做吗?
可以先做返修可行性评估。需确认原镀层、基材、剩余尺寸余量及退镀可能造成的损伤。评估后再确定退镀、表面准备、重镀与复检方案。
06|硬度、耐蚀性和结合力如何验收?
应在加工前约定试验方法、测点、抽样比例与判定标准。耐盐雾需写明标准、时间及锈蚀判据;硬度需写明测试载荷和热处理条件;耐磨还需明确配副、载荷、速度及润滑状态。检测项目和报告形式随项目确认。
07|咨询时需要提供什么,接下来怎样推进?
请发送图纸或照片、基材牌号、数量与批次、关键公差、工作环境、目标性能和交期。工程师先评估镀层体系、前处理、装挂或遮蔽及检验方式;必要时先打样,再确认费用和交付条件。
加工与检验确认清单
以下资料用于帮助您准备需求;具体范围和交付项目由工程师按图纸确认。
化学镍加工能力参考
手机可左右滑动查看完整表格。
| 项目 | 公司技术资料记录 | 确认要点 |
|---|---|---|
| 镀层厚度 | 常见 5–80 μm;较多应用为 5–30 μm;资料另列 1–100 μm 范围与大于 80 μm 厚镀 | 分别确认镀种、关键位置、厚度公差与镀后加工;不是全部材料通用范围 |
| 金属基材 | 钢铁、不锈钢、铜与铝合金;钛合金等按项目评估 | 提供牌号、热处理状态、前道工序及表面状况 |
| 非金属与特殊材料 | 陶瓷、玻璃、PVC 等塑料及其他特殊材料 | 确认活化方案、附着力、尺寸及耐温限制;软金属另行评估 |
| 装挂方式 | 挂镀、滚镀 | 挂点与禁镀区需标注;小件滚镀需评估碰伤、色差和变形 |
| 复杂结构 | 孔、槽、内腔与不规则形状可评估 | 镀液交换、排气、前处理及检测可达性决定实际覆盖 |
| 局部镀覆 | 可按图纸评估遮蔽 | 指定工作面、禁镀区、边界与螺纹尺寸;遮蔽影响工时和价格 |
| 退镀与重镀 | 可评估磨损件返修 | 先检查基材、旧镀层、尺寸余量及退镀损伤风险 |
| 加工槽体尺寸 | 大型线 1800 × 900 × 1000 mm;高精小件线 800 × 400 × 400 mm | 最大允许工件尺寸需结合挂具形式、悬挂角度及起吊条件逐项核认;工件重量、挂具占用空间与工艺适用性由工程师结合图纸确认。 |
先按基材和结构确认可加工性,再约定厚度与公差。1–100 μm 是公司资料范围,不表示所有镀种、工件和测点都能达到两端数值。
检验与交付项目
手机可左右滑动查看完整表格。
| 项目 | 需写明的要求 | 交付方式 |
|---|---|---|
| 镀层厚度 | 关键测点、局部最小值/平均值、允许偏差、方法 | 按项目约定厚度记录或报告 |
| 外观 | 允许的颜色、光泽、挂点和缺陷判据 | 样板或双方确认的检查要求 |
| 结合力 | 基材、试样、试验方法与判定 | 按约定项目验证 |
| 耐腐蚀 | 标准、介质、时间、红锈/白锈或评分判据 | 样件验证;不能用盐雾小时数折算寿命 |
| 硬度与耐磨 | 试验力、热处理、配副、载荷、速度及允许磨损 | 按具体工況制定检测方案 |
| 尺寸与装配 | 镀前镀后尺寸、公差、螺纹及密封配合 | 确认镀层增量和镀后加工 |
| 特殊文件 | 客户规范、适用法规、检测或材质文件 | 确认可提供文件后写入技术协议 |
本表是检验项目确认表,不代表每项都包含在常规报价中。检验方法、抽样比例、检测地点与费用应随报价确认。
加工图片资料
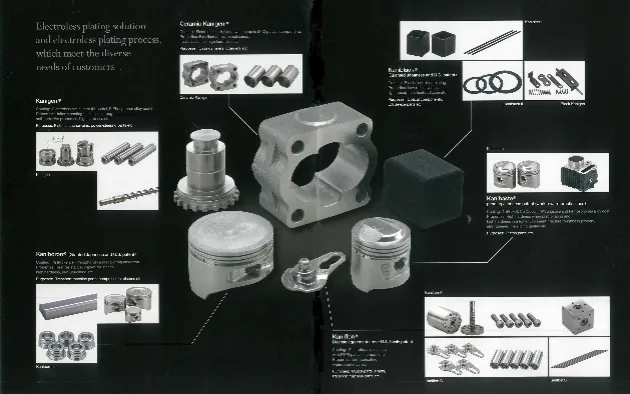
技术资料配图;用于说明镀层、结构或应用,不作为工件检验结果。
查看原尺寸图片 ↗把零件要求发给我们
提供图纸、基材、数量、关键工作面和验收标准,工程师将按工件评估工艺、打样与交期。