

黑镍表面处理
BLACK NICKEL · ELECTROLESS PLATING01 / PRODUCT & FINISH
从实物,了解黑镍质感。
先看外观,再看工艺。视频与图片分别展示对应工艺的处理效果,便于观察零件表面与细节。
镀后黑化型
均一深黑,适配连续生产管理。
无铅型 Ni-P 化学镀体系,经预浸与后续黑化处理获得均一、深黑的外观。镀液可通过分析和补给持续管理,适合需要连续使用镀液的生产场景。
- 独立黑化工序:化学镀后再完成黑色外观处理。
- 分析与补给:镀液及黑化液按各自标准管理。
- 底层配合:通过 Ni-P 底镀提高整体耐蚀性。
- 化学镀工作温度
- 86–93℃
- 化学镀液 pH
- 5.6± 0.1
- 后续黑化时间
- 1.5–5min
黑化处理温度为 20–30℃;1.5–5 分钟仅指黑化步骤,不代表整个镀镍工艺时间。
了解处理流程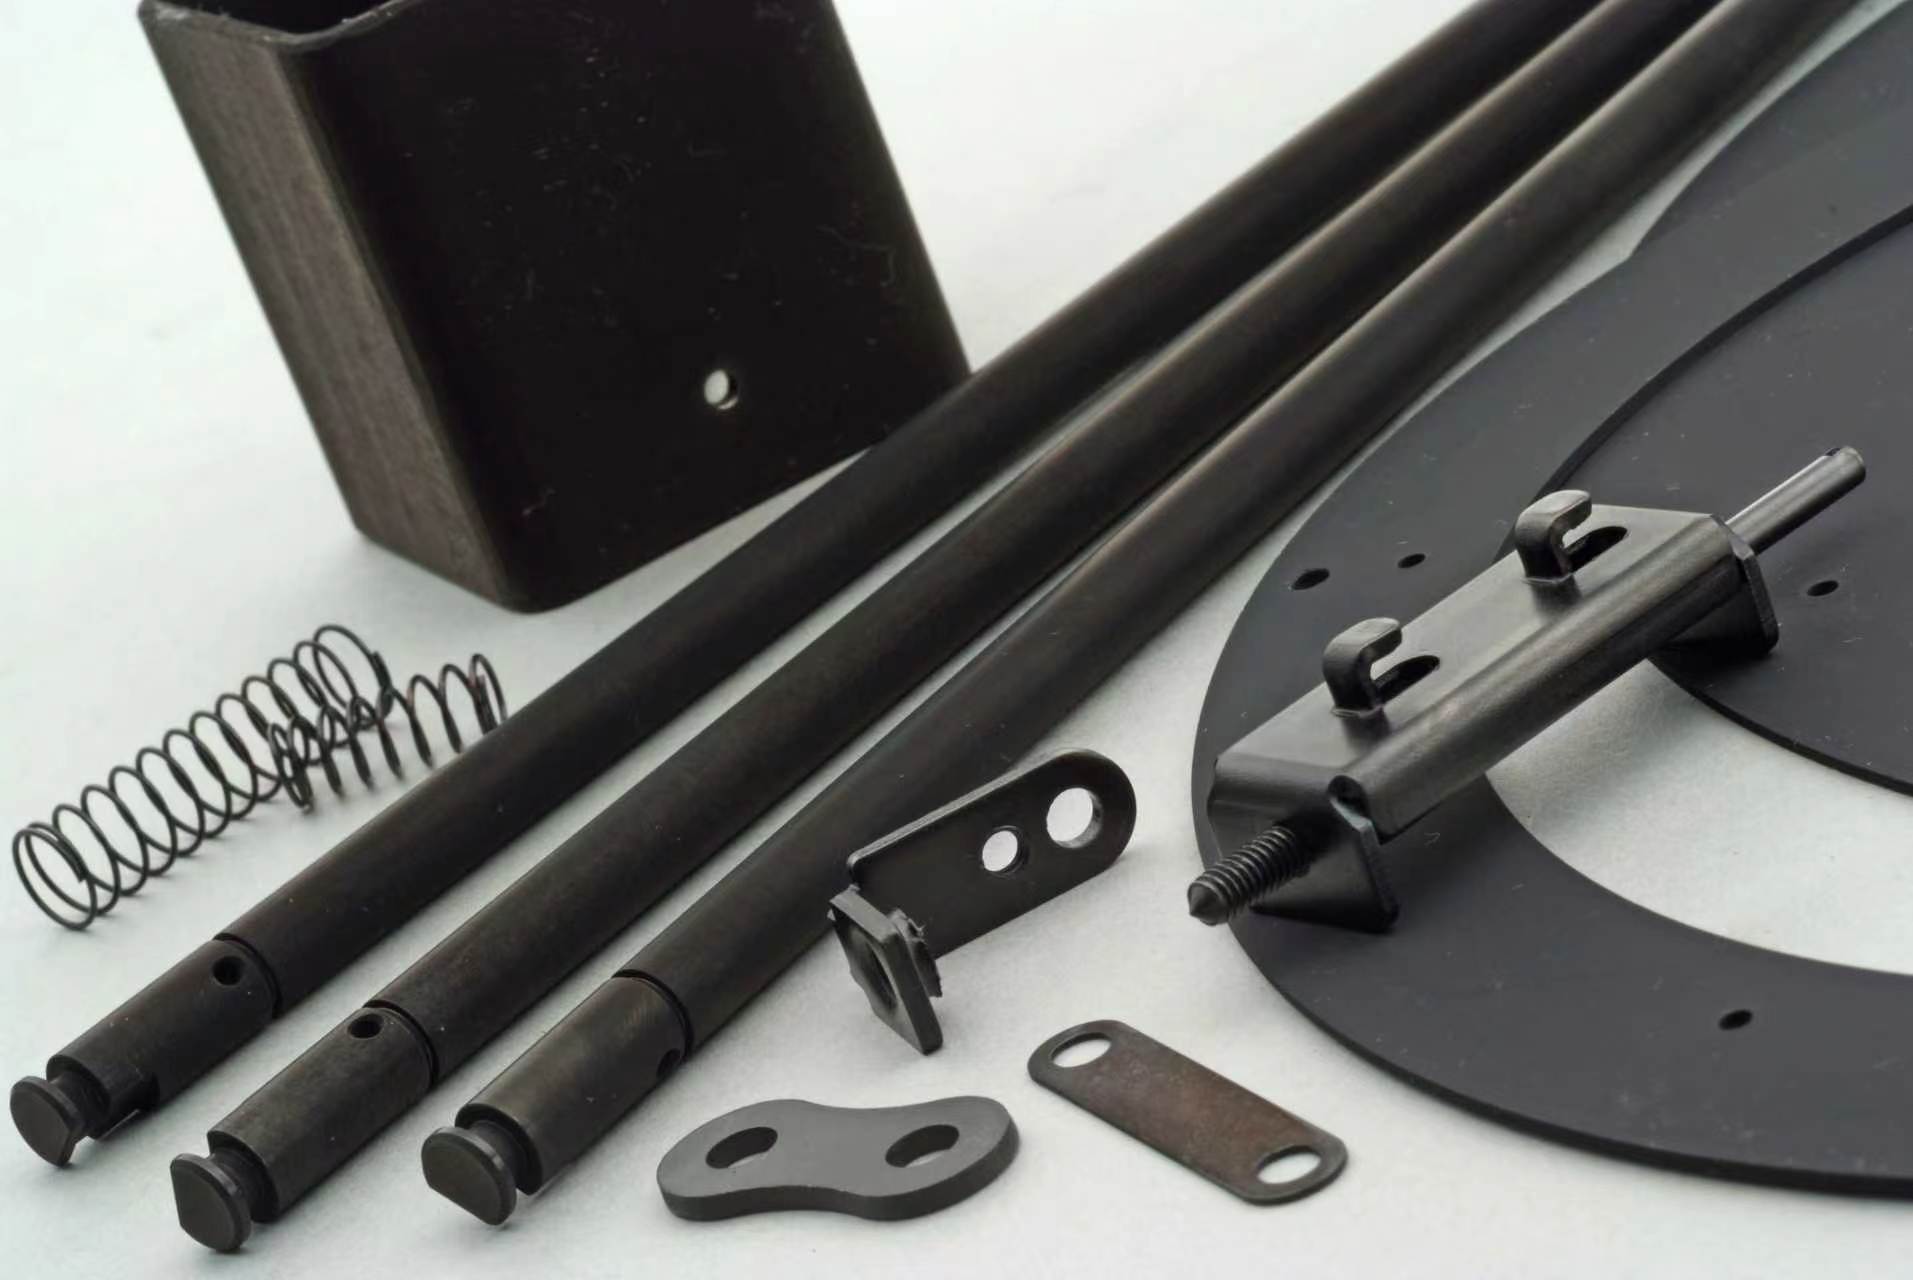
直接成黑型
沉积即成黑,兼具吸光与低反射。
本工艺采用无铅碱性化学镀液,镀层在析出过程中自身形成黑色。化学镀的均匀覆膜特点,可用于复杂形状零件;可用于相机、显微镜及精密分析仪器等光学场景。
- 直接析出黑色:黑色外观随化学镀沉积形成。
- 宽波段吸光:吸光覆盖紫外、可见与近红外。
- 均匀覆膜:可处理复杂形状的内外表面。
- 化学镀工作温度
- 87–93℃
- 推荐处理时间
- 40–60min
- 推荐膜厚
- 5–10μm
根据实验室数据,低反射效果受膜厚、波长与处理条件影响,需按实际光学要求确认。
查看吸光数据与 NASA 应用图片与视频用于展示外观。拍摄光线、观察角度与屏幕会影响颜色呈现,最终外观以相同条件下的实际样件确认为准。
02 / LIGHT ABSORPTION & APPLICATIONS
直接成黑型,让黑色成为吸光表面。
根据实验室数据,直接成黑型兼具宽波段吸光与低反射特性。通过光谱曲线、膜厚变化及材料性能,了解这款功能镀层。
BROAD-SPECTRUM ABSORPTION
覆盖紫外、可见光与近红外。
根据实验室数据,镀层的微细凹凸表面与柱状组织有利于吸收入射光,降低表面反射,可用于对杂散光敏感的光学零件。
- UV紫外光
- VISIBLE可见光
- NEAR IR近红外光
根据实验室数据。具体反射表现随波长、膜厚和表面状态变化。
微细颗粒与柱状组织
表面呈团簇状凹凸,微颗粒尺寸约0.2–0.4 μm。颗粒间沟槽与多孔结构共同形成吸光表面。
增加膜厚,降低光泽与反射
随着镀层生长,微观沟槽进一步加深。不同入射角的实验室数据均显示,光泽随膜厚增加而降低。
兼顾复杂形状与精密部件
可在复杂零件的内外表面及锐角处均匀沉积,适合关注膜厚均匀性与尺寸精度的部件。
LABORATORY DATA / 光学与材料数据
用曲线,看见表面性能。
根据实验室数据,展示光谱反射率、膜厚与光泽关系及热处理硬度变化。曲线及表格数值为图上近似读数。
波长与反射率
横轴:波长(nm) · 纵轴:反射率(%)
放大查看 ↗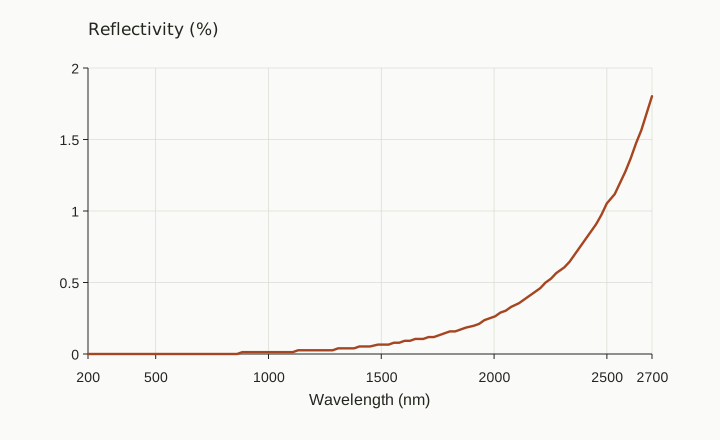
短波段曲线贴近零基线,表中以“<0.1%”表示图上近似低值,不作为绝对零反射率。该曲线仅用于观察所示样品趋势;实际零件应按目标波段、测量角度和膜厚约定检测,不能直接作为验收曲线。
光谱反射率参考
以下为所示曲线的近似读数,仅用于理解波长与反射表现的关系,不作为工件保证值。
| 波长 nm | 反射率 曲线近似值 |
|---|---|
| 200 | <0.1% |
| 500 | <0.1% |
| 1000 | <0.1% |
| 1500 | <0.1% |
| 2000 | 约0.26% |
| 2500 | 约1.05% |
| 2700 | 约1.80% |
膜厚增加,光泽降低
横轴:膜厚(μm) · 纵轴:光泽度(%)
放大查看 ↗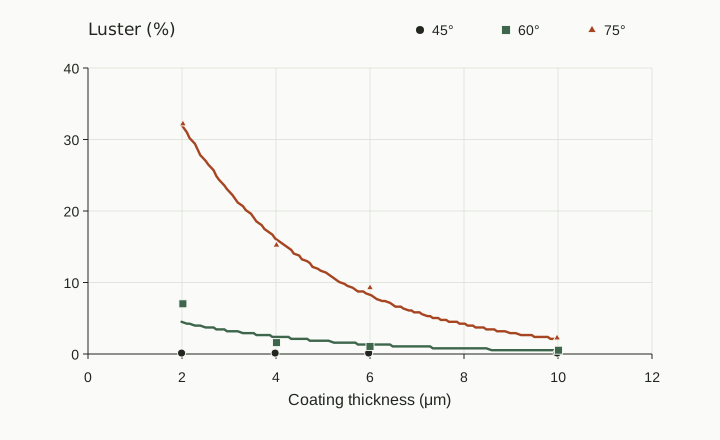
图中区分45°、60°、75°入射角。光泽度描述指定角度下的外观响应,与光谱反射率及吸收率分别列示。
| 膜厚 μm | 45° | 60° | 75° |
|---|---|---|---|
| 2 | <0.5 | 约7.0 | 约32 |
| 4 | <0.5 | 约1.6 | 约15 |
| 6 | <0.5 | 约1.1 | 约9 |
| 10 | <0.5 | 约0.5 | 约2 |
热处理温度与维氏硬度
横轴:热处理温度(℃) · 纵轴:维氏硬度(HV)
放大查看 ↗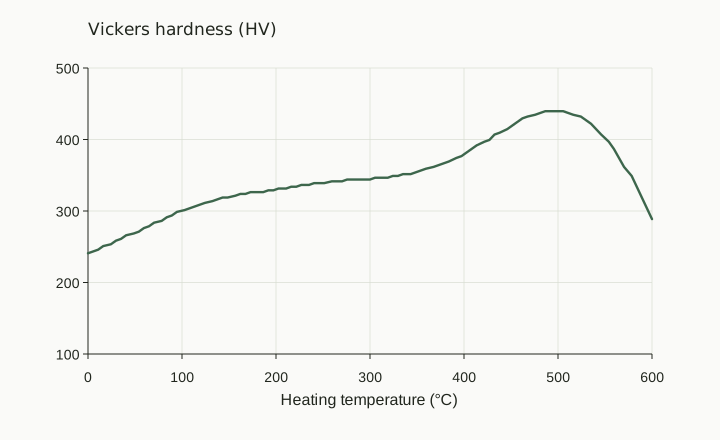
根据实验室数据,镀态硬度约220–280 HV;随热处理温度升高而增加,在约500℃附近达到图示峰值,随后下降。该曲线用于说明样品变化趋势。
性能试验样品制备条件:90℃、pH 8.5。热处理曲线与当前生产槽液参数分别列示,具体工艺需按工件验证。
查看导电率、相变温度、磁性与表面积数据
| 项目 | 状态 / 阶段 | 数值 |
|---|---|---|
| 导电率 | 镀态 | 0.06% IACS |
| 导电率 | 300℃热处理后 | 0.3% IACS |
| 熔融温度 | 开始 / 结束 | 884 / 901℃ |
| 凝固温度 | 开始 / 结束 | 864 / 853℃ |
| 项目 | 状态 / 条件 | 数值 |
|---|---|---|
| 质量磁矩 | 镀态,5 kOe | 1.29 emu/g |
| 质量磁矩 | 200℃退火,5 kOe | 1.5 emu/g |
| 质量磁矩 | 300℃退火,5 kOe | 4.9 emu/g |
| 投影区域面积 | 平均值 | 9.2×10² μm² |
| 三维表面积 | 平均值 | 8.4×10⁴ μm² |
根据实验室数据。凝固过程为冷却降温,因此开始温度高于结束温度;相变温度不代表使用温度。表面积比值约91倍,概述为约100倍,描述的是微观形貌。
APPLICATION / 航天应用
NASA 卫星应用
用于抑制激光反射。
该黑色化学镀层曾用于 NASA 太空卫星,用于抑制激光反射。
历史应用实例。具体零件的膜厚、波段及使用条件需单独确认。
相机、显微镜与分析仪器
用于光学装置和分析仪器部件,满足精密测量与膜厚均匀性的应用需求。
设备内的紫外线抑制
该镀层用于半导体制造设备中需要抑制紫外线的部件。
CPU / LSI 热辐射与散热
丰富的微观凹凸和柱状结构增大了表面积,为热辐射与散热应用提供条件。
LABORATORY COATING PROPERTIES
吸光之外,兼具多种表面性能。
根据实验室数据,以下为样品观察与试验结果。性能试验样品制备条件为90℃、pH 8.5;当前工艺操作参数请见下方对照表。
硬度
220–280 HV
根据实验室数据,镀态维氏硬度约为220–280 HV。热处理后硬度提高,图示在约500℃附近达到峰值。
实验室数据 · 镀态与热处理热处理后的颜色稳定性
400℃ × 1小时
样品在空气炉中经 400℃ × 1 小时热处理后几乎不变色。此项为指定热处理条件下的外观记录,不代表长期使用温度。
实验室数据 · 热处理外观记录附着性
弯曲试验未剥离
样品经200℃加热后进行弯曲试验,未见镀层剥离。
实验室数据 · 弯曲试验配合底镀的耐蚀表现
14 天湿热试验
Ni-P底层2–5 μm,黑色层分别为5、10、15 μm;在35℃、90%相对湿度下放置14天,各样品未见锈蚀。这是湿热试验。
实验室数据 · 带底镀样品微观表面积
约100 倍
根据实验室激光显微镜测量,实际表面积约为投影区域的100倍。该数值描述表面形貌,不代表散热效率倍数。
实验室数据 · 三维形貌导电、防尘与润滑
功能性金属表面
膜层本身具有导电性。导电性有利于防尘;微观凹凸减少与对偶材料的接触面积,有助于润滑表现。
实验室数据 · 材料特性根据实验室数据,以上性能用于说明直接成黑型的镀层特性;实际零件需按基材、膜厚、目标波段及使用环境确认。
试验图表与测试条件
查看不同黑色处理的辐射率与光泽度对照。光泽度图中的黑色化学镀层为直接成黑型;各组测试方法及已知标准列于图下,点击图表可放大查看。
由室温反射光谱推算的全辐射率
测试方法与条件
- 来源引用标准
- JIS R 1693-2:2012
- 测量与计算方法
- 室温测量反射光谱,再计算 50 / 100 / 140 / 200 / 300 ℃ 全辐射率
- FTIR / 光源 / 检测器
- Perkin Elmer System 2000 / MIR / MIR-TGS
- 积分球
- Labsphere RSA-PE-200-ID;内壁金镀层
- 入射口 / 测定口
- φ16 mm / φ24 mm
- 波数范围
- 370–7800 cm⁻¹;有效范围 400–6000 cm⁻¹
- 扫描次数 / 分辨率
- 200 次 / 16 cm⁻¹
- 分束器 / 光路
- optimized KBr / N₂ 吹扫
- 镀厚 / 基材细节
- 除图中材料标识外,来源未完整提供
日本工厂实验值,非保证值。柱长按原图估读;这是由室温光谱推算的指定温度全辐射率。黑色化学镀层与镀后黑化化学镍是两种不同工艺。
黑色化学镀层与其他黑色处理的光泽度
测试方法与条件
- 指标
- 光泽度(来源图标单位为 %)
日本工厂实验值,非保证值。柱长按原图估读。图示指标为光泽度;与本页反射率和全辐射率分别展示。
03 / PROCESS COMPARISON
同为黑镍,工艺各有侧重。
两种方案的成黑方式、pH 与槽液管理不同。以下为两种方案的参考工艺条件,用于选型对照。
左右滑动表格,查看两种方案的完整参数 →
| 对照项目 | 镀后黑化型 | 直接成黑型 |
|---|---|---|
| 黑色形成 | 化学镀后,经独立黑化处理成黑 | 在化学镀沉积时直接成黑 |
| 槽液管理 | 分析补给,连续使用型 | 一次性溶液 |
| 化学镀温度 | 86–93℃ | 87–93℃ |
| 化学镀液 pH | 5.6 ± 0.1 | 8.20 ± 0.10 |
| 六水硫酸镍浓度 | 22.5 ± 2 g/L | 25 ± 1 g/L |
| 时间与膜厚 | 黑化:1.5–5 分钟,20–30℃此温度和时间仅对应后续黑化步骤,不用于推定前段镀镍时间或膜厚。 | 推荐镀镍:40–60 分钟对应推荐膜厚 5–10 μm;镀镍 30 分钟以上以形成良好黑色。开缸时、90℃的镀速参考为 8 ± 2 μm/h。 |
| 搅拌方式 | 空气搅拌、机械搅拌或工件摇动 | 螺旋桨或循环搅拌,可配合工件摇动禁止空气搅拌;液流过强可能影响颜色均匀性。 |
| 耐蚀设计 | 建议采用 Ni-P 底镀 | 建议采用薄层 Ni-P 底镀 |
| 选型侧重 | 均一深黑外观;分析补给与连续生产管理 | 直接成黑;复杂形状均匀覆膜;光学低反射用途 |
两种方案均为无铅型。上表列出的是各自工艺条件,不能作为同条件性能排名;具体工艺应结合基材、前处理、底镀和样件验证确定。
04 / PROCESS SELECTION
按外观目标与生产方式选型。
明确基材、零件形状、目标黑度,以及是否有低反射或耐蚀要求,再确定工艺路线与验证条件。
需要深黑外观,
并持续管理镀液。
将化学镀与黑化分别管理,通过分析和补给维持槽液。一般铁材的参考流程,可作为方案沟通起点。
- 01 基材前处理与 Ni-P 底镀
- 02 专用 Ni-P 化学镀
- 03 预浸 → 黑化处理
- 04 中和、干燥及所需后处理
需要均匀黑色覆膜,
并关注光学反射。
适用于相机、显微镜、精密分析仪器等零件的黑色低反射需求。结合一次性镀液方式安排批次与负载。
- 01 按基材确定前处理
- 02 Ni-P 薄层底镀,改善耐蚀性
- 03 化学镀沉积并形成黑色
- 04 按目标确认外观、膜厚与反射表现
工艺确认时,还需要关注什么?
镀后黑化型:分别管理镀镍与黑化
预浸参考条件为常温、30–60 秒,预浸后不水洗直接进入黑化。实际生产需结合完整工艺确定水洗、分析补给及后处理安排;上方流程是选型概览。
直接成黑型:兼顾负载与液流
参考浴比 V/A 为 60–100 mL/cm²。过强液流会导致颜色不均,镀镍中提拉工件可能产生斑纹。应结合槽体、工件面积与摇动方式确认批次条件。
05 / QUESTIONS & ANSWERS
关于黑镍,您可能关心。
镀后黑化型和直接成黑型的主要区别是什么?
镀后黑化型经化学镀后,再通过独立黑化步骤获得深黑色;其镀液可分析、补给并连续使用。直接成黑型在沉积过程中直接形成黑色,采用一次性镀液。两者的 pH、搅拌方式与生产管理条件不同,需要分别设置工艺。
低反射应用应该关注哪一款?
根据实验室数据,直接成黑型可吸收紫外、可见光与近红外,适用于光学低反射场景。其微细凹凸与柱状结构有利于吸光,增加膜厚可降低光泽与反射。具体表现需按目标波段与零件要求验证。两类黑镍采用不同工艺,其光学参数不能互相套用。
吸收率可以直接由反射率换算吗?
吸收率、总反射率与透射率满足能量守恒。只有在样品不透光、且反射率包含镜面与漫反射的全部反射光时,才可用吸收率≈100%−反射率。因此,应使用对应样品的光学测量记录评价吸收表现,不能把简单换算当作实测结果。
黑色镀层是否就代表足够的耐蚀性?
黑色外观不能单独说明耐蚀能力。两种方案的资料均建议通过 Ni-P 底镀改善耐蚀性;直接成黑型的多孔结构本身对基材的防护有限。应结合基材、底镀与膜厚设定实际耐蚀验证条件。
提供哪些信息,有助于确认处理方案?
建议准备基材材质、零件图纸或样件、待镀面积、尺寸公差、目标黑色样板,以及耐蚀或光学指标。如涉及低反射用途,请补充目标波段与测量条件;如涉及量产,请补充单批数量与现有生产线条件。
把需求交给奥川工程师
提供基材、目标性能与数量,或现有槽体和生产条件,由工程师确认适用方案。