AUTRA / PTFE COMPOSITE PLATING
化学镍特氟龙Ni-P / PTFE 复合镀层
让精密表面更顺滑、更不易粘附。将 PTFE 微粒共沉积于化学镍镀层,用于滑动配合与脱模需求。
PTFE 体积分数 30–35 vol% 对应的资料参考范围,非任意工件保证。摩擦系数受配副、载荷、速度与润滑状态影响;按对应含量组和实际工况进行验证,不同组别的条件不能互相套用。
低摩擦表面,面向精密运动与脱模
Ni-P 基体与 PTFE 微粒形成复合镀层。选型时同时核对摩擦、磨损、粘附以及零件的形状和表面要求。
滑动配合
面向活塞杆、导向轴、气动阀等零件,评估配副、润滑状态与允许磨损。
脱模与防粘
面向树脂模具和成形工具,结合接触材料、温度与清洗方式确认效果。
按工件选型
提供基材、尺寸、工作面及前处理限制,由工程师评估镀层和验证方法。
按 PTFE 体积分数查看下方摩擦系数范围。摩擦系数无量纲,实际表现还受配副材料、载荷、速度和润滑状态影响。
试验图表与测试条件
查看 PTFE 复合镀层的油润滑、接触角与表面状态对照,以及含量和热处理历史参考。各组测试条件分别列于图下。
SRV 油润滑:摩擦系数与磨耗深度
测试方法与条件
- 试验设备
- SRV
- 试验设备
- SRV
- 载荷 / 频率
- 50 N / 50 Hz
- 时间 / 振幅
- 30 min / 1 mm
- 被覆基材 / 对偶材料
- A5056 / SUJ2
- 润滑剂
- 10W-30 基油,200 μL
- 温度
- 室温 30 ℃
日本工厂实验值,非保证值。柱长按原图估读,数值为近似值;仅适用于所列试验条件。
PTFE 复合镀层与 PTFE 涂层:2 μL 接触角比较
测试方法与条件
- 试验仪器
- 协和界面化学 Dmo-502(按来源标识)
- 液滴
- 纯水 2 μL
- 基材
- 50 × 50 mm SPCC 板;未处理铁板作为对照
- PTFE-S 复合镀层
- 约 10 μm;未热处理
- PTFE 氟树脂涂层
- 约 30 μm;黑色;400 ℃烘烤
日本工厂实验值,非保证值。PTFE-S 为来源 S 系列复合镀层;本组与已有 1 μL、300 ℃、10 s 接触角试验分别保留。
镀前与镀后的表面粗糙度
测试方法与条件
- 基材
- 50 × 50 mm SPCC 板
- 镀层 / 厚度
- 一般化学镍 Ni-P / PTFE-S 复合镀层;均为 10 μm
日本工厂实验值,非保证值。表内数值精确转录;按原表保留单位缺失状态。PTFE-S 指来源 S 系列复合镀层。
PTFE 含量与性能取向
测试方法与条件
- 资料性质
- 定性关系示意,无数值刻度
该图表达含量与性能的取向关系,用于解释选型思路。
PTFE 复合镀层:200 ℃ 与 300 ℃ 热处理硬度参考
| PTFE-B | PTFE-A | PTFE-S | |
|---|---|---|---|
| 镀后热处理200℃ | 400~550Hv | 250~350Hv | 200~300Hv |
| 镀后热处理300℃ | 750Hv以上 | 400~600Hv | 300~400Hv |
测试方法与条件
- 试样系列
- 来源 PTFE-B / A / S 三系列
- 状态
- 镀后热处理 200 ℃ / 300 ℃,分别列示
本表为日本工厂试样参考,非保证值;不能直接作为本页各产品的验收指标。B 系列在 300 ℃ 条件下记录为 ≥750 HV,此值仅表示该资料中的下限。
详细技术参数与适用条件
手机可左右滑动查看完整表格。
| 项目 | 说明 |
|---|---|
| 自润滑 | PTFE颗粒分布于镀层表面和内部,帮助改善滑动表现。 |
| 防粘与疏水 | 用于讨论模具脱模、液滴附着及清理需求;效果需以实际接触物和工况验证。 |
| 导电与传热 | 金属基体与纯PTFE涂层的电学、热学表现不同;请提供接触电阻、静电或导热的具体要求。 |
| 耐腐蚀与结合力 | 受基材、前处理、镀层厚度和孔隙影响;不能把“均匀覆盖”理解为所有工件必然无针孔。 |
先看项目,再核对对应数值与热处理条件。各组载荷、时间与标准分别对应具体试验;正式指标按具体工艺和工件确认。
PTFE 复合镀层 · 含量与性能
PTFE 复合镀层:按 PTFE 含量比较
PTFE 含量较高的系列侧重润滑;含量较低的系列具有更高的镀态硬度。
手机可左右滑动查看完整表格。
| 项目 | 30–35 vol% | 20–25 vol% | 10–15 vol% | 3–7 vol% |
|---|---|---|---|---|
| PTFE 体积分数(vol%) | 30–35 | 20–25 | 10–15 | 3–7 |
| 摩擦系数 μ(无量纲) | 0.05–0.08 | 0.08–0.10 | 0.10–0.15 | 0.12–0.20 |
| 析出态硬度(HV) | 200–250 | 250–350 | 350–400 | 400–500 |
| 300 ℃ 热处理后硬度(HV) | 300–350 | 400–500 | 650–700 | 750–800 |
| 沉积速度(μm/h) | 8.5–10 | 9–11 | 9–11.5 | 9–11.5 |
资料记录的摩擦试验采用 HEIDON-14D、载荷 200 g、φ10 mm 氧化铝球。各项数值用于对应资料条件下的选型参考;摩擦、硬度和沉积速度属于不同试验,正式工艺应分别约定测试与操作条件。
摩擦系数按奥川确认的范围更新,具体测试条件以对应工艺文件为准;其余参数参考《PTFE 复合镀层技术资料》第 1 页。不同含量组的性能与热处理条件分别对应,不作为任意工件的统一保证。
零件应用与选型重点
手机可左右滑动查看完整表格。
| 应用方向 | 典型零件或用途 | 需确认的条件 |
|---|---|---|
| 滑动配合 | 柱塞、活塞杆、导向轴、阀件 | 配副、润滑方式与允许磨损 |
| 脱模与清洁 | 树脂模具、料斗、成型工具 | 接触材料、温度、脱模力与清洗方法 |
| 精密组件 | 差速齿轮垫圈、半导体设备零件 | 间隙、颗粒要求与表面状态 |
用途来自技术资料与应用方向整理,不代表任意工件均适用。确定关键失效问题后,再约定镀层与验证方式。
图片与技术资料
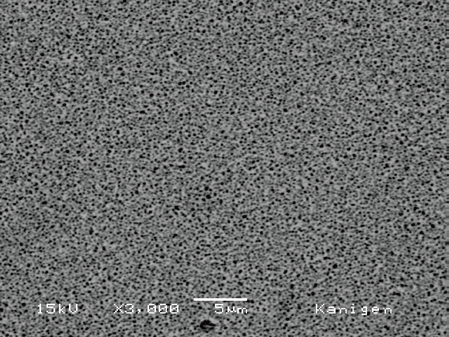
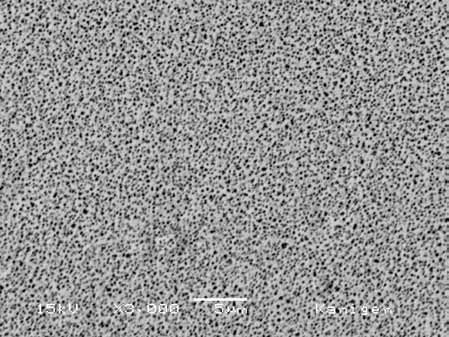
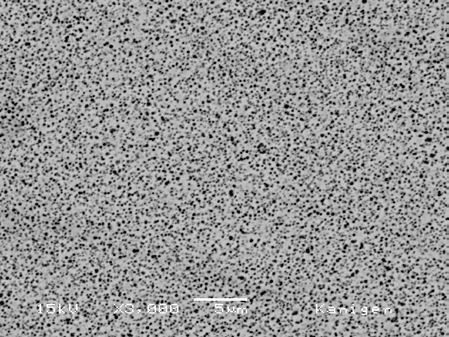
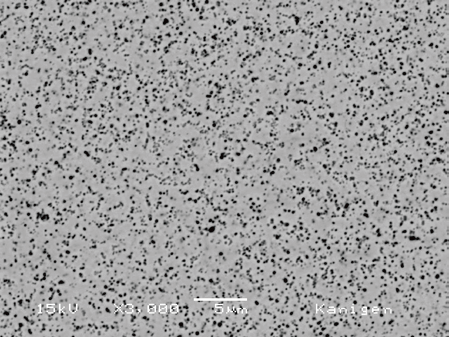
以下四张 SEM 按上方 PTFE 含量分组排列,直接提取技术资料 PDF 内嵌原图,保留各自显微标尺。
相关性能与试验资料
适用边界
公开资料为产品体系与镀层性能参考;具体药水工艺、槽液条件、厚度和验收要求请索取对应技术文件确认。
选型说明
加工客户提供目标、基材与数量即可,由工程师判断镀层。药水客户请另提供槽液规模、现用工艺、操作温度及生产节拍,确认具体工艺 TDS。
资料依据:公司技术资料 ↗ ;日本系列数据和显微图:《PTFE 复合镀层技术资料》 · 更新日期:2026-09-30
应用需求与评估案例
结合具体零件的失效问题,查看候选镀层、相关问答与验证清单。