表面エンジニアリングの事例とよくある質問
部品加工をご希望ですか、それとも薬品の購入ですか?該当する入口を選んで、まずよくある質問をご覧ください。
加工のよくある質問
まずワーク、目標、数量を確認し、その後にプロセス、費用、納品要件を検討します。
自分の部品は加工できますか?皮膜がまだ決まっていない場合は?
まず材質記号、部品の用途、解決したい課題(腐食、摩耗、付着、はめあい寸法など)をお知らせください。皮膜の名称がわからなくても、まずはご相談いただけます。
加工に適しているかどうかは、材料の状態、表面状態、構造、使用環境とあわせて評価する必要があります。特殊な材料や複雑なワークは、先に試作の計画を確認できます。
初めての相談では、どんな資料を準備すればよいですか?
材料、数量、主な性能目標をお知らせいただくだけで結構です。わかっていれば、外形寸法、重要公差、使用媒体と温度、希望する加工時期も追加してください。
具体的な評価に入った後で、図面の版、重要な機能面、めっき禁止範囲、目標膜厚、受入れ要件を追加してください。わからない項目は「エンジニアに提案してもらう」を選べます。
図面が機密に関わるため、最初は完全な図面を送らなくてもよいですか?
はい。初回のご相談では、機密に関わらない材料、用途、加工のニーズをご説明いただけます。
機密性の高い図面を提供する前に、まず NDA の締結について協議し、資料の用途、受け取る担当者、受け渡し方法を確認したうえで、承認されたファイルをご提供いただけます。
膜厚はどう決めますか?組立寸法に影響しますか?
目標膜厚は性能要件とはめあい公差をあわせて決める必要があります。寸法要件がめっき前かめっき後か、後加工の余裕を残す必要があるかを明記してください。
軸、穴、シール面、ねじなどの重要な位置は、図面に測定点と判定要件を明記してください。熱処理に制約がある場合もあわせてお知らせください。
深穴、止まり穴、部分めっきはできますか?
まず穴径、穴深さ、貫通穴か止まり穴か、めっき禁止範囲を確認し、治具の固定、薬液の流れ、ガス抜きの条件とあわせて評価します。
内径の被覆と膜厚分布は適切な測定方法で確認する必要があります。必要に応じて代表的なサンプルを先に作製し、断面観察などの検査方法を取り決めます。
先に試作して、確認後に量産加工できますか?
まず試作のニーズについてご相談いただけます。サンプル数、検証したい性能、その後の量産計画をお知らせいただくと、試作と検査の計画を決めやすくなります。
試作費用、必要なサンプル、期間はワークごとに確認します。試作完了後、まず膜厚、寸法、取り決めた項目を確認し、その後に量産の方式を確定します。
加工の見積りはどう決まりますか?納期はいつ確定しますか?
見積りには材料、構造、寸法、数量、皮膜の要件、検査項目の評価が必要です。再処理、マスキング、後加工のニーズがある場合も、見積り依頼時にお知らせください。
納期は材料の入荷、プロセスルート、検査要件とあわせて確定します。分納をご希望の場合は、各ロットの数量と希望日をお知らせいただければ、一緒に日程を検討します。
納品時に検査報告書は付きますか?
膜厚検査はロットごとの測定・取り決めに対応します。出荷時のレポート提供形式は見積書および技術協定に従います。
プロジェクトごとに第三者試験機関へ塩水噴霧・膜厚の個別試験を委託できます。試験片の形態、試験方法、費用、期間は別途確認します。
薬品購入のよくある質問
現行プロセスと性能目標を出発点に、製品、使用量、付帯条件を確認します。
どの薬品を選べばよいかわかりません。どこから始めればよいですか?
まず素材、部品の用途、主な性能目標をご説明いただき、次に現行プロセス、めっき液の規模、生産条件を追加してください。目標とする品番がある場合は、そのままお知らせいただけます。
選定では皮膜の要件、前後処理、既存設備の条件をあわせて確認し、試用する価値のある製品と検証項目を決めます。
先に試用できますか?最小発注量はどのくらいですか?
試用サンプルの提供、包装仕様、最小発注量は製品ごとに確認が必要です。関心のある品番、試験の目的、予定使用量をお知らせください。
使用量がまだ決まっていない場合は、まずめっき液の規模と試験計画をご説明いただき、その後に建浴と補給に必要な付帯製品と購入の手配を確認します。
建浴と日常の補給にはどんな技術資料が必要ですか?
該当する品番の完全な工程文書を使用し、建浴成分、運転条件、分析方法、補給規則を確認してください。製品ごとに成分と管理方法は個別に確認します。
ご連絡の際は、めっき液の容量、設備構成、負荷、既存の分析条件をお知らせください。適用される作業と記録の要件を確認しやすくなります。
現在の薬品から切り替えたい場合、既存のめっき液と設備は使えますか?
まず既存の薬品の系、めっき液の運転記録、設備の材質、前後処理のフローを確認し、その後に切り替えの範囲と試験の計画を決めます。
既存のめっき液を残すか、どのように切り替えるか、設備の調整が必要かは、確認した方式に従って実施してください。めっき種の名称が同じというだけで、そのまま混ぜたり置き換えたりすることはできません。
薬品の購入とあわせて付帯設備も評価できますか?
はい。循環ろ過、自動分析補給、自動建浴などの付帯ニーズをあわせて検討できます。めっき液の規模、既存設備、現場の条件、生産のリズムをお知らせください。
設備の仕様と自動化の範囲は具体的な薬品の系とあわせて確認し、その後に各工程のつながりを確認します。
TDS、SDS、必要な言語版はどう請求しますか?
製品名または品番をお知らせいただき、技術資料 TDS、安全データシート SDS、またはその両方が必要かを明記し、中国語版か英語版かをご指定ください。
すでにお持ちの資料がある場合は、版や日付もあわせてお知らせいただくと照合しやすくなります。提供可能な資料と言語版は製品ごとに確認します。
めっき液や皮膜に異常が出た場合、何を伝えればよいですか?
品番、異常の発生時期、ワークの材料と表面の現象を記録し、直近の温度、pH、分析と補給の記録、前処理や設備の変更の有無をお知らせください。
ワークの写真や正常なロットとの比較情報も判断に役立ちます。まず異常の条件を確認し、その後に検査と調整の方式を検討します。
薬品の保管、有効期限、輸送要件はどう確認すればよいですか?
具体的な製品のラベル、SDS、供給資料で保管条件、有効期限、輸送要件を確認してください。品番ごとに個別に確認します。
購入前に納品先、予定使用量、現場の保管条件をお知らせいただけます。製品の受け取り後は、品番、ロット番号、包装状態、添付資料を確認してください。
応用シーンと技術 QA
【代表的な使用条件での選定検討】以下は、代表的な厳しい使用条件における表面エンジニアリングの考え方と不具合解析の事例です。お客様固有の構造と営業秘密を守るため NDA に基づき、図面や納入の詳細は公開していません。画像は選定説明用の工程イメージであり、お客様案件の実績を示すものではありません。実際の加工方法と指標は、双方で確認した図面と試作サンプルにより決定します。
展開して応用背景、画像、検証のポイントを見る。
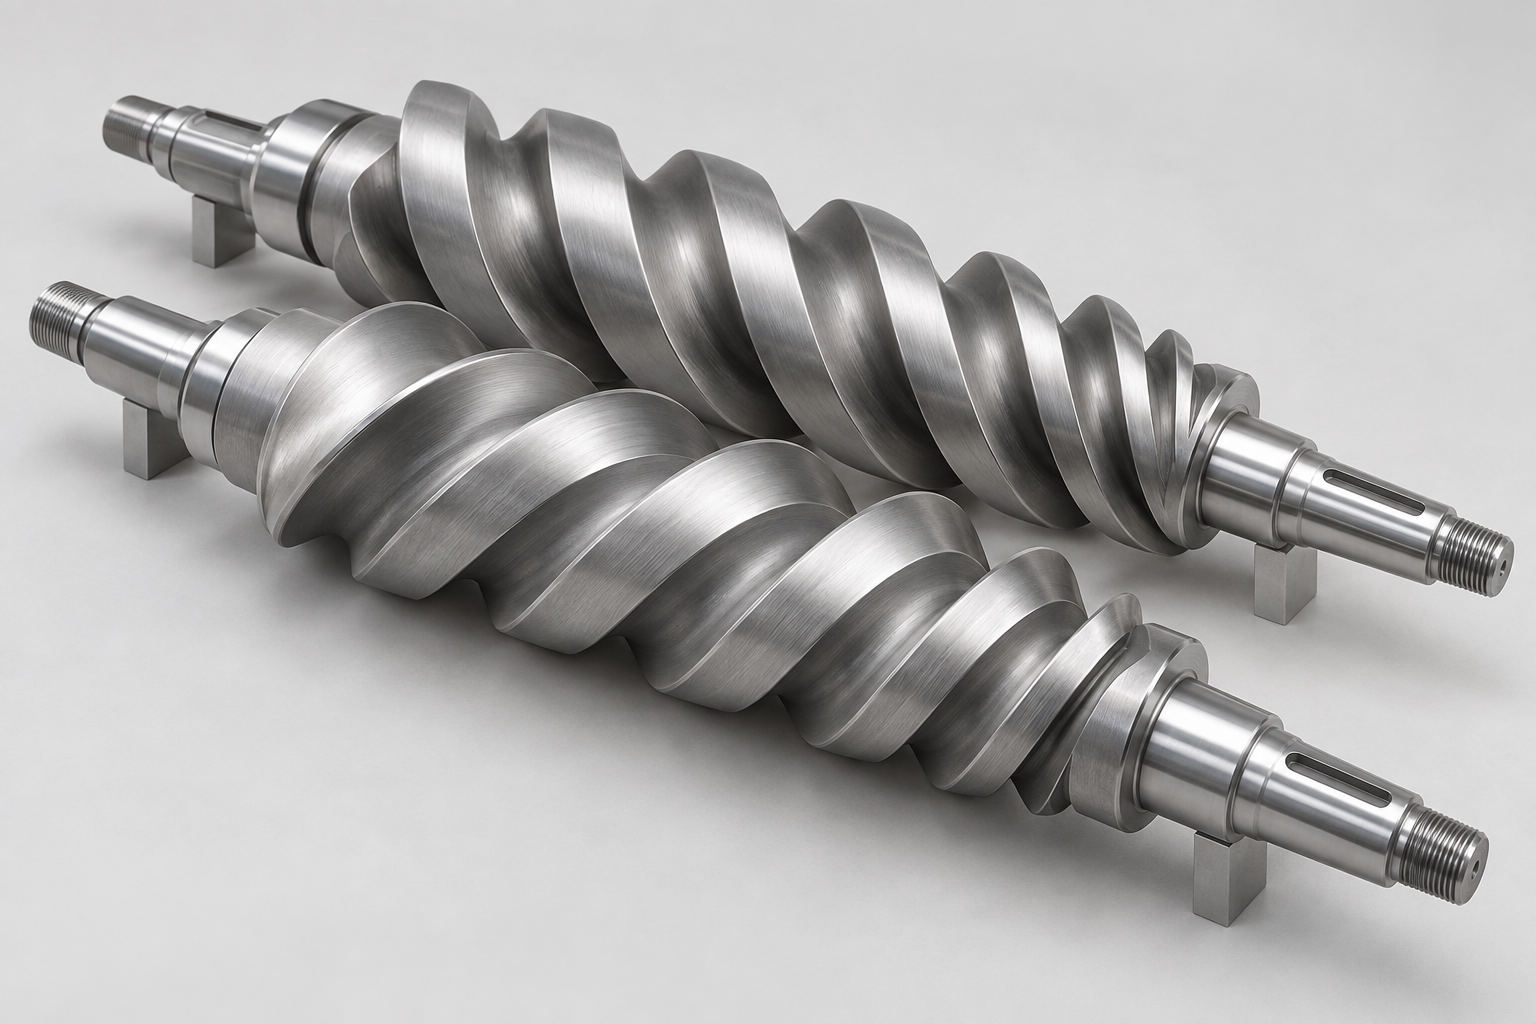 真空ポンプのロータとケーシング耐食性、歯形面の被覆、組立すきまを両立AI イメージ
元画像を見る ↗ドライスクリューロータ · AI イメージ
一対のスクリュー、可変ピッチ、軸端などの主な形状を残し、表面処理における膜厚分布とはめあいすきまの問題の理解に役立てます。
AI 生成 · お客様の実物写真ではありません
お客様のワーク情報を保護するため、この画像は AI 生成のイメージで、お客様の実際のワークは示していません。形状の説明のみを目的とし、製造や受入れの根拠ではありません。
ツインスクリューの歯形面、歯先と歯底、ケーシング内壁を軸に、無電解ニッケル皮膜の被覆、媒体への耐性、めっき後のはめあい寸法を評価します。
使用条件と主な課題
- 腐食性ガスと凝縮液
ガスの成分、温度、湿度、洗浄媒体をご説明いただき、乾燥運転と凝縮が生じる条件を区別します。
- 複雑な歯形面と精密なはめあい
歯先、歯底、端面の膜厚差と、皮膜の厚みが運転すきまに与える影響に注目します。
- 素材と表面欠陥
鋳物の巣、古い皮膜、局所的な損傷は、前処理と試作の前に評価する必要があります。
方式と評価の方向性
- 高リン無電解ニッケルの方向性を評価
実際の媒体にあわせて候補のプロセスを選び、試験片で耐食性と密着力を確認します。
- 重要な歯形面ごとに測定点を取り決め
膜厚、公差、めっき禁止範囲、後加工の余裕をあわせて図面の評価に含めます。
- 初品確認後に量産へ
めっき後の寸法と外観を再確認し、ロータのすきまと動バランスは設備の要件に従って検査します。
関連する QA
Q:めっき後にそのまま組み立てて、動バランスの確認を省略できますか?
A:後加工の要否と再検査の方法は、ロータの図面と設備の要件に基づいて確認する必要があります。膜厚分布、マスキングの境界、後処理はすべて寸法と動バランスの評価に含める必要があります。
Q:高リン無電解ニッケルはすべての腐食性ガスに適していますか?
A:ガスの組成、温度、凝縮条件、洗浄媒体とあわせて選定し、代表的な試験片で検証する必要があります。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 膜厚と寸法 | 歯先、歯底、端面、ケーシングの重要な位置の膜厚とめっき後寸法。 | 測定点の図、目標膜厚、膜厚公差、組立すきまをご提供ください。 |
| 媒体への耐性 | 取り決めた媒体と条件で試験片の検証を行い、外観と腐食の状況を記録します。 | 媒体の成分、濃度、温度、時間、判定要件を明確にします。 |
| 密着力と運転 | 適用する密着力の試験方法を確認し、設備の要件に従って組立と動バランスを再確認します。 | 素材、熱サイクル条件、設備の検査規格とあわせて決定します。 |
 半導体用真空チャンバー清浄度の要件から、プロセスとの適合性を確認
イメージ図を拡大 ↗半導体真空チャンバー(工程イメージ図)
チャンバー開口部、シール面、内部作業面を例に、複雑形状でのめっき・洗浄・清浄度評価のポイントを説明します。
オリジナル 3D 工程イメージ図
構造とプロセス評価の方向性を説明するためのもので、お客様の実際のワークではなく、加工実績・製造・受入の根拠にはなりません。
真空反応チャンバー、ライナーおよび関連部品について、表面処理を洗浄・ベーキング・パーティクル・アウトガスの要件と合わせて評価します。
使用条件と主な課題
- パーティクルと表面残留物
洗浄後のパーティクル、残留物、皮膜の表面欠陥が装置のプロセスに与える影響に注目します。
- 真空と温度サイクル
真空度、ベーキング条件、熱サイクルの過程をご説明いただき、アウトガスの検証方法を明確にします。
- プラズマとプロセス雰囲気
異なるプロセスガス、プラズマ条件、暴露位置はそれぞれ個別に確認する必要があります。
方式と評価の方向性
- 素材に応じて前処理を評価
アルミ合金などの素材の材質記号と表面状態、寸法と粗さの要件を確認します。
- 清浄化のフローを統一して取り決め
洗浄、包装、ベーキング、納品時の状態をプロセスと検査の要件に記載します。
- 実際の使用条件での検証を構築
パーティクル、アウトガス、プラズマとの適合性を個別に検証し、その後に皮膜が適しているかを確認します。
関連する QA
Q:皮膜の名称だけで超高真空への適合性がわかりますか?
A:洗浄、ベーキング、使用条件とあわせて、パーティクル、アウトガス、媒体との適合性を確認する必要があります。適用できるかどうかは検証結果に基づきます。
Q:薄肉のチャンバーでは、めっき後の寸法をどう管理しますか?
A:まず材料、構造、加工状態を評価し、その後に寸法の余裕、治具の固定方法、皮膜の膜厚、めっき後の測定点を取り決めます。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| パーティクルと清浄度 | 取り決めた洗浄、サンプリング、計数の方法でパーティクルと表面残留物を確認します。 | 粒径範囲、サンプリング位置、洗浄フロー、限度値を明確にします。 |
| アウトガスと真空 | 規定のベーキング条件と測定方法で真空の検証を行います。 | 目標の真空度、試験温度、バックグラウンド、判定方法をご説明ください。 |
| 寸法とプロセスとの適合性 | 薄肉構造、重要寸法、実際のプロセス雰囲気での表面状態を再確認します。 | 材料、重要な機能面、熱サイクル、プロセスでの暴露条件をご提供ください。 |
 押出金型と成形部品材料と温度にあわせて、耐摩耗性と離型性を評価
イメージ図を拡大 ↗成形金型(工程イメージ図)
長尺金型の流路、ダイリップ、主要作業面をもとに、皮膜厚さ、表面状態、長さ方向の寸法管理を検討します。
オリジナル 3D 工程イメージ図
構造とプロセス評価の方向性を説明するためのもので、お客様の実際のワークではなく、加工実績・製造・受入の根拠にはなりません。
ダイリップ、流路、成形面の摩耗と付着の問題から、無電解ニッケルや複合皮膜の方式を検討します。
使用条件と主な課題
- 機能面の摩耗とかじり傷
樹脂、フィラー、温度、運転方法が摩耗の形態に影響するため、実際の使用条件とあわせて分析する必要があります。
- 付着と離型
付着物、洗浄方法、離型の問題が発生する位置をご説明ください。水の接触角だけで効果を判断することは避けます。
- 長尺寸法とダイ開口部の公差
ダイリップ、流路、エッジ、長さ方向の皮膜の膜厚と寸法の余裕を重点的に確認します。
方式と評価の方向性
- 性能目標でプロセスを比較
無電解ニッケルと複合皮膜の適用の方向性を評価し、耐摩耗、摩擦低減、離型の目標に応じて取捨選択します。
- 熱処理の制約を確認
まず金型の材質、熱処理状態、許容温度を確認し、その後に後処理を検討します。
- 試験片と試作成形で効果を確認
離型、摩耗、寸法の検査を組み合わせます。古い金型は先にはく離と補修の余裕を評価します。
関連する QA
Q:高い硬さと良好な離型性を同時に得られますか?
A:樹脂、温度、摩擦条件とあわせて評価し、試験片と試作成形で皮膜系を決める必要があります。性能目標によっては取捨選択が必要になる場合があります。
Q:古い金型をはく離して再処理できますか?
A:まず材質、古い皮膜、摩耗、残りの寸法の余裕を確認し、その後にはく離と補修の方法を決めます。処理後は重要寸法と機能面を再検査する必要があります。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 膜厚と機能面 | 金型の長さ方向と重要な流路に沿って膜厚、寸法、粗さを再確認します。 | 外形寸法、重量、治具掛けの制約、測定点の要件をご提供ください。 |
| 硬さと耐摩耗性 | 硬さと摩耗の試験条件を個別に確認し、めっきままか熱処理後かの状態を記録します。 | 測定荷重、相手材、温度、摩耗の判定基準を取り決めます。 |
| 実際の離型効果 | 取り決めた樹脂やゴム材料で試験片/試作成形を行い、離型力または残留物を記録します。 | 材料の配合、温度、サイクル数、洗浄方法を明確にします。 |
 制御弁のバルブプラグとシートリング媒体、エロージョン、シール面に同時に注目
イメージ図を拡大 ↗弁スプールとスリーブ(工程イメージ図)
弁スプールとスリーブの段差、ポート、はめあい外径を例に、耐摩耗性、膜厚、めっき後のはめあい寸法の評価ポイントを説明します。
オリジナル 3D 工程イメージ図
構造とプロセス評価の方向性を説明するためのもので、お客様の実際のワークではなく、加工実績・製造・受入の根拠にはなりません。
圧力・差圧・媒体・粒子条件を踏まえ、膜厚・表面品質・後処理がシール性能に与える影響を評価します。
使用条件と主な課題
- エロージョンと局所的な損傷
流速、差圧、固体粒子、不具合の位置をご説明いただき、摩耗、エロージョン、腐食の問題を区別します。
- 膜厚とはめあい寸法
皮膜の厚みはバルブプラグとシートのはめあいに影響するため、加工の余裕とシール面の検査条件を確保する必要があります。
- 特殊な媒体と材料の要件
硫黄を含むなどの条件では、適用される材料要件とあわせて、素材と表面処理の全体的な方式を評価する必要があります。
方式と評価の方向性
- 使用条件に応じて皮膜の方向性を確認
候補となる無電解ニッケルプロセスの耐食と耐摩耗の目標を比較し、膜厚と重要な表面を取り決めます。
- 密着力と後処理を評価
素材、膜厚、使用条件に応じてプロセスを検討し、皮膜と素材の結合状態を検証します。
- 皮膜とシール性を個別に検証
まず膜厚、粗さ、寸法を検査し、その後に取り決めに従って組立後のシール試験とサイクル試験を行います。
関連する QA
Q:皮膜で素材の耐硫化物の材料選定要件を代替できますか?
A:適用される材料規格、媒体、温度・圧力条件に基づいて全体の方式を評価する必要があり、皮膜を理由に素材の選定と検証を省略することはできません。
Q:厚い皮膜がシール面に適しているかはどう確認しますか?
A:膜厚と密着力に加え、粗さ、寸法、組立後のシール性能も検証する必要があります。使用寿命は取り決めたサイクル試験で確認します。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 膜厚と密着力 | 重要な面の膜厚を測定し、素材と皮膜に応じて適用する密着力の試験方法を選びます。 | 膜厚公差、抜き取り計画、試験方法、判定基準を明確にします。 |
| 機能面とはめあい | 粗さ、幾何寸法、後加工後の皮膜の状態を確認します。 | シール面の図面、公差、後加工の計画をご提供ください。 |
| シール性とサイクル | 取り決めた条件で、シール検査とサイクル耐久の検証を個別に行います。 | 媒体、温度、圧力/差圧、サイクル数、漏れの判定基準を明確にします。 |
 深穴ブッシュと小型スリーブ穴内の液流とガス抜きから、被覆品質を確認
イメージ図を拡大 ↗深穴スリーブ(工程イメージ図)
スリーブ内径と端部段差をもとに、穴内の被覆、ガス抜き、重要測定点の検査方法を検討します。
オリジナル 3D 工程イメージ図
構造とプロセス評価の方向性を説明するためのもので、お客様の実際のワークではなく、加工実績・製造・受入の根拠にはなりません。
穴径、穴深さ、貫通穴か止まり穴かに応じて、治具の固定、薬液の流れ、ガス抜き、位置ごとの膜厚の検証方法を評価します。
使用条件と主な課題
- 穴の奥での薬液の入れ替わり
内径の形状と液流の条件が析出に影響するため、穴径、穴深さ、交差穴の構造をご提供ください。
- 気泡と局所的なめっき未着
治具掛けの向きとガス抜きの条件は、ワークの構造とあわせて考慮する必要があります。
- めっき後の内径と摺動
皮膜の厚みが内径に与える影響と、相手材、潤滑、粗さの要件を確認します。
方式と評価の方向性
- 穴の形状に応じて治具を評価
治具掛け、循環、ガス抜きの方法を検討し、まず穴内への薬液の到達性を確認します。
- 初品で膜厚を検証
入口、中間、穴底などの代表的な位置で測定し、必要に応じて断面試料を用います。
- ロットの検査方法を取り決め
穴径とプローブの到達性に応じて検査と抜き取りの方法を決め、めっき後の寸法を再確認します。
関連する QA
Q:無電解めっきなら、すべての深穴の内外で均一な膜厚を保証できますか?
A:膜厚分布は穴の形状、薬液の流れ、ガス抜きの条件の影響を受けるため、初品の異なる位置で測定して確認する必要があります。めっき種の名称だけで均一な膜厚を保証することはできません。
Q:小穴の内壁はどのように検査しますか?
A:初品は断面を切断して異なる位置の皮膜を観察できます。ロットの検査方法は穴径、プローブの到達性、抜き取り計画に応じて決めます。重量測定の結果は、すべての穴の内壁の被覆状況を表すものではありません。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 穴内の膜厚分布 | 初品の入口、中間、穴底などの位置を、断面観察または適切な方法で測定します。 | 穴の形状図、目標膜厚、代表的な測定点をご提供ください。 |
| 外観と連続性 | 到達性に応じて観察方法を選び、代表的な試料で局所的な被覆を確認します。 | 観察範囲、欠陥の判定基準、抜き取り数を取り決めます。 |
| 寸法と摺動 | 内径、真円度、粗さを再確認します。摩擦低減の目標がある場合は、取り決めた相手材で検証します。 | めっき前/めっき後の寸法、潤滑、荷重、運動条件を明確にします。 |
関連する試験図表と試験条件
用途のニーズと評価例
現行プロセス、不具合、具体的な使用条件から、候補となる皮膜と検証のポイントを確認できます。
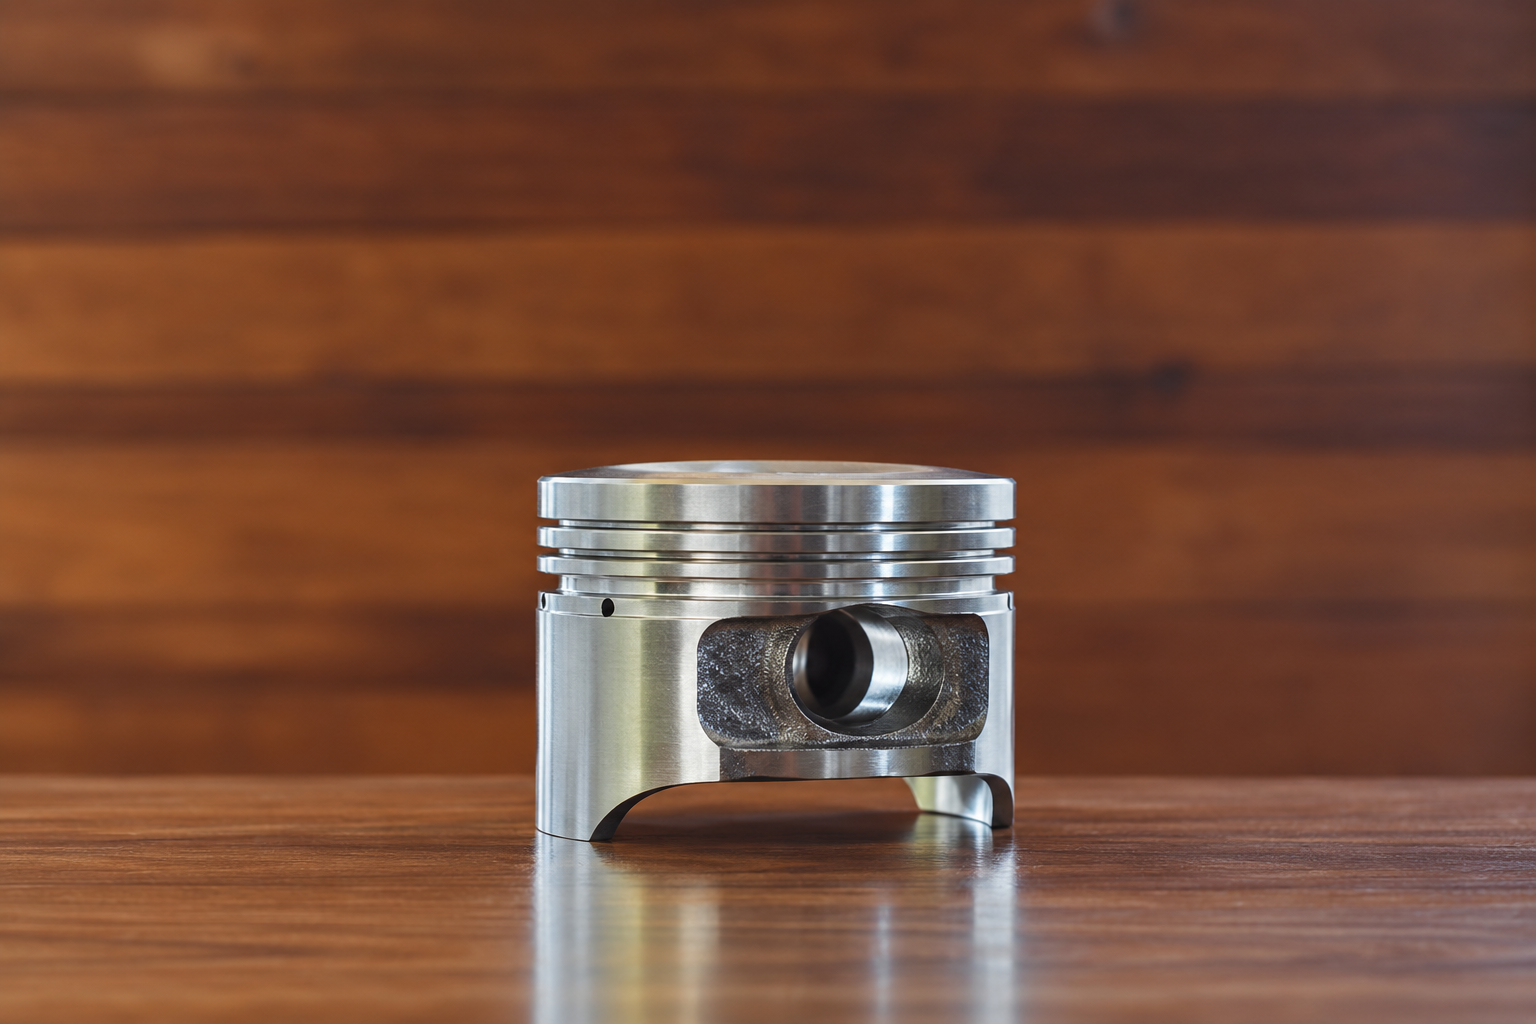 アルミ製摺動部品の耐摩耗評価厳しい寸法要件のもとで、元の皮膜の代替方式を探す
画像を拡大表示 ↗アルミ製摺動部品の画像
部品の摺動接触面とはめあい部を軸に、めっき予定範囲、膜厚の余裕、摩耗の確認位置を確認します。
M社は従来の皮膜が加工先の提供終了により代替を必要としていました。部品はアルミ材で寸法精度の要求が厳しく、一般的な無電解ニッケル皮膜を試したところ摺動試験で摩耗して消失しました。評価の重点は相手材と接触した際の耐摩耗性とめっき後寸法です。
使用条件と主な課題
- 元の処理の供給終了
部品の使用要件を引き続き満たせる代替プロセスを探す必要があります。
- 寸法精度の要件が厳しい
お客様は電気めっきでは既存の寸法要件を満たすのが難しいと考えており、皮膜の膜厚とはめあい寸法をあわせて評価する必要があります。
- 試用した皮膜が摩耗して消失
一般的な無電解ニッケルは既存の摺動試験で耐摩耗の要件を満たさなかったため、実際の接触条件を再確認する必要があります。
方式と評価の方向性
- 耐摩耗性の無電解めっき皮膜を評価予定
Ni-P-B 無電解めっき皮膜を候補とし、試用済みの一般的な無電解ニッケルと同じ条件で比較します。
- 膜厚と寸法の余裕を確認予定
重要なはめあい寸法に基づいて、許容できる膜厚範囲と測定点を決めます。
- 摺動試験を再現予定
代表的な相手材と荷重を用い、皮膜と相手材の摩耗を記録します。
関連する QA
Q:一般的な無電解ニッケルが摩耗して消失した場合、膜厚を増やすだけでよいですか?
A:まず摩耗の位置、相手材、寸法の余裕とあわせて評価し、膜厚の調整と候補皮膜への変更の実現性を比較します。
Q:元の処理の寸法要件をそのまま使えますか?
A:評価の出発点にはできます。元の要件がめっき前とめっき後のどちらの寸法かを明確にし、それに基づいて新しい方式の膜厚と検査位置を確認する必要があります。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 摺動摩耗 | 同じ摺動試験で、候補皮膜の摩耗と残存皮膜を比較します。 | 相手材、荷重、速度、潤滑状態、回数、不具合の判定。 |
| 膜厚とはめあい | 重要な接触面の膜厚とめっき後のはめあい寸法を確認します。 | 部品図面、めっき前寸法、はめあい公差、使用可能な膜厚の余裕。 |
| 素材と皮膜の状態 | アルミ材の前処理、皮膜の密着、試験後の表面状態を確認します。 | アルミ合金の材質記号、元の処理情報、試用記録、不具合品。 |
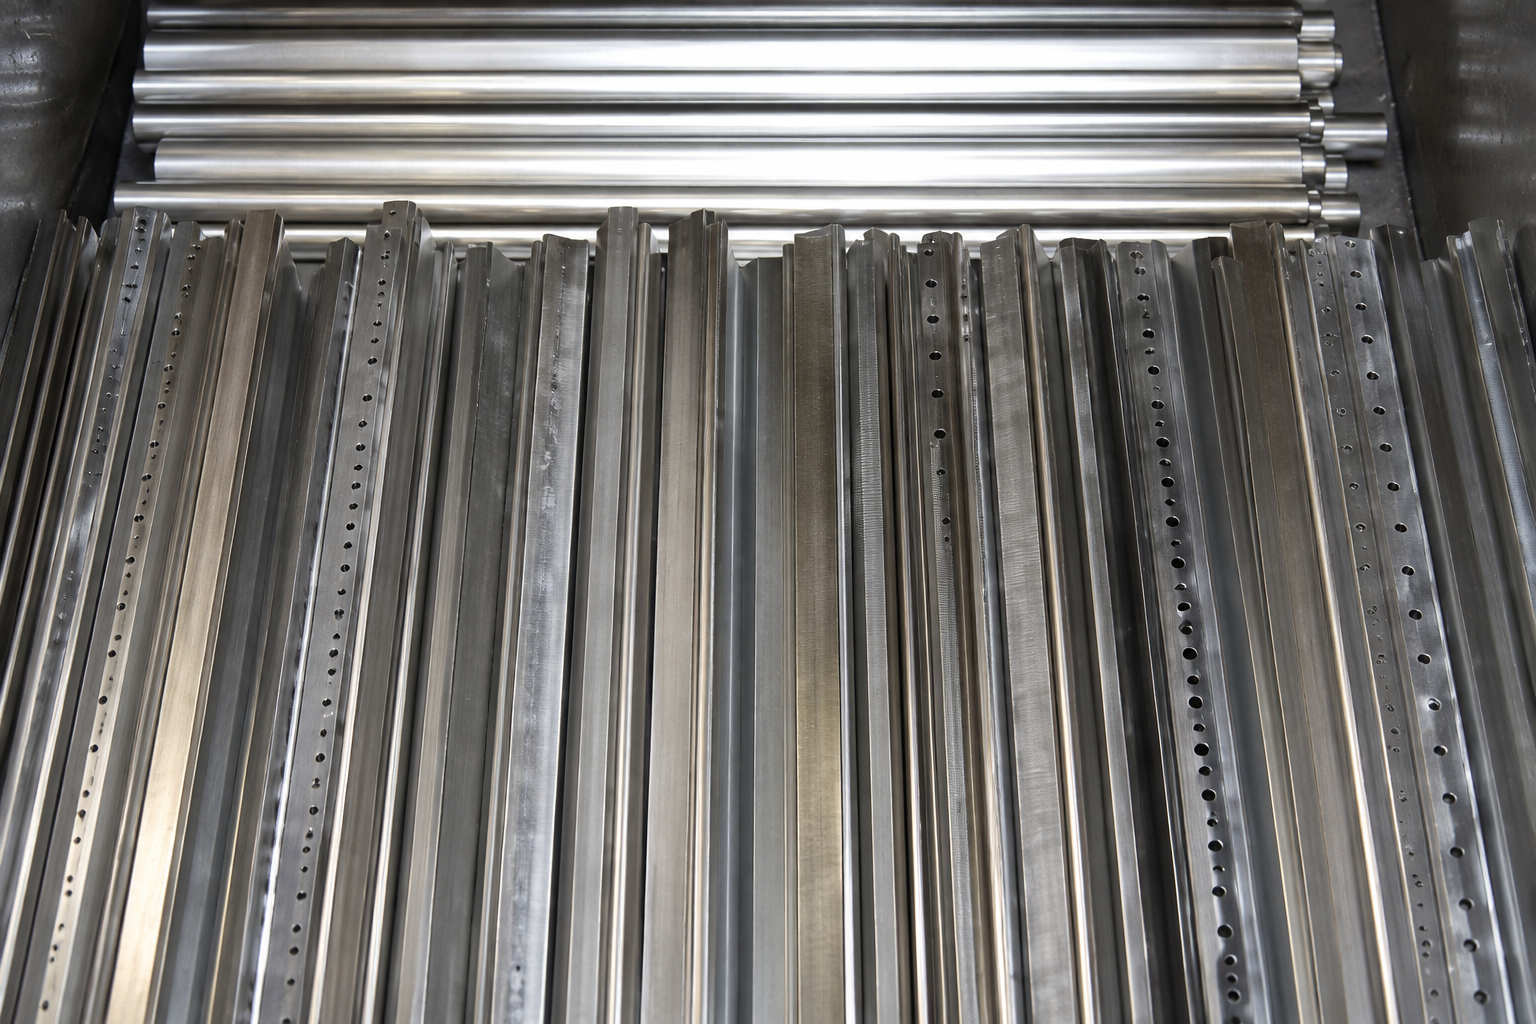 アルミ製摺動部品のかじり防止評価高い接触面圧と繰り返し摺動を軸に皮膜の適用性を確認
画像を拡大表示 ↗アルミ製摺動部品の画像
摺動接触部を中心に、はめあいの形態、力のかかる位置、かじりの発生部位を打ち合わせます。
I 社のアルミ製摺動部品は接触面圧が高く摺動回数が多いため、素材のままではかじりが発生しやすい状況でした。寸法精度を保つため 10 μm の無電解ニッケル皮膜を採用しましたが、それでもかじりが発生したため、この使用条件により適した無電解めっき皮膜を求めていました。
使用条件と主な課題
- 高面圧での繰り返し摺動
高い接触面圧と多数回の摺動が、本事例の重要な使用条件です。
- 既存の皮膜でもかじりが発生
試用した 10 μm の無電解ニッケル皮膜は、お客様の使用判定に合格しませんでした。
- かじり防止と寸法の両立
候補皮膜は既存の寸法要件のもとで比較する必要があり、硬さだけで判断することはできません。
方式と評価の方向性
- Ni-P-B を候補皮膜として評価予定
かじり防止のニーズを軸に、実際の接触条件で候補の無電解めっき皮膜を比較します。
- 接触面とはめあいを確認予定
相手材、接触面の状態、めっき後のすきまを確認し、試験条件を明確にします。
- 繰り返し摺動での検証を予定
かじりが発生するまでの回数、摩擦の変化、表面の損傷を記録し、方式が適しているかを判断します。
関連する QA
Q:10 μm をそのまま新しい方式の膜厚にできますか?
A:10 μm は試用済みの方式の膜厚です。新しい方式は寸法の余裕、被覆の要件、摺動の検証とあわせて改めて確認する必要があります。
Q:皮膜の硬さだけを比較して、かじり防止効果を判断できますか?
A:実際の面圧、相手材、潤滑、摺動回数での運転状況を同時に比較し、かじりと表面損傷の記録を評価の根拠とすべきです。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 繰り返し摺動 | 指定した回数内のかじり、摩擦の変化、皮膜の損傷を記録します。 | 接触面圧、摺動ストローク、速度、回数、潤滑状態。 |
| はめあい寸法 | 重要な面の膜厚、寸法、組立すきまを確認します。 | アルミ材の材質記号、はめあいの図面、公差、許容膜厚範囲。 |
| 不具合の比較 | 既存の 10 μm 皮膜と候補サンプルのかじりの位置を比較します。 | 既存の試験条件、不合格の判定、不具合品または写真。 |
 アルミ製の小穴摺動部の耐久評価自動ライン向けに、穴内の耐摩耗性とメンテナンス周期を評価
画像を拡大表示 ↗金属線接触部品の画像
φ3 × 15 mm の貫通穴の接触位置をもとに、内壁のめっき、穴径の変化、穴内の検査方法を打ち合わせます。
C 社のアルミ製部品は、金属線と接触する摺動部が摩耗しやすい状況でした。部品は手動ラインから自動ラインへ移行するため、お客様は耐久性を従来の約2倍にしてメンテナンス頻度を減らすことを目標としていました。素材は変更できず、処理箇所は φ3 × 15 mm の貫通穴の内壁です。
使用条件と主な課題
- 金属線と接触する部位が摩耗しやすい
現行部品は寿命が短く、摺動接触部が耐久評価の重点です。
- 自動ラインでより長い寿命が目標に
約2倍の耐久性はお客様の要望であり、まず基準となる寿命と不具合の基準を明確にする必要があります。
- アルミ素材と小穴の内壁という制約
素材は変更できず、処理予定の部位は φ3 × 15 mm の貫通穴の内壁に集中しています。
方式と評価の方向性
- 穴内の耐摩耗性無電解めっき皮膜を評価予定
Ni-P-B 無電解めっき皮膜を候補とし、アルミ材と金属線の接触条件とあわせて評価します。
- 穴内の被覆と寸法を確認予定
治具の固定、薬液の流れ、穴内の検査方法を評価し、めっき後の穴径の余裕を確認します。
- 寿命の比較試験を構築予定
現行部品を基準とし、対応する自動ラインの条件で摩耗とメンテナンス間隔を比較します。
関連する QA
Q:約2倍の耐久目標に近いかどうかはどう判断しますか?
A:まず現行部品の寿命の基準、運転条件、不具合の基準を取り決め、同じ基準で候補サンプルの寿命を比較します。
穴内の検査方法は深穴ブッシュと小型スリーブ · 関連する Q&A ↗をご覧ください
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 穴内の被覆 | 穴の入口、中間、出口など取り決めた位置の被覆と膜厚を確認します。 | 穴の構造図、目標膜厚、許容されるサンプリング方法、測定点。 |
| めっき後の穴径 | 内壁のめっき後の穴径と金属線とのはめあいを確認します。 | 元の穴径、公差、金属線の寸法、接触位置。 |
| 耐久性とメンテナンス | 摩耗、不具合までの時間、メンテナンス条件に達するまでの間隔を記録します。 | 金属線の材質、速度、張力または荷重、現行の寿命、自動ラインのタクト。 |
 高温樹脂成形金型の寿命評価約 300 ℃ の条件で、耐摩耗性と材料との適合性を評価
画像を拡大表示 ↗樹脂成形金型の画像
樹脂の接触面と流れが通過する作業領域を軸に、摩耗の確認位置とめっき後の寸法要件を検討します。
B 社の樹脂成形金型は約 300 ℃ の環境で使用され、樹脂の流れによって金型本体が摩耗します。金型には防食のためにコストの高い SUS420J2 材を使用しており、お客様は表面処理によってできるだけ寿命を延ばしたいと考えていました。
使用条件と主な課題
- 高温での樹脂の流動摩耗
約 300 ℃ の使用温度と樹脂との接触が、耐摩耗評価の条件となります。
- 耐食性の要件は維持が必要
元の方式では防食のために SUS420J2 を選定しているため、表面処理はその要件とあわせて評価する必要があります。
- 金型のコストが高く、寿命延長を希望
寿命の延長が目標であり、現行の金型の摩耗とメンテナンスの記録をもとに比較の基準を作る必要があります。
方式と評価の方向性
- 耐摩耗性の無電解めっき皮膜を評価予定
Ni-P-B 無電解めっき皮膜を候補とし、SUS420J2 素材とあわせて前後処理を評価します。
- 温度と寸法の制約を確認予定
使用温度とめっき後の熱処理条件を区別し、金型の状態、寸法、熱処理の制約を確認します。
- 代表的な成形条件での検証を予定
取り決めた樹脂と温度で、機能面の摩耗、表面状態、メンテナンス間隔を記録します。
関連する QA
Q:使用温度が約 300 ℃ なら、それをもとに熱処理温度を直接決められますか?
A:両者は異なる条件です。金型材料の状態、寸法要件、候補皮膜とあわせて、熱処理の手配を個別に確認する必要があります。
Q:寿命延長の効果はどう評価すべきですか?
A:現行の金型を比較対象とし、同じ樹脂と成形条件で摩耗、成形品質、メンテナンス間隔を記録したうえで、寿命の変化を評価します。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 高温摩耗 | 代表的な成形条件での機能面の摩耗の変化を記録します。 | 樹脂の種類、使用温度、稼働時間またはサイクル数、摩耗の限度。 |
| 寸法と表面 | めっき後の重要寸法、表面状態、熱処理後の変化を確認します。 | 金型の図面、SUS420J2 材の状態、膜厚、熱処理の制約。 |
| 耐食性とメンテナンス | 使用条件と洗浄条件とあわせて、腐食とメンテナンスのニーズを確認します。 | 保護が必要な媒体、洗浄方法、現行のメンテナンス記録。 |
 真空環境での耐食性と付着防止の評価ハロゲン系ガスによる腐食と異物によるかじりを同時に確認
画像を拡大表示 ↗真空装置部品の画像
装置内のガス暴露位置と摺動接触部をもとに、耐食性と異物付着の問題を個別に検討します。
A 社の製品は真空環境でハロゲン系ガスによる腐食を受けていました。異物の付着によって摺動部のかじりが生じることもあり、異物が付着しにくい、または付着しても摺動を維持できる表面処理を求めていました。
使用条件と主な課題
- ハロゲン系ガスによる腐食
耐食評価の範囲を決めるには、ガスの種類と実際の暴露条件を明確にする必要があります。
- 異物の付着が摺動に影響
付着物が接触部に入り込みかじりを誘発する可能性があるため、その発生源と性質を確認する必要があります。
- 耐食性と付着防止の両立が必要
摺動性能だけを改善しても、使用条件全体への適合性を直接判断することはできません。
方式と評価の方向性
- Ni-P/PTFE 複合皮膜を評価予定
複合皮膜を付着防止と摺動の方向性の候補とし、媒体との適合性は別途確認します。
- 耐食とかじりの検証を分けて実施予定
ガス暴露と付着物がある状態での摺動を別々の評価項目として設定し、判定基準の混同を避けます。
- 実際の真空条件を確認予定
温度、真空度、洗浄フローとあわせてサンプルと検証方法を確認します。
関連する QA
Q:ハロゲンによる腐食と異物によるかじりはどう分けて評価しますか?
A:取り決めたガス暴露後の腐食と皮膜の状態、実際の付着物条件での摺動、かじり、表面損傷をそれぞれ記録し、両方の結果をあわせてその使用条件を評価します。
Q:清浄なサンプルの摩擦特性だけを見れば十分ですか?
A:実際の付着物条件での摺動とかじりも評価し、付着物が機能面に与える影響を記録する必要があります。
媒体への適合性の一般的な評価は真空ポンプのロータとケーシング · 関連する Q&A ↗をご覧ください
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| ガス暴露 | 取り決めた雰囲気での腐食、外観、皮膜の状態を観察します。 | ガスの成分、温度、真空度、暴露時間、判定要件。 |
| 異物と摺動 | 付着の状況と、付着後の摺動部のかじりや損傷を比較します。 | 異物の組成、付着位置、接触荷重、ストローク、相手材。 |
| 洗浄と表面状態 | 洗浄後の表面状態とその後の運転要件を確認します。 | 洗浄媒体、方法、頻度、満たすべき装置の要件。 |
 半導体装置用ボルトのかじり防止評価締結と取り外しの過程から候補の表面処理を確認
画像を拡大表示 ↗ボルトとナットの画像
ねじのはめあいと締結の接触部を軸に、めっき範囲、はめあい寸法、着脱試験の方法を確認します。
K社の半導体製造装置用ボルトは従来電気ニッケルめっきでしたが、使用中にかじりが発生し固着しました。かじりを防ぎつつ、締結と取り外しが容易な表面処理が求められていました。
使用条件と主な課題
- 既存の電気ニッケルめっきでかじり・焼き付きが発生
不具合が出たボルトと相手部品とあわせて、かじりの位置と使用条件を確認する必要があります。
- 締結と取り外しの両方に要件あり
ねじ込みの過程だけでなく、使用後の取り外しの状況も記録する必要があります。
- 装置の使用条件はさらに詳細化が必要
装置の用途はわかっていますが、ボルトの材質、温度、相手部品、着脱の頻度はまだ確認が必要です。
方式と評価の方向性
- 低摩擦の複合皮膜を評価予定
Ni-P/PTFE 複合皮膜を候補とし、現行の電気ニッケルめっきと着脱の性能を比較します。
- ねじ部の膜厚とはめあいを確認予定
ねじの規格、公差、めっき範囲とあわせて、めっき後の組立と検査の要件を評価します。
- 繰り返しの着脱試験を予定
取り決めた締結条件でねじ込み、取り外し、かじりの状況を記録し、方式の適用性を判断します。
関連する QA
Q:皮膜を変更した後も、元の締付トルクをそのまま使えますか?
A:候補の表面での組立試験とあわせて締結の要件を確認する必要があります。トルク、相手部品、装置が規定する締結状態も同時に確認してください。
Q:かじり防止と取り外しやすさの目標はどう確認しますか?
A:代表的な使用条件の後に着脱の比較を行い、取り外しトルク、焼き付きの回数、ねじの損傷を記録し、取り決めた基準で判定します。
検証と打ち合わせのポイント
具体的な測定点、条件、判定要件はプロジェクトごとに確認します。画面が小さい場合は左右にスクロールして表全体を表示できます。
| 検証項目 | 検証内容 | 確認が必要な情報 |
|---|---|---|
| 着脱とかじり | 繰り返しの着脱後の焼き付き、損傷、作業性を記録します。 | ボルトと相手部品の材質、着脱回数、温度、潤滑状態。 |
| 締結条件 | ねじ込みと取り外しのトルク、装置が求める締結状態を記録します。 | 締結の規格、予圧の要件、使用期間、試験の手順。 |
| ねじのはめあい | めっき後のねじ寸法、通り・止まりの状況、重要な表面を確認します。 | ねじの規格、公差、目標膜厚、めっき禁止範囲。 |
以上は代表的な応用方式の参考です。具体的な皮膜、薬品、プロセスは素材、構造、使用条件とあわせて確認する必要があり、プロジェクトの効果は実際のワークと取り決めた試験で検証します。
ご要望からご相談を
部品がある場合は、まず素材、数量、目標をお知らせください。薬品の購入の場合は、現行プロセス、めっき液の規模、予定使用量もお知らせください。