Clients traitement : commencez ici
Améliorer la résistance à l’indentation
Un revêtement composite donné : HV550–600 brut de dépôt ; HV1000–1200 après traitement thermique.
Ce relevé concerne un revêtement composite SiC traité à 300 °C ; durée de maintien, charge d’essai, etc. sont à confirmer, et il ne représente pas tous les procédés. La dureté n’est pas une durée de vie en usure ; précisez séparément si le substrat accepte un traitement thermique.
Transmettez vos besoins à nos ingénieurs
Saisissez substrat, quantité et objectifs de performance ; si vous ne connaissez pas les valeurs précises, décrivez le problème.
Données d’essai détaillées · afficher conditions, données historiques et interprétation
Conclusions d’abord
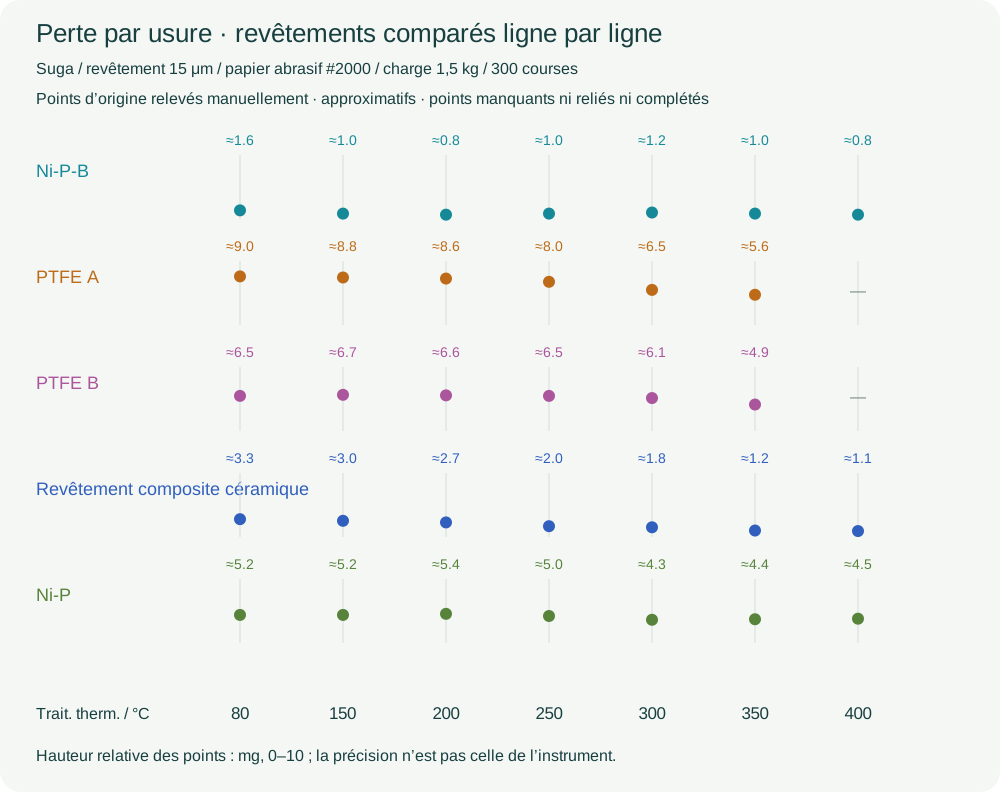
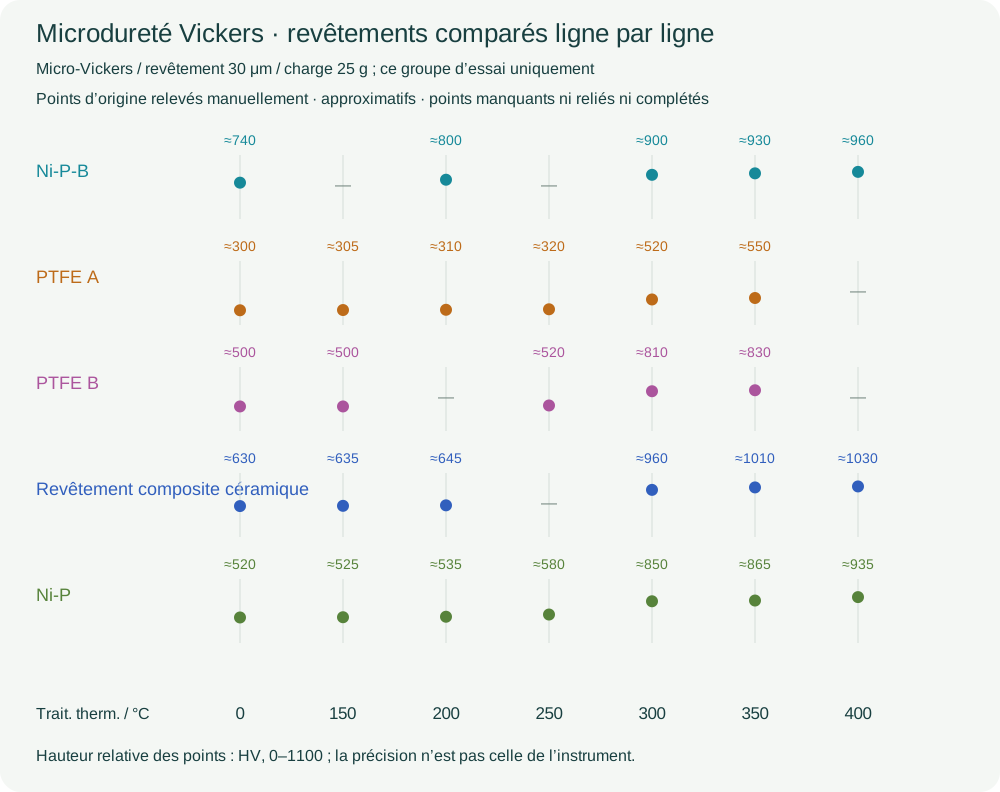
L’essai d’usure a utilisé un revêtement de 15 μm, l’essai de dureté 30 μm — deux expériences distinctes.
Les courbes complètes d’usure et de dureté sont présentées séparément ; confirmez d’abord les conditions, puis comparez les tendances à température de traitement égale.
La dureté n’est pas le seul indicateur de résistance à l’usure ; antagoniste, charge et lubrification sont aussi à considérer.
Conditions d’essai
Essai d’usure | Suga
- Norme / appareil
- Abrasimètre Suga
- Milieu
- Environnement sec
- Charge
- 1,5 kg (charge selon la source)
- Antagoniste
- Papier abrasif à l’eau #2000
- Épaisseur
- 15 μm
- Traitement thermique
- Température de traitement sur l’axe horizontal de la courbe
Surface d’usure 30 × 12 mm ; 300 courses. Température de traitement sur la courbe ; comparaisons limitées aux conditions de ce groupe.
Essai de dureté | microdureté Vickers
- Norme / appareil
- Microduromètre Vickers
- Charge
- 25 g (charge selon la source)
- Antagoniste
- Pas d’antagoniste de glissement
- Épaisseur
- 30 μm
- Traitement thermique
- Température de traitement sur l’axe horizontal de la courbe
Usure & dureté : lire les deux essais séparément
Les valeurs redessinées sont des lectures manuelles des points marqués sur les graphiques sources et ne remplacent pas les mesures d’origine. "—" signifie absence de point correspondant ; 0 °C reprend la notation du point de départ du graphique original et n’indique pas un traitement réel à 0 °C. Le revêtement composite céramique est lu comme une éprouvette distincte.
Sur mobile, faites glisser le graphique ; touchez-le pour l’agrandir.
Sur mobile, faites glisser le graphique ; touchez-le pour l’agrandir.
Voir les relevés point par point des graphiques redessinés d’usure et de dureté
Voici des lectures manuelles approximatives ; "—" signifie absence de point dans le graphique original, pas zéro. Les points marqués de chaque courbe sont conservés sans interpolation.
Perte par usure / mg · revêtement 15 μm
| Revêtement / température de traitement °C | 80 | 150 | 200 | 250 | 300 | 350 | 400 |
|---|---|---|---|---|---|---|---|
| Ni-P-B | ≈ 1.6 | ≈ 1.0 | ≈ 0.8 | ≈ 1.0 | ≈ 1.2 | ≈ 1.0 | ≈ 0.8 |
| PTFE A | ≈ 9.0 | ≈ 8.8 | ≈ 8.6 | ≈ 8.0 | ≈ 6.5 | ≈ 5.6 | — |
| PTFE B | ≈ 6.5 | ≈ 6.7 | ≈ 6.6 | ≈ 6.5 | ≈ 6.1 | ≈ 4.9 | — |
| Revêtement composite céramique | ≈ 3.3 | ≈ 3.0 | ≈ 2.7 | ≈ 2.0 | ≈ 1.8 | ≈ 1.2 | ≈ 1.1 |
| Ni-P | ≈ 5.2 | ≈ 5.2 | ≈ 5.4 | ≈ 5.0 | ≈ 4.3 | ≈ 4.4 | ≈ 4.5 |
Dureté Vickers / HV · revêtement 30 μm
| Revêtement / température de traitement °C | 0 | 150 | 200 | 250 | 300 | 350 | 400 |
|---|---|---|---|---|---|---|---|
| Ni-P-B | ≈ 740 | — | ≈ 800 | — | ≈ 900 | ≈ 930 | ≈ 960 |
| PTFE A | ≈ 300 | ≈ 305 | ≈ 310 | ≈ 320 | ≈ 520 | ≈ 550 | — |
| PTFE B | ≈ 500 | ≈ 500 | — | ≈ 520 | ≈ 810 | ≈ 830 | — |
| Revêtement composite céramique | ≈ 630 | ≈ 635 | ≈ 645 | — | ≈ 960 | ≈ 1010 | ≈ 1030 |
| Ni-P | ≈ 520 | ≈ 525 | ≈ 535 | ≈ 580 | ≈ 850 | ≈ 865 | ≈ 935 |
Éprouvettes d’usure 15 μm, de dureté 30 μm ; les hauteurs ne servent qu’à comparer au sein d’un graphique et ne se convertissent pas en durée de vie. Les graphiques originaux sont conservés ci-dessous pour contrôle.
Données & interprétation
Ce que mesure chaque essai
Le tableau défile horizontalement ; la première colonne garde les critères.
| Essai | Indicateur de résultat | Épaisseur du revêtement |
|---|---|---|
| Abrasion Suga | Perte de masse, mg ; plus faible = moins d’usure dans cet essai | 15 μm |
| Microdureté Vickers | Dureté Vickers, HV ; pas une durée de vie à l’usure | 30 μm |
Les deux essais ont la température de traitement en abscisse, mais diffèrent par l’épaisseur et la méthode. Les courbes montrent des tendances comparatives ; les lectures ne valent ni mesures originales ni spécifications contractuelles.
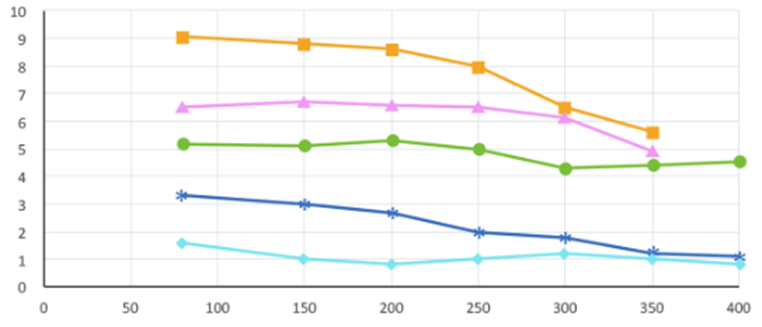
Abscisse : température de traitement (°C) ; ordonnée : perte par usure (mg). Cyan Ni-P-B, orange PTFE A, rose PTFE B, bleu composite céramique, vert Ni-P. Courbes à comparer uniquement dans les conditions du groupe ; non convertibles en durée de vie.
Voir l’image en taille réelle ↗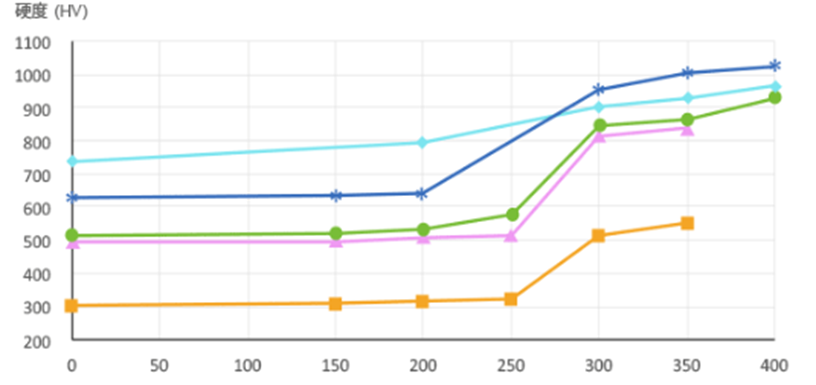
Abscisse : température de traitement (°C) ; ordonnée : dureté Vickers (HV). Couleurs identiques au graphique d’usure ; éprouvettes de dureté 30 μm et d’usure 15 μm — deux essais distincts.
Voir l’image en taille réelle ↗Graphiques & conditions d’essai
Consultez graphiques, méthodes et conditions essai par essai. Les graphiques vectoriels s’agrandissent au clic ; chaque groupe de données ne vaut que pour ses éprouvettes et conditions.
Usure alternée lubrifiée : revêtement et antagoniste
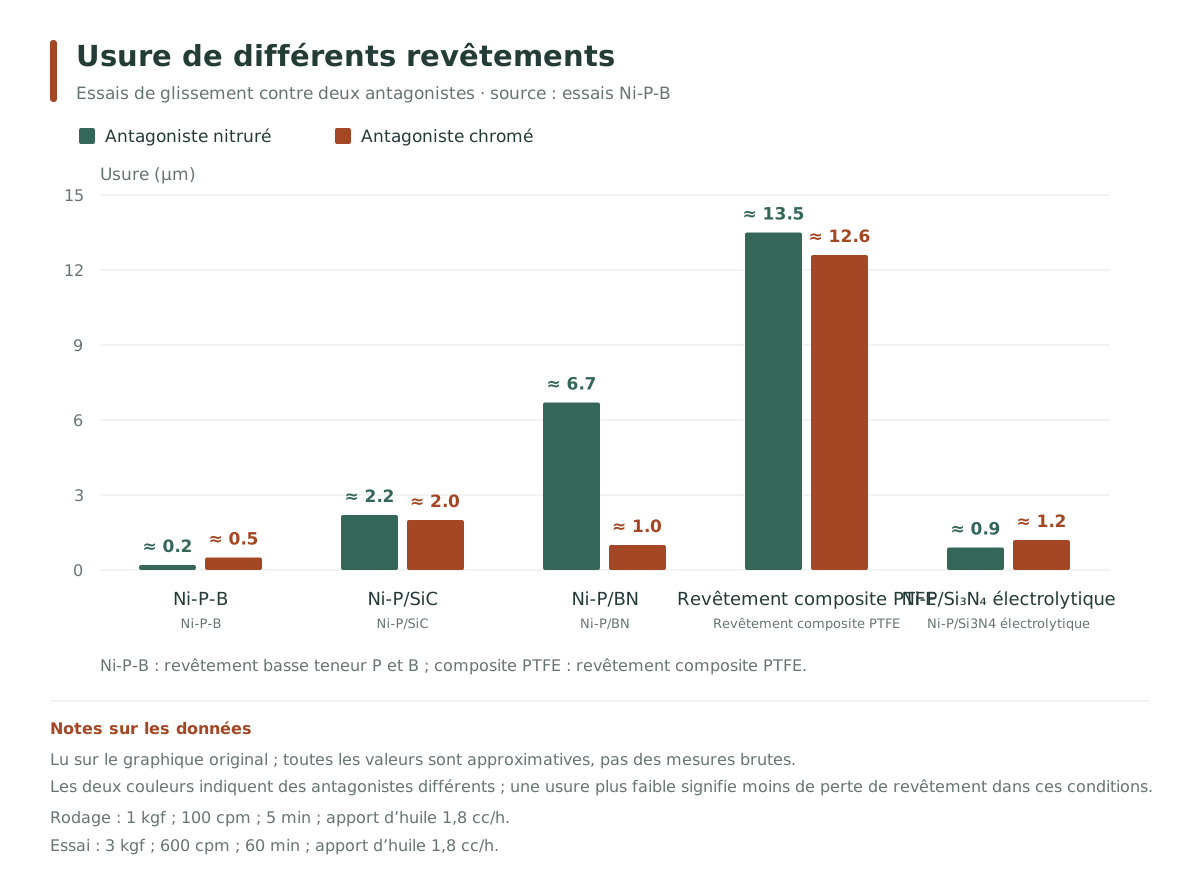
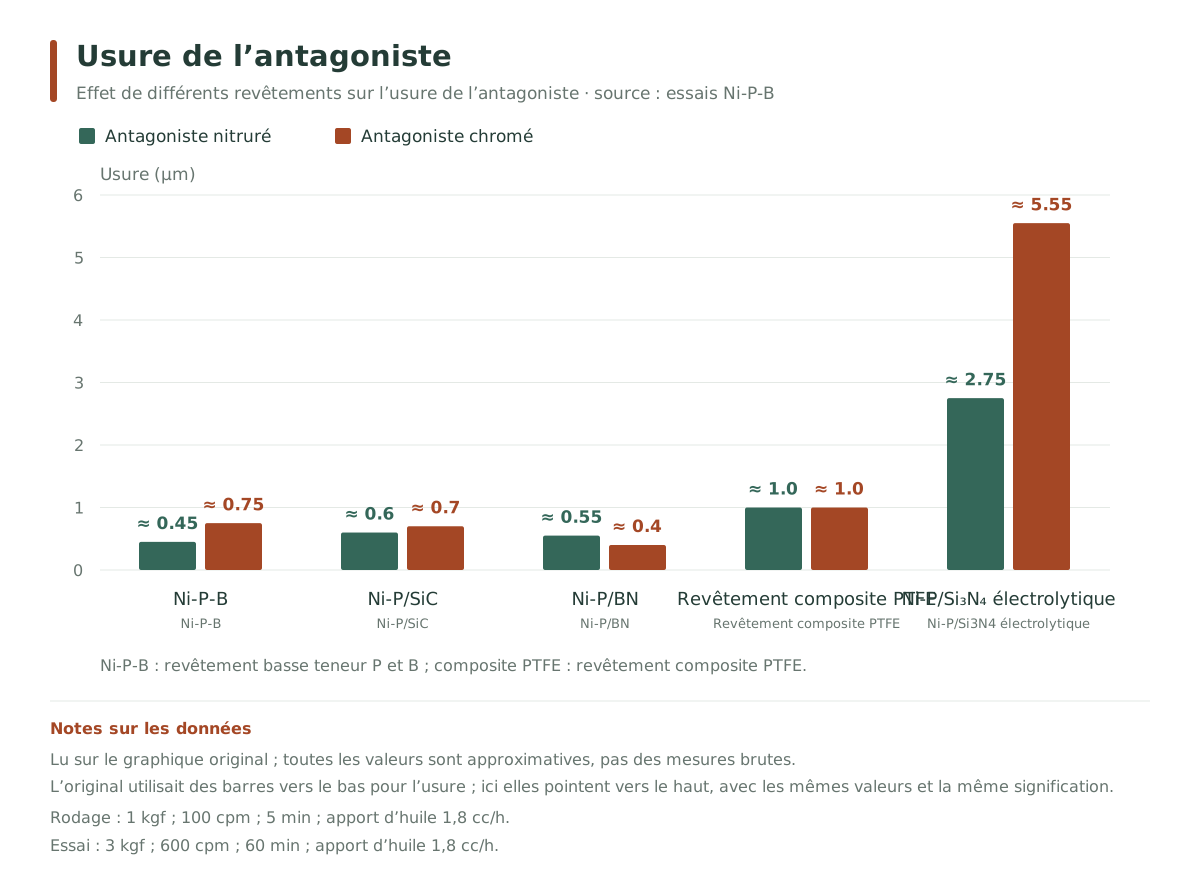
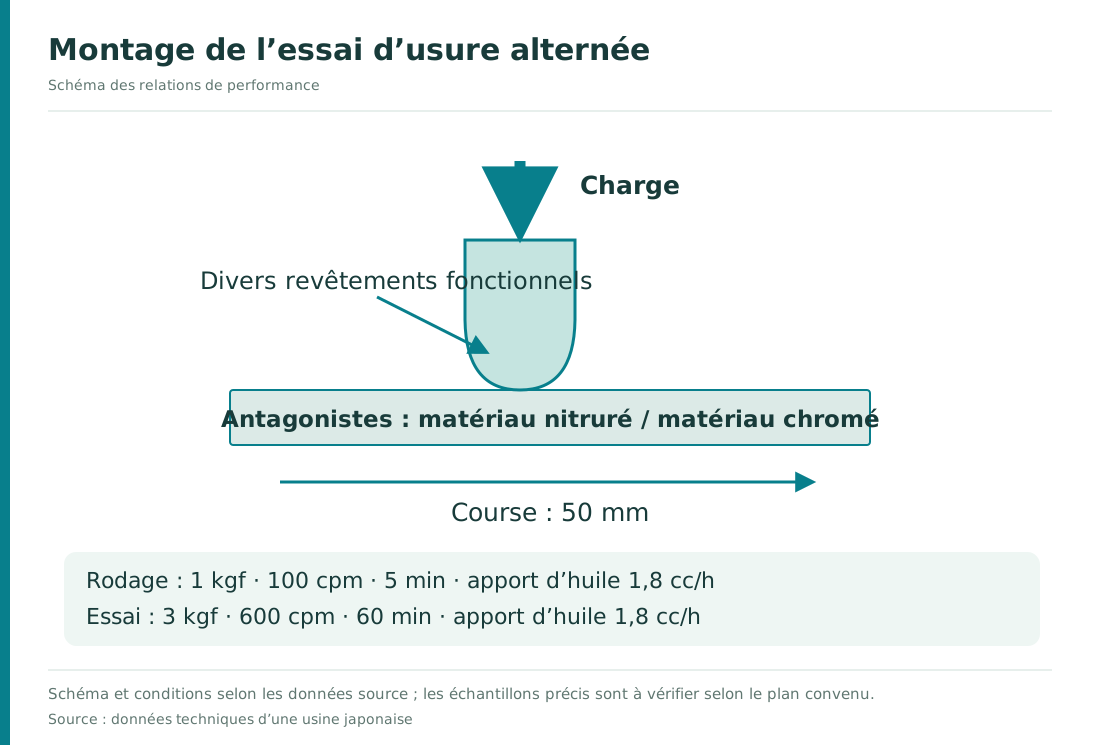
Méthode & conditions d’essai
- Phase de rodage
- 1 kgf;100 cpm;5 min
- Essai principal
- 3 kgf;600 cpm;60 min
- Apport d’huile dans les deux phases
- 1,8 cc/h dans les deux cas
- Traitement de l’antagoniste
- Nitruration / chromage
Valeurs d’essai d’une usine japonaise, non garanties. Longueurs de barres lues sur les originaux. Les deux graphiques montrent respectivement l’usure du revêtement et de l’antagoniste ; les conditions de ce groupe s’emploient isolément.
Essai d’usure abrasive comparé au chrome dur
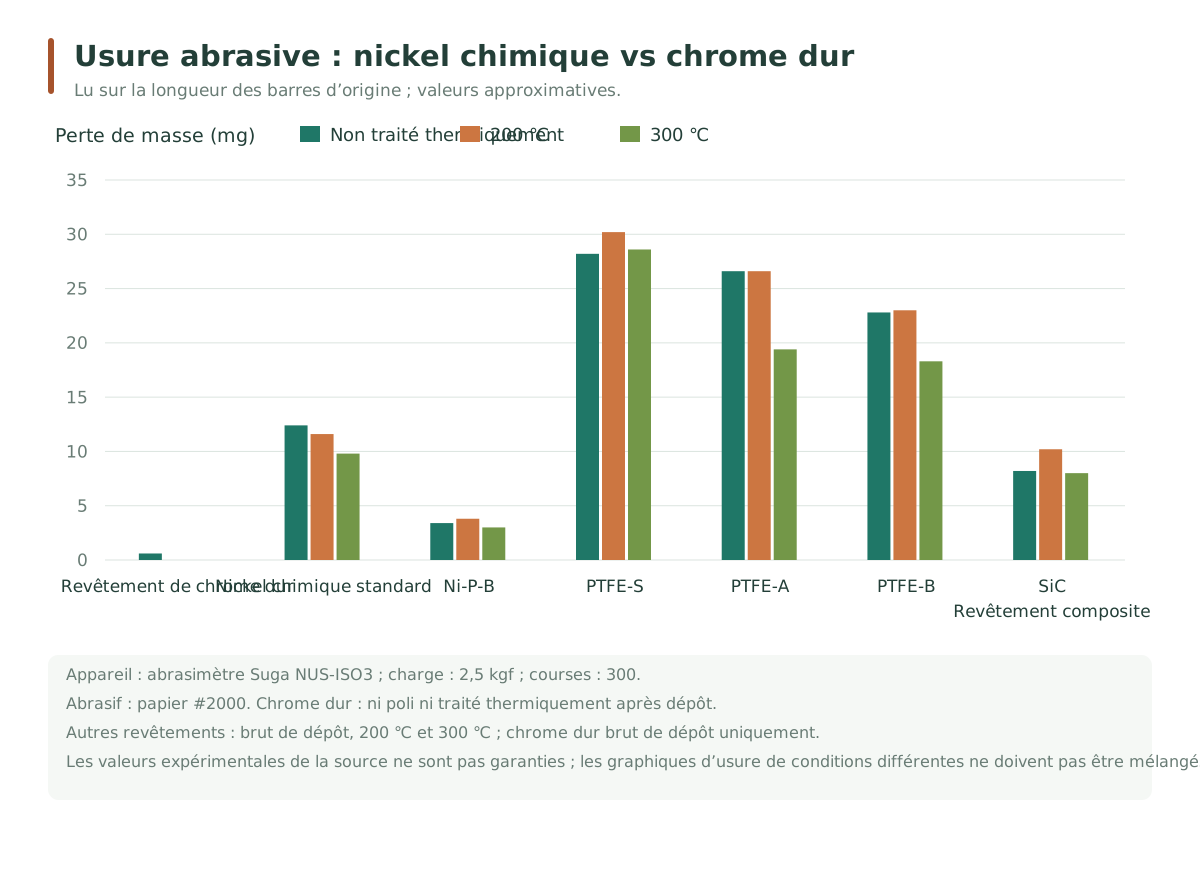
Méthode & conditions d’essai
- Norme citée par la source
- JIS H 8503 (selon la source)
- Appareil d’essai
- Suga NUS-ISO3 (selon le graphique source)
- Charge / courses
- 2,5 kgf / 300 cycles
- Abrasif
- Papier abrasif #2000
- Éprouvette de chrome dur
- Non rectifiée après dépôt ; non traitée thermiquement
- Conditions des autres revêtements
- Non traité / 200 ℃ / 300 ℃
Valeurs d’essai d’une usine japonaise, non garanties. Longueurs lues sur le graphique original. Cet essai à 2,5 kgf et l’essai température-usure à 1,5 kg de cette page sont présentés séparément avec leurs conditions d’origine.
Nickel chimique standard : température de traitement vs dureté
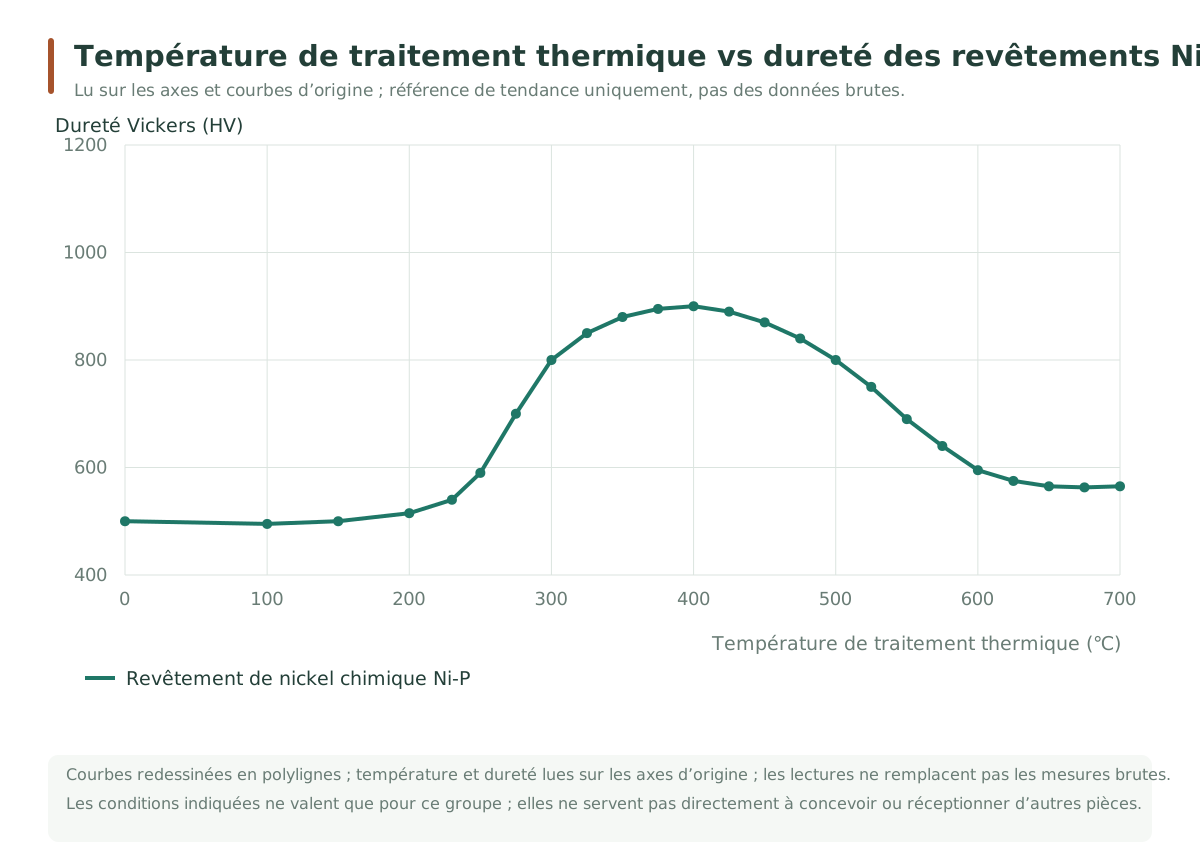
Méthode & conditions d’essai
- Éprouvette
- Nickel chimique standard Ni-P
- Température de traitement thermique
- Abscisse 0–700 ℃, voir graphique
Valeurs d’essai d’une usine japonaise, non garanties. La courbe est lue sur l’original pour illustrer la tendance ; elle ne peut servir directement de courbe de réception des produits actuels.
Schéma de la méthode d’usure au papier abrasif
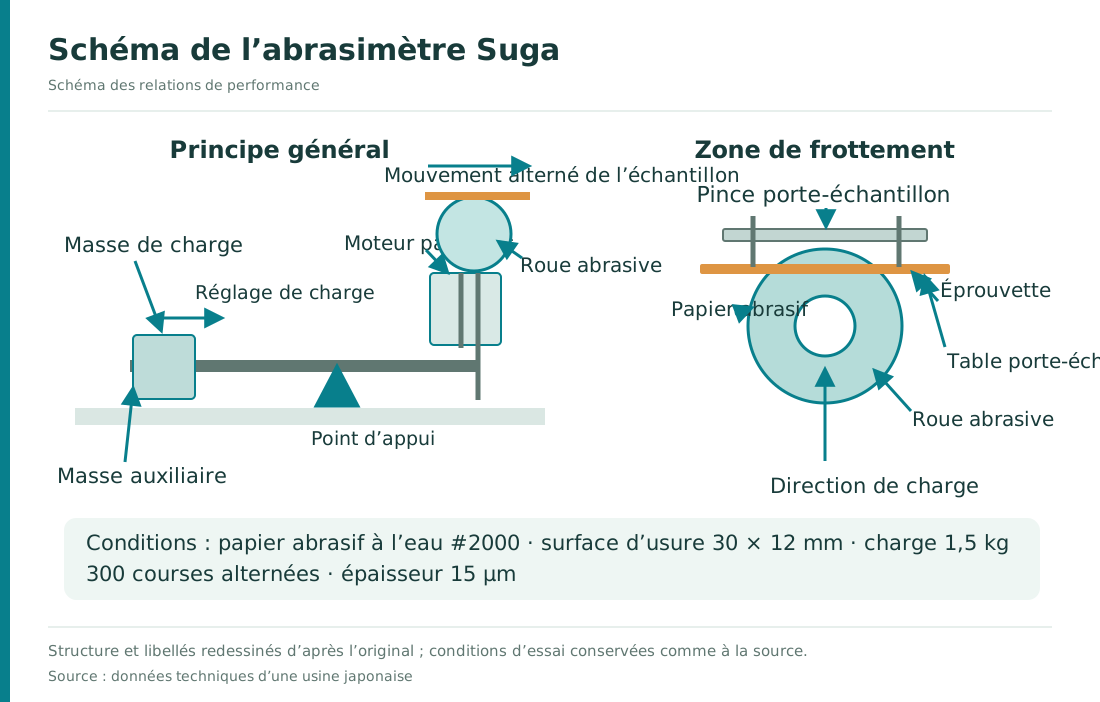
Méthode & conditions d’essai
- Nature de la méthode
- Schéma du montage
- Courbe température-usure existante
- Suga ; papier abrasif à l’eau #2000 ; surface 30 × 12 mm ; 1,5 kg ; 300 cycles ; épaisseur 15 μm
- Courbe de microdureté Vickers
- Charge 25 g ; épaisseur 30 μm
Les courbes température-usure et de microdureté existantes ne sont pas répétées ; le schéma explique la méthode de mesure.
Conseils de choix & limites des données
Remarque : une dureté plus élevée ne signifie pas forcément une meilleure résistance à l’usure. Vers 300 °C, le composite céramique bleu est plus dur que le Ni-P-B cyan, mais sa perte par usure est aussi plus grande ; les comparaisons se limitent aux conditions de chaque essai historique. Ni-P et certains composites montrent d’autres tendances : on ne peut généraliser qu’une température plus élevée améliore toujours l’usure.
Le composite céramique du graphique est lu comme une éprouvette distincte et n’équivaut pas directement au produit Ni-P + SiC de ce site. Pour un choix réel, des candidats comme le nickel chimique composite SiC et le Ni-P-B chimique peuvent être évalués par essais comparatifs contre l’antagoniste réel.
Indiquez matériau antagoniste, mode de contact, charge, vitesse, lubrifiant et usure admissible ; l’aptitude du substrat au traitement thermique est à confirmer séparément.