加工客户先看这里
提高表面抗压入能力
特定复合镀层:镀态 HV550–600;热处理后 HV1000–1200。
该记录对应碳化硅复合镀层及 300°C 热处理,保温时间、测量载荷等需确认;不能代表全部工艺。硬度不是耐磨寿命,基材是否允许热处理应单独说明。
告诉工程师您的要求
填写基材、数量和性能目标;不了解具体指标,也可以描述遇到的问题。
详细试验资料 · 展开测试条件、历史数据与解读
先看结论
磨损试验使用 15 μm 镀层;硬度试验使用 30 μm,属于两组实验。
完整磨损与硬度曲线分别列出;先确认测试条件,再比较同一热处理温度下的趋势。
硬度不是耐磨性的唯一指标,必须同时看配副、载荷与润滑条件。
测试条件
磨损试验|Suga
- 标准/设备
- Suga 磨损测试仪
- 介质
- 干燥环境
- 载荷
- 1.5 kg(沿用资料载荷写法)
- 配副
- #2000 防水砂纸
- 厚度
- 15 μm
- 热处理
- 热处理温度见曲线横轴
磨损区域 30 × 12 mm;往复 300 次。热处理温度见曲线;比较仅限本组试验条件。
硬度试验|显微维氏
- 标准/设备
- 显微维氏硬度计
- 载荷
- 25 g(来源资料载荷标识)
- 配副
- 不适用滑动配副
- 厚度
- 30 μm
- 热处理
- 热处理温度见曲线横轴
磨损与硬度:两组试验分别看
重绘值为来源图中标记点的人工估读,不能替代原始测量数据。“—”表示无对应标记点;0°C 沿用原图起始点标法,不代表实际 0°C 热处理。陶瓷复合镀层按独立试样阅读。
手机可左右滑动图表,点击图可打开大图。
手机可左右滑动图表,点击图可打开大图。
查看重绘磨损、硬度的逐点估读值
以下为人工图像估读约值,“—”表示原图无对应标记点;不表示零值。保留各曲线实际标记点,不插值。
磨损量 / mg · 镀层 15 μm
| 镀层 / 热处理温度 °C | 80 | 150 | 200 | 250 | 300 | 350 | 400 |
|---|---|---|---|---|---|---|---|
| Ni-P-B | ≈ 1.6 | ≈ 1.0 | ≈ 0.8 | ≈ 1.0 | ≈ 1.2 | ≈ 1.0 | ≈ 0.8 |
| PTFE A | ≈ 9.0 | ≈ 8.8 | ≈ 8.6 | ≈ 8.0 | ≈ 6.5 | ≈ 5.6 | — |
| PTFE B | ≈ 6.5 | ≈ 6.7 | ≈ 6.6 | ≈ 6.5 | ≈ 6.1 | ≈ 4.9 | — |
| 陶瓷复合镀层 | ≈ 3.3 | ≈ 3.0 | ≈ 2.7 | ≈ 2.0 | ≈ 1.8 | ≈ 1.2 | ≈ 1.1 |
| Ni-P | ≈ 5.2 | ≈ 5.2 | ≈ 5.4 | ≈ 5.0 | ≈ 4.3 | ≈ 4.4 | ≈ 4.5 |
维氏硬度 / HV · 镀层 30 μm
| 镀层 / 热处理温度 °C | 0 | 150 | 200 | 250 | 300 | 350 | 400 |
|---|---|---|---|---|---|---|---|
| Ni-P-B | ≈ 740 | — | ≈ 800 | — | ≈ 900 | ≈ 930 | ≈ 960 |
| PTFE A | ≈ 300 | ≈ 305 | ≈ 310 | ≈ 320 | ≈ 520 | ≈ 550 | — |
| PTFE B | ≈ 500 | ≈ 500 | — | ≈ 520 | ≈ 810 | ≈ 830 | — |
| 陶瓷复合镀层 | ≈ 630 | ≈ 635 | ≈ 645 | — | ≈ 960 | ≈ 1010 | ≈ 1030 |
| Ni-P | ≈ 520 | ≈ 525 | ≈ 535 | ≈ 580 | ≈ 850 | ≈ 865 | ≈ 935 |
磨损试样 15 μm,硬度试样 30 μm;点的高度只用于本图内部比较,两个图不能交叉换算寿命。下方保留原图供核对。
数据与解读
两组试验分别测什么
表格可左右滑动,首列保留对照项目。
| 试验 | 结果指标 | 镀层厚度 |
|---|---|---|
| Suga 磨损 | 质量损失,mg;越小表示本试验中磨损越少 | 15 μm |
| 显微维氏硬度 | 维氏硬度,HV;不是磨损寿命 | 30 μm |
两组试验均以热处理温度为横轴,但镀层厚度和测试方式不同。曲线展示比较趋势,不把图片估读当作原始测量值或合同指标。
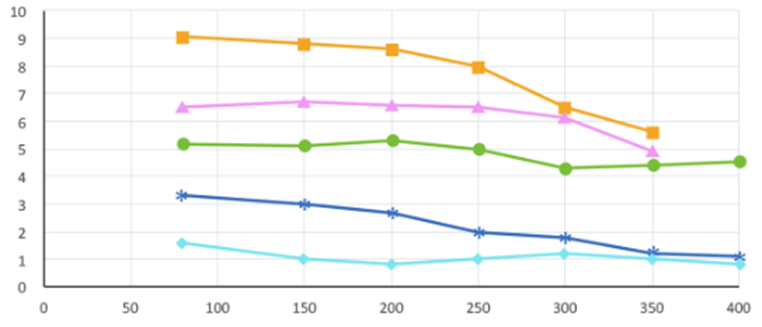
横轴:热处理温度(°C);纵轴:磨损量(mg)。青色为 Ni-P-B,橙色为 PTFE A,粉色为 PTFE B,蓝色为陶瓷复合镀层,绿色为 Ni-P。曲线仅供同组条件比较,不能换算服役寿命。
查看原尺寸图片 ↗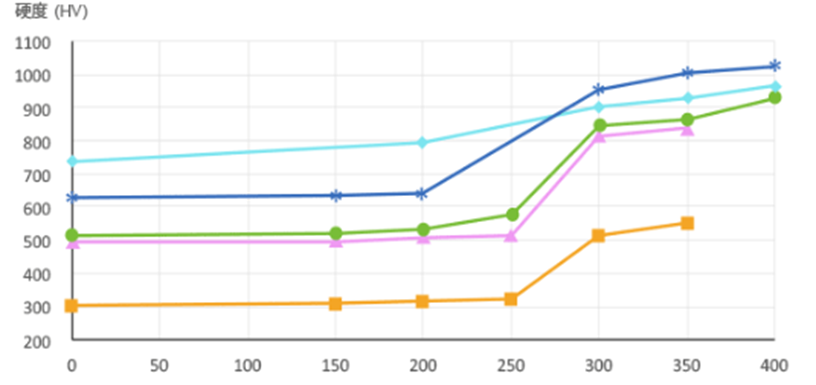
横轴:热处理温度(°C);纵轴:维氏硬度(HV)。颜色对应与磨损图相同;硬度试样为 30 μm,磨损试样为 15 μm,属于两组试验。
查看原尺寸图片 ↗试验图表与测试条件
按试验分别查看图表、方法与条件。矢量图可点击放大;各组数据仅适用于相应试样与试验条件。
供油往复对磨:镀层与对偶材料磨耗


测试方法与条件
- 磨合阶段
- 1 kgf;100 cpm;5 min
- 正式测试
- 3 kgf;600 cpm;60 min
- 两阶段供油量
- 均为 1.8 cc/h
- 对偶材料处理
- 氮化处理 / 镀铬
日本工厂实验值,非保证值。柱长按原图估读。两张结果图分别反映镀层损耗与对偶材料损耗;本组条件单独使用。
含硬铬对照的磨料磨耗试验
测试方法与条件
- 来源引用标准
- JIS H 8503(来源引用)
- 试验设备
- Suga NUS-ISO3(按来源图标识)
- 载荷 / 往复次数
- 2.5 kgf / 300 次
- 磨料
- #2000 研磨纸
- 硬铬试样
- 镀后未研磨;未热处理
- 其他镀层状态
- 未热处理 / 200 ℃ / 300 ℃
日本工厂实验值,非保证值。柱长按原图估读。此组 2.5 kgf 试验与本页已有 1.5 kg 温度—磨耗试验分别展示,各自采用原有条件。
一般化学镍:热处理温度与硬度
测试方法与条件
- 试样
- 一般化学镍 Ni-P
- 热处理温度
- 横轴 0–700 ℃,见图
日本工厂实验值,非保证值。曲线按原图估读,用于说明热处理趋势;不能直接用作当前产品的验收曲线。
砂纸磨耗方法示意
测试方法与条件
- 方法性质
- 装置结构示意
- 已有温度—磨耗曲线
- Suga;#2000 防水砂纸;磨损区域 30 × 12 mm;1.5 kg;300 次;镀厚 15 μm
- 显微维氏硬度曲线
- 试验载荷 25 g;镀厚 30 μm
已有温度—磨耗和显微维氏曲线不再重复加入;示意图用于帮助理解测量方式。
选型建议与数据边界
注意:硬度较高不一定更耐磨。300°C 附近,蓝色陶瓷复合镀层的硬度高于青色 Ni-P-B,但对应磨损量也较大;比较仅限各自历史试验条件。Ni-P 与部分复合镀层的趋势不同,不能概括为温度越高一定越耐磨。
图中陶瓷复合镀层作为独立试样阅读,不直接等同于本站 Ni-P + SiC 产品。实际选型可评估碳化硅复合化学镀镍、化学镀镍磷硼等候选方案,并用实际配副做对比试验。
请提供对磨材料、接触方式、载荷、速度、润滑介质及允许磨损量;基材能否承受热处理必须单独确认。