Ni-P-B · procédé nickel-phosphore-bore
Dépôt chimique Ni-P-B
Haute dureté, même sans traitement thermique.
Allie Ni-P et Ni-B pour les pièces de précision exigeant dureté brute, résistance à l’usure et aux chocs.
Dureté brute de dépôt
Dureté de référence atteignable sans traitement
Valeur de référence brute des données Ni-P-B ; la réception suit charge, épaisseur et points de mesure convenus.
01 / COATING PERFORMANCE
Au-delà de la dureté, conçu pour l’usage réel.
Dépôt d’alliage de nickel à faibles teneurs en P et B, alliant les propriétés des systèmes Ni-P et Ni-B.
Dureté brute & résistance à l’usure
Dureté brute ≥700 HV. Pour pièces soumises à l’usure en glissement souhaitant réduire les traitements thermiques.
Dépôt uniforme & ajustement de précision
Les données décrivent un dépôt uniforme pour ajustements serrés ; épaisseur et tolérances selon la structure réelle.
Résistant aux chocs, avec propriétés fonctionnelles
Les données citent résistance aux chocs, à la chaleur, brasabilité et conductivité. Spécifications thermiques et électriques à vérifier selon conditions.
Dureté issue de la p. 2 comme référence brute, non garantie. La dureté de réception se convient avec épaisseur, charge et points de mesure.
Graphiques & conditions d’essai
Comparez frottement et usure du Ni-P-B avec d’autres dépôts. Chaque graphique a sa méthode ; normes et conditions en dessous ; cliquez pour agrandir.
SRV lubrifié : coefficient de frottement & profondeur d’usure
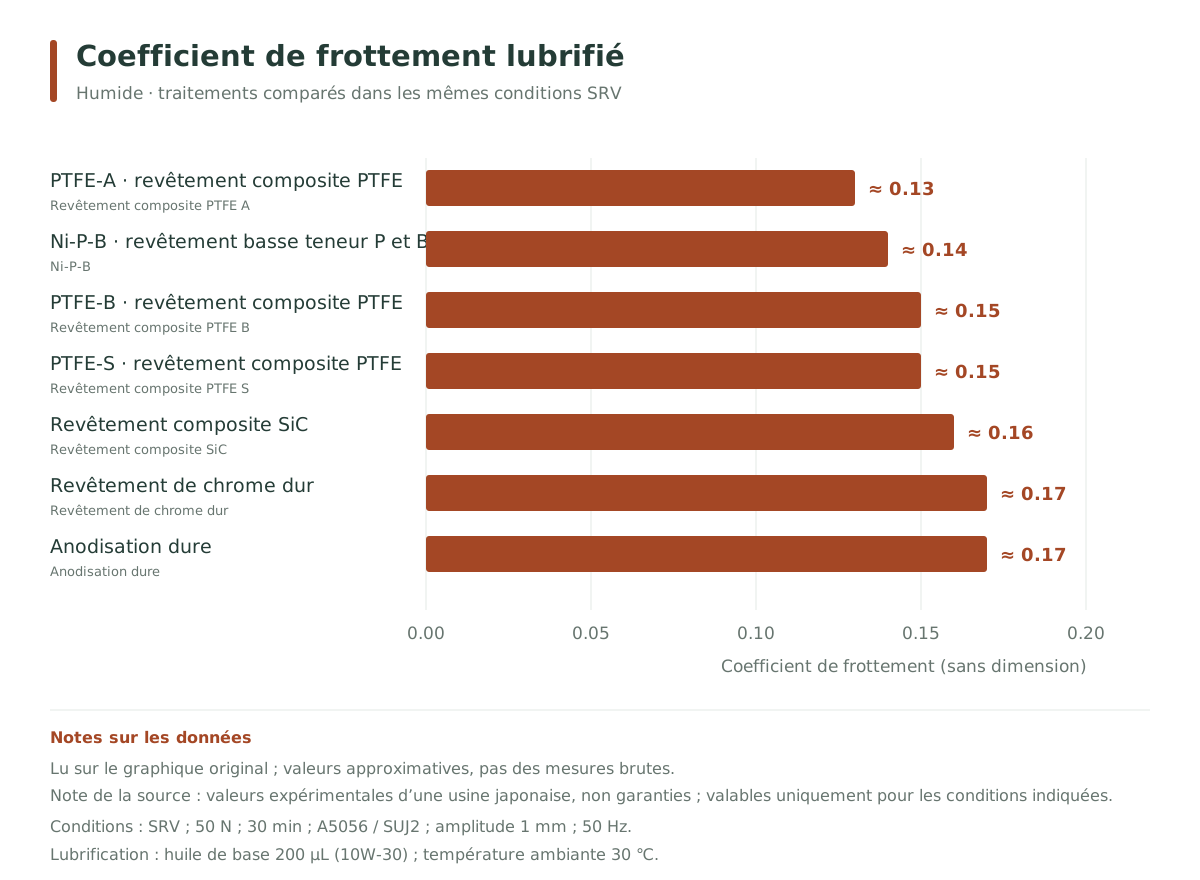
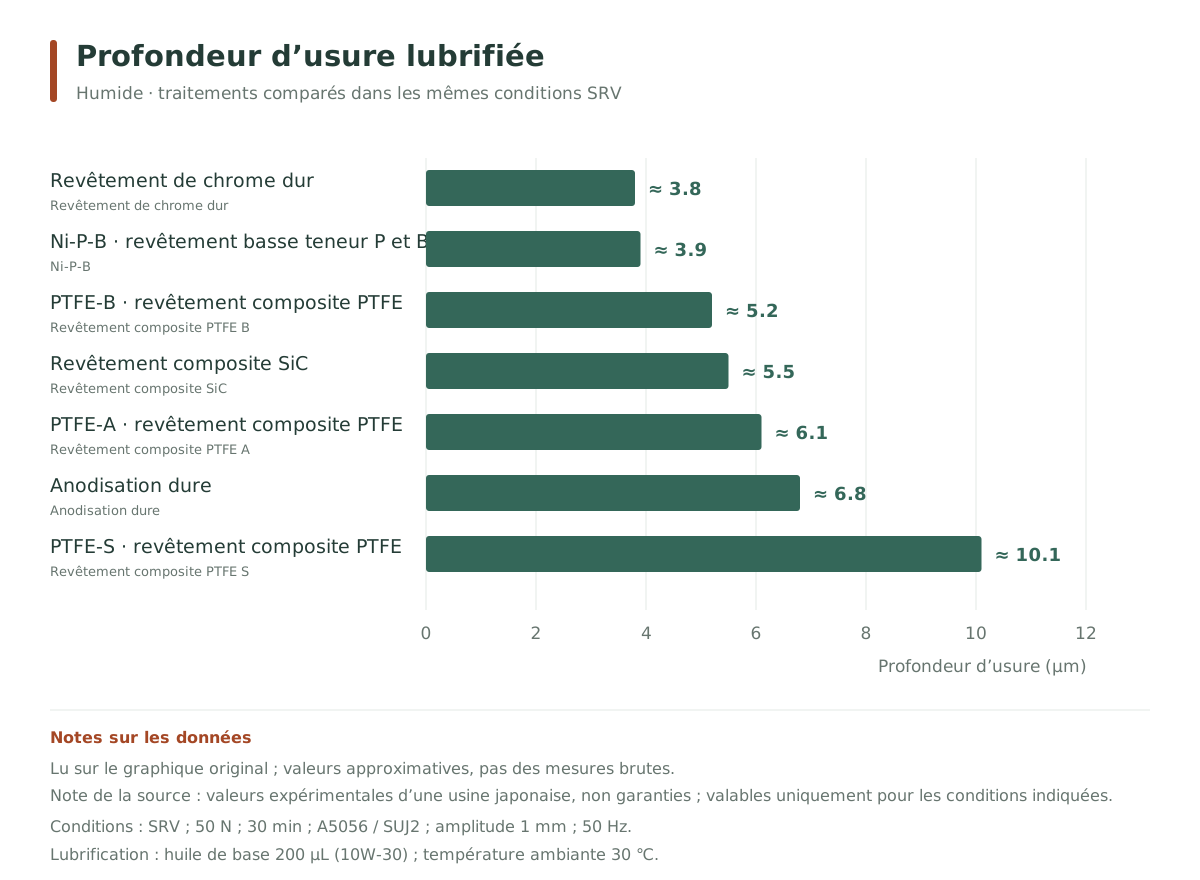
Méthode & conditions d’essai
- Appareil d’essai
- SRV
- Appareil d’essai
- SRV
- Charge / fréquence
- 50 N / 50 Hz
- Durée / amplitude
- 30 min / 1 mm
- Substrat revêtu / antagoniste
- A5056 / SUJ2
- Lubrifiant
- Huile de base 10W-30, 200 μL
- Température
- Température ambiante 30 ℃
Valeurs d’essai d’une usine japonaise, non garanties. Longueurs lues sur les graphiques originaux, valeurs approximatives ; valables uniquement dans les conditions indiquées.
Usure alternée lubrifiée : revêtement et antagoniste
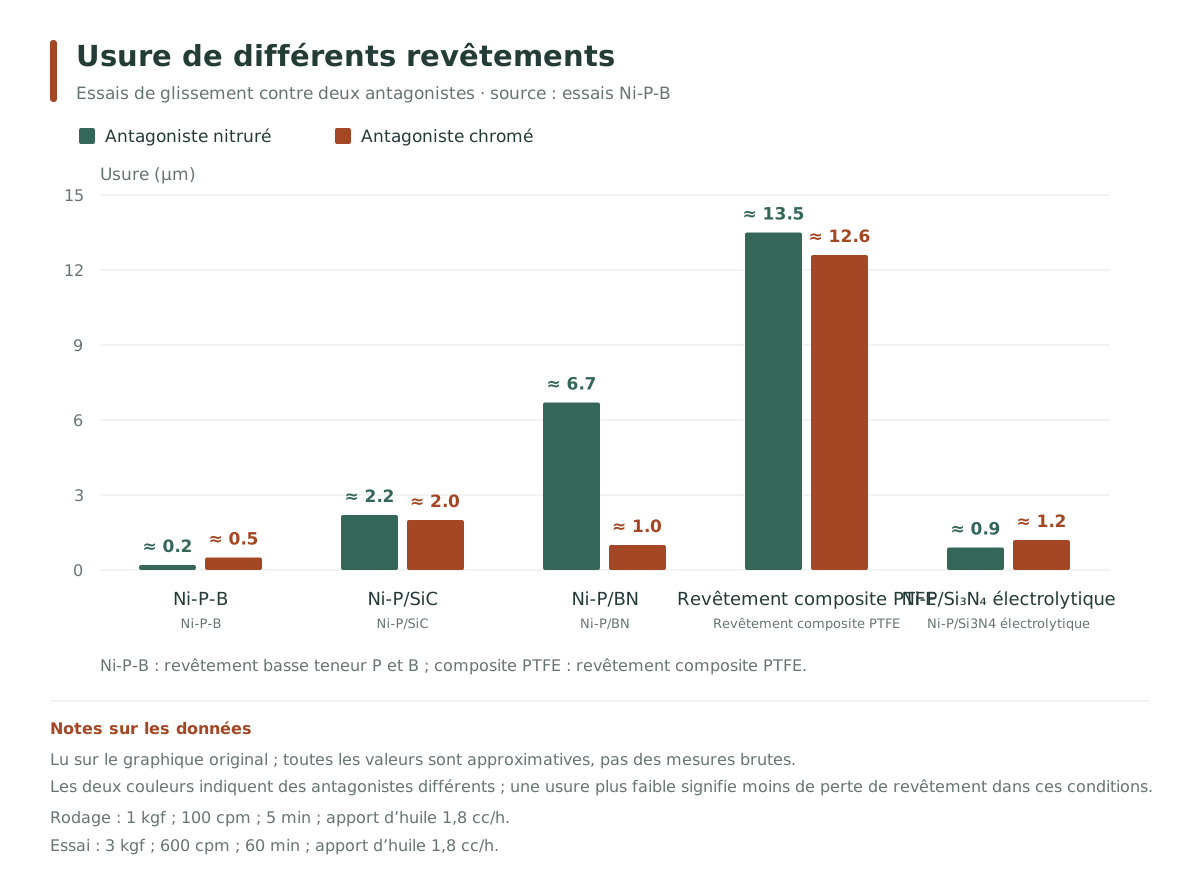
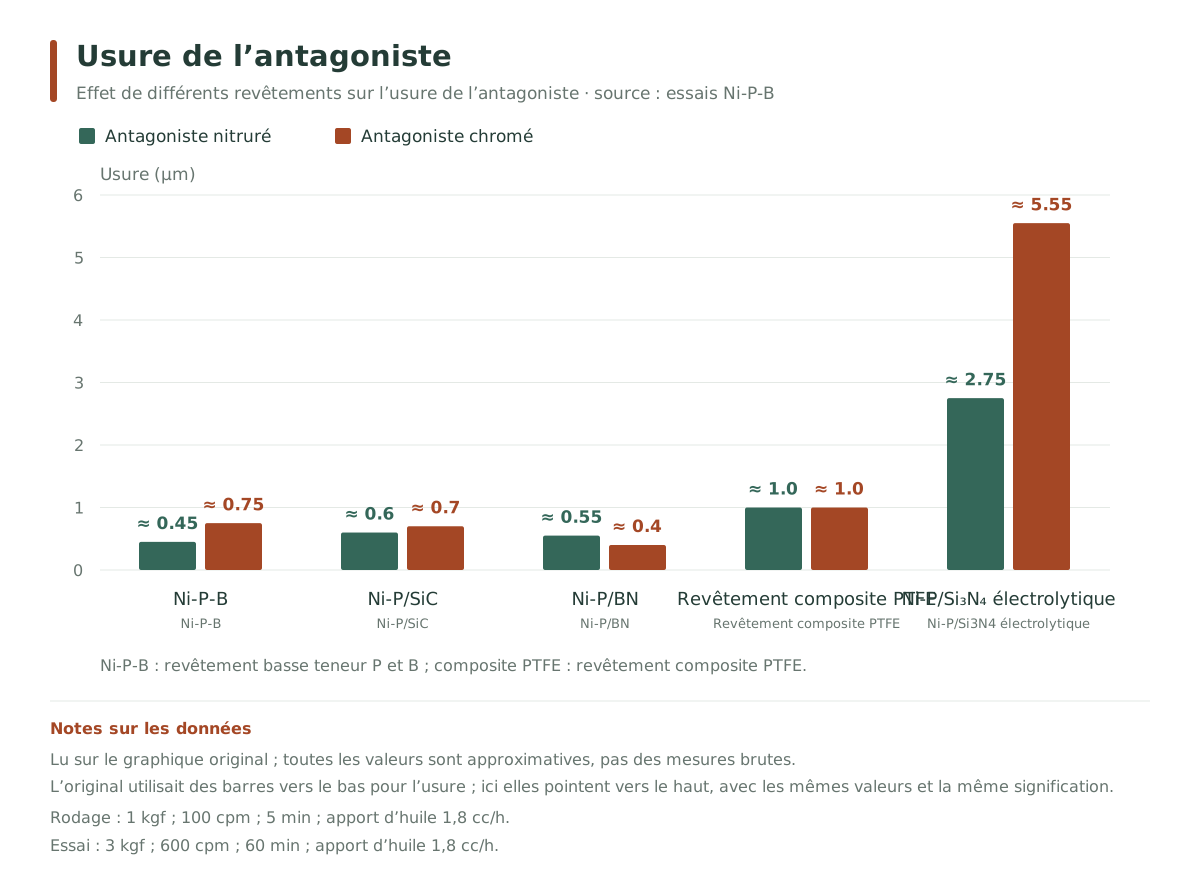
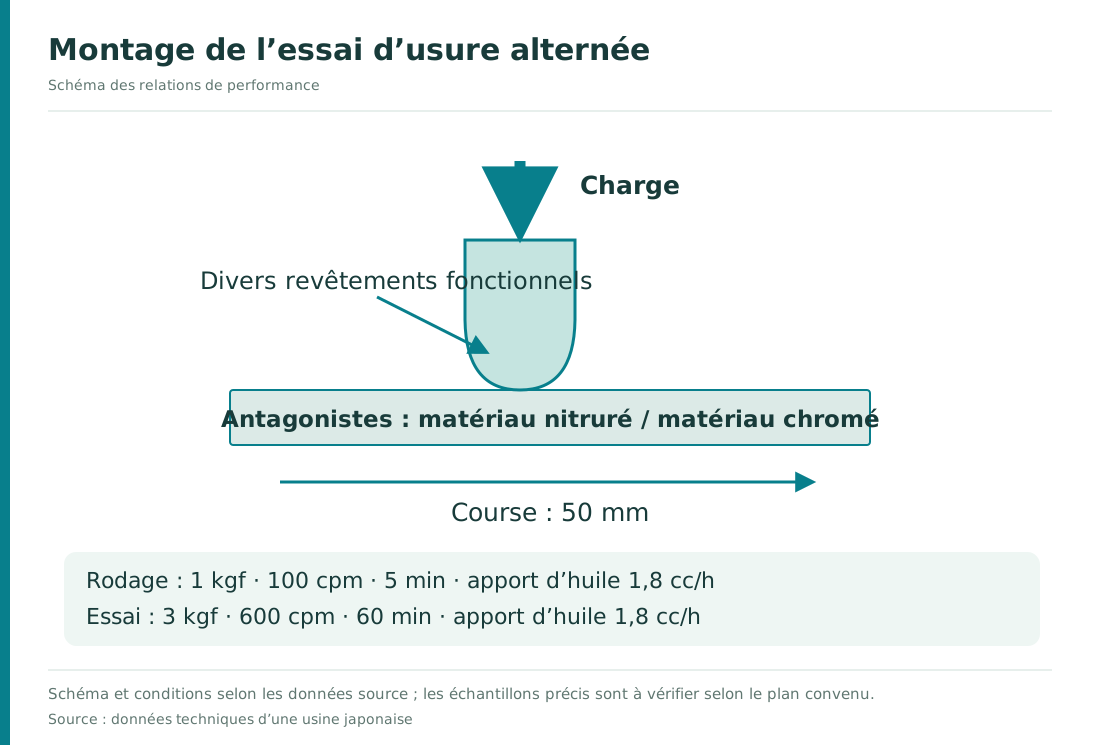
Méthode & conditions d’essai
- Phase de rodage
- 1 kgf;100 cpm;5 min
- Essai principal
- 3 kgf;600 cpm;60 min
- Apport d’huile dans les deux phases
- 1,8 cc/h dans les deux cas
- Traitement de l’antagoniste
- Nitruration / chromage
Valeurs d’essai d’une usine japonaise, non garanties. Longueurs de barres lues sur les originaux. Les deux graphiques montrent respectivement l’usure du revêtement et de l’antagoniste ; les conditions de ce groupe s’emploient isolément.
Essai d’usure abrasive comparé au chrome dur
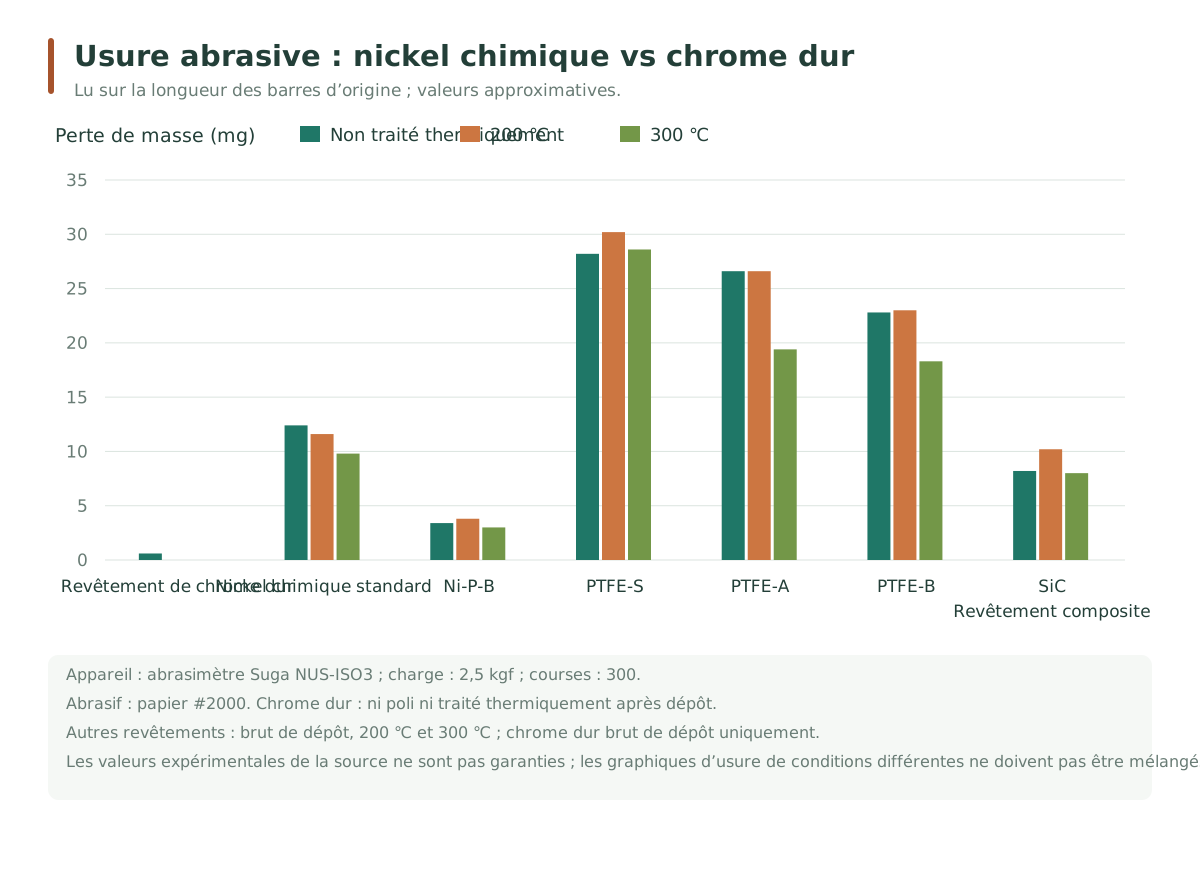
Méthode & conditions d’essai
- Norme citée par la source
- JIS H 8503
- Appareil d’essai
- Suga NUS-ISO3 (selon le graphique source)
- Charge / courses
- 2,5 kgf / 300 cycles
- Abrasif
- Papier abrasif #2000
- Éprouvette de chrome dur
- Non rectifiée après dépôt ; non traitée thermiquement
- Conditions des autres revêtements
- Non traité / 200 ℃ / 300 ℃
Valeurs d’une usine japonaise, non garanties. Barres estimées. Ce groupe à 2,5 kgf se compare séparément des autres essais.
Courbes dureté & usure Ni-P-B
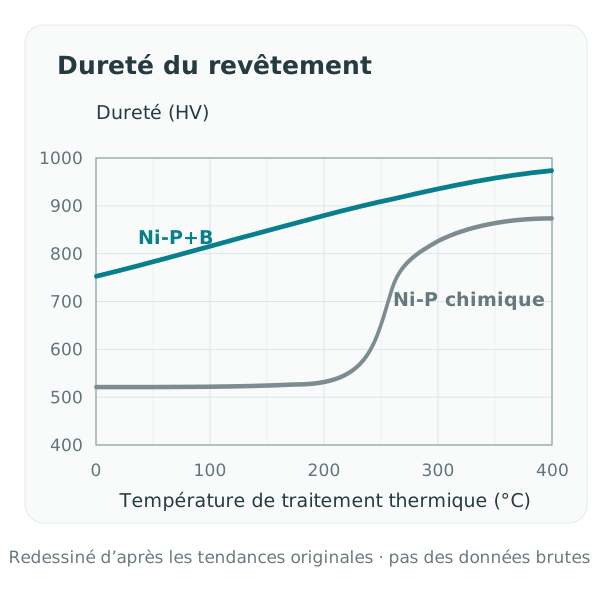
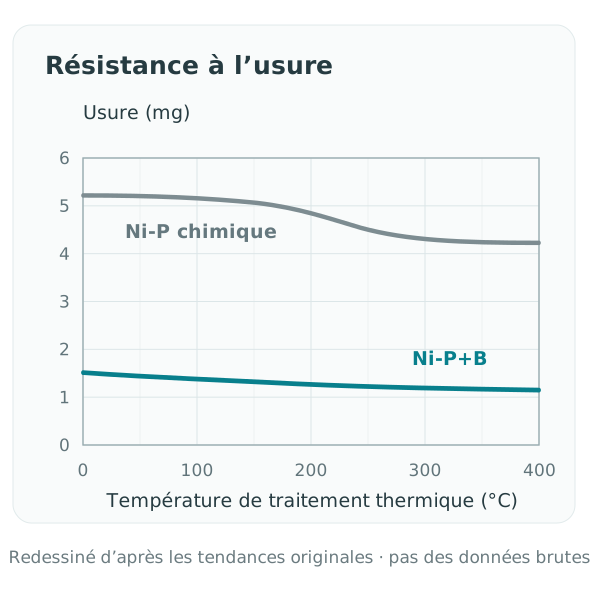
Axes et courbes redessinés, seule la tendance est conservée ; ni données originales ni courbe de réception. Pour la vérification, convenir séparément de la norme, du traitement et de la force d’essai.
Voir le graphique original ↗02 / APPLICATIONS
Choisir selon les défaillances des surfaces de contact.
Confirmer usure, chocs et cotes, puis épaisseur et méthode de contrôle.
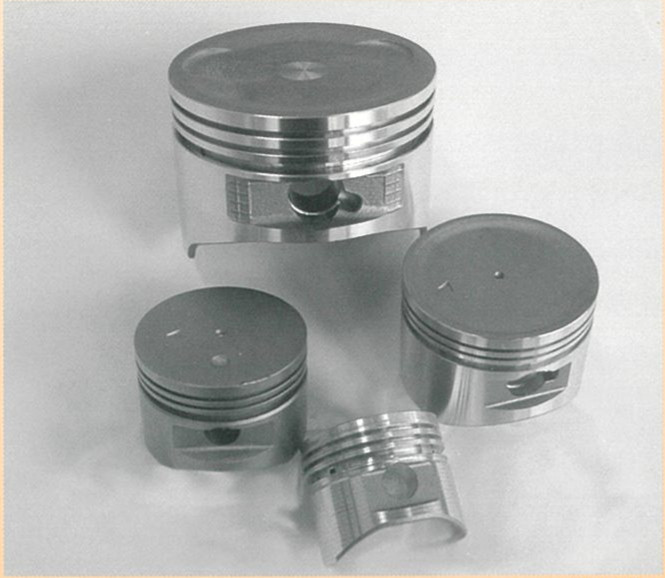 Cliquer pour agrandir ⤢
Données japonaises Ni-P-B · p. 10 imprimée
- Pièces de glissement
- Surfaces de glissement exigeant dureté et uniformité ; confirmer couple, pression, lubrification et rugosité.
- Pièces automobiles
- Les données japonaises citent pistons, tiges, engrenages, soupapes et arbres à cames. Charge, température et limites du substrat restent à confirmer.
- Composants bureautiques & électriques
- Pour zones de glissement et surfaces fonctionnelles ; en cas de brasage ou conductivité, vérifications convenues séparément.
03 / BATH & PROCESS
Procédé Ni-P-B · paramètres
Conditions de bain pour le choix et l’évaluation de production.
- Température de service
- 81–83 ℃
- pH
- 6.20 ± 0.10
- Vitesse de dépôt
- 19 ± 2 μm/h · bain neuf, 82 ℃
- Rapport de charge
- 10–20 mL/cm²
Composition du bain & notes
| Critère | Paramètres & conditions |
|---|---|
| Sulfate de nickel | NiSO₄·6H₂O:25 ± 1.0 g/L |
| Composition | Alliage de nickel à faibles P et B ; plages de composition convenues selon les documents techniques. |
| Uniformité | Description qualitative. Épaisseur visée, points clés et tolérances à confirmer par pièce. |
| Traitement thermique | Les ≥700 HV sont une référence brute, pas après traitement ; traiter ou non dépend de l’usage. |
Source : conditions p. 4. La vitesse est une référence initiale, pas la cadence sur toute la vie du bain.
04 / TECHNICAL IMAGES
Agrandir images et pièces.
Voir formes et zones de contact ; cliquez pour agrandir.
Cliquer pour agrandir ⤢Utilise la photo scannée originale des données japonaises, p. 10.
Agrandir ↗Besoins & cas d’évaluation
Voir revêtements candidats, questions et listes de vérification selon des défaillances concrètes.
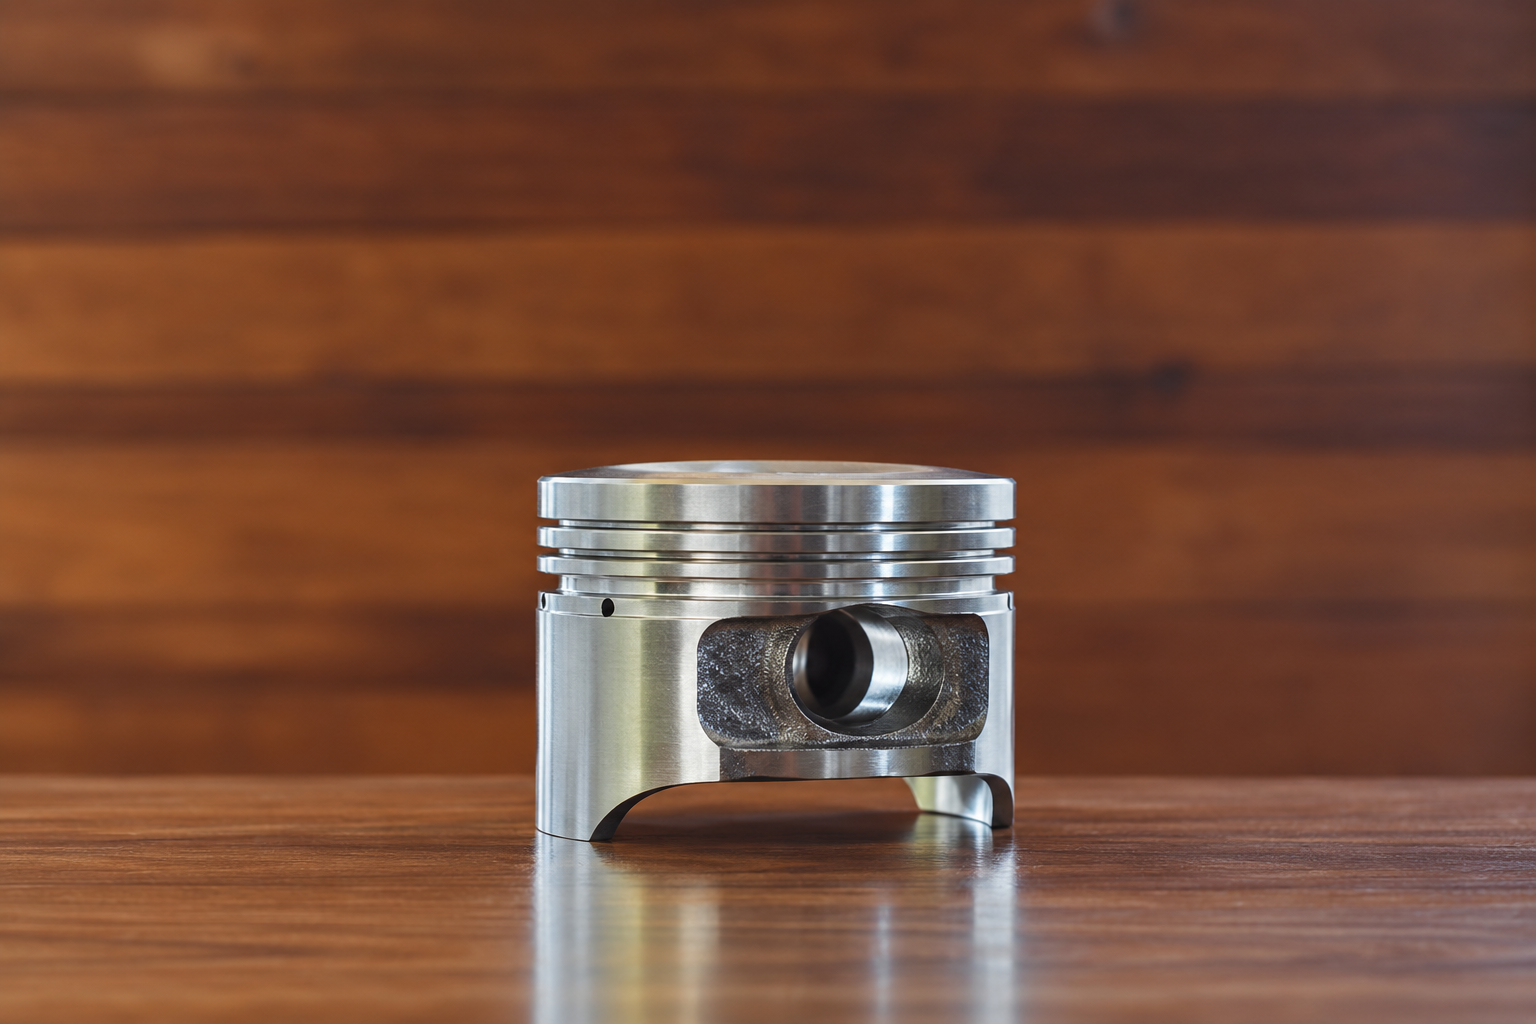
Le revêtement d’origine a été arrêté et la pièce aluminium a des cotes strictes ; alternatives comparées sur l’usure en glissement.
Voir les détails ↗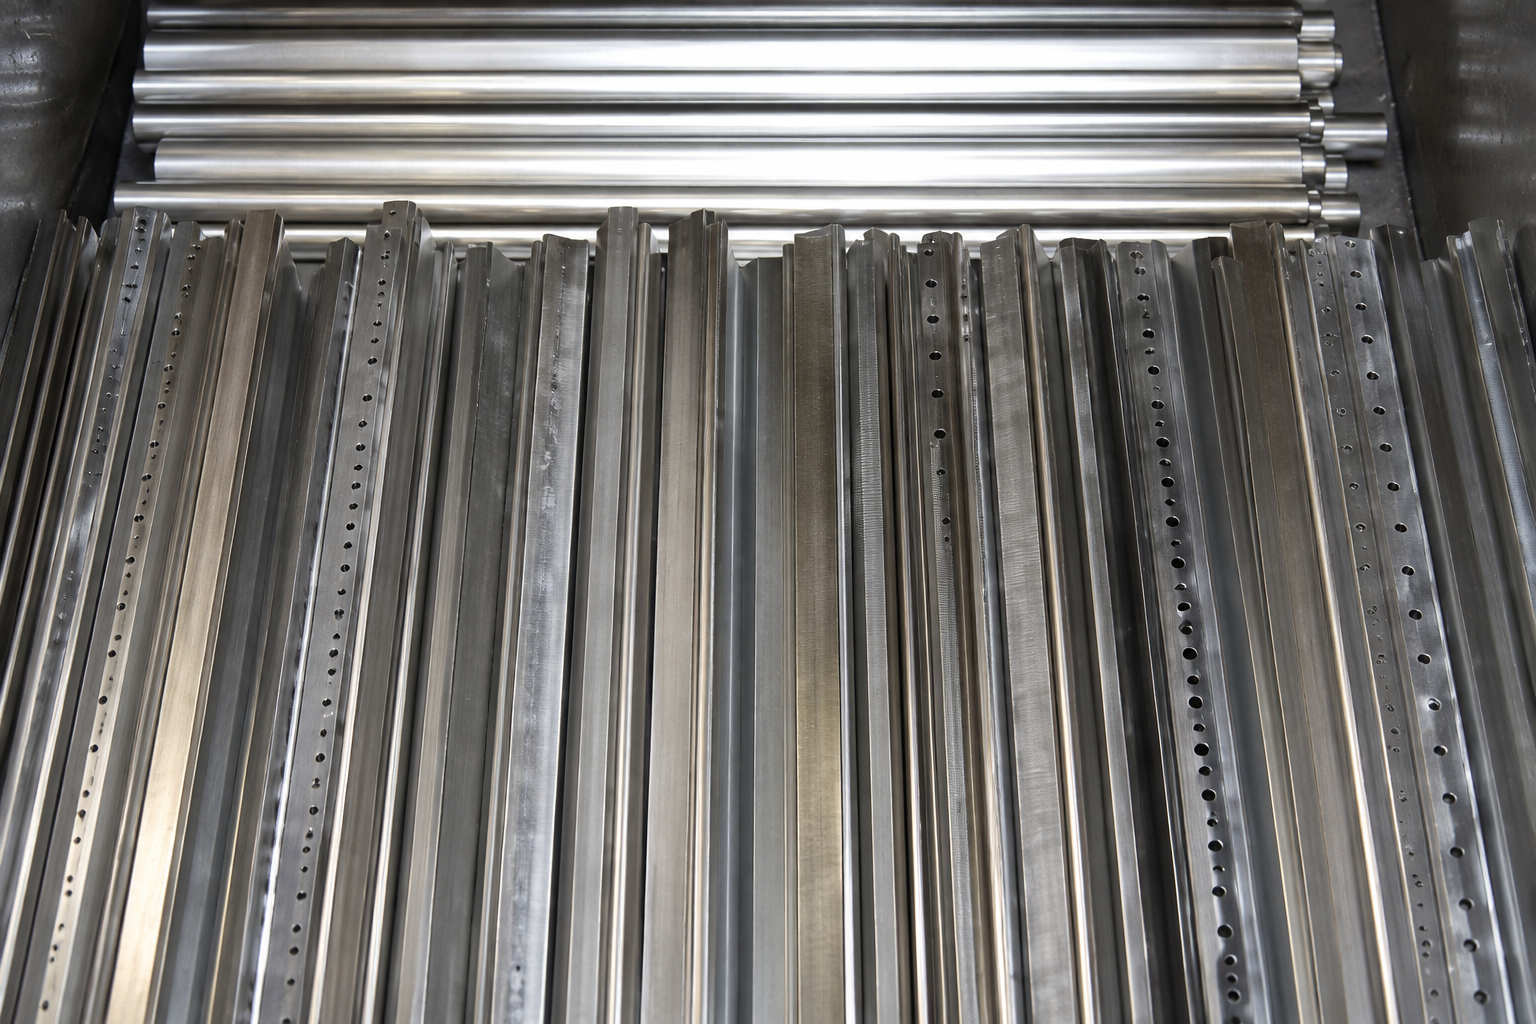
Un nickel chimique courant de 10 μm grippait encore ; comparaison après forte pression et glissements répétés.
Voir les détails ↗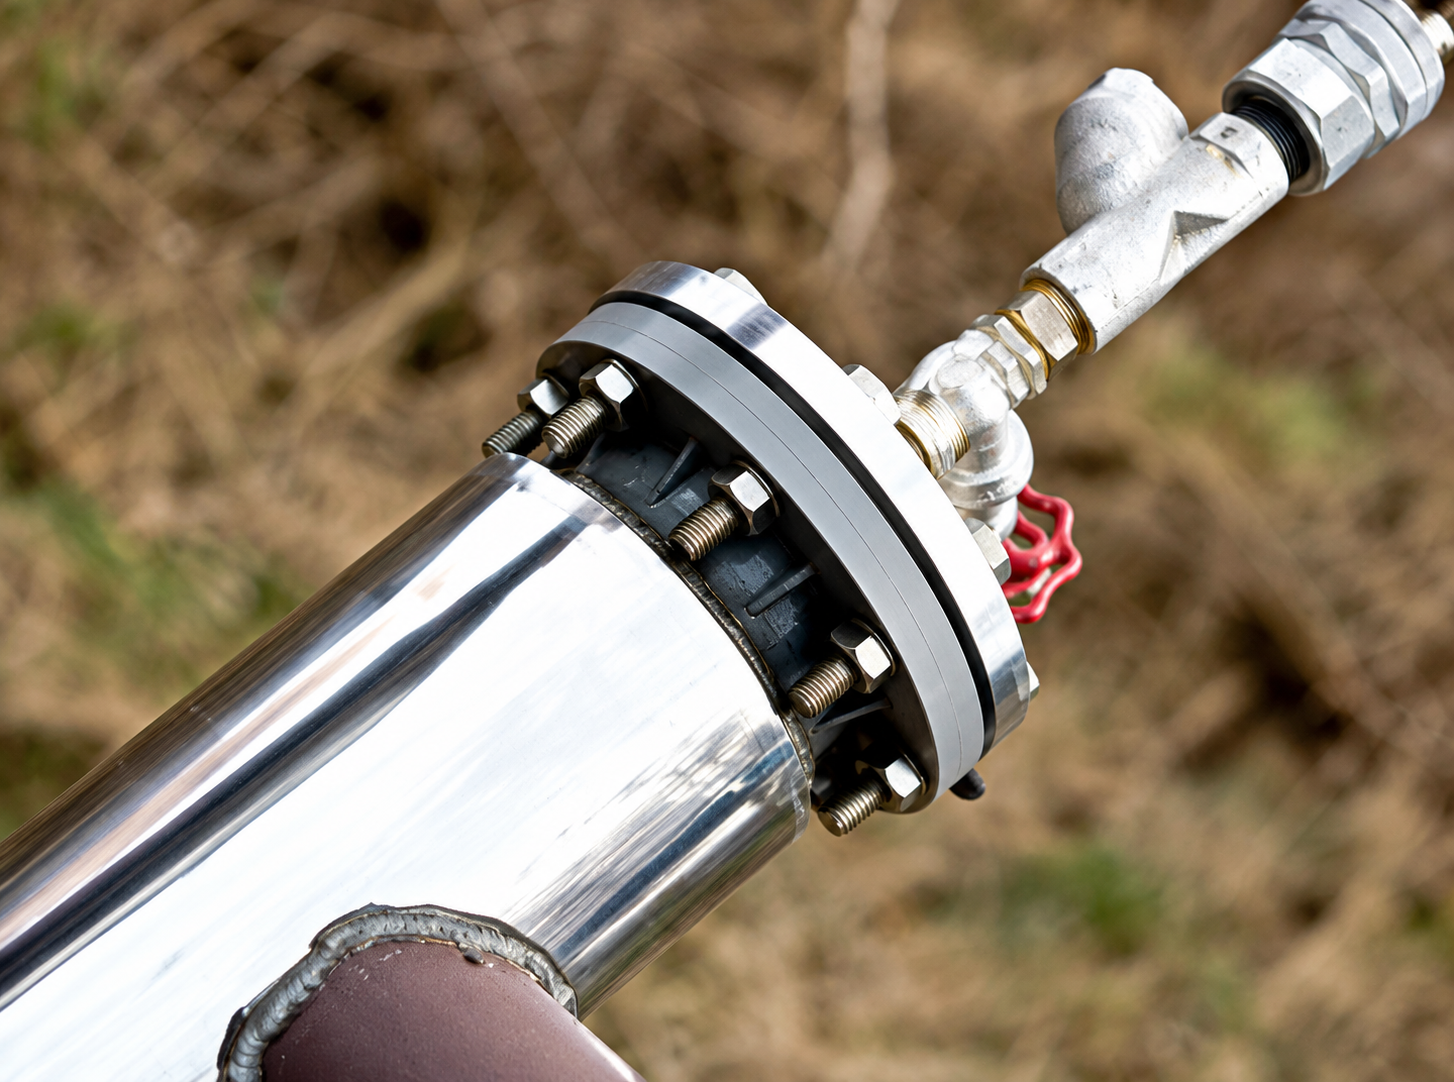
La paroi d’un trou traversant φ3 × 15 mm frotte contre un fil métallique ; comparaison avec l’objectif client d’env. 2× de durabilité.
Voir les détails ↗
Environnement d’env. 300 ℃, substrat SUS420J2 ; durée de vie évaluée sous usure par écoulement de résine.
Voir les détails ↗Indiquez-nous les conditions de service et validons ensemble le revêtement.
Pour l’évaluation du traitement, indiquez substrat, cotes clés, couple de frottement et environnement ; pour les produits, ajoutez taille de cuve, procédé actuel et cadence.
Source : données "procédé Ni-P-B", p. 2 et 4 ; données produit de l’entreprise ↗ ; photos et exemples d’après les données japonaises Ni-P-B (p. 10). Mis à jour le 2026-09-20.
Les performances sont des données de référence ; procédé, substrat, épaisseur et conditions d’essai déterminent le résultat, et la réception se confirme par pièce.