SPECIALTY ELECTROLESS ALLOY
Ni-P-Co-WNi–P–Co–W
Glissement lubrifié et résistance à l’usure,
avec une dureté brute élevée.
Système chimique quaternaire nickel, phosphore, cobalt et tungstène. Allie dureté brute élevée, résistance à l’usure et glissement en conditions lubrifiées : bagues, transmissions et zones hydrauliques.
Dureté brute élevéeUsure · glissement lubrifié
≥650 HV
Notice matériauPropriétés de glissement
Caractéristiques fonctionnelles de la noticeTenue à l’usure
Évalué avec contre-pièce, charge et lubrification01 / MATERIAL ADVANTAGES
Dureté, glissement lubrifié et résistance à l’usure.
Évaluer le Ni-P-Co-W
selon frottement, glissement et production réels.
Dureté brute élevée
Sans traitement, la notice indique 650 HV ou plus. Pour les pièces ne pouvant être traitées, évaluer avec substrat et cotes.
AS-PLATED HARDNESSLubrification & glissement
La notice cite explicitement le glissement. Pour bagues et transmissions, évaluer le frottement au démarrage et en glissement continu avec couple, vitesse et lubrification.
LUBRICITY & SLIDINGSurfaces de contact résistantes à l’usure
La notice le cite comme caractéristique principale. Pour les pièces à contact répété, confirmer essai d’usure, épaisseur et cotes après dépôt.
WEAR RESISTANCEAdapté à la gestion continue
Compatible analyse et réajustement automatiques. Définir la fenêtre de procédé selon cadence et exigences.
PROCESS CONSISTENCY02 / LUBRICITY & SLIDING
Lubrification & glissement :
examiner le contact à part.
La notice met en avant usure et glissement. Pour bagues, transmissions et zones hydrauliques, évaluer frottement, résistance au mouvement et usure sous lubrification réelle.
Notice (2023.5), texte p. 1 : description qualitative.
Confirmer le glissement avec ces conditions
- Couple de frottement & mode de contact
- Matériau de la contre-pièce, géométrie, mouvement alternatif ou rotatif.
- Charge & vitesse
- Attention au frottement au démarrage et en continu ; vérifier charge et vitesse.
- Lubrification & état de surface
- Lubrifiant, alimentation, épaisseur et rugosité.
Les données n’indiquent ni coefficient ni réduction de frottement ; à confirmer par comparaison en conditions et échantillons convenus.
03 / SELECTED TECHNICAL DATA
Les paramètres clés, clairement.
D’après les données techniques du matériau.
Lire valeurs et conditions ensemble pour mieux choisir.
Ni–P–Co–W
Système chimique
d’alliage quaternaire
Un système nickel, phosphore, cobalt et tungstène donne un revêtement fonctionnel.
Dureté brute et après traitement sont à distinguer. La température de traitement n’est pas la température de service.
| Critère | Valeur de référence | Conditions / notes |
|---|---|---|
| Système d’alliage | Ni–P–Co–W | Nickel, phosphore, cobalt, tungstène |
| Dureté brute de dépôt | ≥650 HV | Sans traitement thermique |
| Lubrification & glissement | Glissement qualitatif | Frottement à vérifier selon contre-pièce, charge, vitesse et lubrification |
| Résistance à l’usure | Résistance à l’usure qualitative | Caractéristique principale de la notice ; usure évaluée selon les conditions |
| Vitesse de dépôt | 19 ± 2 μm/h | Bain neuf, 88 ℃ |
| Température de service | 88–94℃ | Ajuster selon l’âge du bain pour gérer la vitesse |
| pH de service | 6.00 ± 0.10 | Conditions de la notice |
Source : notice Ni-P-Co-W (2023.5), p. 1 et 3. Épaisseur, prétraitement et réception à confirmer avec l’application.
04 / HARDNESS & HEAT TREATMENT
Voir la dureté — et les conditions d’essai.
Les données originales montrent l’évolution de la dureté
sur la durée de vie du bain selon les traitements.
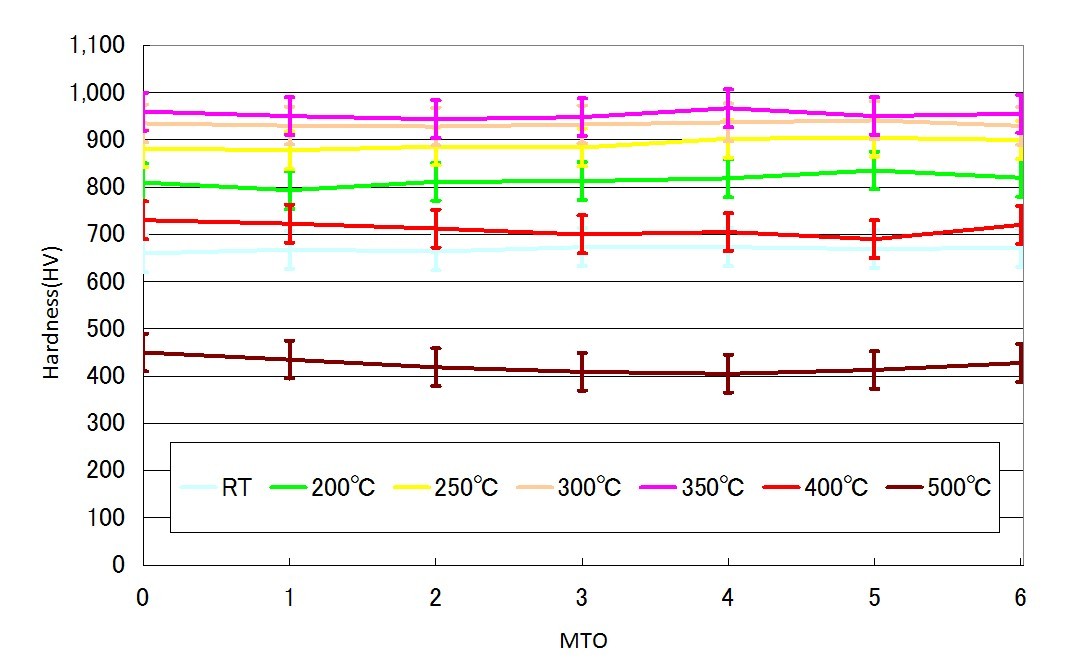
Après 350 ℃ × 1 h
env. 950 HV
Ce groupe se situe vers 950 HV. Lecture approximative pour les éprouvettes et conditions indiquées.
- Substrat de l’éprouvette
- SPCC
- Épaisseur du revêtement
- 30 μm
- Charge d’essai
- 100 g
- Méthode de mesure
- Microdureté Vickers
RT signifie non traité ; MTO est le renouvellement métallique du bain. Les autres températures sont des traitements d’1 heure.
Voir sources & notes
Notice : Ni-P-Co-W, édition mai 2023. Dureté brute et caractéristiques p. 1 ; vitesse, température et pH p. 3.
Données d’essai : données techniques anglaises Ni-P-Co-W, juin 2020. Graphique et conditions p. 4.
Les essais de dureté montrent le matériau dans des conditions données ; ils ne représentent ni la durée de vie à l’usure ni la tenue thermique prolongée. Chaque pièce selon procédé convenu et échantillons.
05 / APPLICATION DIRECTIONS
Partir des conditions de service
pour adapter la surface fonctionnelle.
Pour les pièces soumises à usure, lubrification et glissement,
le Ni-P-Co-W peut entrer dans le choix et l’évaluation.
Paliers & bagues
Attention à la résistance au démarrage, au frottement et à l’usure en continu ; vérifier les ajustements après dépôt.
Engrenages & transmissions
Vérifier vitesse, charge et huile, puis évaluer frottement et usure.
Pistons hydrauliques & pièces de glissement
Vérifier vitesse alternative, fluides et joints, puis évaluer résistance au glissement et usure.
Orientations d’évaluation ; substrats, structures et conditions à confirmer par nos techniciens.
LET’S TALK ABOUT YOUR PART
Ramenez le choix à votre pièce.
Indiquez substrat, épaisseur, température et frottement pour discuter d’un plan Ni-P-Co-W.