Traitement nickel noir
BLACK NICKEL · ELECTROLESS PLATINGTWO PROCESSES / BLACK FINISH
Nickel noir
Noir profond, deux options de procédé.
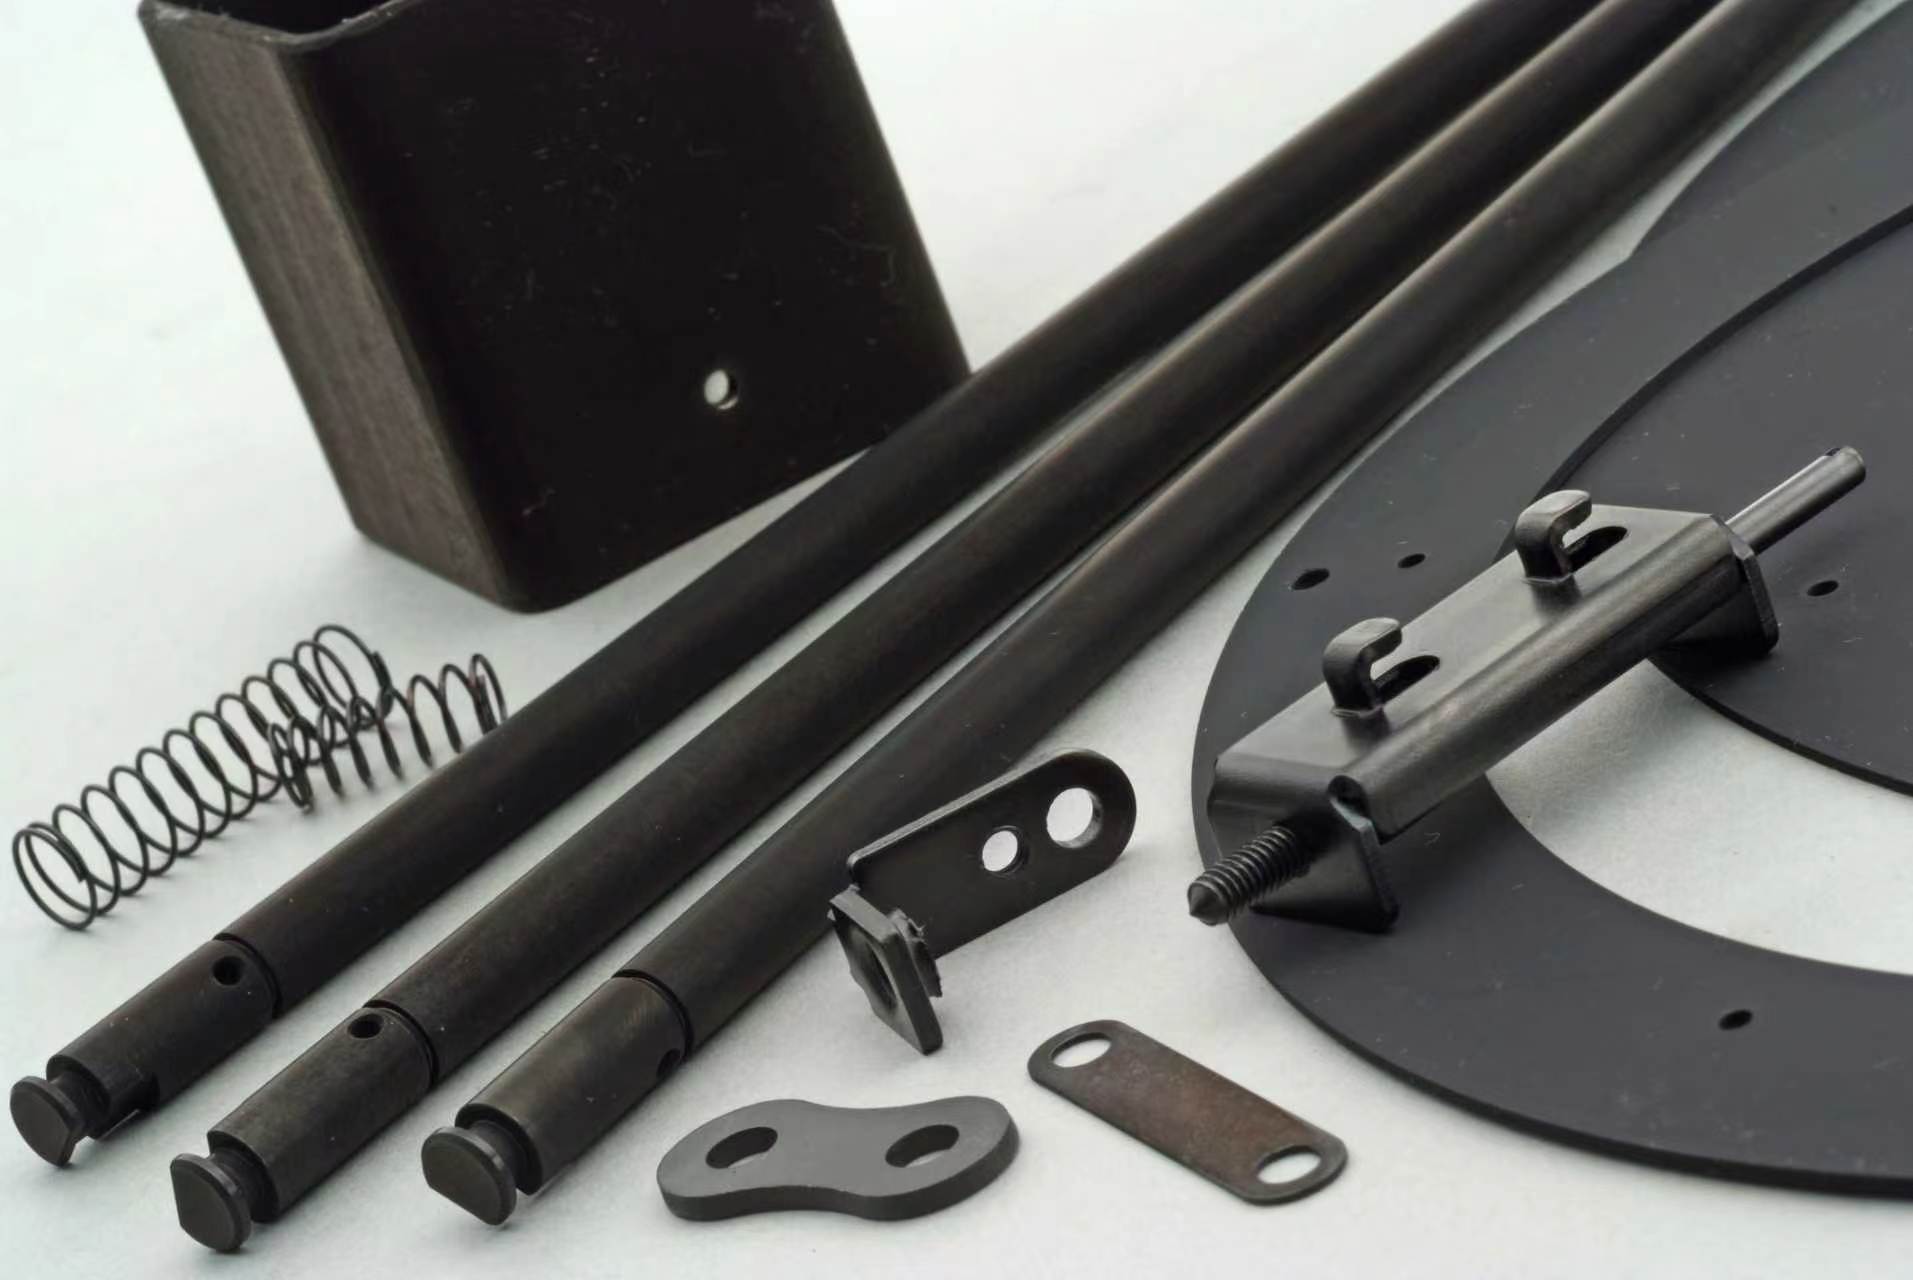
Le type noirci après dépôt allie noir profond et pilotage continu de la production ; le type noir direct absorbe UV, visible et proche infrarouge grâce à une texture fine, pour des applications optiques à faible réflexion. Choisissez selon la géométrie et le mode de production.
01 / PRODUCT & FINISH
À partir d’échantillons réels, comprendre la texture du nickel noir.
D’abord l’aspect, ensuite le procédé. Vidéos et images montrent les résultats de chaque procédé pour observer surfaces et détails.
Type noirci après dépôt
Noir profond uniforme, adapté au pilotage continu de la production.
Système Ni-P chimique sans plomb qui obtient un noir profond uniforme par pré-trempage puis noircissement. Le bain se gère en continu par analyse et réajustement, adapté à une production en bain continu.
- Étape de noircissement distincte : l’aspect noir est obtenu après le dépôt chimique.
- Analyse & réajustement : bain et solution de noircissement sont gérés selon leurs propres standards.
- Sous-couche : une sous-couche Ni-P améliore la résistance globale à la corrosion.
- Température du dépôt chimique
- 86–93℃
- pH du bain chimique
- 5.6± 0.1
- Durée de noircissement
- 1.5–5min
Température de noircissement 20–30 ℃ ; 1,5–5 minutes concernent uniquement le noircissement, pas tout le nickelage.
Voir le déroulement du procédé
Type noir direct
Noir brut de dépôt, alliant absorption lumineuse et faible réflexion.
Ce procédé utilise un bain chimique alcalin sans plomb ; le revêtement noircit en se déposant. Le recouvrement uniforme convient aux géométries complexes ; applications optiques : caméras, microscopes, instruments d’analyse de précision.
- Noir brut de dépôt : l’aspect noir se forme pendant le dépôt.
- Absorption large bande : UV, visible et proche infrarouge.
- Recouvrement uniforme : surfaces internes et externes de formes complexes traitables.
- Température du dépôt chimique
- 87–93℃
- Durée de traitement recommandée
- 40–60min
- Épaisseur recommandée
- 5–10μm
Selon les données de laboratoire, la faible réflexion dépend de l’épaisseur, de la longueur d’onde et des conditions, et est à confirmer selon les exigences optiques réelles.
Voir données d’absorption & application NASAImages et vidéos montrent l’aspect. Éclairage, angle et écran influent sur le rendu ; l’aspect final est confirmé sur échantillons réels dans les mêmes conditions.
02 / LIGHT ABSORPTION & APPLICATIONS
Type noir direct : le noir devient une surface absorbante.
Selon les données de laboratoire, le type noir direct allie absorption large bande et faible réflexion. Découvrez ce revêtement fonctionnel via courbes spectrales, variation d’épaisseur et propriétés.
BROAD-SPECTRUM ABSORPTION
De l’ultraviolet au visible et au proche infrarouge.
Selon les données de laboratoire, la texture fine et la structure colonnaire aident à absorber la lumière et à réduire la réflexion, pour les pièces optiques sensibles à la lumière parasite.
- UVUltraviolet
- VISIBLELumière visible
- NEAR IRProche infrarouge
D’après des données de laboratoire. La réflexion varie selon la longueur d’onde, l’épaisseur et l’état de surface.
Particules fines et structure colonnaire
La surface présente une texture en amas de microparticules d’env. 0,2–0,4 μm. Les sillons entre particules et la structure poreuse forment une surface absorbante.
Plus épais, moins de brillance et de réflexion
À mesure que le revêtement croît, les microsillons se creusent. Les données à différents angles montrent une brillance décroissante avec l’épaisseur.
Pour formes complexes et pièces de précision
Se dépose uniformément sur les surfaces internes, externes et angles vifs ; adapté quand uniformité d’épaisseur et précision dimensionnelle comptent.
LABORATORY DATA / Données optiques & matériau
La performance de surface en courbes.
D’après des données de laboratoire : réflectance spectrale, relation épaisseur–brillance et dureté selon traitement thermique. Les valeurs sont des lectures approximatives des graphiques.
Longueur d’onde vs réflectance
Abscisse : longueur d’onde (nm) · ordonnée : réflectance (%)
Agrandir ↗
La courbe courtes longueurs d’onde est proche de zéro ; le tableau indique "<0.1%" comme lecture approximative, pas une réflexion nulle. La courbe ne montre que la tendance de l’échantillon ; les pièces réelles sont à tester selon bande, angle et épaisseur convenus, sans s’en servir comme courbe de réception.
Référence de réflectance spectrale
Valeurs approximatives lues sur la courbe, uniquement pour comprendre la relation longueur d’onde–réflexion, non garanties.
| Longueur d’onde nm | Réflectance valeur approx. courbe |
|---|---|
| 200 | <0.1% |
| 500 | <0.1% |
| 1000 | <0.1% |
| 1500 | <0.1% |
| 2000 | env. 0,26 % |
| 2500 | env. 1,05 % |
| 2700 | env. 1,80 % |
Plus épais, moins brillant
Abscisse : épaisseur (μm) · ordonnée : brillance (%)
Agrandir ↗
Le graphique distingue les angles de 45°, 60° et 75°. La brillance décrit la réponse visuelle à un angle donné et est présentée séparément de la réflectance et de l’absorptance.
| Épaisseur μm | 45° | 60° | 75° |
|---|---|---|---|
| 2 | <0.5 | env. 7,0 | env. 32 |
| 4 | <0.5 | env. 1,6 | env. 15 |
| 6 | <0.5 | env. 1,1 | env. 9 |
| 10 | <0.5 | env. 0,5 | env. 2 |
Température de traitement vs dureté Vickers
Abscisse : température de traitement (℃) · ordonnée : dureté Vickers (HV)
Agrandir ↗
Selon les données de laboratoire, la dureté brute de dépôt est d’env. 220–280 HV ; elle croît avec la température, atteint le pic vers 500 ℃ puis décroît. La courbe illustre la tendance.
Les échantillons ont été préparés à 90 ℃, pH 8,5. Courbe thermique et paramètres actuels du bain sont présentés séparément ; les procédés sont à vérifier sur la pièce.
Voir conductivité, température de transition, magnétisme et surface
| Critère | État / étape | Valeur |
|---|---|---|
| Conductivité | Brut de dépôt | 0.06% IACS |
| Conductivité | Après traitement à 300 ℃ | 0.3% IACS |
| Température de fusion | Début / fin | 884 / 901℃ |
| Température de solidification | Début / fin | 864 / 853℃ |
| Critère | État / condition | Valeur |
|---|---|---|
| Moment magnétique massique | Brut de dépôt, 5 kOe | 1.29 emu/g |
| Moment magnétique massique | Recuit à 200 ℃, 5 kOe | 1.5 emu/g |
| Moment magnétique massique | Recuit à 300 ℃, 5 kOe | 4.9 emu/g |
| Surface projetée | Moyenne | 9.2×10² μm² |
| Surface 3D | Moyenne | 8.4×10⁴ μm² |
D’après des données de laboratoire. La solidification a lieu au refroidissement, d’où une température de début supérieure à celle de fin ; ce ne sont pas des températures de service. Le rapport de surface d’env. 91×, résumé à env. 100×, décrit la micromorphologie.
APPLICATION / Aérospatial
Application sur satellites NASA
Pour supprimer la réflexion laser.
Ce revêtement chimique noir a été utilisé sur des satellites de la NASA pour supprimer la réflexion laser.
Exemple d’application historique. Épaisseur, bande et conditions de service sont à confirmer pour chaque pièce.
Caméras, microscopes & instruments d’analyse
Utilisé dans les dispositifs optiques et composants d’instruments exigeant précision de mesure et épaisseur uniforme.
Suppression des UV dans les équipements
Ce revêtement est utilisé sur des pièces d’équipements semi-conducteurs nécessitant la suppression des UV.
Rayonnement thermique & dissipation CPU / LSI
La microtexture riche et la structure colonnaire augmentent la surface, favorisant rayonnement et dissipation thermique.
LABORATORY COATING PROPERTIES
Au-delà de l’absorption : de multiples propriétés de surface.
D’après des données de laboratoire : observations et résultats. Échantillons préparés à 90 ℃, pH 8,5 ; paramètres actuels dans le tableau ci-dessous.
Dureté
220–280 HV
Selon les données de laboratoire, la dureté Vickers brute de dépôt est d’env. 220–280 HV ; elle augmente après traitement, avec un pic vers 500 ℃.
Données de laboratoire · brut & traitéStabilité de teinte après traitement thermique
400℃ × 1 heure
Les échantillons n’ont presque pas changé de teinte après 400 ℃ × 1 heure en four à air. C’est un relevé d’aspect, pas une température de service prolongé.
Données de laboratoire · aspect après traitementAdhérence
Aucun décollement à l’essai de pliage
Après chauffage à 200 ℃, essai de pliage sans décollement observé.
Données de laboratoire · essai de pliageCorrosion avec sous-couche
14 jours de chaleur humide
Sous-couche Ni-P 2–5 μm, couche noire de 5, 10 et 15 μm ; après 14 jours à 35 ℃ et 90 % HR, aucune rouille observée. Il s’agit d’un essai de chaleur humide.
Données de laboratoire · échantillons avec sous-coucheSurface microscopique
env. 100 ×
Selon mesure au microscope laser, la surface réelle vaut env. 100 fois la surface projetée. Cela décrit la morphologie, pas un multiple d’efficacité de dissipation.
Données de laboratoire · morphologie 3DConducteur, antipoussière & lubrifiant
Surface métallique fonctionnelle
Le revêtement est conducteur, ce qui aide contre la poussière ; la microtexture réduit le contact avec la contre-pièce et favorise le glissement.
Données de laboratoire · propriétés matériauD’après des données de laboratoire, ces propriétés illustrent le revêtement noir direct ; les pièces réelles sont à confirmer selon substrat, épaisseur, bande visée et environnement.
Graphiques & conditions d’essai
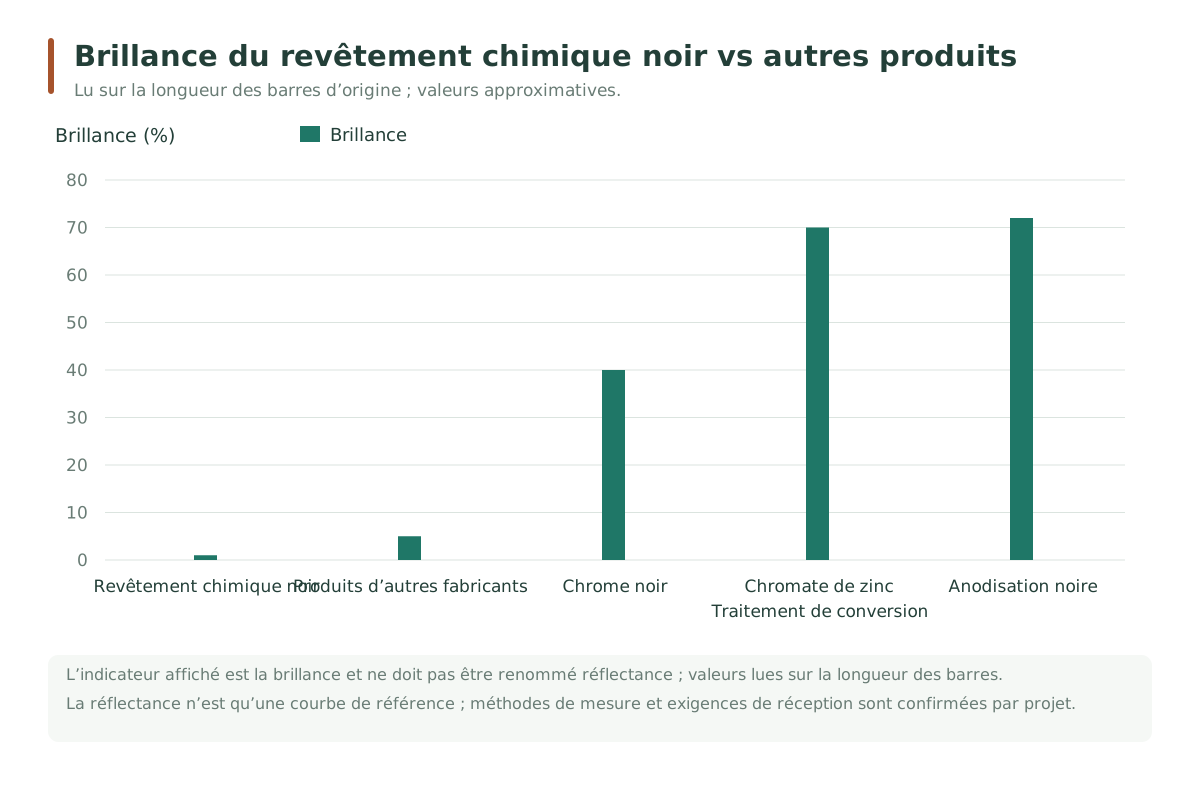
Comparez émissivité et brillance de différents traitements noirs. Le revêtement chimique noir du graphique de brillance est le type noir direct ; méthodes et normes sous les graphiques. Cliquez pour agrandir.
Émissivité totale calculée à partir des spectres à température ambiante
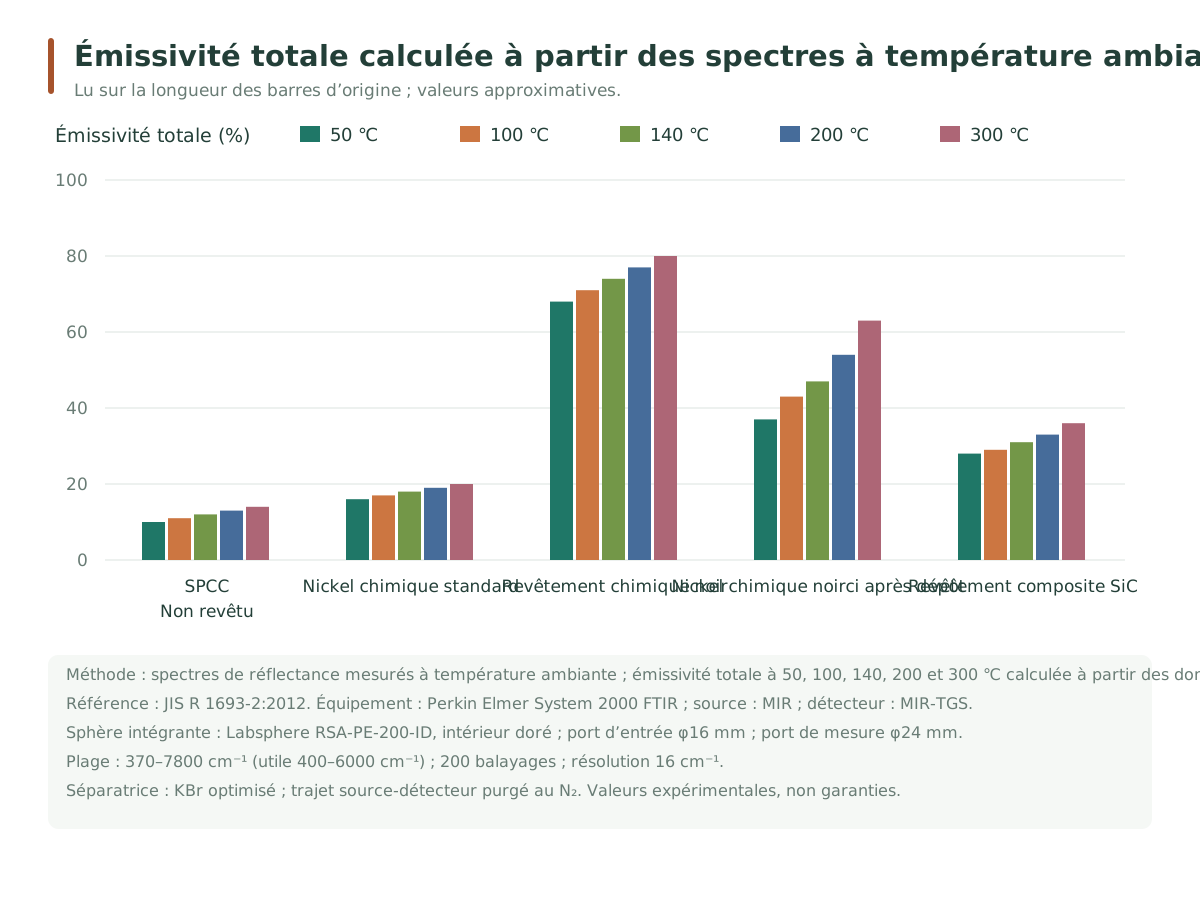
Méthode & conditions d’essai
- Norme citée par la source
- JIS R 1693-2:2012
- Méthode de mesure & calcul
- Spectres mesurés à température ambiante, puis émissivité totale calculée pour 50 / 100 / 140 / 200 / 300 ℃
- FTIR / source / détecteur
- Perkin Elmer System 2000 / MIR / MIR-TGS
- Sphère intégrante
- Labsphere RSA-PE-200-ID ; paroi interne dorée
- Port d’entrée / de mesure
- φ16 mm / φ24 mm
- Plage de nombres d’onde
- 370–7800 cm⁻¹ ; plage utile 400–6000 cm⁻¹
- Balayages / résolution
- 200 balayages / 16 cm⁻¹
- Séparatrice / chemin optique
- KBr optimisé / purge N₂
- Épaisseur / détails du substrat
- Non détaillés par la source au-delà des libellés du graphique
Valeurs d’essai d’une usine japonaise, non garanties. Les barres sont estimées d’après le graphique original ; il s’agit de l’émissivité totale calculée à des températures données. Dépôt chimique noir et nickel chimique noirci sont deux procédés différents.
Brillance du dépôt chimique noir vs autres traitements noirs
Méthode & conditions d’essai
- Indicateurs
- Brillance (unité du graphique source : %)
Valeurs d’essai d’une usine japonaise, non garanties. Barres estimées d’après l’original. La grandeur est la brillance, présentée séparément de la réflectance et de l’émissivité.
03 / PROCESS COMPARISON
Deux nickels noirs, chacun avec son point fort.
Les deux options diffèrent par la formation du noir, le pH et la gestion du bain. Ci-dessous, conditions de référence pour comparer.
Faites défiler le tableau pour voir tous les paramètres →
| Critère | Type noirci après dépôt | Type noir direct |
|---|---|---|
| Formation du noir | Noirci par un traitement séparé après dépôt chimique | Devient noir directement pendant le dépôt |
| Gestion du bain | Analyse et réajustement, usage continu | Solution à usage unique |
| Température du dépôt chimique | 86–93℃ | 87–93℃ |
| pH du bain chimique | 5.6 ± 0.1 | 8.20 ± 0.10 |
| Concentration en sulfate de nickel hexahydraté | 22.5 ± 2 g/L | 25 ± 1 g/L |
| Durée & épaisseur | Noircissement : 1,5–5 minutes, 20–30 ℃Ces valeurs ne concernent que le noircissement et ne permettent pas d’en déduire la durée ou l’épaisseur du nickelage. | Nickelage recommandé : 40–60 minutesCorrespond à l’épaisseur recommandée de 5–10 μm ; au moins 30 minutes pour un bon noir. À la mise en service du bain, vitesse de référence à 90 ℃ : 8 ± 2 μm/h. |
| Agitation | Agitation à l’air, mécanique ou balancement des pièces | Agitation par hélice ou recirculation, éventuellement avec balancementAgitation à l’air interdite ; un flux excessif peut nuire à l’uniformité de teinte. |
| Conception anticorrosion | Sous-couche Ni-P recommandée | Fine sous-couche Ni-P recommandée |
| Critère de choix | Noir profond uniforme ; analyse/réajustement et pilotage continu | Noir direct ; recouvrement uniforme des formes complexes ; usages optiques à faible réflexion |
Les deux options sont sans plomb. Le tableau donne les conditions propres à chacune et ne constitue pas un classement ; le procédé se définit avec substrat, prétraitement, sous-couche et échantillons.
04 / PROCESS SELECTION
Choisir selon l’aspect visé et le mode de production.
Précisez substrat, géométrie, noirceur visée et exigences de faible réflexion ou de corrosion, puis définissez la gamme et les conditions de vérification.
Besoin d’un noir profond
avec gestion continue du bain.
Dépôt et noircissement sont gérés séparément, le bain étant entretenu par analyse et réajustement. La gamme de référence pour aciers courants sert de base de discussion.
- 01 Prétraitement & sous-couche Ni-P
- 02 Dépôt Ni-P chimique dédié
- 03 Pré-trempage → noircissement
- 04 Neutralisation, séchage & post-traitement requis
Besoin d’un noir uniforme
avec attention à la réflexion optique.
Pour les besoins de noir à faible réflexion sur pièces de caméras, microscopes, instruments d’analyse, etc. Lots et chargement sont organisés autour du bain à usage unique.
- 01 Prétraitement selon substrat
- 02 Fine sous-couche Ni-P pour la corrosion
- 03 Le dépôt chimique forme le noir
- 04 Contrôler aspect, épaisseur et réflexion
Quoi d’autre à considérer pour valider le procédé ?
Type noirci après dépôt : gérer nickelage et noircissement séparément
Pré-trempage de référence : température ambiante, 30–60 secondes ; puis noircissement direct sans rinçage. En production, rinçages, analyse/réajustement et post-traitement se définissent avec la gamme complète ; ce déroulé est indicatif.
Type noir direct : équilibrer charge et flux
Rapport de charge V/A de référence : 60–100 mL/cm². Un flux excessif donne une teinte irrégulière et sortir les pièces pendant le nickelage peut créer des traînées. Conditions à confirmer avec cuve, surface et balancement.
05 / QUESTIONS & ANSWERS
Ce que vous voudriez savoir sur le nickel noir.
Quelle différence principale entre le type noirci après dépôt et le noir direct ?
Le type noirci après dépôt obtient le noir par une étape séparée ; son bain s’analyse, se réajuste et s’utilise en continu. Le noir direct se forme pendant le dépôt avec un bain à usage unique. pH, agitation et gestion diffèrent : les procédés se mettent en place séparément.
Lequel pour les applications à faible réflexion ?
Selon les données de laboratoire, le noir direct absorbe UV, visible et proche infrarouge et convient à la faible réflexion. Texture fine et structure colonnaire y contribuent, et l’épaisseur réduit brillance et réflexion. À vérifier selon la bande et la pièce. Les deux nickels noirs relèvent de procédés différents ; leurs paramètres optiques ne sont pas interchangeables.
Peut-on calculer l’absorptance directement à partir de la réflectance ?
Absorptance, réflectance totale et transmittance respectent la conservation de l’énergie. Ce n’est que si l’échantillon est opaque et que la réflectance inclut toute la lumière spéculaire et diffuse que absorptance ≈ 100 % − réflectance. L’absorption s’évalue donc sur des mesures optiques de l’échantillon ; une simple conversion n’est pas un résultat mesuré.
Un revêtement noir signifie-t-il une résistance suffisante à la corrosion ?
L’aspect noir n’indique pas à lui seul la résistance à la corrosion. Une sous-couche Ni-P est recommandée pour les deux options ; la structure poreuse du noir direct protège peu seule. Conditions de vérification à fixer avec substrat, sous-couche et épaisseur.
Quelles informations aident à valider le plan de traitement ?
Préparez substrat, plans ou échantillons, zone à traiter, tolérances, échantillon de noir visé et objectifs corrosion ou optiques. Pour la faible réflexion, ajoutez bande et conditions de mesure ; pour la série, taille de lot et conditions de ligne.
Confiez vos besoins aux ingénieurs AUTRA
Indiquez substrat, performance visée et quantité, ou vos cuves et conditions existantes ; un ingénieur confirmera la solution adaptée.