Fallbeispiele & FAQ Oberflächentechnik
Brauchen Sie beschichtete Teile oder möchten Sie Chemikalien kaufen? Wählen Sie den passenden Einstieg und lesen Sie zuerst die häufigen Fragen.
FAQ Beschichtungsservice
Zuerst Werkstück, Ziele und Menge klären, dann Prozess, Kosten und Lieferung besprechen.
Lässt sich mein Teil bearbeiten? Was, wenn ich noch keine Schicht gewählt habe?
Nennen Sie zuerst Werkstoffsorte, Einsatzzweck und das zu lösende Problem, etwa Korrosion, Verschleiß, Anhaften oder Passmaße. Auch ohne Schichtnamen können Sie uns kontaktieren.
Die Eignung hängt auch von Werkstoffzustand, Oberfläche, Struktur und Einsatzumgebung ab; bei Sonderwerkstoffen oder komplexen Teilen kann zuerst ein Musterplan bestätigt werden.
Was sollte ich für eine erste Anfrage vorbereiten?
Nennen Sie einfach Werkstoff, Menge und Hauptziele. Wenn bekannt, ergänzen Sie Außenmaße, Toleranzen, Medien und Temperatur sowie gewünschte Bearbeitungszeit.
Bei der konkreten Bewertung Zeichnungsstand, Funktionsflächen, Nichtbeschichtungszonen, Zieldicke und Abnahme ergänzen; bei Unklarheiten "Ingenieur soll vorschlagen" wählen.
Die Zeichnungen sind vertraulich – kann ich die vollständige Zeichnung zunächst zurückhalten?
Ja. Im ersten Gespräch können Sie nicht vertrauliche Angaben zu Werkstoff, Einsatz und Bearbeitung machen.
Vor sensiblen Zeichnungen kann zuerst eine Geheimhaltungsvereinbarung (NDA) verhandelt und unterzeichnet werden, die Zweck, Empfänger und Übermittlungsweg festlegt; danach werden freigegebene Dateien bereitgestellt.
Wie wird die Dicke festgelegt? Beeinflusst sie Montagemaße?
Die Zieldicke wird mit Leistungsanforderungen und Passtoleranzen festgelegt. Bitte angeben, ob Maße vor oder nach dem Beschichten gelten und ob Bearbeitungszugabe nötig ist.
Für Wellen, Bohrungen, Dichtflächen und Gewinde Messpunkte und Kriterien in der Zeichnung angeben; Einschränkungen bei Wärmebehandlung ebenfalls nennen.
Sind tiefe Bohrungen, Sacklöcher und Selektivbeschichtung möglich?
Zuerst prüfen wir Durchmesser, Tiefe, Durchgangs-/Sacklochstruktur und Nichtbeschichtungszonen und bewerten mit Aufnahme, Badströmung und Entlüftung.
Bedeckung und Dickenverteilung in Bohrungen werden mit geeigneten Messmethoden bestätigt; bei Bedarf zuerst repräsentative Muster und Schliff- oder andere Prüfungen vereinbaren.
Können zuerst Muster gefertigt und nach Freigabe in Serie bearbeitet werden?
Ja. Anzahl der Muster, zu prüfende Leistung und Serienplan helfen bei der Planung von Versuch und Prüfung.
Musterkosten, benötigte Muster und Lieferzeit je Werkstück. Nach den Mustern werden Dicke, Maße und vereinbarte Punkte geprüft, dann der Serienplan bestätigt.
Wie wird angeboten? Wann steht die Lieferzeit fest?
Das Angebot berücksichtigt Werkstoff, Struktur, Maße, Menge, Schichtanforderungen und Prüfpunkte. Nacharbeit, Abdeckung oder Nachbearbeitung bitte bei der Anfrage nennen.
Die Lieferzeit richtet sich nach Materialeingang, Prozessroute und Prüfung. Bei Teillieferungen Menge und Wunschtermin je Charge angeben.
Gibt es bei Lieferung einen Prüfbericht?
Schichtdickenprüfungen können je Charge durchgeführt und vereinbart werden; die Form der Prüfberichte zur Lieferung richtet sich nach Angebot und technischer Vereinbarung.
Salzsprühnebel- und Schichtdickenprüfungen können projektbezogen an Drittlabore vergeben werden; Probenform, Prüfverfahren, Kosten und Dauer werden gesondert vereinbart.
FAQ Chemikalienkauf
Ausgehend von Ihrem Prozess und Ihren Zielen Produkte, Anwendung und Bedingungen prüfen.
Ich weiß nicht, welche Chemikalie – wo fange ich an?
Beschreiben Sie Substrat, Einsatz und Hauptziele, dann Prozess, Badgröße und Produktionsbedingungen. Haben Sie bereits ein Zielprodukt, nennen Sie es direkt.
Die Auswahl prüft Schichtanforderungen, Vor-/Nachbehandlung und Anlagen gemeinsam und legt dann Produkte und Prüfpunkte für den Versuch fest.
Kann ich zuerst testen? Wie hoch ist die Mindestbestellmenge?
Versuchsmuster, Gebindegrößen und Mindestmengen je Produkt. Bitte Produkte, Testzweck und erwartete Menge angeben.
Ist der Verbrauch noch offen, beschreiben Sie Badgröße und Testplan; dann werden Ansatz- und Ergänzungsprodukte sowie Einkauf bestätigt.
Welche technischen Daten brauche ich für Ansatz und tägliche Ergänzung?
Nutzen Sie die vollständigen Prozessunterlagen des Produkts für Ansatzkomponenten, Betriebsbedingungen, Analysemethoden und Ergänzungsregeln. Komponenten und Führung verschiedener Produkte werden separat bestätigt.
Bitte Badvolumen, Anlagenkonfiguration, Beladung und Analysemöglichkeiten angeben, damit Betriebs- und Aufzeichnungsanforderungen geprüft werden können.
Kann ich beim Wechsel der Chemikalie Bad und Anlagen behalten?
Zuerst prüfen wir Chemiesystem, Badaufzeichnungen, Anlagenwerkstoffe und Vor-/Nachbehandlung, dann Änderungsumfang und Versuche.
Ob das Bad bleibt, wie gewechselt wird und ob Anlagen angepasst werden, folgt dem bestätigten Plan; nicht direkt mischen oder ersetzen, nur weil die Schicht gleich heißt.
Können Zusatzanlagen zusammen mit dem Chemikalienkauf bewertet werden?
Ja, Umwälzfiltration, automatische Analyse/Ergänzung und automatischer Ansatz können gemeinsam besprochen werden. Bitte Badgröße, Anlagen, Standort und Produktionsrhythmus angeben.
Anlagenspezifikation und Automatisierungsumfang werden mit dem Chemiesystem bestätigt, dann die Schnittstellen geprüft.
Wie erhalte ich TDS, SDS und die gewünschten Sprachversionen?
Bitte Produktname oder Modell angeben, ob technisches Datenblatt (TDS), Sicherheitsdatenblatt (SDS) oder beides benötigt wird, und Chinesisch oder Englisch wählen.
Vorhandene Dokumente können Sie mit Version oder Datum zur Prüfung angeben. Verfügbare Dokumente und Sprachen je Produkt.
Was soll ich bei Auffälligkeiten im Bad oder an der Schicht angeben?
Bitte Produktmodell, Zeitpunkt, Werkstoff und Erscheinungsbild notieren und aktuelle Temperatur-, pH-, Analyse- und Ergänzungsdaten sowie Änderungen an Vorbehandlung oder Anlage angeben.
Fotos und Vergleich mit normalen Chargen helfen bei der Diagnose. Wir prüfen zuerst die Bedingungen, dann Tests und Anpassungen.
Wie prüfe ich Lagerung, Haltbarkeit und Transport?
Lagerbedingungen, Haltbarkeit und Transport anhand Etikett, SDS und Lieferunterlagen des Produkts prüfen; jedes Modell separat.
Vor dem Kauf Lieferort, erwarteten Verbrauch und Lagerbedingungen angeben; nach Erhalt Modell, Charge, Verpackung und Begleitdokumente prüfen.
Anwendungsszenarien & technische Fragen
[Auswahlbegründung für typische Einsatzbedingungen] Die folgenden Fälle zeigen unseren Ansatz der Oberflächentechnik und Fehleranalyse für anspruchsvolle Bedingungen. Zum Schutz der unter NDA stehenden Konstruktionen und Geschäftsgeheimnisse unserer Kunden werden keine Projektzeichnungen oder Lieferdetails gezeigt; die Bilder sind technische Darstellungen zur Auswahl und kein Nachweis von Kundenergebnissen. Prozess und Spezifikationen richten sich nach beidseitig bestätigten Zeichnungen und Mustern.
Aufklappen für Hintergrund, Bilder und Prüfpunkte.
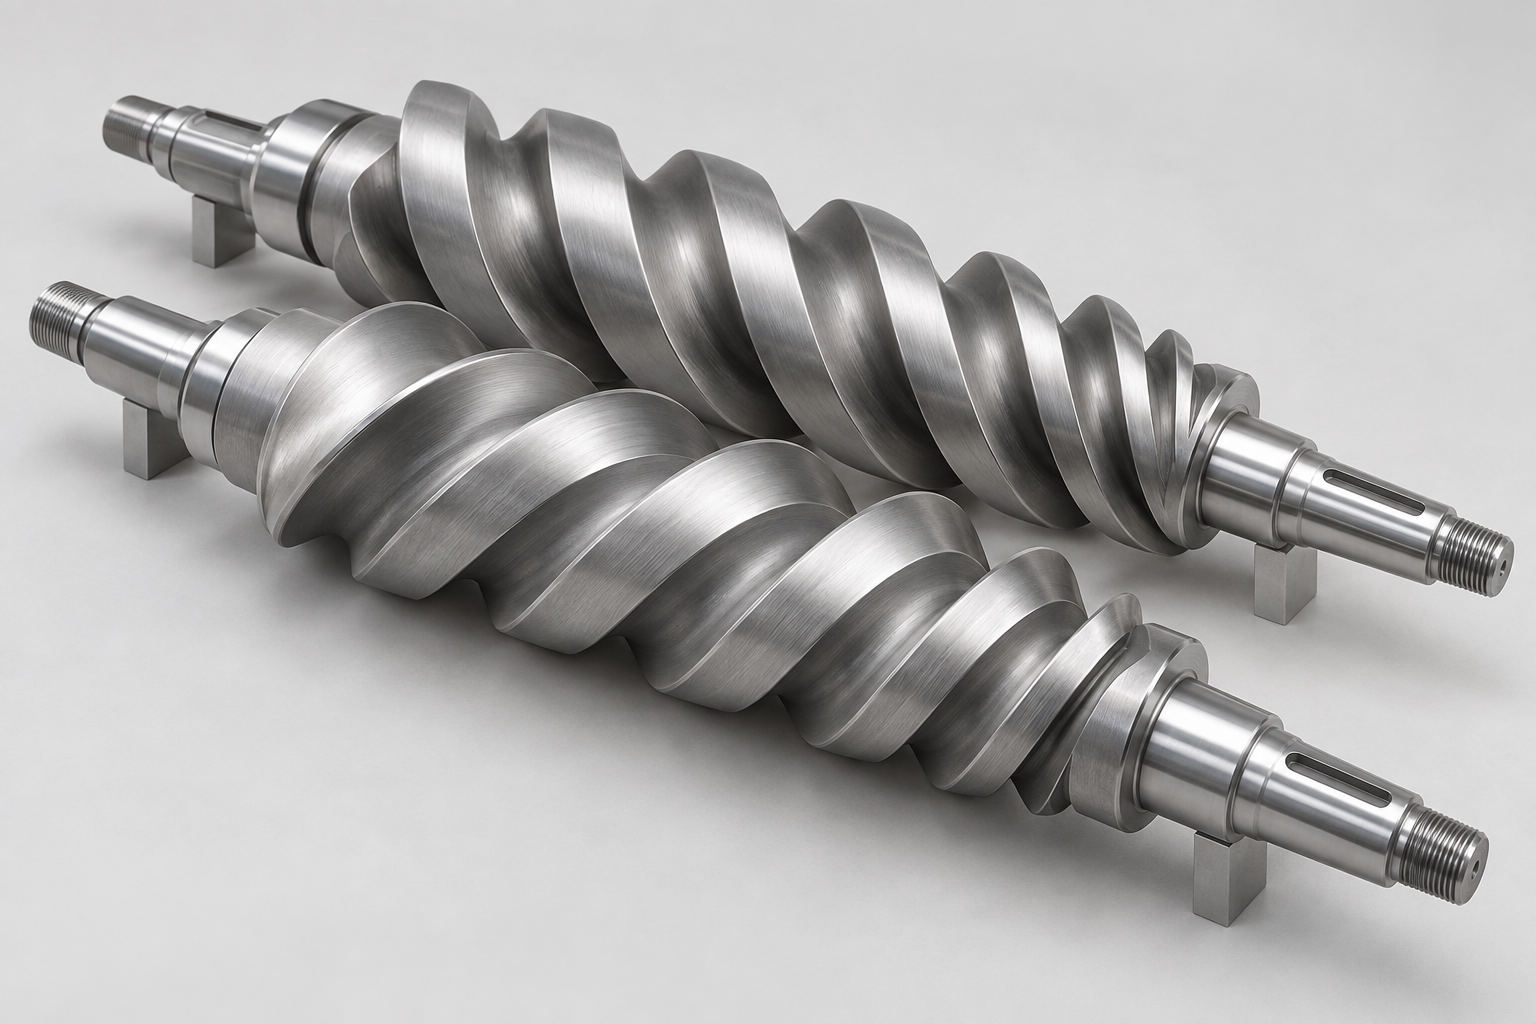 Rotoren & Gehäuse von VakuumpumpenKorrosionsbeständigkeit, Profilbedeckung und Montagespiel im GleichgewichtKI-Darstellung
Original ansehen ↗Trockenlaufender Schraubenrotor · KI-Darstellung
Zeigt Schraubenpaar, variable Steigung und Wellenenden, um Dickenverteilung und Passspiel zu verstehen.
KI-generiert · kein echtes Kundenteil
Zum Schutz von Kundeninformationen ist dieses Bild KI-generiert und zeigt kein echtes Kundenteil. Nur zur Formerklärung, keine Grundlage für Fertigung oder Abnahme.
An Doppelschraubenprofilen, Kopf und Fuß der Zähne und Gehäuseinnenwänden Chemisch-Nickel-Bedeckung, Medienbeständigkeit und Passmaße bewerten.
Bedingungen & Kernfragen
- Korrosive Gase & Kondensat
Gaszusammensetzung, Temperatur, Feuchte und Reinigungsmedien beschreiben; Trocken- und Kondensationsbetrieb unterscheiden.
- Komplexe Profile & Präzisionspassungen
Dickenunterschiede an Kopf, Fuß und Stirnflächen sowie Einfluss auf das Laufspiel beachten.
- Substrat & Oberflächenfehler
Gussporosität, Altschichten und lokale Schäden vor Vorbehandlung und Muster bewerten.
Lösung & Bewertungsrichtung
- Richtung Chemisch Nickel mit hohem Phosphorgehalt bewerten
Kandidatenprozesse mit realen Medien wählen und Korrosion und Haftung an Proben bestätigen.
- Messpunkte an Schlüsselprofilen vereinbaren
Dicke, Toleranz, Nichtbeschichtungszonen und Bearbeitungszugabe in die Zeichnungsbewertung aufnehmen.
- Serie nach Erstmusterfreigabe
Maße und Optik nach dem Beschichten erneut prüfen; Rotorspiel und Wuchten nach Anlagenanforderung.
Zugehörige Fragen
F: Kann ohne Wuchtprüfung direkt nach dem Beschichten montiert werden?
A: Ob nachbearbeitet und wie nachgeprüft wird, richtet sich nach Rotorzeichnung und Anlagenanforderungen. Dickenverteilung, Abdeckgrenzen und Nachbehandlung gehören in die Maß- und Wuchtbewertung.
F: Ist Chemisch Nickel mit hohem Phosphorgehalt für alle korrosiven Gase geeignet?
A: Die Auswahl muss Gaszusammensetzung, Temperatur, Kondensation und Reinigungsmedien berücksichtigen und an repräsentativen Proben geprüft werden.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Dicke & Maße | Dicke und Maße nach dem Beschichten an Kopf, Fuß, Stirnflächen und Gehäuse-Schlüsselstellen. | Messpunktzeichnung, Zieldicke, Dickentoleranz und Montagespiel angeben. |
| Medienbeständigkeit | Probenprüfung mit vereinbarten Medien und Bedingungen, Aufzeichnung von Optik und Korrosion. | Medienzusammensetzung, Konzentration, Temperatur, Zeit und Kriterien angeben. |
| Haftung & Betrieb | Geeignete Haftungsmethode bestätigen und Montage und Wuchtung nach Anlagenanforderung prüfen. | Festgelegt mit Substrat, Wärmezyklen und Prüfvorschriften der Anlage. |
 Vakuumkammern für HalbleiterProzessverträglichkeit ausgehend von Reinheitsanforderungen
Darstellung in voller Größe ↗Halbleiter-Vakuumkammer – technische Darstellung
Anhand von Kammeröffnungen, Dichtflächen und inneren Funktionsflächen werden Beschichtung, Reinigung und Reinheitsbewertung komplexer Strukturen erläutert.
Originale technische 3D-Darstellung
Erläutert nur Struktur und Prozessbewertung; zeigt keine echten Kundenteile und ist keine Grundlage für Bearbeitungsnachweise, Fertigung oder Abnahme.
Bei Vakuumreaktionskammern, Linern und zugehörigen Teilen wird die Oberflächenbehandlung zusammen mit Reinigungs-, Ausheiz-, Partikel- und Ausgasungsanforderungen bewertet.
Bedingungen & Kernfragen
- Partikel & Oberflächenrückstände
Einfluss von Partikeln, Rückständen und Schichtfehlern nach der Reinigung auf Anlagenprozesse beachten.
- Vakuum & Wärmezyklen
Vakuumniveau, Ausheizbedingungen und Wärmezyklen beschreiben und Ausgasungsprüfung festlegen.
- Plasma & Prozessatmosphäre
Prozessgase, Plasmabedingungen und Expositionsorte separat bestätigen.
Lösung & Bewertungsrichtung
- Vorbehandlung nach Substrat bewerten
Sorte und Oberfläche der Aluminiumlegierung oder anderer Substrate sowie Maß- und Rauheitsanforderungen prüfen.
- Einheitlichen Reinigungsprozess vereinbaren
Reinigung, Verpackung, Ausheizen und Lieferzustand in Prozess- und Prüfanforderungen festschreiben.
- Prüfung unter realen Bedingungen aufbauen
Partikel, Ausgasung und Plasmaverträglichkeit getrennt prüfen, dann die Eignung der Schicht bestätigen.
Zugehörige Fragen
F: Zeigt der Schichtname allein die Eignung für Ultrahochvakuum?
A: Partikel, Ausgasung und Medienverträglichkeit sind mit Reinigung, Ausheizen und Einsatzbedingungen zu bestätigen. Maßgeblich sind Prüfergebnisse.
F: Wie werden Maße dünnwandiger Kammern nach dem Beschichten eingehalten?
A: Zuerst Werkstoff, Struktur und Bearbeitungszustand bewerten, dann Maßzugabe, Aufnahme, Schichtdicke und Messpunkte vereinbaren.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Partikel & Reinheit | Partikel und Rückstände mit vereinbarter Reinigung, Probenahme und Zählmethode bestätigen. | Partikelgrößenbereich, Probenort, Reinigungsprozess und Grenzwerte angeben. |
| Ausgasung & Vakuum | Vakuumprüfung mit festgelegten Ausheizbedingungen und Messmethode. | Zielvakuum, Prüftemperatur, Untergrund und Bewertungsmethode angeben. |
| Maß- & Prozessverträglichkeit | Dünnwandige Strukturen, Schlüsselmaße und Oberfläche unter realer Prozessatmosphäre nachprüfen. | Werkstoff, Funktionsflächen, Wärmezyklen und Prozessexposition angeben. |
 Extrusionswerkzeuge & UmformteileVerschleiß und Entformung nach Werkstoff und Temperatur bewerten
Darstellung in voller Größe ↗Formwerkzeug – technische Darstellung
Anhand von Fließkanal, Düsenlippen und Funktionsflächen einer langen Düse werden Schichtdicke, Oberfläche und Maßkontrolle entlang der Länge besprochen.
Originale technische 3D-Darstellung
Erläutert nur Struktur und Prozessbewertung; zeigt keine echten Kundenteile und ist keine Grundlage für Bearbeitungsnachweise, Fertigung oder Abnahme.
Ausgehend von Verschleiß und Anhaften an Lippen, Kanälen und Formflächen Chemisch-Nickel- oder Dispersionslösungen besprechen.
Bedingungen & Kernfragen
- Verschleiß & Riefen an Funktionsflächen
Harz, Füllstoffe, Temperatur und Betriebsweise beeinflussen den Verschleiß und sind mit realen Bedingungen zu analysieren.
- Anhaften & Entformung
Anhaftende Substanz, Reinigung und Problemstellen beschreiben, statt nur nach Kontaktwinkel zu urteilen.
- Lange Abmessungen & Düsenspalttoleranz
Schichtdicke und Maßzugabe an Lippen, Kanälen, Kanten und entlang der Länge bestätigen.
Lösung & Bewertungsrichtung
- Prozesse nach Leistungszielen vergleichen
Chemisch Nickel und Dispersionsschichten bewerten und zwischen Verschleiß, Reibungsminderung und Entformung abwägen.
- Wärmebehandlungsgrenzen prüfen
Zuerst Werkzeugwerkstoff, Wärmebehandlung und zulässige Temperatur bestätigen, dann Nachbehandlung besprechen.
- Wirkung mit Proben und Probeformung bestätigen
Entformung, Verschleiß und Maße gemeinsam prüfen; bei alten Werkzeugen zuerst Entschichtung und Reparaturzugabe bewerten.
Zugehörige Fragen
F: Lassen sich hohe Härte und gute Entformung zugleich erreichen?
A: Das ist mit Harz, Temperatur und Reibung zu bewerten und das Schichtsystem über Proben und Probeformung festzulegen. Verschiedene Ziele erfordern ggf. Kompromisse.
F: Können alte Werkzeuge entschichtet und neu behandelt werden?
A: Zuerst Werkstoff, Altschicht, Verschleiß und Maßzugabe prüfen, dann Entschichtung und Reparatur festlegen; danach Schlüsselmaße und Funktionsflächen nachprüfen.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Dicke & Funktionsflächen | Dicke, Maße und Rauheit entlang der Werkzeuglänge und an Schlüsselkanälen nachprüfen. | Außenmaße, Gewicht, Aufhängebeschränkungen und Messpunkte angeben. |
| Härte & Verschleißfestigkeit | Härte- und Verschleißprüfbedingungen getrennt bestätigen, Zustand (Abscheidung oder wärmebehandelt) erfassen. | Prüflast, Gegenstück, Temperatur und Verschleißkriterien vereinbaren. |
| Reale Entformungsleistung | Proben/Probeformung mit vereinbartem Harz oder Compound, Entformkraft oder Rückstände erfassen. | Rezeptur, Temperatur, Zyklenzahl und Reinigungsmethode angeben. |
 Regelventilkegel & DichtsitzeMedien, Erosion und Dichtflächen zugleich im Blick
Darstellung in voller Größe ↗Ventilkegel und Hülse – technische Darstellung
Anhand von Stufen, Öffnungen und Passdurchmessern werden Verschleißfestigkeit, Schichtdicke und Passmaße nach dem Beschichten erläutert.
Originale technische 3D-Darstellung
Erläutert nur Struktur und Prozessbewertung; zeigt keine echten Kundenteile und ist keine Grundlage für Bearbeitungsnachweise, Fertigung oder Abnahme.
Unter Berücksichtigung von Druck, Differenzdruck, Medium und Partikeln bewerten wir, wie Schichtdicke, Oberflächengüte und Nachbehandlung die Dichtwirkung beeinflussen.
Bedingungen & Kernfragen
- Erosion & lokale Schäden
Strömung, Druckdifferenz, Feststoffe und Schadensorte beschreiben; Verschleiß, Erosion und Korrosion unterscheiden.
- Dicke & Passmaße
Schichtaufbau beeinflusst die Kegel-Sitz-Passung; Bearbeitungszugabe und Prüfbedingungen der Dichtfläche vorsehen.
- Sondermedien & Werkstoffanforderungen
Sauergasbedingungen (schwefelhaltig) erfordern die Bewertung von Substrat und Beschichtung gegen geltende Werkstoffanforderungen.
Lösung & Bewertungsrichtung
- Schichtrichtung nach Bedingungen bestätigen
Korrosions- und Verschleißziele der Kandidaten vergleichen und Dicke und Schlüsselflächen vereinbaren.
- Haftung & Nachbehandlung bewerten
Prozess nach Substrat, Dicke und Einsatz besprechen und Haftung prüfen.
- Schicht und Dichtung getrennt prüfen
Zuerst Dicke, Rauheit und Maße, dann Dichtheits- und Zyklusprüfung wie vereinbart.
Zugehörige Fragen
F: Kann eine Schicht die Werkstoffanforderungen für Sauergas ersetzen?
A: Die Gesamtlösung ist gegen Werkstoffnormen, Medien, Temperatur und Druck zu bewerten; eine Schicht ist kein Grund, Werkstoffauswahl und Prüfung auszulassen.
F: Wie wird die Eignung einer Dickschicht für Dichtflächen bestätigt?
A: Neben Dicke und Haftung sind Rauheit, Maße und Dichtheit nach Montage zu prüfen; Lebensdauer über vereinbarte Zyklusprüfungen.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Dicke & Haftung | Dicke an Schlüsselflächen messen und Haftungsmethode nach Substrat und Schicht wählen. | Dickentoleranz, Stichprobenplan, Prüfmethode und Kriterien angeben. |
| Funktionsflächen & Passung | Rauheit, Geometrie und Schichtzustand nach Nachbearbeitung bestätigen. | Dichtflächenzeichnungen, Toleranzen und Nachbearbeitung angeben. |
| Dichtheit & Zyklen | Dichtheits- und Zyklusprüfung getrennt unter vereinbarten Bedingungen. | Medium, Temperatur, Druck/Druckdifferenz, Zyklen und Leckagekriterien angeben. |
 Tieflochbuchsen & MikrohülsenBedeckungsqualität über Strömung und Entlüftung in der Bohrung
Darstellung in voller Größe ↗Tiefgebohrte Hülse – technische Darstellung
Anhand von Bohrung und Endstufen werden Innenbedeckung, Entlüftung und Prüfung der Messpunkte besprochen.
Originale technische 3D-Darstellung
Erläutert nur Struktur und Prozessbewertung; zeigt keine echten Kundenteile und ist keine Grundlage für Bearbeitungsnachweise, Fertigung oder Abnahme.
Nach Durchmesser, Tiefe und Durchgangs-/Sacklochstruktur Aufnahme, Badströmung, Entlüftung und Dickenprüfung bewerten.
Bedingungen & Kernfragen
- Badaustausch tief in der Bohrung
Bohrungsform und Strömung beeinflussen die Abscheidung; Durchmesser, Tiefe und Querbohrungen angeben.
- Blasen & lokale Fehlstellen
Aufhängerichtung und Entlüftung mit der Struktur betrachten.
- Bohrungsdurchmesser & Gleiten nach dem Beschichten
Einfluss des Schichtaufbaus auf den Durchmesser sowie Gegenstück, Schmierung und Rauheit prüfen.
Lösung & Bewertungsrichtung
- Vorrichtungen nach Bohrungsform bewerten
Aufhängung, Umwälzung und Entlüftung besprechen; zuerst Badzugang in der Bohrung bestätigen.
- Dicke am Erstmuster prüfen
An Eingang, Mitte und Grund messen, ggf. mit Schliffproben.
- Serienprüfmethoden vereinbaren
Prüf- und Stichprobenmethode nach Durchmesser und Sondenzugang festlegen und Maße nachprüfen.
Zugehörige Fragen
F: Garantiert chemische Abscheidung gleiche Dicke innen und außen in allen Tieflöchern?
A: Die Dickenverteilung hängt von Bohrungsform, Strömung und Entlüftung ab und wird am Erstmuster an verschiedenen Stellen bestätigt. Der Schichtname allein garantiert keine Gleichmäßigkeit.
F: Wie wird die Innenwand kleiner Bohrungen geprüft?
A: Das Erstmuster kann geschnitten werden; die Serienprüfung richtet sich nach Durchmesser, Sondenzugang und Stichprobenplan. Wägeergebnisse geben nicht die Bedeckung aller Bohrungswände wieder.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Dickenverteilung in der Bohrung | Erstmuster an Eingang, Mitte und Grund geschnitten oder mit geeigneter Methode gemessen. | Bohrungszeichnung, Zieldicke und repräsentative Messpunkte angeben. |
| Optik & Durchgängigkeit | Beobachtungsmethode nach Zugänglichkeit wählen und lokale Bedeckung an repräsentativen Proben prüfen. | Beobachtungsumfang, Fehlerkriterien und Stichprobengröße vereinbaren. |
| Maße & Gleiten | Durchmesser, Rundheit und Rauheit nachprüfen; bei Reibungsminderung mit vereinbartem Gegenstück prüfen. | Maße vor/nach dem Beschichten, Schmierung, Last und Bewegung angeben. |
Zugehörige Prüfdiagramme & Prüfbedingungen
Anwendungsbedarf & Bewertungsbeispiele
Ausgehend von Prozess, Ausfallproblem und Bedingungen Kandidatenschichten und Prüfpunkte ansehen.
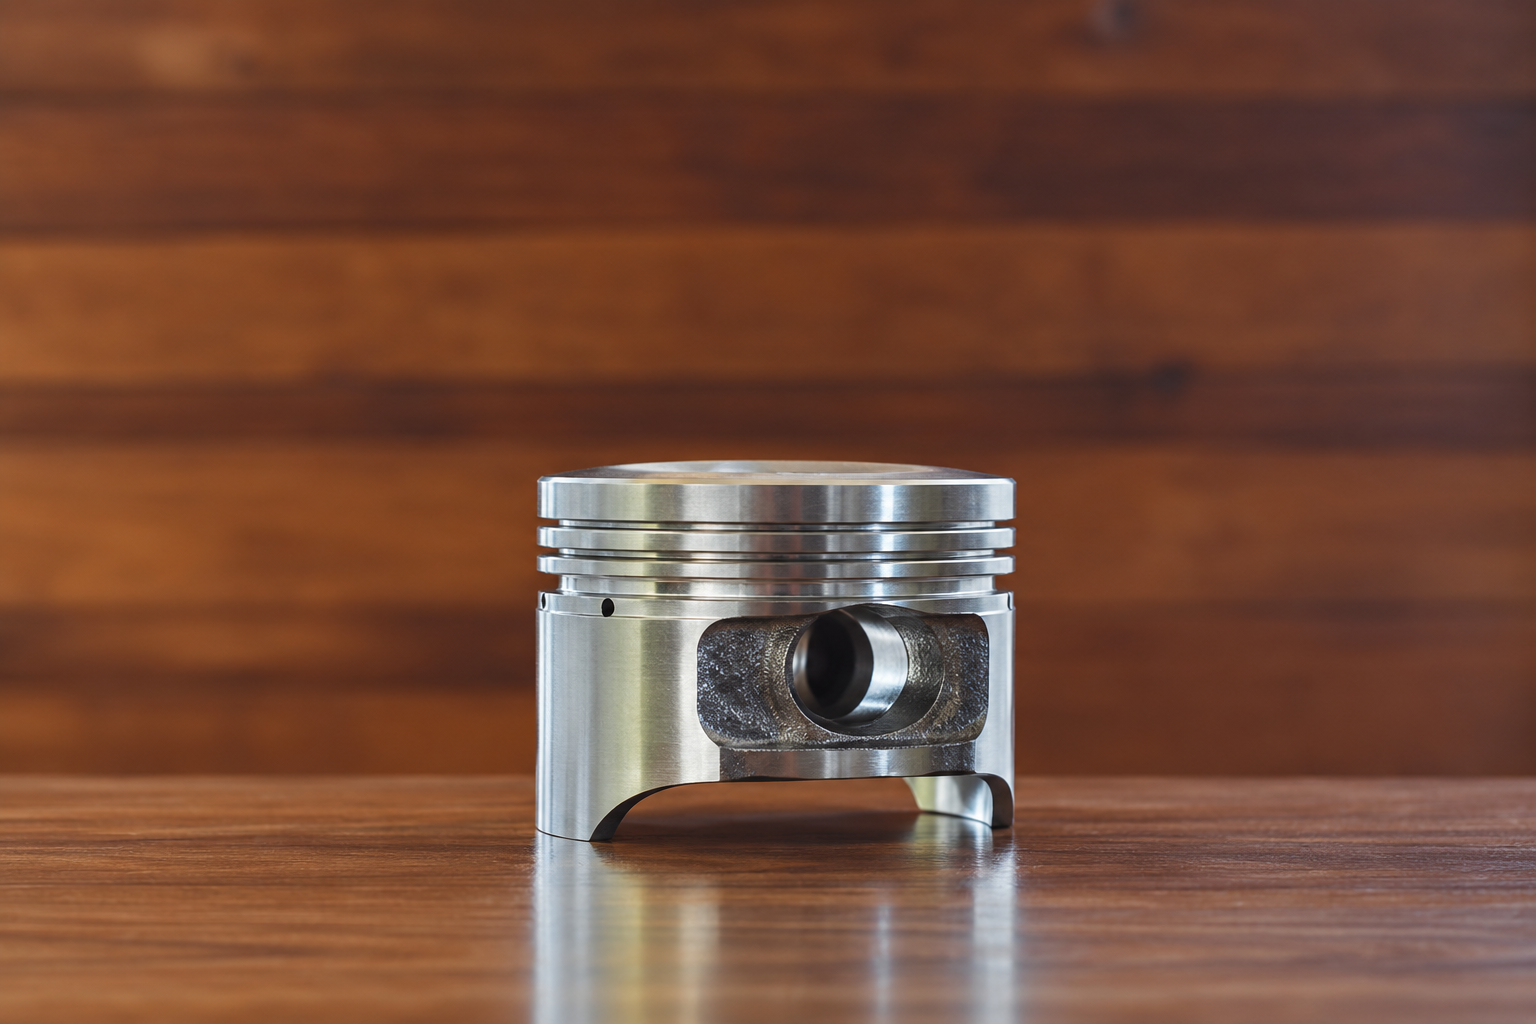 Verschleißbewertung von Aluminium-GleitteilenErsatz für die Originalschicht bei strengen Maßanforderungen
Bild vergrößern ↗Bild eines Aluminium-Gleitteils
An Gleitflächen und Passstellen Beschichtungsbereiche, Dickenzugabe und Verschleißprüfstellen bestätigen.
Unternehmen M musste seine bisherige Beschichtung ersetzen, da der Beschichter sie nicht mehr anbot. Die Teile sind aus Aluminium mit hoher Maßgenauigkeit; ein Standard-Chemisch-Nickel wurde getestet, verschliss aber im Gleitversuch. Die Bewertung konzentrierte sich auf die Verschleißfestigkeit gegen den Gegenkörper und die Maße nach dem Beschichten.
Bedingungen & Kernfragen
- Ursprüngliche Behandlung eingestellt
Ein Alternativprozess, der die Anforderungen weiter erfüllt, wird benötigt.
- Strenge Maßgenauigkeit
Galvanik galt als ungeeignet für die Maßanforderungen; Schichtdicke und Passmaße sind gemeinsam zu bewerten.
- Versuchsschicht abgetragen
Allgemeines Chemisch Nickel erfüllte im Gleittest die Verschleißanforderung nicht; reale Kontaktbedingungen erneut prüfen.
Lösung & Bewertungsrichtung
- Verschleißfeste chemische Schicht bewerten
Ni-P-B als Kandidat, unter gleichen Bedingungen mit dem getesteten allgemeinen Chemisch Nickel verglichen.
- Dicke & Maßzugabe prüfen
Zulässigen Dickenbereich und Messpunkte aus den Passmaßen ableiten.
- Gleittest nachstellen
Repräsentative Gegenstücke und Lasten, Verschleiß von Schicht und Gegenstück erfassen.
Zugehörige Fragen
F: Allgemeines Chemisch Nickel verschlissen – reicht mehr Dicke?
A: Zuerst mit Verschleißort, Gegenstück und Maßzugabe bewerten, dann Dickenanpassung und Kandidatenschicht vergleichen.
F: Können die Maßanforderungen der Originalbehandlung direkt übernommen werden?
A: Als Ausgangspunkt ja; zu klären ist, ob sie vor oder nach dem Beschichten gelten, und Dicke und Prüfstellen der neuen Lösung sind entsprechend zu bestätigen.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Gleitverschleiß | Verschleiß und Restschicht der Kandidaten im gleichen Gleittest vergleichen. | Gegenstück, Last, Geschwindigkeit, Schmierung, Zyklen und Ausfallkriterien. |
| Dicke & Passung | Dicke an Kontaktflächen und Passmaße nach Beschichtung prüfen. | Teilezeichnung, Maße vor Beschichtung, Passtoleranzen und verfügbare Dickenzugabe. |
| Substrat & Schichtzustand | Aluminiumvorbehandlung, Haftung und Oberfläche nach dem Test bestätigen. | Aluminiumsorte, Originalbehandlung, Versuchsaufzeichnungen und Ausfallmuster. |
Hinweise zu Bildern & Daten
Bilder sind KI-verbesserte Neufassungen der Originale zur Darstellung des Anwendungsszenarios.
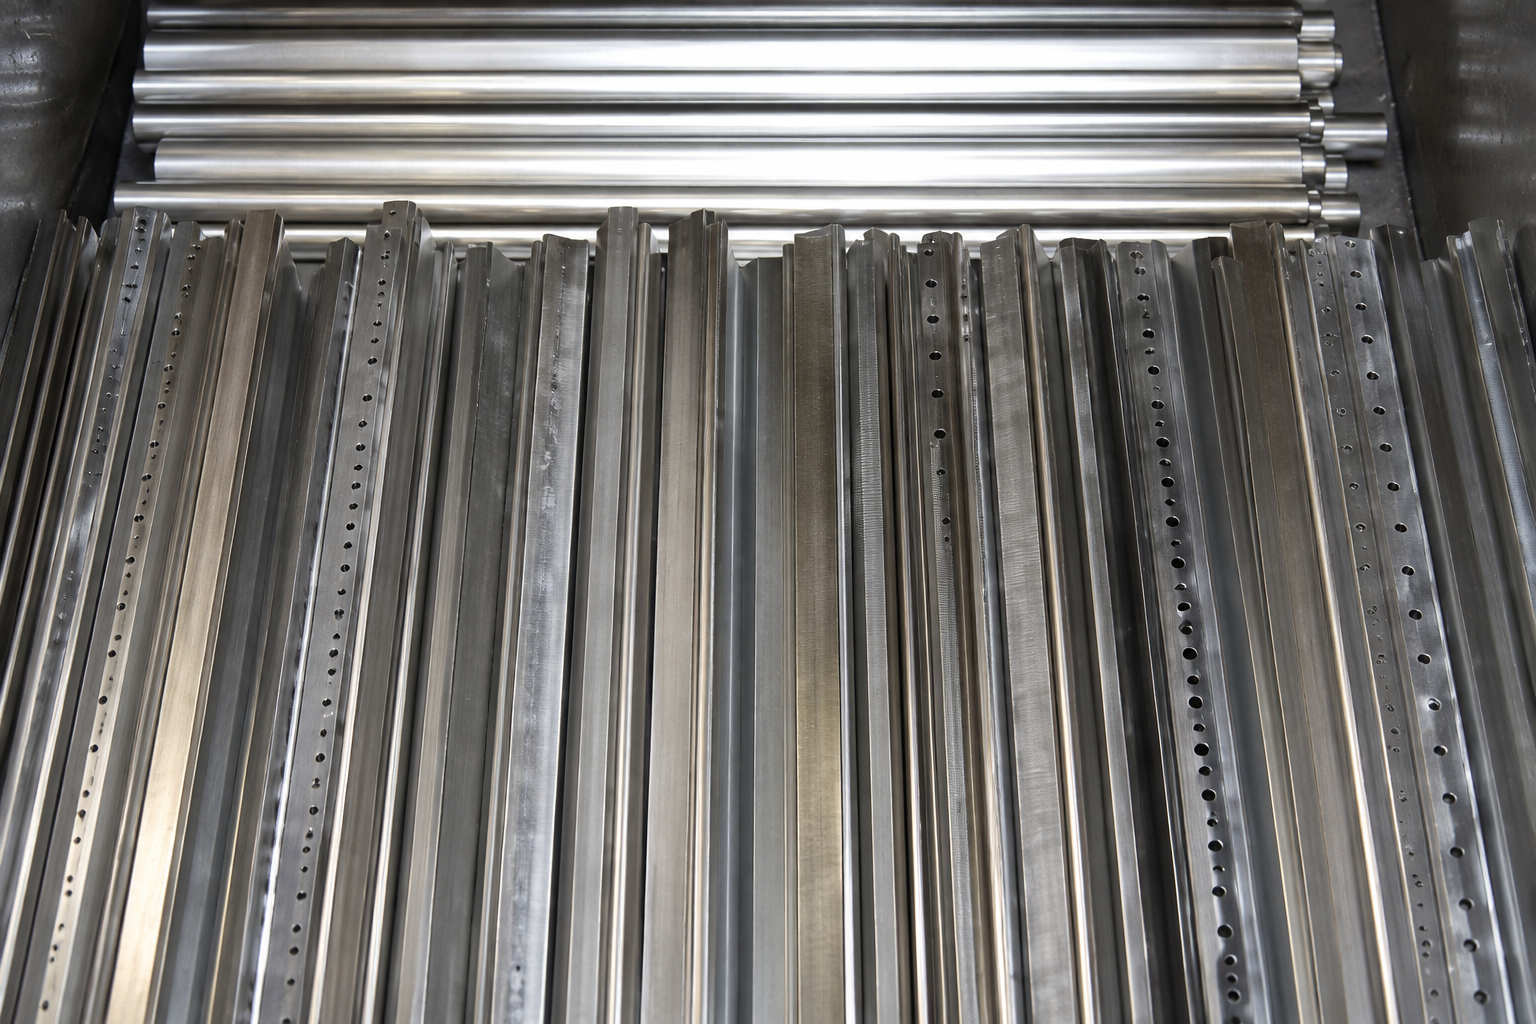 Fressschutzbewertung von Aluminium-GleitteilenEignung bei hoher Flächenpressung und wiederholtem Gleiten
Bild vergrößern ↗Bild eines Aluminium-Gleitteils
Fokus auf den Gleitkontakt: Passungsart, Laststellen und Fressorte.
Die Aluminium-Gleitteile von Unternehmen I haben hohe Flächenpressung und viele Gleitzyklen; das blanke Substrat frisst leicht. Für die Maßgenauigkeit wurde 10 μm Chemisch Nickel genutzt, doch es kam weiter zu Fressen; gesucht war eine besser geeignete chemische Schicht.
Bedingungen & Kernfragen
- Wiederholtes Gleiten unter hoher Flächenpressung
Hohe Flächenpressung und viele Zyklen sind hier die zentralen Einsatzbedingungen.
- Fressen trotz bestehender Schicht
Die getestete 10-μm-Schicht bestand die Kriterien des Unternehmens nicht.
- Fressschutz und Maße zählen beide
Kandidaten unter bestehenden Maßanforderungen vergleichen, nicht nur nach Härte.
Lösung & Bewertungsrichtung
- Ni-P-B als Kandidatenschicht bewerten
Für Fressschutz Kandidaten unter realen Kontaktbedingungen vergleichen.
- Kontaktflächen & Passung prüfen
Gegenstück, Oberflächenzustand und Spiel nach Beschichtung prüfen und Prüfbedingungen festlegen.
- Zyklische Gleitprüfung planen
Zyklen bis Fressen, Reibungsänderung und Oberflächenschäden erfassen, dann Eignung beurteilen.
Zugehörige Fragen
F: Können 10 μm direkt als Dicke der neuen Lösung gelten?
A: 10 μm ist die getestete Dicke; die neue Lösung ist mit Maßzugabe, Bedeckung und Gleitprüfung neu zu bestätigen.
F: Lässt sich Fressschutz allein über die Härte beurteilen?
A: Zu vergleichen ist das Verhalten unter realer Pressung, Gegenstück, Schmierung und Zyklen, mit Fress- und Schadensaufzeichnungen als Grundlage.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Zyklisches Gleiten | Fressen, Reibungsänderung und Schichtschäden innerhalb der Zyklen erfassen. | Flächenpressung, Hub, Geschwindigkeit, Zyklen und Schmierung. |
| Passmaße | Dicke, Maße und Montagespiel an Schlüsselflächen prüfen. | Aluminiumsorte, Passzeichnungen, Toleranzen und zulässiger Dickenbereich. |
| Ausfallvergleich | Fressstellen der 10-μm-Schicht und der Kandidatenmuster vergleichen. | Bestehende Prüfbedingungen, Ausschusskriterien und Ausfallmuster oder Fotos. |
Hinweise zu Bildern & Daten
Bilder sind KI-verbesserte Neufassungen der Originale zur Darstellung des Anwendungsszenarios.
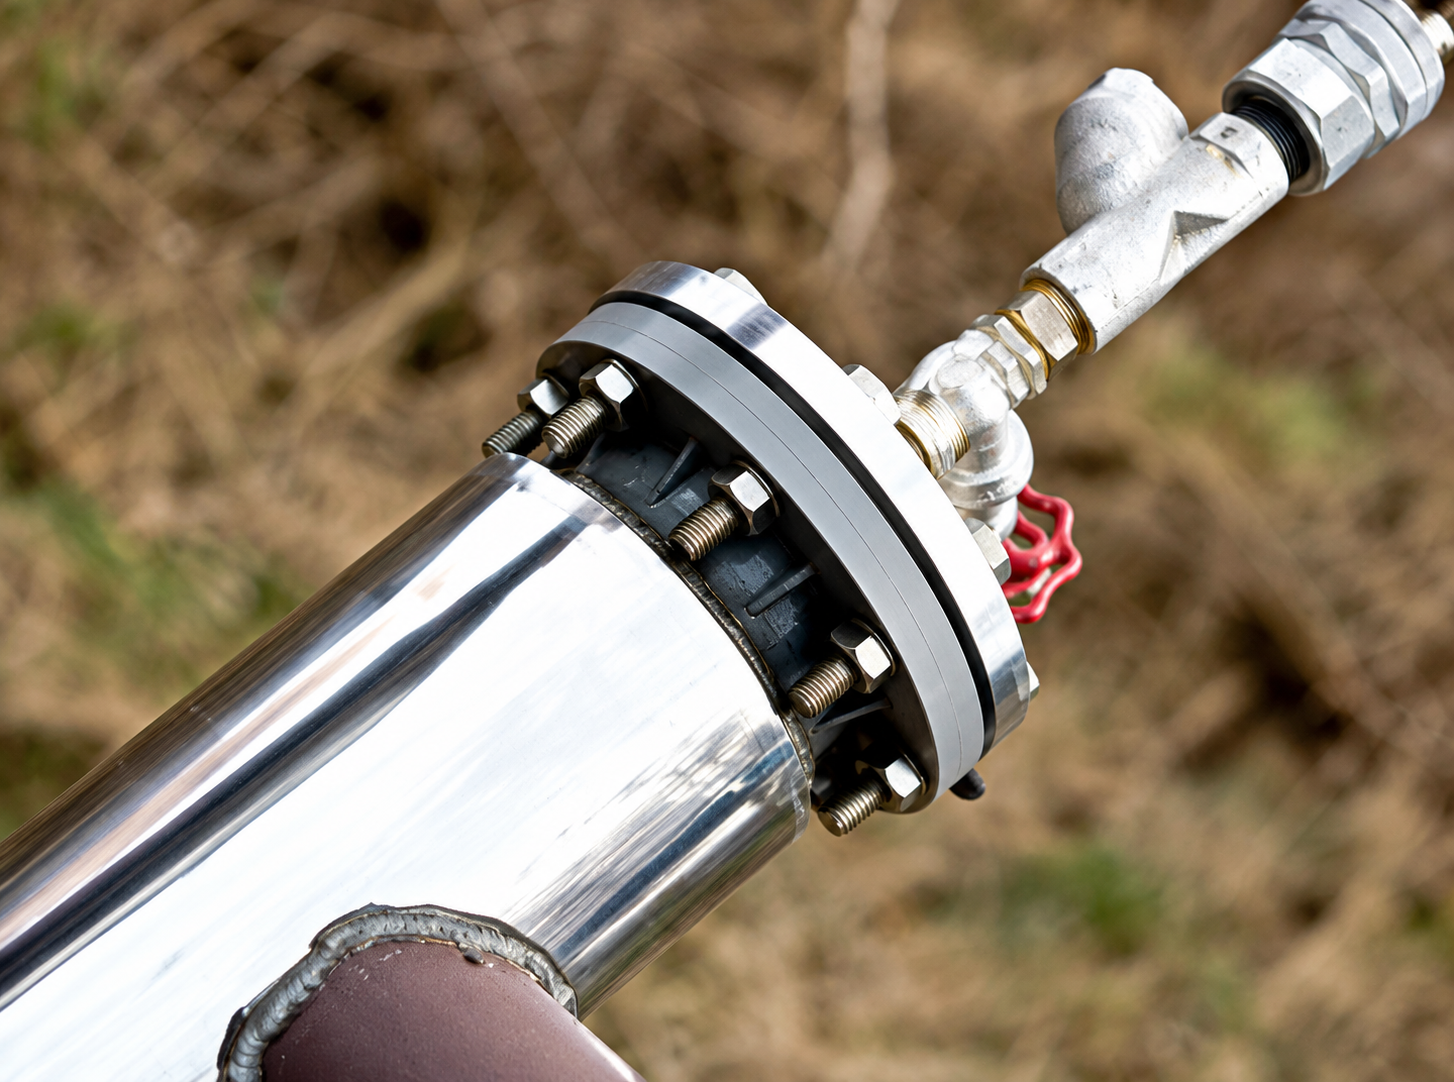 Haltbarkeit von Gleitbereichen in kleinen AluminiumbohrungenFür eine Automatiklinie: Verschleiß in der Bohrung und Wartungsintervalle
Bild vergrößern ↗Bild Drahtkontaktteil
Anhand der Kontaktstelle in der φ3 × 15 mm Durchgangsbohrung Innenbeschichtung, Durchmesseränderung und Prüfmethoden besprechen.
Die Aluminiumteile von Unternehmen C verschleißen am Drahtkontakt. Die Teile wechseln von manueller zu automatischer Linie; Ziel ist etwa doppelte Haltbarkeit zur Senkung der Wartung. Das Substrat ist fix; zu behandeln ist die Innenwand einer φ3 × 15 mm Durchgangsbohrung.
Bedingungen & Kernfragen
- Drahtkontaktbereich verschleißt leicht
Kurze Lebensdauer; der Gleitkontakt ist Fokus der Bewertung.
- Automatiklinie verlangt längere Lebensdauer
Etwa doppelte Haltbarkeit ist Kundenvorgabe; Basislebensdauer und Ausfallkriterien zuerst definieren.
- Aluminiumsubstrat und kleine Bohrung sind vorgegeben
Das Substrat ist fix; die Behandlung konzentriert sich auf die Innenwand der φ3 × 15 mm Bohrung.
Lösung & Bewertungsrichtung
- Verschleißfeste chemische Schicht in der Bohrung bewerten
Ni-P-B als Kandidat, bewertet mit Aluminium und Drahtkontakt.
- Bedeckung & Maße in der Bohrung bestätigen
Aufnahme, Strömung und Prüfmethoden bewerten und Bohrungszugabe prüfen.
- Lebensdauervergleich aufbauen
Aktuelles Teil als Basis; Verschleiß und Wartungsintervalle unter Linienbedingungen vergleichen.
Zugehörige Fragen
F: Wie beurteilen wir die Nähe zum Ziel ~2× Haltbarkeit?
A: Zuerst Basislebensdauer, Bedingungen und Ausfallkriterien vereinbaren, dann Kandidaten auf gleicher Basis vergleichen.
Zu Prüfmethoden in Bohrungen siehe: Tieflochbuchsen & Mikrohülsen · zugehörige Fragen ↗
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Bedeckung in der Bohrung | Bedeckung und Dicke an Eingang, Mitte und Ausgang prüfen. | Bohrungszeichnung, Zieldicke, zulässige Probenahme und Messpunkte. |
| Bohrungsdurchmesser nach Beschichtung | Durchmesser nach Innenbeschichtung und Passung zum Draht prüfen. | Ursprungsdurchmesser, Toleranz, Drahtgröße und Kontaktstelle. |
| Haltbarkeit & Wartung | Verschleiß, Zeit bis Ausfall und Intervall bis Wartung erfassen. | Drahtwerkstoff, Geschwindigkeit, Zug oder Last, aktuelle Lebensdauer und Linientakt. |
Hinweise zu Bildern & Daten
Bilder sind KI-verbesserte Neufassungen der Originale zur Darstellung des Anwendungsszenarios.
 Lebensdauer von Hochtemperatur-HarzformwerkzeugenBei ca. 300 ℃: Verschleiß und Werkstoffverträglichkeit
Bild vergrößern ↗Bild Harzformwerkzeug
An Harzkontaktflächen und Fließbereichen Verschleißprüfstellen und Maßanforderungen besprechen.
Die Harzformwerkzeuge von Unternehmen B laufen bei ca. 300 ℃; der Harzfluss verschleißt das Werkzeug. SUS420J2 wurde wegen Korrosionsbeständigkeit teuer gewählt, und die Lebensdauer soll per Oberflächenbehandlung verlängert werden.
Bedingungen & Kernfragen
- Harzflussverschleiß bei hoher Temperatur
Ca. 300 ℃ und Harzkontakt bilden die Verschleißbedingungen.
- Korrosionsbeständigkeit muss erhalten bleiben
Die Ursprungslösung nutzte SUS420J2 wegen Korrosionsbeständigkeit; die Behandlung ist mit dieser Anforderung zu bewerten.
- Hohe Werkzeugkosten, längere Lebensdauer gewünscht
Ziel ist längere Lebensdauer; Vergleich aus Verschleiß- und Wartungsdaten des aktuellen Werkzeugs aufbauen.
Lösung & Bewertungsrichtung
- Verschleißfeste chemische Schicht bewerten
Ni-P-B als Kandidat; Vor- und Nachbehandlung für SUS420J2 bewertet.
- Temperatur- & Maßgrenzen prüfen
Einsatztemperatur von Wärmebehandlung nach dem Beschichten unterscheiden und Werkzeugzustand, Maße und Wärmebehandlungsgrenzen prüfen.
- Repräsentative Formprüfung planen
Verschleiß, Oberfläche und Wartungsintervalle mit vereinbartem Harz und Temperatur erfassen.
Zugehörige Fragen
F: Kann die Wärmebehandlungstemperatur direkt aus ca. 300 ℃ Einsatztemperatur abgeleitet werden?
A: Das sind unterschiedliche Bedingungen. Die Wärmebehandlung ist mit Werkstoffzustand, Maßen und Kandidatenschicht separat zu bestätigen.
F: Wie wird die Lebensdauerverlängerung bewertet?
A: Aktuelles Werkzeug als Referenz; Verschleiß, Formqualität und Wartungsintervalle bei gleichem Harz und gleichen Bedingungen erfassen.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Hochtemperaturverschleiß | Verschleiß der Funktionsflächen unter repräsentativen Formbedingungen erfassen. | Harzart, Einsatztemperatur, Laufzeit oder Zyklen und Verschleißgrenzen. |
| Maße & Oberfläche | Schlüsselmaße, Oberfläche und Änderungen nach Wärmebehandlung prüfen. | Werkzeugzeichnungen, Zustand SUS420J2, Dicke und Wärmebehandlungsgrenzen. |
| Korrosionsbeständigkeit & Wartung | Korrosion und Wartungsbedarf mit Einsatz- und Reinigungsbedingungen prüfen. | Zu schützende Medien, Reinigungsmethode und aktuelle Wartungsaufzeichnungen. |
Hinweise zu Bildern & Daten
Bilder sind KI-verbesserte Neufassungen der Originale zur Darstellung des Anwendungsszenarios.
 Korrosions- & Antihaftbewertung im VakuumHalogengaskorrosion und fremdstoffbedingtes Fressen gemeinsam prüfen
Bild vergrößern ↗Bild Vakuumanlagenteil
Anhand Gasexpositionsstellen und Gleitkontakten Korrosion und Fremdstoffanhaftung getrennt besprechen.
Die Produkte von Unternehmen A korrodieren im Vakuum durch Halogengase. Fremdstoffanhaftung kann zudem Fressen an Gleitstellen verursachen; gesucht war eine Behandlung gegen Anhaftung oder mit Gleitfähigkeit trotz Anhaftung.
Bedingungen & Kernfragen
- Halogengaskorrosion
Gasart und reale Exposition angeben, um den Bewertungsumfang festzulegen.
- Fremdstoffanhaftung beeinträchtigt das Gleiten
Ablagerungen können in Kontaktbereiche gelangen und Fressen auslösen; Herkunft und Art prüfen.
- Korrosionsbeständigkeit und Antihaft müssen beide erfüllt sein
Bessere Gleitleistung allein bestimmt nicht die Gesamteignung.
Lösung & Bewertungsrichtung
- Ni-P/PTFE-Dispersionsschicht bewerten
Die Dispersionsschicht ist Kandidat für Antihaft und Gleiten; Medienverträglichkeit wird separat bestätigt.
- Korrosions- und Fressprüfung trennen
Gasexposition und Gleiten mit Ablagerungen getrennt prüfen, um Kriterien nicht zu vermischen.
- Reale Vakuumbedingungen prüfen
Proben und Prüfmethoden mit Temperatur, Vakuum und Reinigung bestätigen.
Zugehörige Fragen
F: Wie werden Halogenkorrosion und Fremdstofffressen getrennt bewertet?
A: Korrosion und Schichtzustand nach vereinbarter Gasexposition sowie Gleiten, Fressen und Schäden unter realen Ablagerungen getrennt erfassen; beide Ergebnisse zusammen dienen der Bewertung.
F: Reicht die Reibleistung sauberer Proben?
A: Gleiten und Fressen unter realen Ablagerungen sind ebenfalls zu bewerten und deren Einfluss zu erfassen.
Zur allgemeinen Medieneignung siehe: Rotoren & Gehäuse von Vakuumpumpen · zugehörige Fragen ↗
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Gasexposition | Korrosion, Optik und Schichtzustand in der vereinbarten Atmosphäre beobachten. | Gaszusammensetzung, Temperatur, Vakuum, Expositionszeit und Kriterien. |
| Fremdstoffe & Gleiten | Anhaftung und Fressen oder Schäden an Gleitstellen vergleichen. | Fremdstoffzusammensetzung, Anhaftort, Kontaktlast, Hub und Gegenstück. |
| Reinigung & Oberflächenzustand | Oberfläche nach Reinigung und Betriebsanforderungen prüfen. | Reinigungsmedien, Methode, Häufigkeit und Anlagenanforderungen. |
Hinweise zu Bildern & Daten
Bilder sind KI-verbesserte Neufassungen der Originale zur Darstellung des Anwendungsszenarios.
 Fressschutz an Schrauben von HalbleiteranlagenKandidaten über Anziehen und Lösen prüfen
Bild vergrößern ↗Bild von Schraube und Mutter
An Gewindepassung und Kontaktflächen Beschichtungsumfang, Passmaße und Montage-/Demontageprüfung bestätigen.
Die Schrauben von Unternehmen K für Halbleiteranlagen waren ursprünglich galvanisch vernickelt, fraßen im Einsatz jedoch fest. Gesucht wurde eine Oberflächenbehandlung, die Fressen verhindert und leichtes Anziehen und Lösen ermöglicht.
Bedingungen & Kernfragen
- Bestehende galvanische Vernicklung klemmte
Fressorte und Einsatzbedingungen mit Ausfallschrauben und Gegenstücken bestätigen.
- Anforderungen an Anziehen und Lösen
Nicht nur das Anziehen, auch das Lösen nach Gebrauch ist zu erfassen.
- Anlagenbedingungen noch zu präzisieren
Einsatz bekannt, aber Schraubenwerkstoff, Temperatur, Gegenstücke und Montagehäufigkeit offen.
Lösung & Bewertungsrichtung
- Reibungsarme Dispersionsschicht bewerten
Ni-P/PTFE als Kandidat, Montage-/Demontageverhalten mit aktueller Vernicklung verglichen.
- Gewindedicke & Passung prüfen
Montage- und Prüfanforderungen mit Gewindespezifikation, Toleranzen und Beschichtungsbereich bewerten.
- Wiederholte Montage-/Demontageprüfung planen
Anziehen, Lösen und Fressen unter vereinbarten Bedingungen erfassen und Eignung beurteilen.
Zugehörige Fragen
F: Bleibt das ursprüngliche Anzugsmoment nach Schichtwechsel gültig?
A: Verschraubungsanforderungen über Montageprüfungen der Kandidatenoberfläche bestätigen, mit Moment, Gegenstücken und vorgegebenem Verbindungszustand.
F: Wie bestätigen wir Fressschutz und leichtes Lösen?
A: Nach repräsentativem Einsatz Montage/Demontage vergleichen, Lösemoment, Festsitzanzahl und Gewindeschäden erfassen, nach vereinbarten Kriterien bewerten.
Prüf- & Abstimmungspunkte
Messpunkte, Bedingungen und Kriterien je Projekt. Auf kleinen Bildschirmen seitlich wischen für die ganze Tabelle.
| Prüfpunkt | Prüfinhalt | Zu bestätigende Angaben |
|---|---|---|
| Montage/Demontage & Fressen | Festsitzen, Schäden und Handhabung nach wiederholter Montage erfassen. | Werkstoffe von Schraube und Gegenstück, Zyklen, Temperatur und Schmierung. |
| Verschraubungsbedingungen | Anzugs- und Lösemoment sowie geforderten Verbindungszustand erfassen. | Spezifikationen, Vorspannung, Einsatzdauer und Prüfablauf. |
| Gewindepassung | Gewindemaße, Gut/Ausschuss und Schlüsselflächen nach Beschichtung prüfen. | Gewindespezifikation, Toleranz, Zieldicke und Nichtbeschichtungszonen. |
Hinweise zu Bildern & Daten
Bilder sind KI-verbesserte Neufassungen der Originale zur Darstellung des Anwendungsszenarios.
Obiges sind typische Anwendungsreferenzen. Schichten, Chemikalien und Prozesse sind mit Substrat, Struktur und Einsatz zu bestätigen; Ergebnisse werden an realen Werkstücken und vereinbarten Prüfungen verifiziert.
Beginnen Sie das Gespräch mit Ihrem Bedarf
Bei Teilen Substrat, Menge und Ziele beschreiben; beim Chemikalienkauf zusätzlich Prozess, Badgröße und erwarteten Verbrauch.