Ni-P-B · ニッケル・リン・ボロンプロセス
無電解ニッケル・リン・ボロンめっき
熱処理なしでも、高硬度。
ニッケル・リンとニッケル・ボロンの特性を組み合わせ、めっきままの硬さ、耐摩耗性、耐衝撃性が求められる精密部品に対応します。
析出ままの硬さ
熱処理なしで得られる硬さの参考値
ニッケル・リン・ボロンプロセス技術資料の析出ままの参考値。受入れ時はワークごとに取り決めた荷重、膜厚、測定点に従います。
01 / COATING PERFORMANCE
硬さだけでなく、実際の使用にも配慮。
低リン・低ボロンのニッケル基合金皮膜で、ニッケル・リン系とニッケル・ボロン系の特性を兼ね備えています。
めっきままの硬さと耐摩耗性
析出ままの硬さ ≥700 HV。摺動部の摩耗が気になり、熱処理工程を減らしたい部品に適しています。
均一な皮膜と精密なはめあい
技術資料では皮膜が均一で、寸法のはめあい要求が厳しい部品に適しているとされています。膜厚と公差は実際の構造に応じて確認します。
耐衝撃性と機能性を両立
資料には耐衝撃性、耐熱性、はんだ付け性、導電性が記載されています。具体的な温度と電気的な指標は使用条件に応じて検証が必要です。
硬さのデータはニッケル・リン・ボロンプロセス技術資料の2ページによる析出ままの参考値で、任意のワークの保証値ではありません。受入れの硬さは膜厚、試験荷重、測定点とあわせて取り決める必要があります。
試験グラフと試験条件
ニッケル・リン・ボロンとその他の皮膜の摩擦・摩耗を比較します。各図は異なる試験方法を採用しており、規格と条件は図の下に記載しています。図をクリックすると拡大表示できます。
SRV 油潤滑:摩擦係数と摩耗深さ
試験方法と条件
- 試験設備
- SRV
- 試験設備
- SRV
- 荷重 / 周波数
- 50 N / 50 Hz
- 時間 / 振幅
- 30 min / 1 mm
- 被覆素材 / 相手材
- A5056 / SUJ2
- 潤滑剤
- 10W-30 基油、200 μL
- 温度
- 室温 30 ℃
日本工場での実験値であり、保証値ではありません。棒の長さは原図からの読み取りで、数値は概略値です。記載の試験条件にのみ適用されます。
給油往復摺動:皮膜と相手材の摩耗
試験方法と条件
- なじみ運転段階
- 1 kgf;100 cpm;5 min
- 本試験
- 3 kgf;600 cpm;60 min
- 2段階の給油量
- いずれも 1.8 cc/h
- 相手材の処理
- 窒化処理 / クロムめっき
日本工場での実験値であり、保証値ではありません。棒の長さは原図からの読み取り値です。2つの結果図はそれぞれ皮膜の摩耗と相手材の摩耗を示しており、本グループの条件は単独で使用します。
硬質クロムを含むアブレシブ摩耗試験
試験方法と条件
- 出典で引用している規格
- JIS H 8503
- 試験設備
- スガ NUS-ISO3(出典図の表記による)
- 荷重 / 往復回数
- 2.5 kgf / 300 回
- 研磨材
- #2000 研磨紙
- 硬質クロム試験片
- めっき後研磨なし、熱処理なし
- その他の皮膜の状態
- 熱処理なし / 200 ℃ / 300 ℃
日本工場での実験値であり、保証値ではありません。棒の長さは原図から読み取ったものです。この 2.5 kgf の試験グループは上記の条件で行う必要があり、ほかの温度—摩耗試験とは別に比較します。
ニッケル・リン・ボロンの硬さと摩耗の参考曲線
技術資料の図をもとに座標軸と曲線を再描画したもので、図示の傾向のみを残しています。元の試験データではなく、ニッケル・リン・ボロンプロセスの受入れ曲線ではありません。ワークの検証では試験規格、熱処理条件、硬さ試験力を個別に取り決めてください。
元の参考図を確認 ↗02 / APPLICATIONS
接触面の不具合から選定する。
まず部品の摩耗、衝撃、寸法のニーズを確認し、その後に膜厚と検査方法を決めます。
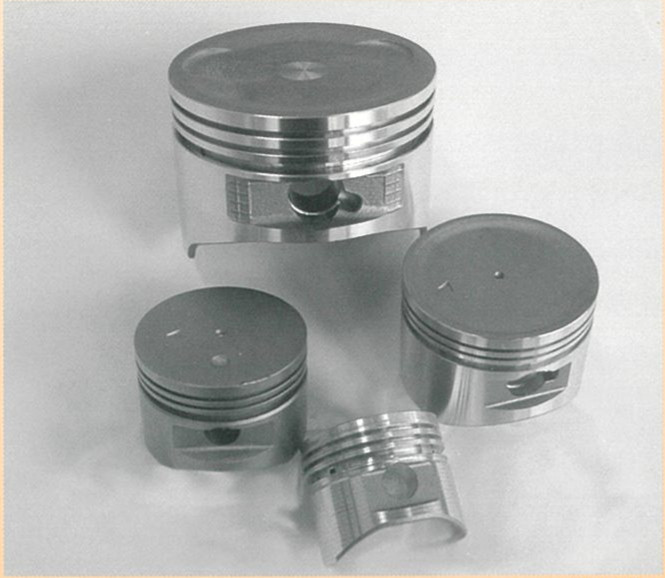 クリックで拡大 ⤢
日本のニッケル・リン・ボロン資料 · 印刷版10ページ
- 摺動部品
- 硬さと寸法の均一性が求められる摺動接触面。相手材の組合せ、接触圧力、潤滑状態、表面粗さを重点的に確認します。
- 自動車部品
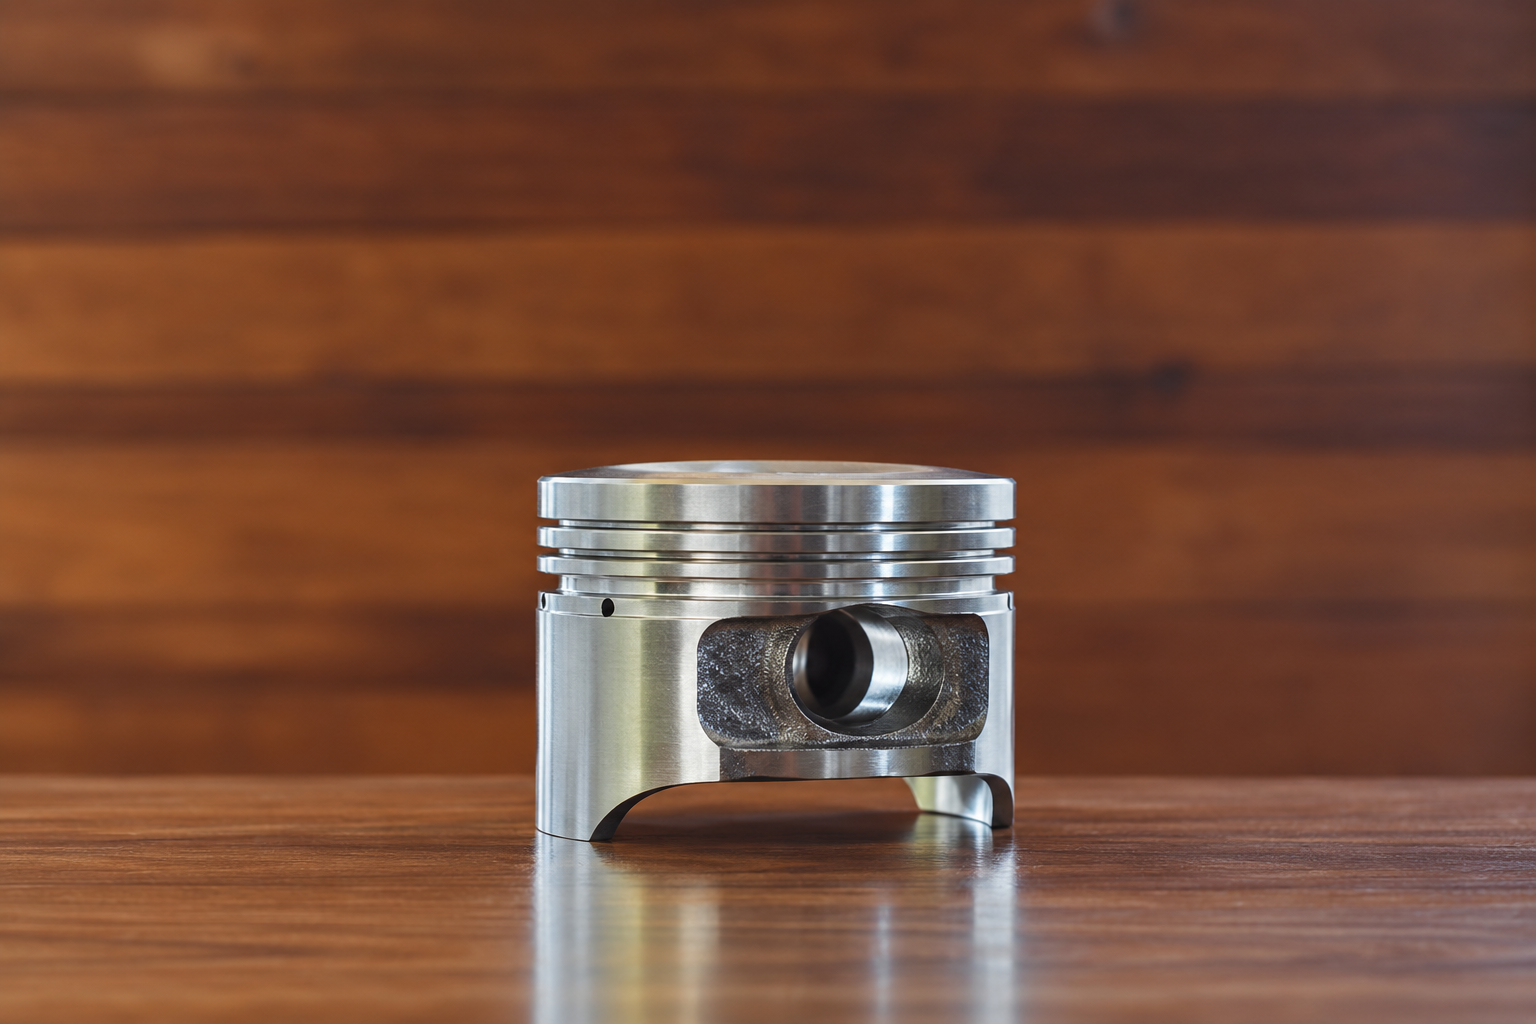
- 日本語のニッケル・リン・ボロン資料には、ピストン、ピストンロッド、ギア、バルブ、カムシャフトなどの用途が挙げられています。実際の選定では荷重、温度、素材の制約を確認する必要があります。
- 事務機器・電気機器の部品
- 摺動部や機能性表面向け。はんだ付けや導電のニーズがある場合は、検証項目を別途取り決めます。
03 / BATH & PROCESS
ニッケル・リン・ボロンプロセス · 作業パラメータ
以下はめっき液の作業条件で、薬品の選定と生産評価に使用します。
- 作業温度
- 81–83 ℃
- pH
- 6.20 ± 0.10
- 析出速度
- 19 ± 2 μm/h · 建浴時、82 ℃
- 浴比
- 10–20 mL/cm²
めっき液組成とパラメータの説明を見る
| 項目 | パラメータと条件 |
|---|---|
| 硫酸ニッケル | NiSO₄·6H₂O:25 ± 1.0 g/L |
| 皮膜組成 | 低リン・低ボロンのニッケル基合金。具体的な成分の受入れ範囲は該当製品の技術文書に従って取り決めます。 |
| 均一性 | 資料は定性的な説明です。目標膜厚、重要測定点、寸法公差はワークごとに確認する必要があります。 |
| 熱処理 | 本ページの ≥700 HV は析出ままの参考値で、熱処理後の硬さを示すものではありません。熱処理の要否と条件は部品の用途に応じて確認します。 |
出典:ニッケル・リン・ボロンプロセス技術資料4ページの作業条件。析出速度は初期条件での参考値で、めっき液の寿命全体での生産タクトと直接同一視することはできません。
04 / TECHNICAL IMAGES
画像と応用部品を拡大して見る。
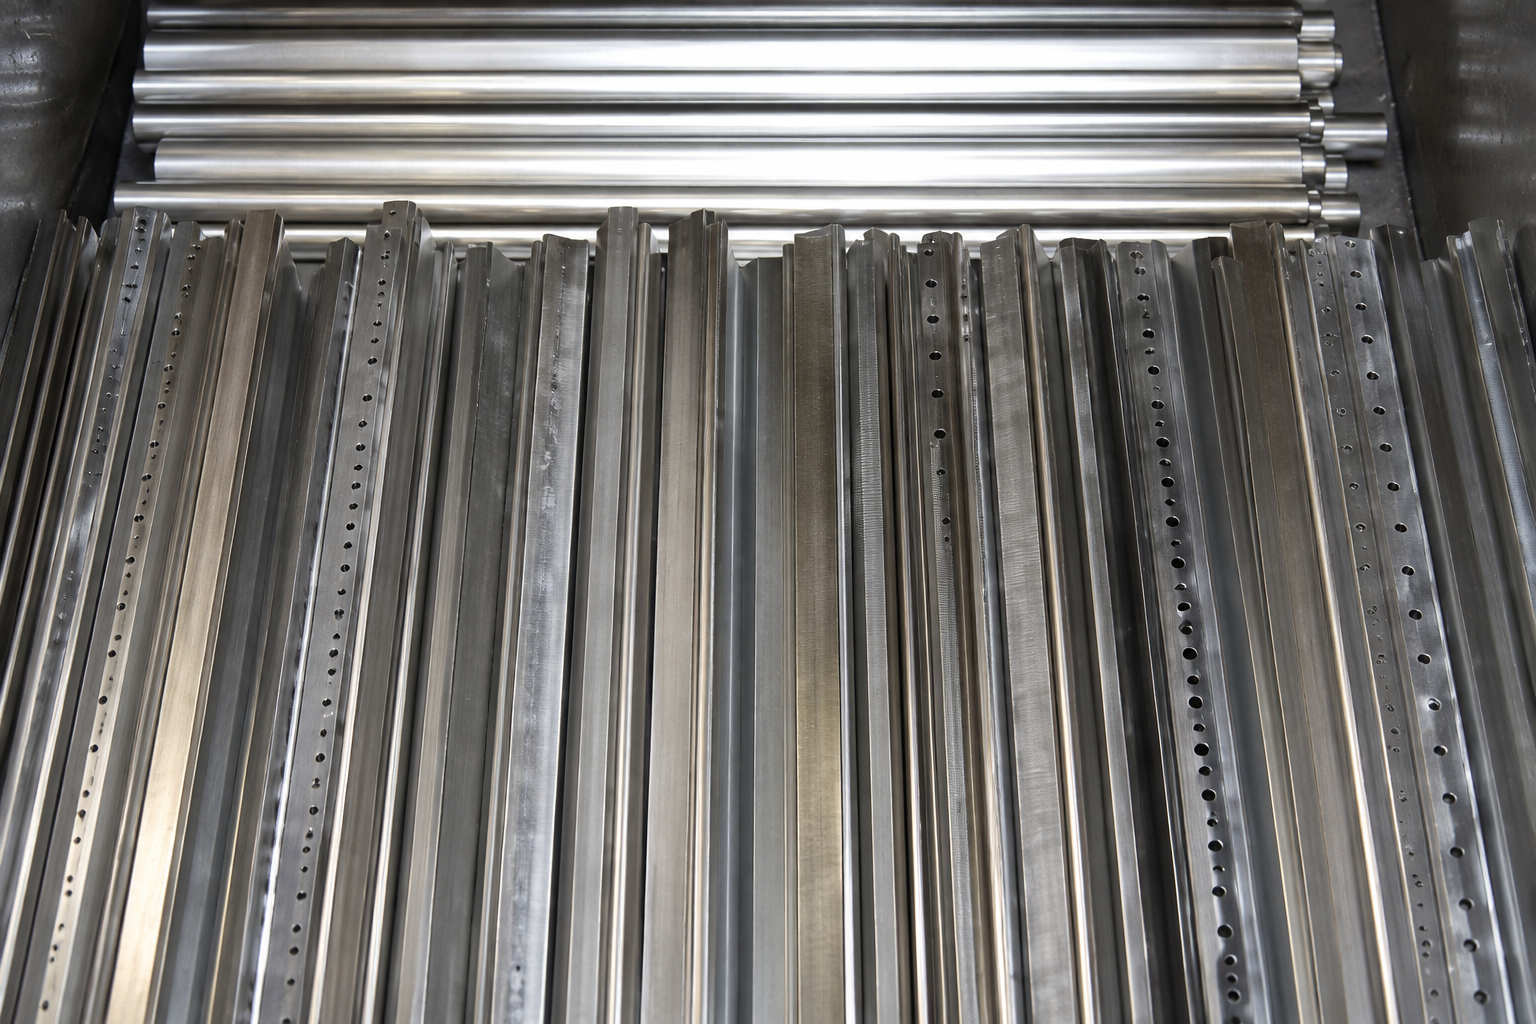
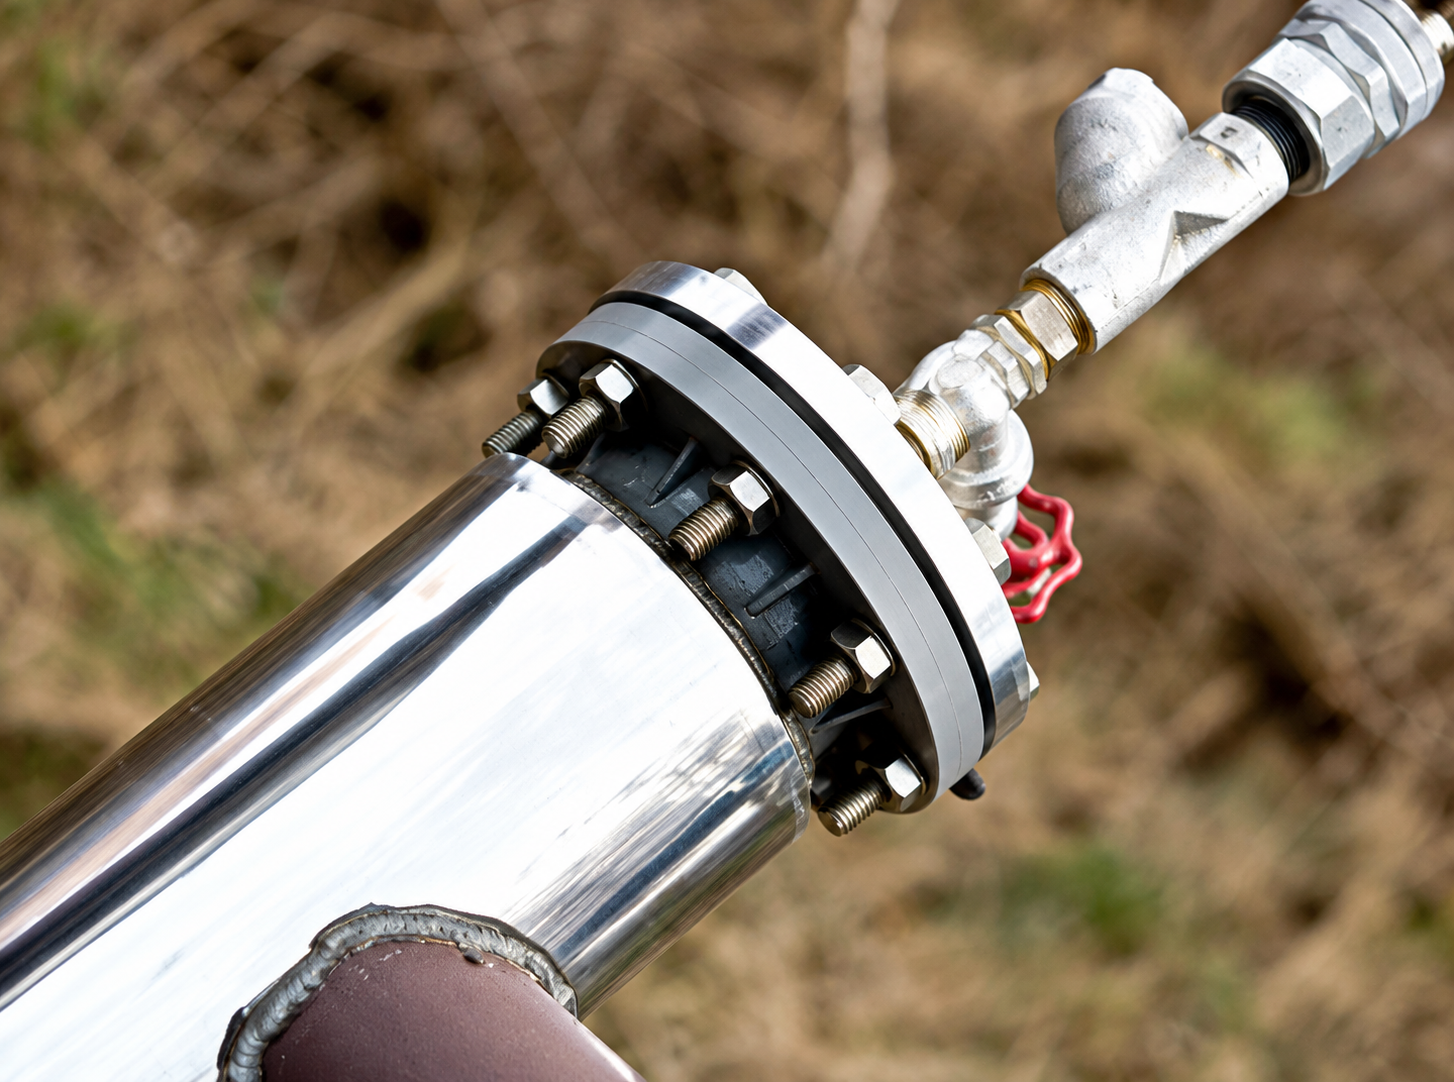
応用部品の形状と接触部位をご覧いただけます。画像をクリックすると拡大表示できます。
用途のニーズと評価事例
具体的な部品の不具合とあわせて、候補となる皮膜、関連する Q&A、検証チェックリストをご覧いただけます。
使用条件をお知らせいただき、一緒に皮膜を確認しましょう。
加工評価には素材、主要寸法、相手材の組合せ、使用環境を、薬品選定には槽の規模、現行プロセス、生産タクトもお知らせください。
出典:「ニッケル・リン・ボロンプロセス」技術資料 2、4ページ、当社製品資料 ↗。応用写真と例は日本のニッケル・リン・ボロン資料(印刷版10ページ)を参照。2026-09-20 更新。
性能は資料上の参考値です。具体的なプロセス、素材、膜厚、試験条件が最終的な性能を決め、受入れ要件は部品ごとに確認します。